

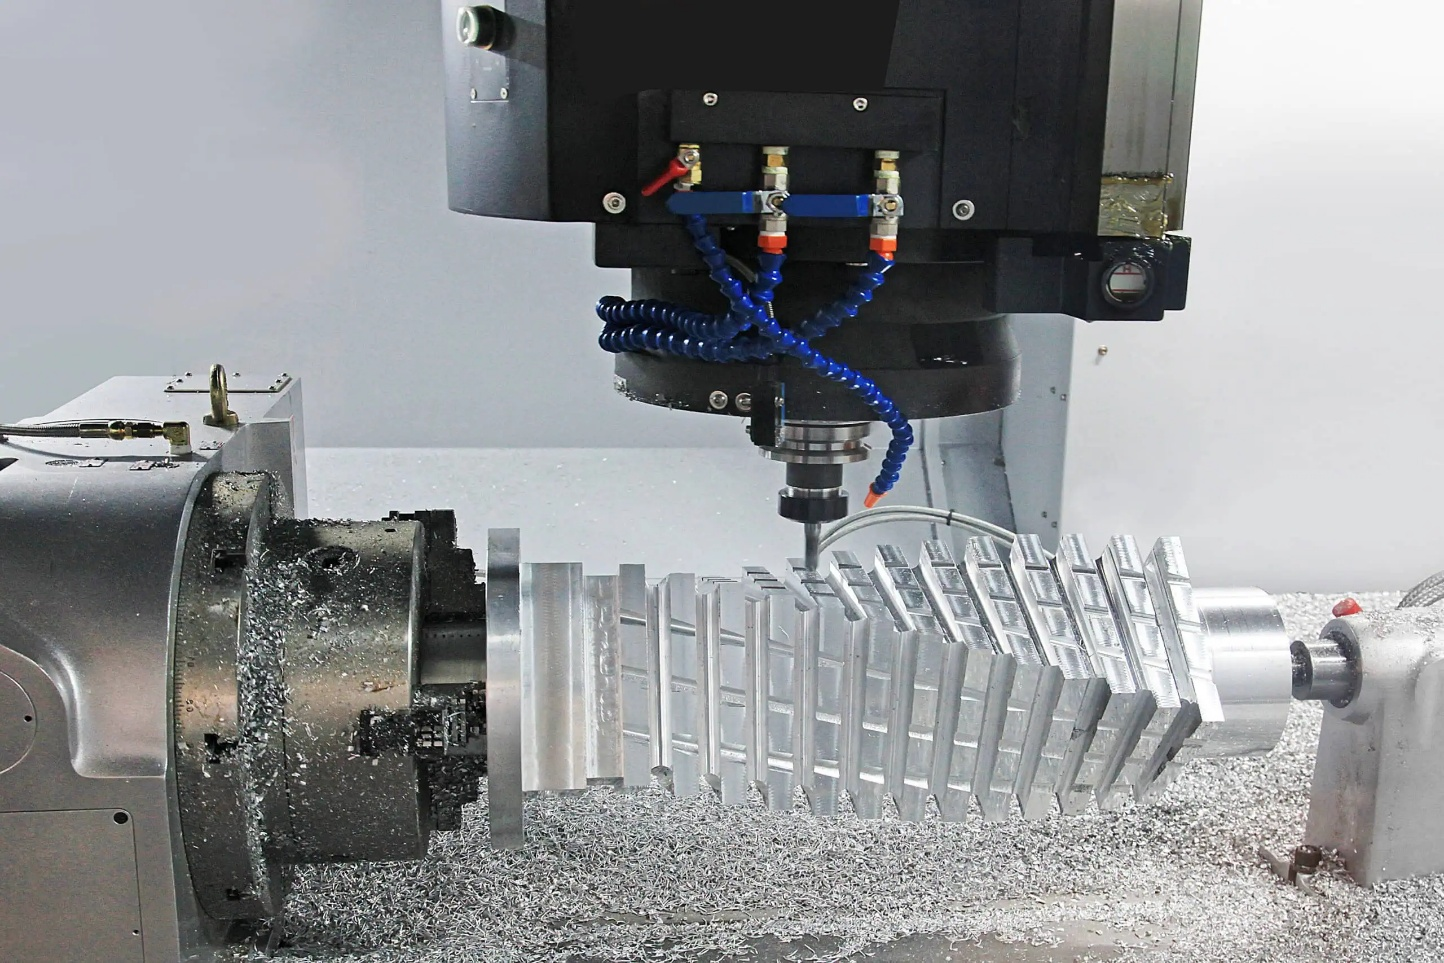
El mecanizado CNC ofrece una precisión, repetibilidad y capacidad geométrica inigualables por otros procesos de fabricación. Sin embargo, también es un proceso costoso, y sin comprender claramente los factores que influyen en dichos costos, los presupuestos pueden subestimarse significativamente en la etapa de diseño. Para fabricantes, ingenieros y diseñadores de productos, comprender los costos del mecanizado CNC no es solo una cuestión de adquisición; es una disciplina de diseño.
¿Cuánto cuesta el mecanizado CNC?
Los costos de mecanizado rara vez dependen de una sola variable. La selección del material, la geometría de la pieza, los requisitos de tolerancia, el volumen de producción y las operaciones de acabado secundario influyen en el precio final de un componente mecanizado. Las decisiones tomadas durante la fase de diseño tienen una influencia desproporcionada en estos costos, a menudo mayor que cualquier negociación en la etapa de cotización. Este artículo analiza los principales factores que influyen en los costos del mecanizado CNC e identifica estrategias prácticas para reducir los gastos sin comprometer la calidad ni el rendimiento funcional de la pieza.
Selección de materiales y su impacto en el costo del mecanizado CNC
La elección del material es una de las decisiones más tempranas y trascendentales en el proceso de mecanizado CNC. Afecta no solo al costo de adquisición de la materia prima, sino también a las herramientas de corte necesarias, el tiempo de ciclo requerido para mecanizar la pieza y la velocidad de desgaste de dichas herramientas. Seleccionar un material únicamente en función de su rendimiento, sin considerar su maquinabilidad, puede incrementar considerablemente el costo total de la pieza, mucho más allá de lo que sugeriría el precio de la materia prima por sí solo.
Por qué es importante la elección de materiales
Cada material se comporta de manera diferente bajo condiciones de corte. Algunos materiales se mecanizan rápidamente con un desgaste mínimo de la herramienta, lo que reduce los tiempos de ciclo y los costos de utillaje. Otros generan fuerzas de corte elevadas, requieren velocidades más bajas y desgastan rápidamente los insertos, lo que incrementa el costo por pieza. Al multiplicarse por un lote de producción, estas diferencias se vuelven significativas. Por lo tanto, el costo del material no es solo el precio por kilogramo de material en bruto; es la suma del costo de adquisición, el tiempo de mecanizado y el consumo de utillaje. [1]
Diferencias de precio entre materiales comunes
El perfil de costes de los materiales de mecanizado CNC de uso frecuente varía considerablemente:
- Aluminio: El aluminio es el material más rentable para mecanizar en la mayoría de las aplicaciones. Las aleaciones de aluminio, como la 6061 y la 7075, se mecanizan a altas velocidades con bajas fuerzas de corte, lo que produce excelentes acabados superficiales con un mínimo desgaste de la herramienta. El costo de la materia prima es moderado y los tiempos de ciclo son cortos, lo que convierte al aluminio en la opción por defecto para aplicaciones donde el costo es un factor crítico y la relación resistencia-peso es importante.
- Acero dulce: Con un precio moderado como materia prima y una maquinabilidad razonable en condiciones de corte estándar, el acero dulce es una opción rentable para componentes estructurales donde no se requiere resistencia a la corrosión ni se especifica tratamiento térmico.
- Acero inoxidable: Más caro que el acero dulce, tanto en coste de material como en coste de mecanizado. Los grados como el 304 y el 316 se endurecen durante el corte, lo que requiere plaquitas afiladas, velocidades de corte moderadas y avances constantes para evitar el roce y la rotura prematura de la herramienta. Los tiempos de ciclo son más largos que para el aluminio o el acero dulce con geometrías de pieza equivalentes.
- Titanio: Entre los materiales más costosos de mecanizar, las aleaciones de titanio tienen baja conductividad térmica, lo que significa que el calor generado durante el corte se concentra en el filo de la herramienta en lugar de disiparse en la viruta. Esto acelera drásticamente el desgaste de la herramienta, aumenta los costos de utillaje y requiere velocidades de corte más lentas que prolongan el tiempo de ciclo. El mecanizado de un componente de titanio puede costar entre tres y cinco veces más que el de una pieza equivalente de aluminio.
- Plásticos de ingeniería: Materiales como Delrin, PEEK y nailon son económicos de mecanizar en términos de fuerzas de corte y desgaste de herramientas, pero requieren una sujeción precisa para controlar la deflexión de la pieza y la dilatación térmica durante el corte. Para aplicaciones de baja carga, ofrecen una alternativa rentable a los componentes metálicos. [ 2 ]
Cómo influye la maquinabilidad del material en el costo
La maquinabilidad influye directamente en el tiempo de ciclo y el consumo de herramientas, ambos factores que determinan significativamente los costos:
- Los materiales más fáciles de mecanizar permiten mayores velocidades de corte y de avance, lo que reduce el tiempo de ciclo por pieza y aumenta la utilización de la máquina.
- Los materiales duros requieren parámetros más lentos, cambios de insertos más frecuentes y, en ocasiones, herramientas de calidad especializada, todo lo cual incrementa los costos.
- Los materiales que generan virutas largas y fibrosas, como algunos tipos de acero inoxidable, requieren una atención adicional a la gestión de las virutas, lo que puede aumentar el tiempo de intervención del operario.
Una comparación útil es el mecanizado de un soporte de montaje sencillo en aluminio 6061 frente a titanio de grado 5 (Ti-6Al-4V). El soporte de aluminio podría completarse en 8 minutos con una sola plaquita que dura 50 o más piezas. El equivalente en titanio, con la misma geometría, puede requerir de 35 a 40 minutos de tiempo de ciclo, con cambios de plaquita cada 10 a 15 piezas, lo que aumenta tanto el tiempo de mecanizado como el coste de las herramientas en un factor de cuatro o más.
Consejos para reducir costos
- Adaptar el rendimiento del material a los requisitos reales: Especificar titanio o acero inoxidable de alta calidad para un componente que soportará cargas moderadas en un entorno poco agresivo supone un coste evitable. Seleccionar un material con características de rendimiento adecuadas, en lugar de excesivas, es una de las decisiones más sencillas para reducir costes en la fase de diseño.
- Considere aleaciones alternativas: En muchos casos, un acero de menor aleación con el tratamiento térmico adecuado, o una aleación de aluminio con un tratamiento de anodizado apropiado, ofrece un rendimiento comparable a un coste de mecanizado significativamente menor que una aleación de primera calidad.
- Evaluar los plásticos de ingeniería: Para componentes no estructurales que operan en entornos químicos o eléctricos, el PEEK o el Delrin pueden cumplir todos los requisitos funcionales a una fracción del coste de un equivalente metálico.
Complejidad del diseño de la pieza y tiempo de mecanizado
Tras la selección del material, la complejidad del diseño de la pieza es el factor determinante del coste del mecanizado CNC. La geometría influye en todos los aspectos posteriores: el número de configuraciones necesarias, las herramientas requeridas, el tiempo de ciclo y el esfuerzo de inspección al final del proceso. Una pieza con un diseño geométrico excesivo, que incluye características sin utilidad práctica, resulta más cara de producir en cada etapa sin ofrecer ninguna ventaja en cuanto a rendimiento.
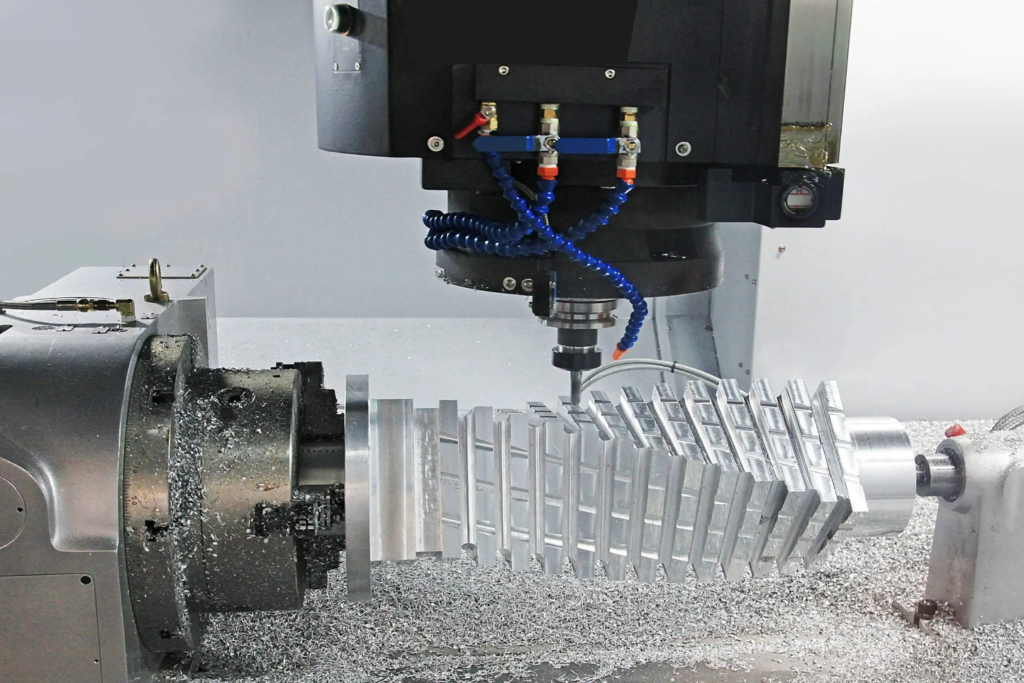
Diseño de piezas CNC complejas
Cómo afecta el diseño al coste de fabricación
Las geometrías complejas requieren más operaciones de mecanizado, más cambios de herramienta y, en muchos casos, configuraciones adicionales donde la pieza debe reposicionarse y refijarse para acceder a las características desde diferentes orientaciones. Cada configuración adicional introduce su propio costo en tiempo de máquina, mano de obra y potencial de error de posicionamiento acumulado. Una pieza que se puede completar en una sola configuración en un centro de mecanizado de tres ejes casi siempre costará menos producirla que una pieza geométricamente similar que requiera dos o tres configuraciones, incluso si la materia prima y las tolerancias son idénticas. [3]
Características de diseño que aumentan los costos
Ciertas características geométricas aumentan sistemáticamente el coste de mecanizado y solo deben utilizarse cuando estén justificadas funcionalmente:
- Bolsillos profundos: El mecanizado de cavidades profundas requiere herramientas de largo alcance, menos rígidas y más propensas a las vibraciones, lo que exige parámetros de corte más lentos y más pasadas para lograr el acabado deseado. Las relaciones profundidad-anchura superiores a 3:1 incrementan notablemente el coste; las relaciones superiores a 6:1 pueden encarecer desproporcionadamente una pieza en relación con su tamaño.
- Paredes delgadas: Las secciones de menos de 1.5 mm en metal o 2.5 mm en plástico se deforman bajo las fuerzas de corte, lo que requiere reducir la profundidad de corte, disminuir la velocidad de avance y planificar cuidadosamente la trayectoria de la herramienta para evitar desechar la pieza. Cada uno de estos ajustes aumenta el tiempo de ciclo.
- Esquinas interiores estrechas: Las fresadoras CNC son cilíndricas, lo que significa que las esquinas internas solo pueden tener un radio mínimo igual al de la herramienta. Para lograr esquinas internas afiladas, se requiere electroerosión como operación secundaria o fresas de extremo muy pequeñas a bajas velocidades de avance, ambas opciones costosas. Diseñar esquinas con el mayor radio posible reduce directamente el costo.
- Contornos complejos: Las superficies esculpidas y los contornos tridimensionales complejos requieren mecanizado de cinco ejes o múltiples configuraciones de tres ejes con herramientas especializadas de punta esférica. Ambos métodos aumentan el tiempo de programación, el tiempo de ciclo y la tarifa horaria de la máquina en comparación con las geometrías prismáticas.
- Socavados: Las características que no son accesibles con las herramientas estándar requieren herramientas de socavado especializadas, configuraciones adicionales o procesos alternativos como el brochado. Cuando los socavados no son esenciales para la funcionalidad, eliminarlos en la etapa de diseño reduce significativamente el costo. [ 4 ]
El papel de las tolerancias y los acabados superficiales
Las tolerancias y las especificaciones de acabado superficial tienen un impacto directo y cuantificable en el coste del mecanizado:
- Tolerancias estrictas: Las tolerancias más estrictas que IT7 requieren pasadas de acabado más lentas, mediciones en proceso más frecuentes y mayor atención a la estabilidad térmica y al control del desgaste de las herramientas. Cada uno de estos factores incrementa el costo. Una tolerancia de ±0.005 mm en una característica no crítica cuesta significativamente más de producir y verificar que una de ±0.05 mm, sin ningún beneficio funcional si la característica no requiere esa precisión.
- Acabados superficiales finos: Para lograr valores de Ra inferiores a 0.8 µm, normalmente se requieren pasadas de acabado específicas a bajas velocidades de avance y, en algunos casos, operaciones secundarias como el rectificado o el bruñido. Especificar un valor de Ra de 0.4 µm en una superficie que se pintará o recubrirá supone un coste innecesario.
- Costo de inspección: Las tolerancias más estrictas requieren una inspección más rigurosa, que incluye mediciones con máquinas de medición por coordenadas (CMM) y la documentación de los resultados. El tiempo de inspección y la documentación incrementan el costo total de la pieza, especialmente en la producción de bajo volumen, donde los costos de configuración e inspección no pueden amortizarse entre un lote grande.
Ejemplo
Un ejemplo útil es comparar una carcasa rectangular simple de aluminio con otra de dimensiones externas similares, pero que incorpora múltiples cavidades internas, paredes curvas, orificios avellanados en ángulos compuestos y varias características con tolerancias de ±0.01 mm. La carcasa simple puede requerir una configuración, tres herramientas y 15 minutos de tiempo de ciclo. La versión compleja puede requerir tres configuraciones, ocho herramientas, 90 minutos de tiempo de ciclo y una rutina de inspección con máquina de medición por coordenadas (CMM). El costo de mecanizado de la pieza compleja podría ser fácilmente de cinco a ocho veces mayor, debido exclusivamente a decisiones de diseño y no a diferencias de material o volumen.
Consejos para reducir costos
- Simplifica la geometría cuando la función lo permita: Cada característica de una pieza debe justificar su función. Si una pared curva, una cavidad profunda o un contorno complejo no contribuyen al funcionamiento de la pieza, sustituirlos por una geometría más sencilla reduce el coste sin disminuir el rendimiento.
- Utilice tamaños y radios de orificios estándar: Diseñar agujeros con tamaños de broca estándar y radios internos con tamaños de fresa estándar elimina la necesidad de herramientas especiales y reduce la frecuencia de cambio de herramientas.
- Aplicar tolerancias estrictas de forma selectiva: Identifique las características que realmente requieren tolerancias estrictas, como las superficies de contacto, los asientos de los cojinetes y los elementos de alineación, y especifique tolerancias estándar en el resto. Esta sencilla práctica puede reducir significativamente el tiempo de inspección y el tiempo del ciclo de acabado en un lote de producción. [ 4 ]
Costos de configuración de la máquina, herramientas y mano de obra.
La complejidad del material y del diseño determina los pasos necesarios para producir una pieza. La preparación, el utillaje y la mano de obra determinan el coste. Estas tres categorías de costes suelen subestimarse en la fase de cotización, sobre todo en el caso de producciones de bajo volumen y prototipos, donde pueden representar una proporción mayor del coste total de la pieza que el propio tiempo de mecanizado.
Costes de instalación en el mecanizado CNC
Antes de realizar un solo corte, se requiere una cantidad considerable de trabajo para preparar la máquina, el programa y los dispositivos de fijación para la producción:
- Programación CNC y preparación CAM: Un programador de CNC debe interpretar el plano de la pieza, crear o importar el modelo CAD, generar las trayectorias de la herramienta en el software CAM, simular el programa para verificar que el movimiento no presente colisiones y procesar el código para el controlador específico de la máquina. Para una pieza sencilla, esto puede llevar de una a dos horas. Para un componente complejo con múltiples configuraciones, la programación puede llevar un día completo o más. Este tiempo se factura al trabajo independientemente de la cantidad de piezas producidas.
- Diseño y fabricación de accesorios: Se requieren dispositivos de sujeción personalizados cuando las mordazas o mandriles estándar no permiten posicionar y sujetar la pieza adecuadamente. El diseño y la fabricación de un dispositivo de sujeción personalizado suponen un coste adicional que debe recuperarse a lo largo de la producción. En el caso de un prototipo único, el coste del dispositivo de sujeción puede ser similar al coste de mecanizado de la propia pieza.
- Configuración y comprobación de la máquina: Cargar el programa, configurar las compensaciones de las herramientas, probar la primera pieza y realizar ajustes antes de que comience la producción requiere tiempo en la máquina. Este tiempo de configuración suele cobrarse a la tarifa horaria completa de la máquina, lo que lo convierte en un componente de costo significativo para series de producción cortas. [ 5 ]
Gastos de herramientas
Las herramientas de corte representan un coste recurrente en el mecanizado CNC que aumenta en función de la dificultad del material y del volumen de producción:
- Herramientas de corte e insertos: Las plaquitas de carburo estándar para torneado y fresado tienen un coste unitario relativamente bajo, pero las herramientas especializadas, como las herramientas de forma, las fresas de roscar, las fresas de extremo de pequeño diámetro y las plaquitas de PCD, tienen precios significativamente más elevados. Una sola plaquita de PCD para el acabado de aluminio puede costar más que una caja entera de plaquitas de carburo estándar.
- Sustitución de herramientas por desgaste: En las series de producción, los insertos se indexan o reemplazan a intervalos definidos para mantener la consistencia dimensional. La frecuencia de reemplazo depende del material, los parámetros de corte y la tolerancia requerida. Para materiales difíciles como el titanio o el acero endurecido, el costo de las herramientas por pieza puede ser considerable y debe incluirse en el precio cotizado desde el principio. [ 6 ]
Requisitos laborales
El mecanizado CNC está en gran medida automatizado, pero no está exento de mano de obra. Tres categorías de mano de obra contribuyen al coste de la pieza:
- Programadores CNC: Responsable de traducir los planos de ingeniería en programas de máquina verificados. La habilidad para programar influye directamente en la eficiencia del tiempo de ciclo, ya que un programa bien optimizado puede reducir el tiempo de ciclo entre un 20 y un 30 por ciento en comparación con uno básico.
- Operadores de máquinas: Cargar y descargar piezas, supervisar el proceso, realizar mediciones durante el proceso, gestionar los cambios de herramientas y responder a las alarmas. En la producción de alto volumen con procesos bien establecidos, un solo operario puede gestionar varias máquinas simultáneamente, lo que reduce el coste de mano de obra por pieza. En trabajos de bajo volumen o complejos, la proporción de operarios por máquina es mayor.
- Inspectores de calidad: Medir las piezas terminadas según los requisitos del plano, operar el equipo de medición por coordenadas (CMM) y generar los registros de inspección cuando sea necesario. La mano de obra de inspección suele pasarse por alto en las estimaciones de costos, pero cobra importancia para piezas con muchas dimensiones críticas o que requieren certificación documentada.
Ejemplo
La relación entre el costo de preparación y el volumen de producción se ilustra con mayor claridad al comparar un prototipo único con un lote de producción. Consideremos un componente de aluminio mecanizado que requiere dos horas de programación, una hora de preparación de la máquina y 20 minutos de tiempo de ciclo por pieza. Para un solo prototipo, el tiempo total facturado es de aproximadamente tres horas y veinte minutos, de los cuales solo veinte minutos corresponden al tiempo real de corte. El costo de preparación y programación representa el 83 % del total. Para un lote de 50 piezas idénticas, el mismo costo de preparación y programación se distribuye entre todas las piezas, reduciendo los costos indirectos no relacionados con el corte por pieza a menos de cinco minutos equivalentes, y el tiempo de ciclo predomina en el costo, como debe ser.
Consejos para reducir costos
- Estandarizar los diseños de las piezas: El uso de tamaños de características, patrones de orificios y especificaciones de materiales consistentes en toda una familia de productos permite reutilizar los dispositivos de fijación, los programas y las herramientas en múltiples trabajos, amortizando así la inversión en configuración entre un mayor número de piezas.
- Reutilizar los accesorios y herramientas existentes: Antes de diseñar un dispositivo de sujeción a medida, evalúe si un sistema de sujeción modular existente o una simple modificación de las mordazas blandas pueden posicionar la pieza adecuadamente. Evitar la fabricación de dispositivos de sujeción a medida ahorra costes y tiempo de entrega.
- Operaciones combinadas: Diseñar las piezas de forma que todas las funciones sean accesibles en una sola configuración elimina por completo los costes adicionales de configuración. Incluso una modesta reducción de tres a dos configuraciones puede disminuir significativamente el coste total de la pieza en la producción de bajo volumen. [ 6 ]
Efectos del volumen de producción y del tamaño del lote
El volumen de producción es una de las herramientas más eficaces para controlar el coste por pieza en el mecanizado CNC. Los costes fijos asociados a la programación, la configuración y la fijación se mantienen prácticamente constantes, independientemente del número de piezas producidas en una tanda. A medida que aumenta el tamaño del lote, estos costes fijos se distribuyen entre más piezas, reduciendo progresivamente el coste unitario. Comprender esta relación permite a fabricantes y diseñadores tomar decisiones informadas sobre las cantidades de pedido, la planificación de la producción y la rentabilidad de la creación de prototipos frente a la producción en serie.
Mecanizado CNC para producción de lotes pequeños
Por qué la cantidad influye en el costo unitario.
El costo unitario de una pieza mecanizada por CNC consta de dos componentes distintos: costos fijos que no varían con la cantidad y costos variables que aumentan directamente con el número de piezas producidas. Los costos fijos incluyen la programación, la preparación CAM, la configuración de la fijación y la verificación de la máquina. Los costos variables incluyen el tiempo de ciclo por pieza, el consumo de herramientas, el material y el tiempo de inspección por pieza. A volúmenes bajos, los costos fijos predominan y el costo unitario es alto. A medida que aumenta el volumen, los costos fijos por unidad disminuyen y los costos variables se convierten en el principal factor determinante del precio unitario. Esta es la estructura económica fundamental del mecanizado CNC y la razón por la que las piezas prototipo invariablemente cuestan más por unidad que las piezas de producción con la misma geometría. [7]
Diferencias de costes según el volumen de producción
El perfil de costes varía significativamente según los diferentes niveles de volumen:
- Producción de piezas únicas: El costo unitario alcanza su máximo. La responsabilidad total de la programación, la configuración y la validación recae en una sola pieza. Se requiere una inspección del primer prototipo y no existe la posibilidad de optimizar el proceso mediante ciclos repetidos. El precio del prototipo refleja esta realidad y debe presupuestarse en consecuencia.
- Fabricación de bajo volumen (de 10 a 50 piezas): Los costos de preparación comienzan a distribuirse a lo largo del lote, lo que reduce notablemente el costo unitario en comparación con la producción de piezas individuales. Sin embargo, los costos indirectos por pieza siguen siendo significativos, y cualquier reproceso o desperdicio tiene un impacto proporcionalmente grande en la rentabilidad del lote.
- Producción de volumen medio (de 50 a 500 piezas): Los costos de configuración y programación representan una fracción menor del costo total del lote. El tiempo de ciclo y el material dominan el costo unitario, y las optimizaciones de procesos, como el refinamiento de la trayectoria de la herramienta y el ajuste de los parámetros de corte, generan beneficios cuantificables. El consumo de herramientas se convierte en un componente de costo más visible a este nivel de volumen.
- Producción de alto volumen (500 piezas o más): El costo unitario depende casi exclusivamente del tiempo de ciclo, los materiales y las herramientas. Los costos fijos son insignificantes por pieza. A este volumen, las inversiones en la reducción del tiempo de ciclo, los sistemas de sujeción específicos y la automatización de la carga y descarga ofrecen una alta rentabilidad. [ 8 ]
Economías de escala en el mecanizado CNC
Más allá de la simple distribución de costes, los mayores volúmenes de producción permiten lograr eficiencias operativas que reducen aún más el coste unitario:
- Coste laboral reducido por unidad: A medida que los operarios se familiarizan con la tarea, los tiempos de carga, medición y supervisión disminuyen. En producciones de alto volumen, un solo operario que gestione varias máquinas simultáneamente reduce significativamente el coste laboral asignado a cada pieza.
- Mejora de la utilización de la maquinaria: Las series de producción más largas reducen la proporción del tiempo de máquina dedicado a la configuración y al cambio de formato en relación con el tiempo de corte, lo que mejora la eficacia general del equipo y reduce el coste horario efectivo asignado a cada pieza.
- Estabilización del proceso: A lo largo de un ciclo de producción prolongado, el proceso se estabiliza en un estado consistente donde los patrones de desgaste de las herramientas son predecibles, los intervalos de inspección se pueden optimizar y las tasas de desperdicio disminuyen a medida que los operarios identifican y corrigen cualquier variación sistemática.
Ejemplo
Un ejemplo concreto de la economía de volumen es la comparación del costo unitario de producir 10, 100 y 1,000 carcasas de aluminio idénticas, cada una con un tiempo de ciclo de 25 minutos y un costo combinado de configuración y programación de 300 dólares. Con 10 piezas, el costo de configuración por sí solo representa 30 dólares por pieza, sin considerar el tiempo de mecanizado. Con 100 piezas, esta contribución se reduce a 3 dólares por pieza. Con 1,000 piezas, es prácticamente insignificante, de 0.30 dólares por pieza. El costo del tiempo de ciclo se mantiene constante en los tres escenarios, pero su proporción del costo unitario total aumenta a medida que se incrementa el volumen, lo que desplaza el enfoque de la reducción de costos de la optimización de la configuración a la reducción del tiempo de ciclo a medida que aumentan las cantidades.
Consejos para reducir costos
- Agrupar los pedidos en lotes más grandes: Cuando el espacio de almacenamiento y el flujo de caja lo permiten, combinar varios pedidos pequeños en una sola tanda de producción mayor reduce la frecuencia de las preparaciones y distribuye los costos fijos de manera más efectiva. Incluso duplicar el tamaño de un lote, de 25 a 50 piezas, puede generar una reducción significativa en el costo unitario.
- Planifique los cronogramas de producción de manera eficiente: Agrupar piezas similares que utilizan el mismo material, utillaje o herramientas en series de producción secuenciales reduce el tiempo de cambio entre trabajos y mejora la eficiencia general del taller.
- Evaluar las cantidades económicas mínimas de pedido: Para las piezas que se consumen con regularidad, calcular el tamaño del lote en el que el coste de preparación por unidad cae por debajo de un umbral definido ayuda a establecer una cantidad mínima de pedido racional que equilibre el coste del inventario con la rentabilidad del mecanizado.
Conclusión
Los costos del mecanizado CNC rara vez dependen de una sola variable. Como se demuestra en las secciones anteriores, la selección del material, la complejidad del diseño de la pieza, la inversión en configuración y herramientas, y el volumen de producción contribuyen de forma independiente al costo final de un componente mecanizado, y sus interacciones se multiplican rápidamente cuando existen múltiples factores de costo simultáneamente. La conclusión más importante en las cuatro áreas es la misma: las decisiones tomadas en la etapa de diseño tienen la mayor influencia sobre el costo total de producción, a menudo más que cualquier negociación con un proveedor una vez que el diseño está finalizado.
Los ingenieros y diseñadores de productos que comprenden estos factores de costo están mejor posicionados para tomar decisiones informadas con anticipación, cuando los cambios son económicos, en lugar de hacerlo tarde, cuando no lo son. Seleccionar un material con un rendimiento adecuado en lugar de excesivo, simplificar la geometría cuando la función lo permite, diseñar para el mecanizado en una sola configuración y planificar los volúmenes de producción de manera inteligente no implican comprometer la calidad. Son la base de la buena ingeniería. El diseño que considera los costos y la fabricación de precisión no son prioridades contrapuestas; aplicados correctamente, se refuerzan mutuamente en cada etapa del proceso de producción.
Referencias
Frank, M., Petrick, IJ, El-Amine Lehtihet y Voigt, RC (2002). Impacto del diseño y la configuración de las herramientas en la variabilidad de los componentes de producción de mantenimiento preventivo . ResearchGate; desconocido. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Determinación de estrategias de mecanizado rentables para el fresado de cavidades de aluminio mediante fabricación asistida por ordenador. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
¿Cómo se determina el costo del mecanizado CNC ? (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Journal of Intelligent Manufacturing , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). Estudio y comparación de los diferentes esquemas de costos asociados a la geometría, el material y el procesamiento entre las tecnologías de fabricación de impresión 3D, moldeo por inyección y mecanizado. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova y Ramil Dadashov. (2025). Influencia de las condiciones de corte y el desgaste de la herramienta en la eficiencia del mecanizado en máquinas herramienta CNC . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas y João Paulo Davim. (2026). Fresado CNC multieje de superficies complejas en aluminio 7075 para aplicaciones aeroespaciales. Revista internacional de tecnología de fabricación avanzada , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). Operaciones de mecanizado CNC sostenibles: una revisión. Sustainable Operations and Computers , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




