

El control de calidad en el mecanizado CNC no termina con la última pasada de corte. Una pieza puede mecanizarse con una trayectoria de herramienta perfectamente programada y aun así no cumplir con las especificaciones debido al desgaste de la herramienta, la deformación de la fijación o las variaciones térmicas durante el proceso de corte. La precisión dimensional es fundamental en el mecanizado CNC, y verificar dicha precisión antes de que la pieza salga del taller es lo que distingue a un proveedor fiable de uno que no lo es.
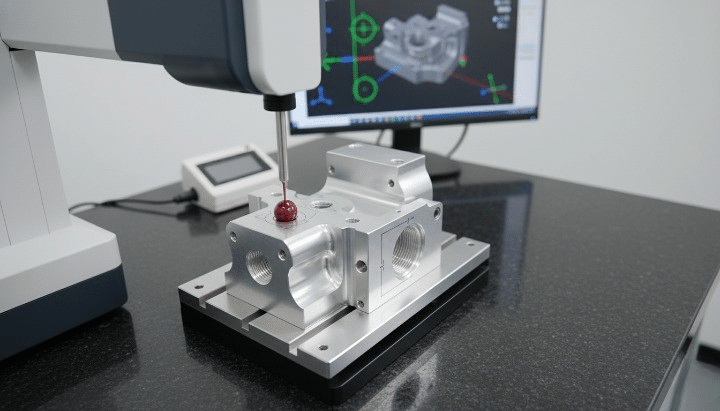
Proceso de inspección CMM para piezas CNC
Las máquinas de medición por coordenadas, comúnmente conocidas como MMC, son la herramienta estándar de la industria para verificar que las piezas mecanizadas cumplan con sus requisitos dimensionales y geométricos. Al medir las características físicas con respecto al modelo CAD original con precisión submicrométrica, la inspección con MMC proporciona a los fabricantes una base objetiva y documentada para confirmar la calidad de las piezas antes de su entrega.
¿Qué es la inspección CMM?
La inspección mediante máquina de medición por coordenadas (CMM) consiste en utilizar una CMM para verificar que una pieza fabricada cumpla con sus especificaciones de diseño. Comprender el funcionamiento de la máquina es fundamental para entender por qué este método de inspección se ha vuelto indispensable en la fabricación de precisión.
¿Qué es una máquina de medición por coordenadas (CMM)?
Una máquina de medición por coordenadas es un instrumento de precisión que mide la geometría física de un objeto registrando la posición de puntos en su superficie en el espacio tridimensional. Una sonda entra en contacto con la pieza en ubicaciones definidas, y la máquina registra las coordenadas X, Y y Z de cada punto de contacto con respecto a un sistema de referencia fijo. Posteriormente, un software compara estos puntos medidos con las dimensiones nominales definidas en el modelo CAD de la pieza, calculando las desviaciones para cada característica inspeccionada [1].
Los componentes clave de una CMM incluyen:
- Sonda: El dispositivo sensor entra en contacto con la superficie de la pieza o la escanea. Las sondas táctiles registran un único punto al entrar en contacto con ella, mientras que las sondas de escaneo recopilan datos de forma continua a lo largo de la superficie.
- Tabla de medición: Una superficie de granito o cerámica de precisión que proporciona un plano de referencia plano y estable sobre el cual se coloca la pieza durante la inspección.
- Software: Controla el movimiento de la sonda, registra los datos de medición, compara los resultados con los valores nominales del CAD y genera informes de inspección.
- Ejes X, Y y Z: Los tres ejes lineales a lo largo de los cuales se mueve la sonda para alcanzar cualquier punto del volumen de medición, cada uno equipado con codificadores lineales de alta resolución que registran la posición con una precisión de nivel micrométrico.
¿Por qué es importante la inspección con CMM en el mecanizado CNC?
La inspección con máquina de medición por coordenadas (CMM) cumple varias funciones que son difíciles de replicar mediante métodos de medición manuales:
- Garantiza que las piezas coincidan con los planos CAD: La comparación directa con el modelo digital verifica que cada característica medida se encuentre dentro de su tolerancia especificada, no solo las características que son fáciles de comprobar con herramientas manuales.
- Verifica las tolerancias y las características geométricas: Las tolerancias geométricas complejas, como la posición, la planitud y la perpendicularidad, son difíciles o imposibles de verificar con precisión mediante calibradores o micrómetros, pero se miden de forma rutinaria y objetiva con una máquina de medición por coordenadas (MMC).
- Reduce los defectos y las repeticiones de trabajo: Detectar problemas dimensionales antes de que las piezas se envíen o ensamblen evita fallos posteriores en la cadena de producción, cuya corrección resulta mucho más costosa.
- Mejora la confianza del cliente: Los informes de inspección documentados proporcionan evidencia objetiva de conformidad, respaldando los acuerdos de calidad y los requisitos reglamentarios en industrias como la aeroespacial y la de dispositivos médicos. [ 2 ].
Un soporte aeroespacial mecanizado por CNC, con una tolerancia de posición de ±0.01 mm en sus orificios de montaje, ilustra por qué la inspección con CMM es necesaria y no opcional. Con este nivel de tolerancia, las herramientas de medición manuales no pueden confirmar la conformidad de forma fiable, y es necesario verificar la relación geométrica entre los distintos orificios, no solo sus diámetros individuales. Una CMM mide la posición real de cada orificio con respecto a las referencias de la pieza y confirma si el soporte cumple con la tolerancia de posición antes de su aprobación para el montaje en la estructura de la aeronave.
Cómo funciona la inspección CMM para piezas CNC
La inspección con máquina de medición por coordenadas (CMM) sigue una secuencia estructurada, desde la preparación de la pieza hasta el informe final. Cada paso contribuye a la precisión y fiabilidad generales del resultado de la inspección, y omitir o apresurar cualquier etapa introduce el riesgo de errores de medición.
Paso 1: Preparación de la pieza CNC
- Limpieza de la pieza: Antes de realizar la medición, es necesario eliminar las virutas, los residuos de refrigerante y el fluido de corte de la superficie de la pieza, ya que cualquier contaminación en la característica medida introduce errores en el punto de contacto de la sonda.
- Estabilización de la temperatura: Las mediciones de la máquina de medición por coordenadas (MMC) son muy sensibles a la dilatación térmica. Normalmente, las piezas mecanizadas bajo flujo de refrigerante o en un entorno de taller cálido deben estabilizarse a la temperatura controlada de la sala de la MMC, a menudo 20 °C, antes de que comience la medición, especialmente en el caso de componentes con tolerancias muy ajustadas. [ 3 ].
- Posicionamiento y fijación: La pieza se coloca sobre la mesa de medición y se fija, ya sea dejándola reposar libremente para geometrías simples o sujetándola en un soporte específico para piezas que requieren una orientación constante o que tienen características que de otro modo serían inaccesibles para la sonda.
Paso 2: Carga de datos CAD y programa de inspección.
- Importación de especificaciones de diseño: El modelo CAD de la pieza, incluidas las dimensiones nominales y las tolerancias especificadas, se importa al software de la máquina de medición por coordenadas (CMM), estableciendo así la geometría de referencia con la que se compararán las mediciones.
- Definición de puntos de medición: Se crea un programa de inspección, ya sea manualmente o mediante programación basada en CAD, especificando qué características se medirán, la secuencia de movimientos de la sonda y los puntos específicos o trayectorias de escaneo en cada característica.
Paso 3: Medición de la pieza
- La sonda entra en contacto con las superficies seleccionadas: La máquina de medición por coordenadas (CMM) ejecuta la rutina programada, moviendo la sonda a cada ubicación definida y registrando los puntos de contacto en la superficie de la pieza.
- Puntos de datos recopilados automáticamente: Para cada elemento, normalmente se recopilan múltiples puntos para definir su geometría con precisión, como por ejemplo varios puntos alrededor de la circunferencia de un orificio para calcular el diámetro y la redondez.
- Comparación con las dimensiones de diseño: El software calcula la dimensión real o la característica geométrica de cada elemento a partir de los puntos recopilados y la compara con el valor nominal y la banda de tolerancia definidos en los datos CAD.
Paso 4: Generación de informes de inspección
- Resultados de aprobado/suspenso: Cada característica medida se marca como dentro o fuera de tolerancia, lo que proporciona un resumen inmediato de la conformidad de la pieza.
- Análisis de desviación dimensional: Los informes detallados muestran el valor medido real, el valor nominal y la desviación para cada elemento inspeccionado, lo que facilita el análisis de la causa raíz cuando se detectan desviaciones.
- Documentación para registros de calidad: Los informes se archivan como parte del registro de calidad de fabricación, lo que respalda los requisitos de trazabilidad y los acuerdos de calidad con los clientes.
La inspección de una carcasa de aluminio mecanizada por CNC con múltiples orificios, ranuras y superficies de montaje demuestra la utilidad de una rutina de medición por coordenadas (MMC) estructurada. En lugar de verificar manualmente cada característica con calibradores y un medidor de altura, un único programa de MMC mide el diámetro y la posición de cada orificio, el ancho y la ubicación de cada ranura, y la planitud de la superficie en una secuencia automatizada, generando un informe dimensional completo en una fracción del tiempo que requeriría la inspección manual, con una precisión sustancialmente mayor en las relaciones geométricas entre las características.
Tipos de mediciones realizadas durante la inspección con CMM
Las máquinas de medición por coordenadas (MMC) son capaces de medir una amplia gama de características dimensionales y geométricas, muchas de las cuales serían poco prácticas o imposibles de verificar utilizando herramientas manuales convencionales.
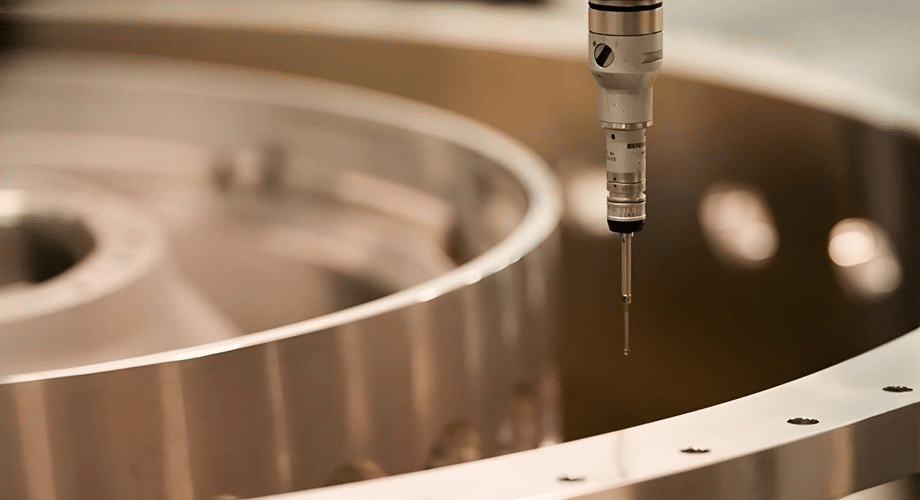
Dimensiones lineares
Las mediciones lineales básicas, como la longitud, el ancho y la altura, se verifican registrando los puntos de contacto de la sonda en los límites de las características relevantes y calculando la distancia entre ellos. Si bien estas dimensiones a veces se pueden comprobar manualmente, la medición con una máquina de medición por coordenadas (MMC) proporciona mayor precisión y elimina la variación dependiente del operador, especialmente para características de difícil acceso con calibradores.
Inspección de agujeros y perforaciones
Los agujeros y perforaciones requieren más que una simple comprobación del diámetro para confirmar su plena conformidad:
- Diámetro: Calculado a partir de múltiples puntos alrededor de la circunferencia del orificio, lo que proporciona un resultado más fiable que una medición con un calibrador de dos puntos, que puede pasar por alto condiciones de ovalización.
- Cargo: La ubicación central real del orificio se compara con su posición nominal en relación con los puntos de referencia de la pieza, verificando así el cumplimiento de la tolerancia de posición.
- Redondez: La desviación de un círculo perfecto se calcula a partir de los puntos recopilados, identificando problemas como la deflexión de la herramienta o las vibraciones que una simple comprobación del diámetro no revelaría. [ 4 ].
Tolerancias y dimensiones geométricas (GD&T)
Las máquinas de medición por coordenadas (MMC) son idóneas para verificar las especificaciones de tolerancias geométricas (GD&T) que definen las relaciones geométricas entre las características, en lugar de simplemente el tamaño:
- Nivelación: Mide la desviación de una superficie respecto a un plano perfecto, lo cual es relevante para superficies de sellado y caras de montaje.
- Paralelismo: Verifica que dos superficies o elementos mantengan una relación consistente entre sí dentro de la tolerancia especificada.
- Perpendicularidad: Confirma que una característica está orientada en un ángulo recto exacto con respecto a un punto de referencia, lo cual es fundamental para las caras de los hombros y las interfaces de montaje.
- Tolerancia de posición: Define una zona permitida dentro de la cual la ubicación real de una característica puede variar en relación con los puntos de referencia especificados, y se aplica comúnmente a patrones de agujeros y otras características ubicadas.
Análisis de superficies y características
Más allá de las dimensiones básicas y las indicaciones de tolerancias geométricas (GD&T), las máquinas de medición por coordenadas (CMM) miden características más complejas, como ángulos entre superficies, ancho y ubicación de ranuras, y contornos complejos donde la geometría de la pieza se compara punto por punto con un modelo de superficie CAD en lugar de con primitivas geométricas simples.
Ejemplo
La medición de la ubicación y el diámetro de los orificios para pernos en un componente automotriz mecanizado por CNC muestra cómo funcionan conjuntamente estos tipos de medición. La máquina de medición por coordenadas (MMC) verifica el diámetro de cada orificio para confirmar que admite el sujetador especificado, comprueba la posición de cada orificio con respecto a los puntos de referencia de montaje del componente para asegurar una alineación correcta con el conjunto de acoplamiento y, además, puede verificar la perpendicularidad del eje del orificio con respecto a la superficie de montaje para asegurar que el sujetador se asiente correctamente sin generar esfuerzos de flexión.
Tipos de máquinas de medición por coordenadas (CMM) utilizadas en la fabricación CNC
Las distintas arquitecturas de máquinas de medición por coordenadas (MMC) se adaptan a diferentes tamaños de piezas, geometrías y entornos de inspección. La selección del tipo de máquina adecuado depende de las piezas que se fabriquen y del flujo de trabajo de inspección requerido.
MMC de puente
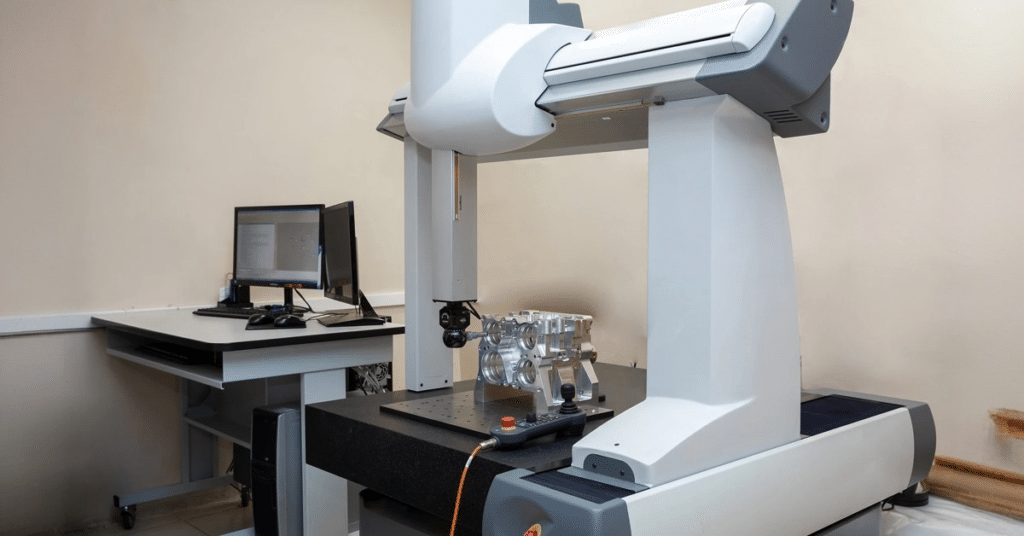
La CMM de puente es la configuración más común en la fabricación de precisión, y cuenta con una estructura de puente móvil que abarca la mesa de medición y soporta el conjunto del eje Z vertical. Este diseño ofrece una excelente rigidez y precisión, lo que la convierte en la opción estándar para componentes mecanizados de precisión en la mayoría de las industrias [5].
CMM en voladizo
Las máquinas de medición por coordenadas (MMC) de tipo voladizo soportan el brazo de medición solo desde un lado, dejando libres la parte frontal y los laterales de la mesa de medición para facilitar la carga y el acceso a las piezas. Esta configuración es ideal para piezas pequeñas y aplicaciones donde el acceso es prioritario debido a los cambios frecuentes de piezas, aunque la estructura en voladizo ofrece una rigidez ligeramente menor que un diseño tipo puente en piezas de mayor tamaño.
CMM de pórtico
Las máquinas de medición por coordenadas de pórtico son máquinas de gran tamaño que se apoyan sobre columnas fijadas al suelo y están diseñadas para medir piezas grandes mecanizadas por CNC, como estructuras de carrocerías de automóviles, grandes piezas fundidas o componentes estructurales aeroespaciales que no cabrían dentro del volumen de medición de una máquina de puente o de voladizo estándar.
Sistemas portátiles de medición de coordenadas y brazos articulados
Las CMM portátiles, incluidos los sistemas de medición con brazo articulado, permiten realizar la inspección directamente en la máquina herramienta o en el taller, en lugar de tener que transportar la pieza a una sala de metrología específica. Estos sistemas ofrecen flexibilidad para piezas grandes o fijas y permiten la inspección en proceso, aunque normalmente con una precisión algo menor que una CMM de puente fijo en un entorno controlado [6].
Ejemplos de aplicaciones
- Dispositivos médicos: Las máquinas de medición por coordenadas (CMM) tipo puente verifican las estrictas tolerancias requeridas en los instrumentos quirúrgicos y los componentes de dispositivos implantables.
- Componentes aeroespaciales: Tanto las máquinas de medición por coordenadas de puente como las de pórtico inspeccionan todo tipo de componentes, desde pequeños soportes de precisión hasta grandes conjuntos estructurales.
- Piezas de automóviles: Las máquinas de medición por coordenadas tipo puente son estándar para los componentes del motor y la transmisión, mientras que los sistemas de pórtico se encargan de los paneles de la carrocería y las piezas estructurales grandes.
- Componentes de maquinaria industrial: Las máquinas de medición por coordenadas (MMC) de tipo voladizo y de puente verifican las carcasas de las cajas de engranajes, los ejes y las estructuras de montaje en la fabricación industrial en general.
Ventajas de la inspección con CMM para piezas CNC
La adopción de la inspección mediante máquinas de medición de coordenadas (CMM) en la fabricación de precisión refleja ventajas cuantificables sobre los métodos de inspección manuales, tanto en términos de calidad de las piezas como de eficiencia general de la producción.
Precisión y consistencia mejoradas
La medición con CMM elimina la variación dependiente del operador inherente a la medición manual con calibradores, micrómetros y galgas. El mismo programa de inspección produce resultados consistentes independientemente de qué operador lo ejecute, eliminando una fuente significativa de incertidumbre de medición del proceso de control de calidad [7].
Control de calidad más rápido
Las rutinas de inspección automatizadas miden docenas o cientos de características en una sola ejecución del programa, mucho más rápido que la comprobación manual de cada dimensión con herramientas manuales. Esta ventaja de velocidad resulta especialmente significativa para piezas con geometría compleja o numerosas características críticas.
Reducción de desperdicios y retrabajos
La detección temprana de problemas dimensionales mediante la inspección con máquinas de medición por coordenadas (CMM), especialmente cuando se integra en las rutinas de inspección en proceso o de la primera pieza, permite a los fabricantes identificar y corregir problemas de mecanizado antes de que se produzca un lote completo fuera de tolerancia, lo que reduce sustancialmente las tasas de desperdicio y los costos de retrabajo.
Mejor optimización de procesos
Los datos de la máquina de medición por coordenadas (CMM) recopilados durante una tanda de producción revelan tendencias que apuntan a problemas subyacentes del proceso, como una deriva dimensional gradual que indica desgaste de la herramienta o desviaciones recurrentes que señalan un error en el dispositivo de fijación o en la programación. Estos datos permiten la mejora continua del proceso, más allá de la simple inspección de aprobación/rechazo.
Trazabilidad y Documentación
Los informes de inspección generados por el software CMM proporcionan un registro de calidad documentado para cada pieza o lote, lo que respalda los acuerdos de calidad con los clientes, el cumplimiento normativo y los requisitos de auditoría en industrias reguladas como la aeroespacial y la de fabricación de dispositivos médicos.
Ejemplo
El uso de informes de CMM para identificar el desgaste de las herramientas que provoca agujeros sobredimensionados durante la producción CNC ilustra claramente el beneficio de la optimización del proceso. Si una serie de informes de inspección muestra que los diámetros de los agujeros tienden gradualmente a acercarse al límite superior de tolerancia en piezas consecutivas, este patrón apunta directamente al desgaste de los insertos en la operación de mandrinado o taladrado, lo que permite al equipo de producción programar un cambio de herramienta antes de que las piezas superen la tolerancia, en lugar de descubrir el problema solo después de que ya se hayan producido piezas defectuosas.
Desafíos comunes y mejores prácticas en la inspección con máquinas de medición de coordenadas (CMM).
A pesar de su precisión, la inspección con máquinas de medición por coordenadas (CMM) no está exenta de errores. Comprender las fuentes comunes de incertidumbre en las mediciones y las prácticas para mitigarlas es fundamental para obtener resultados de inspección fiables.
Desafíos comunes
- Instalación incorrecta: Una pieza que no esté sujeta adecuadamente o que se deforme por las fuerzas de sujeción durante la medición producirá resultados inexactos que no reflejarán su verdadera geometría en estado libre.
- Variación de temperatura: Medir una pieza antes de que se haya estabilizado a la temperatura de la sala de inspección introduce un error de dilatación térmica, especialmente significativo para piezas grandes o con tolerancias ajustadas.
- Analizar los problemas de accesibilidad: Las cavidades profundas, las características internas o las geometrías complejas pueden ser difíciles o imposibles de alcanzar para una sonda estándar, lo que requiere configuraciones de sonda especializadas o estrategias de medición alternativas.
- Geometrías complejas: Las superficies esculpidas y los contornos de forma libre requieren técnicas de escaneo de nubes de puntos y comparación de superficies que son más complejas que la simple medición basada en características. [ 8 ].
BUENAS PRÁCTICAS
- Calibración periódica de la máquina de medición por coordenadas (CMM): Las máquinas deben calibrarse según un calendario definido, utilizando objetos de referencia certificados, para garantizar que la precisión de la medición se mantenga dentro del rendimiento especificado para la máquina a lo largo del tiempo.
- Preparación adecuada de las piezas: Se deben aplicar procedimientos uniformes de limpieza y estabilización de la temperatura antes de cada ciclo de inspección, especialmente para componentes con tolerancias ajustadas.
- Procedimientos de inspección uniformes: El uso de programas de inspección documentados y repetibles, en lugar de mediciones manuales improvisadas, garantiza que los resultados sean comparables entre operadores, turnos y períodos de tiempo.
- Capacitación de los operadores: Una técnica de fijación adecuada, la selección de la sonda y el desarrollo del programa requieren personal capacitado que comprenda tanto el software de la máquina de medición por coordenadas (CMM) como los principios de metrología que sustentan la medición precisa.
- Integración con flujos de trabajo CAD/CAM: La vinculación directa de los programas de inspección CMM con el modelo CAD de la pieza simplifica la creación de programas y garantiza que los criterios de inspección se mantengan sincronizados con los cambios de diseño.
Conclusión
La inspección con máquinas de medición por coordenadas (MMC) se ha convertido en el método estándar para verificar la conformidad dimensional y geométrica de las piezas mecanizadas por CNC, ofreciendo un nivel de precisión y documentación inalcanzable para los métodos de inspección manual. Desde dimensiones lineales básicas hasta complejas especificaciones de tolerancias geométricas (GD&T) y comparaciones de superficies de forma libre, las MMC proporcionan a los fabricantes una forma objetiva y reproducible de confirmar que una pieza cumple con su diseño previsto antes de que llegue al cliente.
Los beneficios van más allá de la simple verificación de aprobación/rechazo. Una mayor precisión, ciclos de inspección más rápidos, una menor cantidad de desperdicios y la información sobre el proceso obtenida mediante el análisis de tendencias contribuyen a obtener mejores resultados de fabricación a lo largo del tiempo. Para cualquier organización que produzca componentes CNC de precisión, especialmente en industrias reguladas como la aeroespacial y la de dispositivos médicos, la inspección con CMM no es un paso de calidad opcional, sino una parte fundamental para entregar piezas que funcionen de manera confiable en su aplicación prevista.
Referencias
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Precisión dimensional y variabilidad de la medición en piezas torneadas por CNC utilizando calibradores vernier digitales y máquinas de medición por coordenadas en cinco materiales. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Modelado de redondez de piezas mecanizadas para análisis de tolerancias. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (s.f.). Máquinas de medición por coordenadas: una herramienta de inspección moderna en la fabricación . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Reducción de la latencia entre el mecanizado y la medición mediante el uso de FEA para predecir los efectos transitorios térmicos en la medición con CMM. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Estudio de caso sobre la evaluación de la capacidad y aplicabilidad de una máquina de medición de coordenadas con brazo articulado y una sonda Touch-Trigger para mediciones en máquina. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23 de febrero de 2026). Máquina de medición por coordenadas (MMC) explicada: tipos, principios de funcionamiento, precisión y aplicaciones . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). Un nuevo enfoque para el diseño de dispositivos de sujeción para la supresión de vibraciones durante el mecanizado de piezas flexibles. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




