

Los defectos de soldadura pueden comprometer la integridad estructural, provocar fallas catastróficas y costar miles de dólares en reparaciones. Sin una inspección adecuada, estos defectos ocultos se convierten en bombas de tiempo en componentes críticos.
Los ensayos no destructivos (END) permiten examinar minuciosamente los componentes soldados sin dañarlos. Estas técnicas utilizan diversos principios físicos para detectar defectos superficiales y subsuperficiales, garantizando la integridad estructural y preservando la funcionalidad de las piezas probadas. Los END son esenciales para el control de calidad en industrias donde el fallo de los componentes no es una opción.
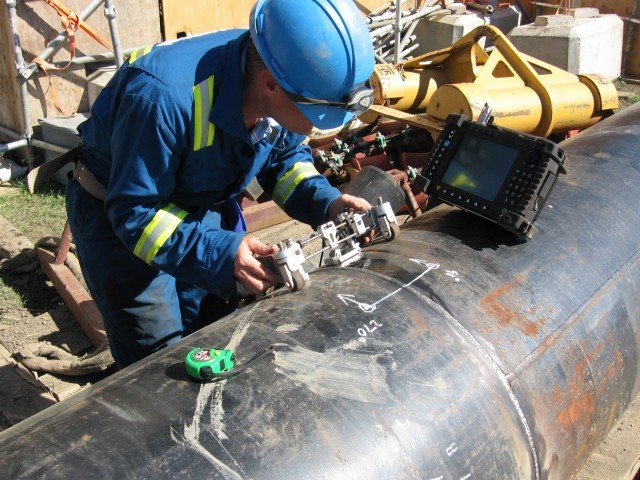
Pruebas no destructivas de componentes soldados
En nuestras operaciones de mecanizado, hemos visto de primera mano cómo unos protocolos de prueba adecuados pueden marcar la diferencia entre el éxito y el fracaso de un componente. Exploremos el mundo de las pruebas no destructivas y cómo pueden transformar su control de calidad de fabricación.
¿Qué son las pruebas no destructivas?
Los fabricantes se enfrentan a una presión cada vez mayor para entregar componentes impecables y, al mismo tiempo, mantener plazos de producción ajustados. Las pruebas destructivas tradicionales implican sacrificar piezas valiosas, aumentar los costos y generar desperdicios.
Los ensayos no destructivos abarcan diversos métodos de inspección que evalúan las propiedades de los materiales y la integridad de los componentes sin causar daños. Estas técnicas utilizan principios como ondas sonoras, campos electromagnéticos o radiación para detectar defectos invisibles a simple vista. Los ensayos no destructivos (END) proporcionan un control de calidad crucial, a la vez que preservan el componente probado para su uso previsto.
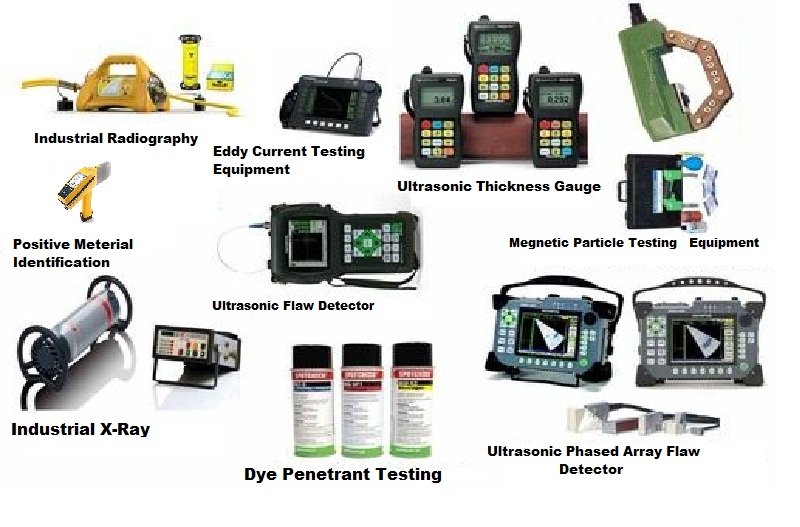
Diferentes equipos de pruebas no destructivas
Las técnicas de END han evolucionado significativamente en las últimas décadas, volviéndose más sofisticadas y accesibles para aplicaciones de fabricación. Los principales métodos de END incluyen ensayos ultrasónicos (UT), ensayos radiográficos (RT), inspección por partículas magnéticas (MPI), ensayos por líquidos penetrantes (PT) e inspección visual. Cada método tiene ventajas y aplicaciones específicas según el material que se ensaye y los tipos de defectos que se busquen.
Las pruebas ultrasónicas utilizan ondas sonoras de alta frecuencia para detectar defectos internos mediante la medición de señales reflejadas. Son especialmente eficaces en secciones metálicas gruesas y permiten localizar grietas, inclusiones y otras discontinuidades con gran precisión. Las pruebas radiográficas emplean rayos X o rayos gamma para crear una imagen de las estructuras internas, lo que las hace ideales para detectar huecos, inclusiones y geometría interna incorrecta.
La inspección por partículas magnéticas funciona induciendo un campo magnético en materiales ferromagnéticos. Cuando el campo detecta discontinuidades, las partículas magnéticas aplicadas a la superficie se concentran en estos puntos, haciendo visibles los defectos. Las pruebas con líquidos penetrantes se basan en la acción capilar para introducir un tinte visible en los defectos superficiales, resaltando grietas y porosidades que de otro modo serían invisibles. La inspección visual, aunque aparentemente básica, sigue siendo fundamental y a menudo se mejora con herramientas como boroscopios y cámaras de alta definición.
La selección del método END adecuado depende de factores como la composición del material, la geometría del componente, los tipos de defectos que se investigan y la accesibilidad al área de inspección.
¿Cómo se aplican los diferentes métodos END a los componentes metálicos de precisión?
Los componentes de precisión se enfrentan a tolerancias cada vez más estrictas, con defectos incluso microscópicos que pueden causar fallos catastróficos. Los clientes exigen perfección, pero los métodos de inspección tradicionales pueden pasar por alto defectos ocultos críticos.
Diferentes métodos de END tienen propósitos específicos al examinar componentes metálicos de precisión. Las pruebas ultrasónicas son excelentes para detectar defectos internos en piezas metálicas gruesas sin riesgos de radiación, mientras que la inspección por rayos X genera imágenes detalladas de las estructuras internas en geometrías complejas. La inspección por partículas magnéticas identifica rápidamente grietas superficiales y cercanas a la superficie en materiales ferromagnéticos, lo que la hace ideal para componentes de acero.
Prueba ultrasónica en un componente metálico de precisión
En nuestras operaciones de mecanizado de precisión, hemos implementado un enfoque multimétodo para los END que aborda los desafíos únicos que presentan los diversos componentes metálicos. Para piezas aeroespaciales críticas fabricadas con aleaciones de titanio, solemos emplear una combinación de pruebas ultrasónicas e inspección con líquidos penetrantes. El método ultrasónico nos permite escanear la estructura interna en busca de anomalías, como inclusiones o huecos, que podrían provocar fallos bajo altas tensiones, mientras que las pruebas con líquidos penetrantes revelan cualquier defecto superficial que pueda constituir puntos de concentración de tensiones.
Para los componentes de la cámara de vacío, donde la ausencia de fugas es fundamental, utilizamos pruebas de fugas con helio e inspección radiográfica. La prueba con helio puede detectar incluso las fugas más pequeñas que podrían comprometer el rendimiento del vacío, mientras que la radiografía confirma la correcta penetración de la soldadura y la ausencia de porosidad en las soldaduras de costura críticas.
Los componentes avanzados mecanizados por CNC suelen beneficiarse de las pruebas de corrientes de Foucault, que son especialmente sensibles a defectos superficiales y cercanos a la superficie en materiales conductores. Este método ha demostrado ser invaluable para componentes de paredes delgadas, donde los métodos tradicionales podrían resultar demasiado invasivos o insensibles a defectos menores pero críticos.
La eficacia de cada método varía según el material; los componentes de aluminio pueden requerir enfoques diferentes a los de las piezas de acero o titanio. Por ejemplo, la inspección por partículas magnéticas funciona de maravilla en nuestros componentes automotrices de acero, pero es ineficaz en materiales no ferromagnéticos como el aluminio o el titanio. Comprender estas consideraciones específicas del material es esencial para desarrollar una estrategia integral de END para diversas operaciones de mecanizado de precisión.
¿Cuáles son las implicaciones de costos de implementar END en operaciones de mecanizado?
La implementación de métodos de END requiere una inversión inicial considerable en equipos y capacitación, mientras que los cronogramas de producción se enfrentan a posibles retrasos debido a procedimientos de prueba adicionales. A muchos fabricantes les preocupa equilibrar el aseguramiento de la calidad con la eficiencia operativa.
Si bien la implementación inicial de END implica costos de equipo, capacitación y certificación, los beneficios financieros a largo plazo suelen compensar estas inversiones. La detección temprana de defectos evita costosas repeticiones de trabajos, reduce las reclamaciones de garantía y protege la reputación de la marca. En el caso de componentes críticos, los END pueden marcar la diferencia entre un rendimiento confiable y una falla catastrófica.
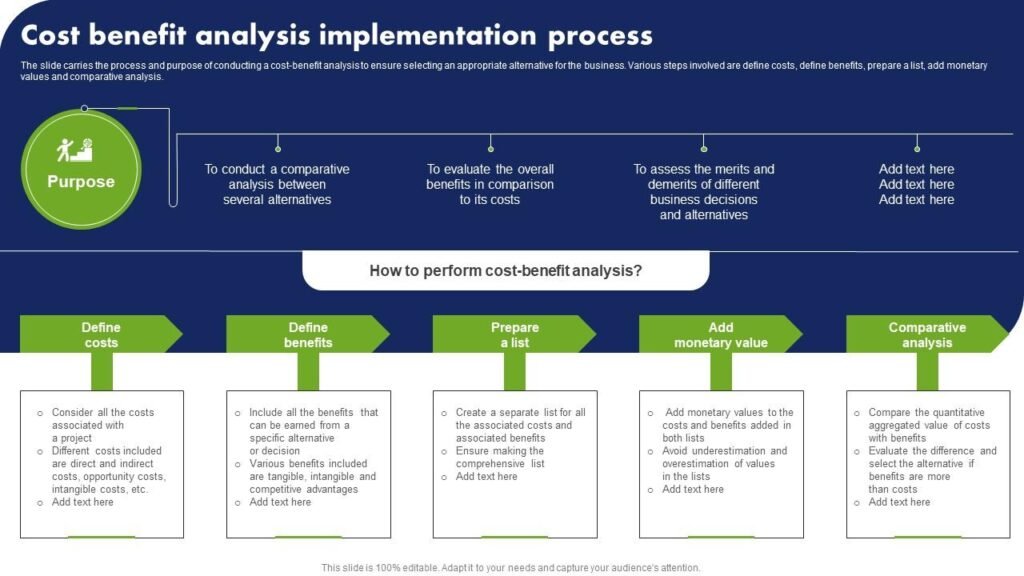
Análisis de costo-beneficio de la implementación de END
Los aspectos financieros de la implementación de END en operaciones de mecanizado de precisión requieren una cuidadosa consideración en múltiples dimensiones. En nuestra experiencia, estableciendo capacidades integrales de END en nuestras instalaciones, observamos que la inversión inicial de capital osciló entre $50,000 para equipos básicos y más de $300,000 para sistemas avanzados como la tomografía computarizada industrial. Sin embargo, esta inversión debe evaluarse considerando los posibles costos de fallas de calidad.
Las consideraciones de personal representan otro factor de costo significativo. Un END adecuado requiere técnicos certificados. Hemos invertido en la certificación de Nivel II para miembros clave del equipo en múltiples métodos de END, lo que requirió tanto inversión en capacitación como reducciones temporales de productividad durante el proceso de aprendizaje. Las primas salariales anuales para el personal certificado en END suelen ser entre un 15 % y un 30 % superiores a la remuneración estándar de un maquinista.
El impacto operativo varía según el método de END y el enfoque de integración. Las pruebas en línea generalmente minimizan la duración del ciclo, pero requieren una integración cuidadosa en la línea de producción, mientras que las pruebas por lotes generan menos interrupciones, pero pueden retrasar la detección de defectos. Hemos comprobado que la implementación estratégica de sistemas automatizados de END en puntos de control críticos ofrece el mejor equilibrio, especialmente para la producción a gran escala.
Para la fabricación de lotes pequeños y medianos, hemos desarrollado un enfoque de pruebas basado en riesgos donde las características críticas se someten a una inspección completa, mientras que los elementos menos críticos se someten a un muestreo estadístico. Esto optimiza la relación coste-beneficio, manteniendo al mismo tiempo los estándares de calidad. Además, los procedimientos de END debidamente documentados han reducido nuestras primas de seguros al demostrar medidas integrales de control de calidad.
Una métrica particularmente valiosa ha sido nuestro cálculo del "costo de calidad" antes y después de la implementación de END. Si bien los costos de inspección aumentaron aproximadamente entre un 3 % y un 5 % del valor de producción, nuestros costos por fallas (desechos, reprocesos, reclamaciones de garantía) disminuyeron en más del 60 %, lo que tuvo un impacto positivo neto en la rentabilidad.
¿Cuándo debería implementar pruebas no destructivas en su proceso de fabricación?
Los gerentes de fabricación suelen tener dificultades para determinar el momento oportuno para la implementación de END: una implementación demasiado temprana desperdicia recursos en procesos estables, y una implementación demasiado tardía implica descubrir defectos después de haber añadido un valor significativo. Este dilema temporal genera incertidumbre en la planificación de la calidad.
Las pruebas no destructivas deben implementarse en puntos críticos de control donde los defectos podrían causar problemas significativos posteriores o donde el retrabajo se encarece exponencialmente. Las etapas clave de implementación incluyen la verificación del material antes del inicio del mecanizado, después de operaciones críticas que podrían introducir defectos y la verificación final antes del envío de componentes de alto valor o críticos para la seguridad.
Puntos estratégicos de implementación de END en la fabricación
La sincronización estratégica de la implementación de END a lo largo del proceso de fabricación impacta significativamente tanto la calidad como la eficiencia operativa. Basándonos en nuestra experiencia con componentes de precisión para industrias exigentes, hemos desarrollado un marco para la integración de END que optimiza la detección de defectos y minimiza las interrupciones de la producción.
En la etapa de entrada de materiales, realizamos un análisis END inicial para verificar su integridad antes de iniciar las operaciones de valor añadido. Para materiales críticos como el titanio de alta calidad y las aleaciones especiales, esto suele implicar pruebas ultrasónicas para detectar laminaciones internas o inclusiones que podrían comprometer la integridad del componente terminado. Este análisis temprano ha evitado numerosos fallos de fabricación al identificar materiales de baja calidad incluso antes de comenzar el mecanizado.
Durante el proceso de fabricación, implementamos END en proceso después de operaciones con alto potencial de defectos. Por ejemplo, tras operaciones de soldadura complejas, realizamos de inmediato una inspección por partículas magnéticas (para materiales ferromagnéticos) o pruebas con líquidos penetrantes para identificar cualquier defecto de soldadura. Esto permite una corrección rápida antes de realizar operaciones de mecanizado adicionales que dificultarían o imposibilitarían las reparaciones.
Para características críticas con tolerancias ajustadas, utilizamos la verificación mediante máquinas de medición por coordenadas (MMC) integradas con sistemas de medición óptica sin contacto. Si bien son principalmente dimensionales, estos sistemas también detectan anomalías superficiales que podrían indicar problemas más profundos que requieren una investigación de END posterior.
La verificación final representa otro punto crucial de la implementación. En el caso de los componentes aeroespaciales, realizamos END integrales como último paso de control de calidad, utilizando métodos adecuados al material y a los posibles tipos de defectos. Esto constituye la última línea de defensa antes de que los componentes entren en servicio en aplicaciones críticas.
Hemos descubierto que el enfoque más eficaz consiste en diseñar los requisitos de END durante la planificación inicial del proceso, en lugar de añadirlos posteriormente. Este enfoque innovador permite una selección óptima de puntos de prueba, la selección del método adecuado y un flujo de producción eficiente que se adapta a los requisitos de inspección sin crear cuellos de botella.
¿Cómo puede el END reducir las tasas de rechazo en la fabricación de precisión?
Las altas tasas de rechazo en la fabricación de precisión desperdician materiales, mano de obra y tiempo de máquina, lo que retrasa las entregas a los clientes y reduce los márgenes de ganancia. Sin métodos de detección eficaces, los problemas de calidad se agravan durante toda la producción.
Los END reducen significativamente las tasas de rechazo al identificar defectos en las primeras etapas del proceso de fabricación, antes de que se añada valor. Al implementar pruebas adecuadas en etapas críticas, los fabricantes pueden corregir problemas de inmediato, refinar los procesos con base en la retroalimentación en tiempo real y establecer un control estadístico de procesos que mantenga una calidad constante.
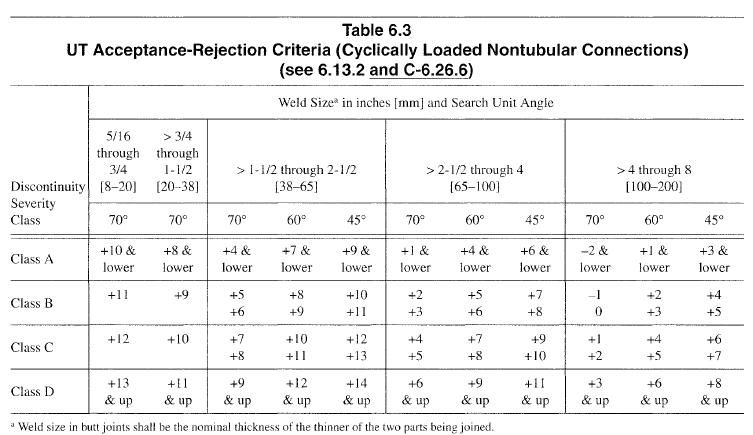
Reducción de la tasa de rechazo mediante la implementación de END
Nuestra planta de fabricación ha experimentado mejoras de calidad significativas gracias a la implementación estratégica de END. Cuando comenzamos a producir componentes hidráulicos de alta presión para aplicaciones marinas, nuestra tasa de rechazo inicial se acercaba al 8%, un nivel insostenible que ponía en peligro las relaciones con los clientes y la rentabilidad. Mediante la implementación de un programa integral de END, redujimos esta tasa a menos del 1% en seis meses, a la vez que aumentamos el volumen de producción.
La clave de esta mejora fue nuestro enfoque multicapa de END. Para las materias primas, implementamos pruebas ultrasónicas para verificar la integridad del material antes del mecanizado. Tras las operaciones iniciales de soldadura, implementamos la inspección visual con iluminación mejorada y pruebas de partículas magnéticas para detectar defectos superficiales y cercanos a la superficie cuando aún eran fácilmente reparables.
Para pasajes internos críticos y límites de presión, desarrollamos un protocolo personalizado de pruebas de emisiones acústicas que permitía verificar el espesor de las paredes y detectar posibles vías de fuga sin necesidad de pruebas destructivas. Esto permitió realizar pruebas al 100 % en lugar de muestreo estadístico, lo que mejoró drásticamente nuestra confianza en la integridad de los componentes.
Además de la detección directa de defectos, nuestro programa de END generó datos valiosos que nos permitieron identificar y abordar las causas de los problemas recurrentes. Por ejemplo, el análisis de patrones de los resultados de la inspección por partículas magnéticas reveló que ciertos defectos de soldadura se producían sistemáticamente en condiciones específicas de humedad ambiental, lo que nos permitió implementar controles ambientales que eliminaron estos defectos por completo.
También establecimos correlaciones entre parámetros específicos de la máquina y patrones de defectos, creando un ciclo de retroalimentación donde los resultados de los END orientaron los ajustes del proceso. Este ciclo de mejora continua transformó nuestras métricas de calidad y generó una ventaja competitiva para obtener contratos de componentes de alta precisión y seguridad crítica.
El impacto financiero se extendió más allá de la reducción de desechos y reprocesos. Aumentó la confianza de los clientes, lo que se tradujo en un aumento de pedidos y una reducción de sus requisitos de inspección. Nuestras reclamaciones de garantía se redujeron a niveles casi nulos y obtuvimos la condición de proveedor preferente con varios clientes clave gracias a nuestra demostrada capacidad de control de calidad.
Conclusión
Los ensayos no destructivos representan una inversión crucial para los fabricantes de precisión que buscan garantizar la integridad de sus componentes sin sacrificar la eficiencia de la producción. Al implementar métodos de END adecuados en puntos estratégicos del proceso de fabricación, podemos detectar defectos de forma temprana, perfeccionar los procedimientos continuamente y entregar componentes que funcionan a la perfección en las aplicaciones más exigentes.




