

Δυσκολεύεστε με πολύπλοκες γεωμετρίες εξαρτημάτων ή απαιτήσεις ακριβείας; Η πλευρική άλεση μπορεί να είναι η λύση που παραβλέπετε, παρά το γεγονός ότι είναι μια από τις πιο ευέλικτες τεχνικές στο οπλοστάσιό μας με CNC.
Η πλευρική άλεση είναι μια βασική διαδικασία κατεργασίας όπου το εργαλείο κοπής αφαιρεί υλικό κατά μήκος της περιφερειακής του άκρης. Υπερέχει στη δημιουργία εγκοπών, θυλάκων και περιγραμμάτων με υψηλή ακρίβεια, καθιστώντας την απαραίτητη για εξαρτήματα που απαιτούν ακριβή πλευρικά χαρακτηριστικά ή σύνθετα προφίλ.
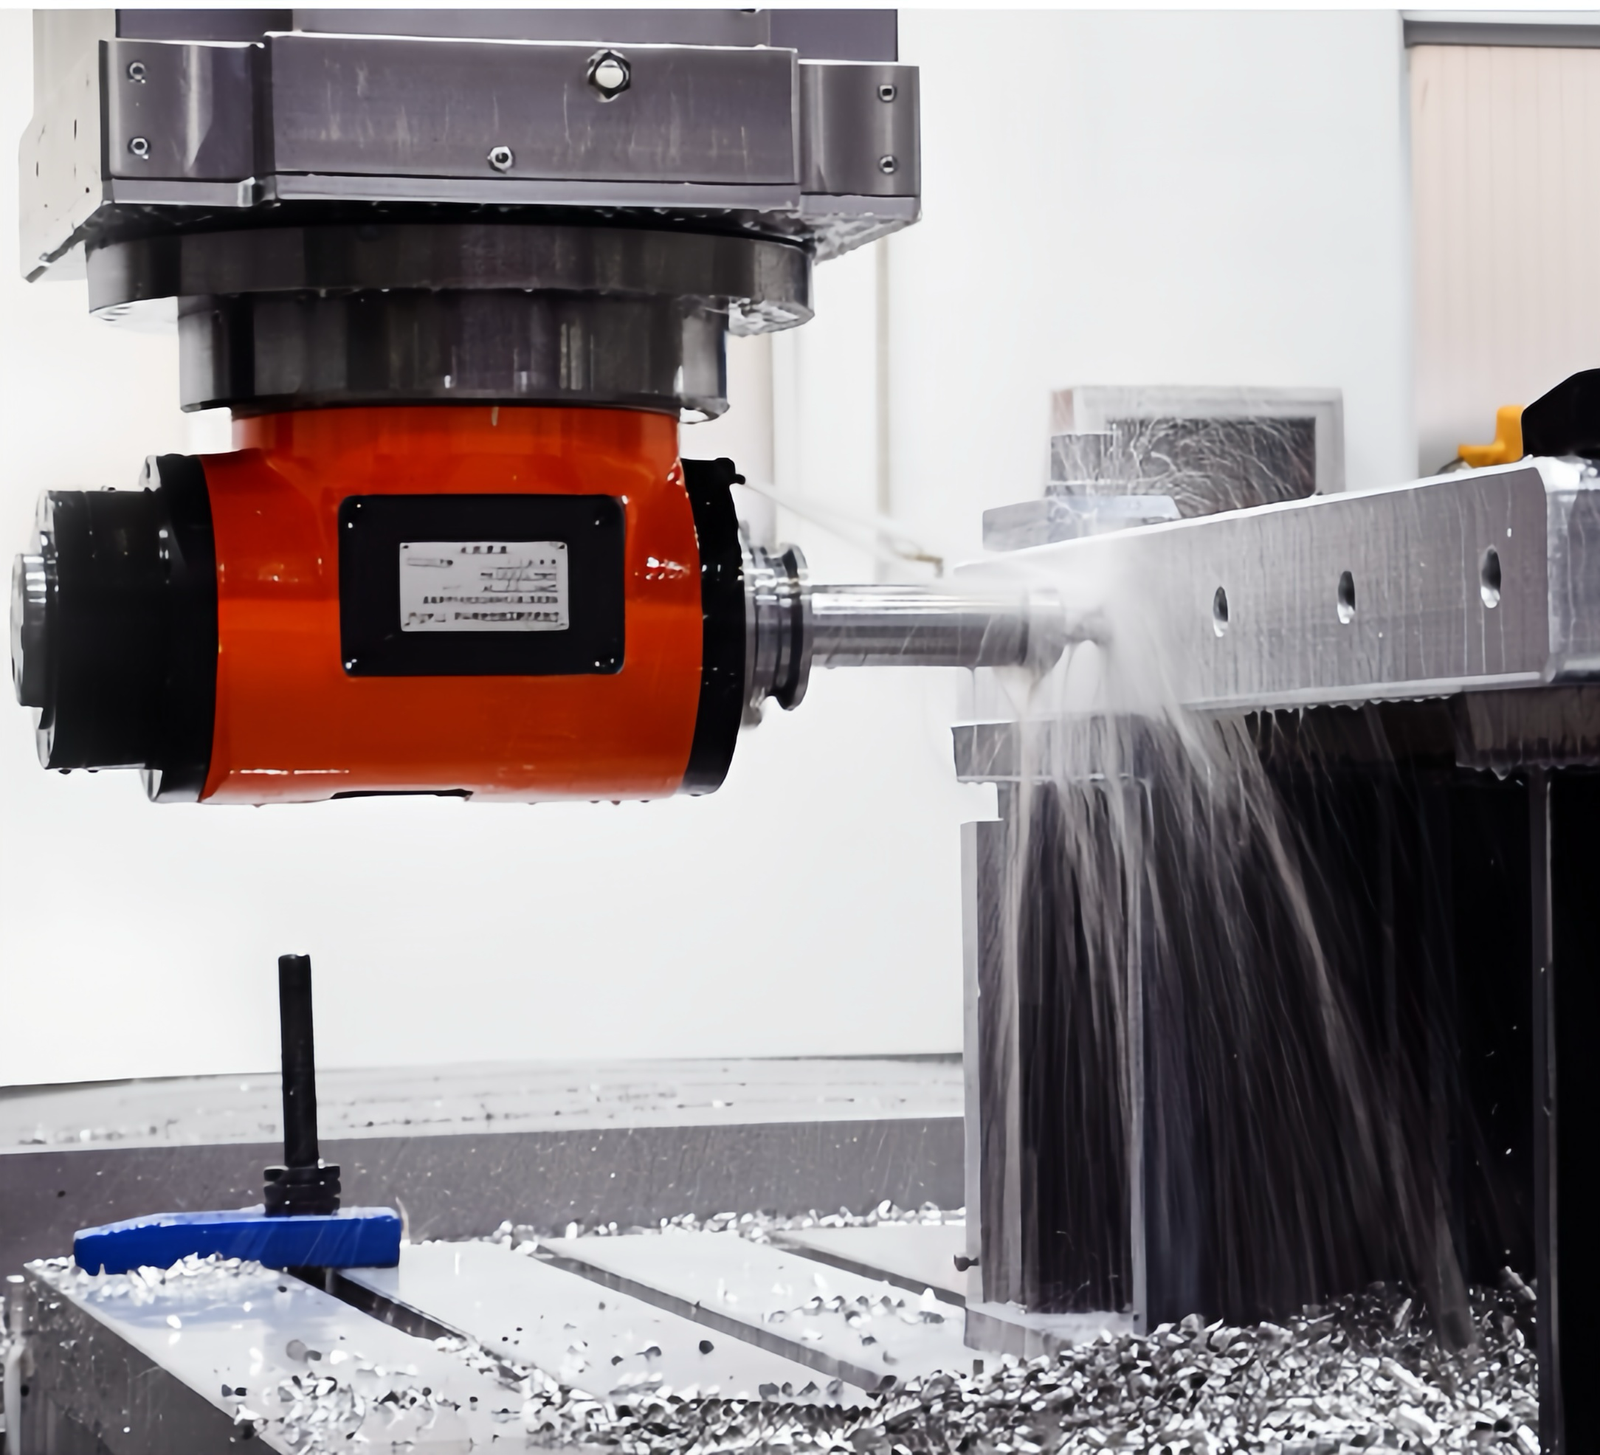
Λειτουργία πλευρικής άλεσης σε εξέλιξη
Στις δεκαετίες εμπειρίας μας στην παροχή υπηρεσιών κατεργασίας, έχω δει την πλευρική άλεση να εξελίσσεται από μια βασική λειτουργία σε μια ουσιαστική τεχνική που οδηγεί στην κατασκευή ακριβείας. Επιτρέψτε μου να σας εξηγήσω γιατί αυτή η τεχνική έχει τόσο μεγάλη σημασία και πώς μπορεί να μεταμορφώσει τις παραγωγικές σας δυνατότητες.
Πώς διαφέρει η πλευρική άλεση από άλλες τεχνικές άλεσης;
Νιώθετε μπερδεμένοι σχετικά με το πότε να χρησιμοποιήσετε πλευρική άλεση έναντι μετωπικής άλεσης ή άλλες τεχνικές; Αυτή η διάκριση μπορεί να κάνει τη διαφορά ανάμεσα σε ένα τέλειο εξάρτημα και μια δαπανηρή επανεπεξεργασία.
Η πλευρική άλεση χρησιμοποιεί τις περιφερειακές κοπτικές ακμές ενός ακραίου φρεζαρίσματος για την αφαίρεση υλικού κατά μήκος των πλευρών ενός τεμαχίου εργασίας, δημιουργώντας κάθετες επιφάνειες. Αντίθετα, η μετωπική άλεση χρησιμοποιεί το κάτω μέρος του εργαλείου για τη δημιουργία οριζόντιων επιφανειών, ενώ η άλεση προφίλ ακολουθεί τα περιγράμματα για τη δημιουργία σύνθετων σχημάτων.
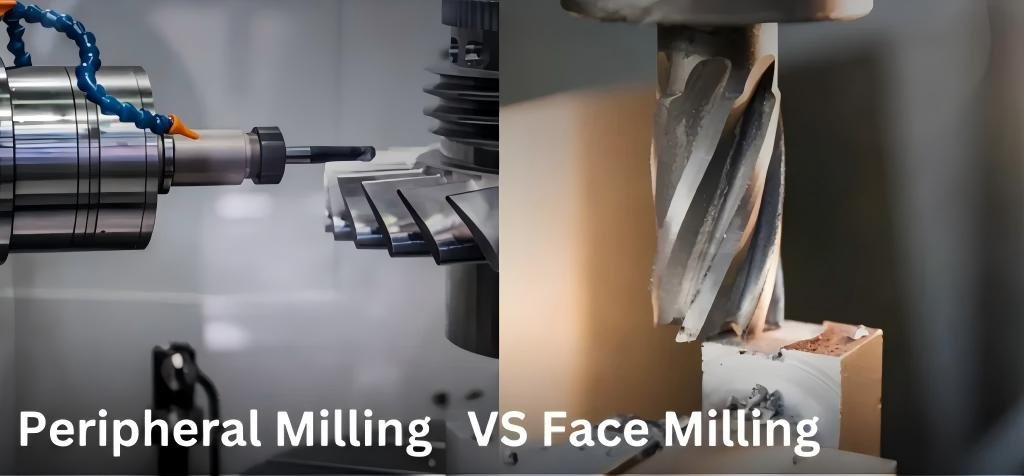
Σύγκριση πλευρικής άλεσης έναντι μετωπικής άλεσης
Η πλευρική άλεση ξεχωρίζει από άλλες μεθόδους κατεργασίας λόγω της μοναδικής προσέγγισής της στην αφαίρεση υλικού. Στις εγκαταστάσεις μας στο Κουνσάν, εφαρμόζουμε τακτικά διαφορετικές στρατηγικές άλεσης ανάλογα με τις απαιτήσεις κάθε έργου. Η πλευρική άλεση εμπλέκει κυρίως τις περιφερειακές άκρες του εργαλείου κοπής, δημιουργώντας κάθετους τοίχους και χαρακτηριστικά, ενώ η μετωπική άλεση χρησιμοποιεί τις κάτω ακμές κοπής για τη δημιουργία επίπεδων, οριζόντιων επιφανειών.
Οι βασικές διαφορές έγκεινται στις δυνάμεις εμπλοκής του εργαλείου και στις δυνάμεις κοπής. Κατά την πλευρική άλεση, οι δυνάμεις κοπής κατευθύνονται κάθετα προς τον άξονα του εργαλείου, κάτι που μπορεί μερικές φορές να οδηγήσει σε προβλήματα παραμόρφωσης. Αυτό έρχεται σε αντίθεση με την μετωπική άλεση, όπου οι δυνάμεις είναι πιο ευθυγραμμισμένες με τον άξονα του εργαλείου, παρέχοντας γενικά μεγαλύτερη σταθερότητα.
Η πλευρική άλεση διαφέρει επίσης ως προς την προσέγγισή της στην απομάκρυνση των θραυσμάτων. Τα θραύσματα κινούνται προς τα έξω από τη ζώνη κοπής, καθιστώντας την εξαιρετική για βαθύτερες κοπές όπου η απομάκρυνση των θραυσμάτων είναι κρίσιμη. Αυτό το χαρακτηριστικό την καθιστά ιδιαίτερα πολύτιμη για τη δημιουργία χαρακτηριστικών όπως εγκοπές, σχισμές και τσέπες.
| Τύπος φρεζαρίσματος | Κύρια αιχμή | τυπικές Εφαρμογές | Κίνδυνος εκτροπής εργαλείου |
|---|---|---|---|
| Πλαϊνή Φρέζα | Περιφερειακές άκρες | Υποδοχές, τσέπες, κάθετοι τοίχοι | υψηλότερη |
| Φρεζάρισμα προσώπου | Κάτω άκρες | Επίπεδες επιφάνειες, μεγάλες περιοχές | Χαμηλώστε |
| Φρέζα προφίλ | Συνδυασμός | Σύνθετα περιγράμματα, τρισδιάστατα σχήματα | Μέτρια |
Ποιοι είναι οι συνηθισμένοι τύποι εργασιών πλευρικής άλεσης;
Αναρωτιέστε ποια προσέγγιση πλευρικής άλεσης θα προσφέρει τα καλύτερα αποτελέσματα για το συγκεκριμένο εξάρτημά σας; Η σωστή τεχνική μπορεί να επηρεάσει δραματικά την ποιότητα και τον χρόνο παραγωγής του εξαρτήματός σας.
Η πλευρική άλεση περιλαμβάνει διάφορες εξειδικευμένες λειτουργίες, όπως η συμβατική άλεση (κοπή ενάντια στην τροφοδοσία), η άλεση με ανοδική κίνηση (κοπή με τροφοδοσία), η άλεση με σχισμές και η περιφερειακή άλεση - καθεμία από τις οποίες προσφέρει ξεχωριστά πλεονεκτήματα για συγκεκριμένες γεωμετρίες και υλικά.
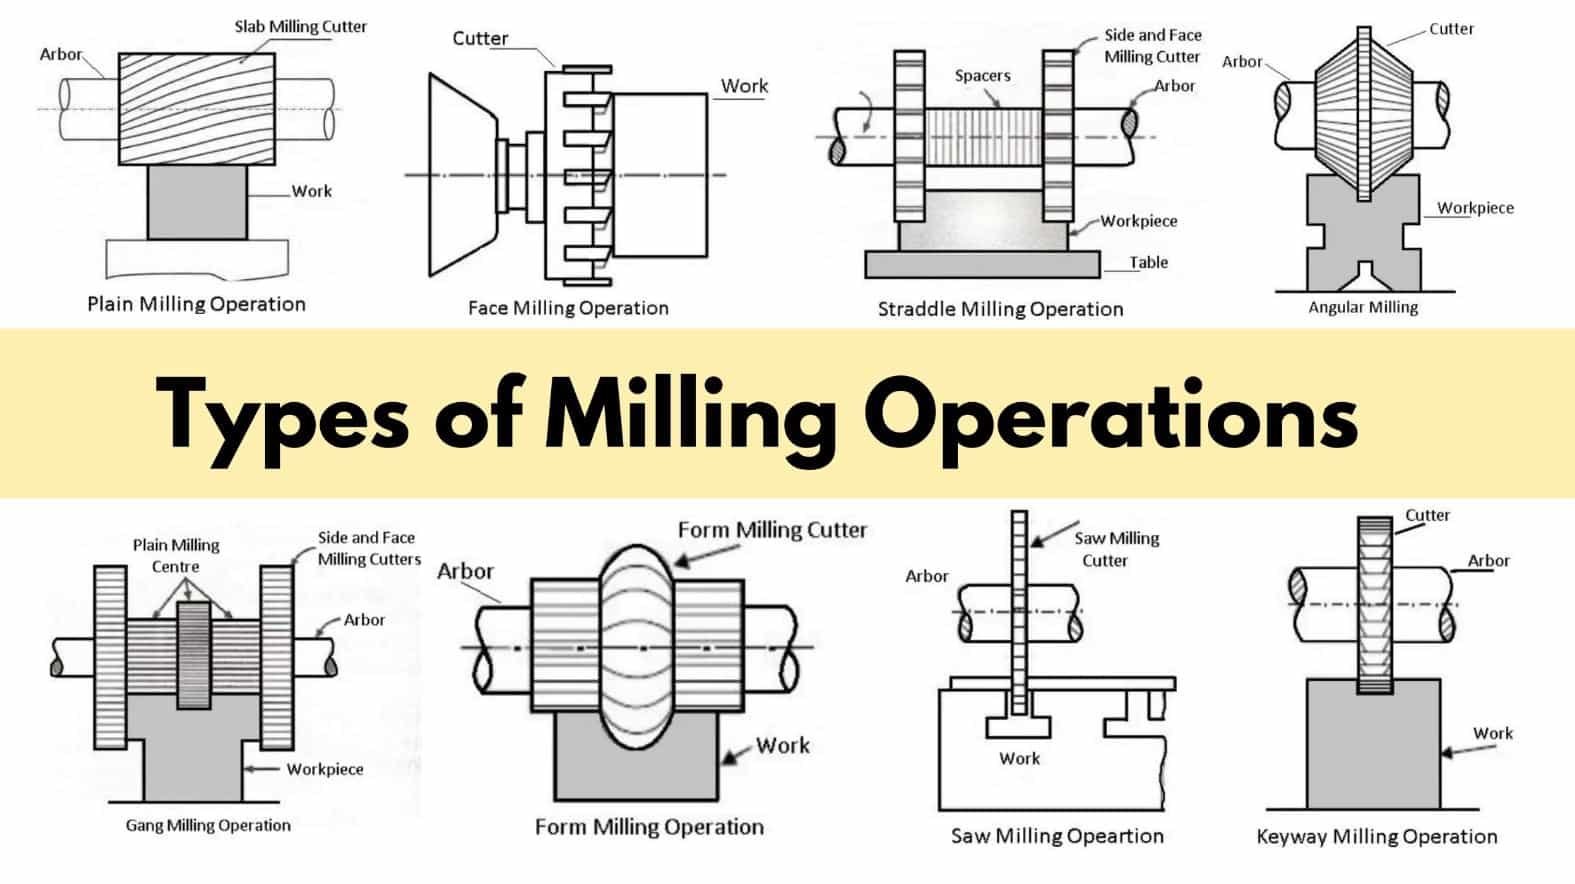
Κοινές λειτουργίες πλευρικής άλεσης
Στο κέντρο κατεργασίας μας, εκτελούμε διάφορες παραλλαγές των εργασιών πλευρικής άλεσης για να αντιμετωπίσουμε διαφορετικές κατασκευαστικές προκλήσεις. Η κατανόηση αυτών των παραλλαγών είναι κρίσιμη για την επιλογή της βέλτιστης προσέγγισης για κάθε μοναδική απαίτηση εξαρτήματος.
Η συμβατική φρεζάρισμα (ανοδική φρεζάρισμα) είναι η περιστροφή του κόφτη αντίθετα από την κατεύθυνση της τροφοδοσίας. Αυτή η τεχνική ξεκινά με ένα λεπτό τσιπ που γίνεται προοδευτικά παχύτερο, με αποτέλεσμα μικρότερη αρχική πρόσκρουση στο εργαλείο, αλλά ενδεχομένως να προκαλεί την ανοδική κίνηση του κόφτη στο τεμάχιο εργασίας. Συνήθως χρησιμοποιούμε αυτήν τη μέθοδο όταν εργαζόμαστε με παλαιότερα μηχανήματα που έχουν προβλήματα αντίστροφης κίνησης ή όταν έχουμε να κάνουμε με υλικά με σκληρές εξωτερικές επιφάνειες.
Αντιθέτως, η κατωφέρεια φρεζαρίσματος (κάτω φρεζάρισμα) έχει τον κόφτη να περιστρέφεται προς την ίδια κατεύθυνση με την τροφοδοσία. Το τσιπ ξεκινά παχύ και γίνεται λεπτότερο καθ' όλη τη διάρκεια της κοπής, με αποτέλεσμα καλύτερο φινίρισμα επιφάνειας και μειωμένη φθορά του εργαλείου. Οι χειριστές μας προτιμούν αυτήν τη μέθοδο για τις περισσότερες εφαρμογές, καθώς παράγει καθαρότερες άκρες και καλύτερη ακρίβεια διαστάσεων.
Η φρεζάρισμα με εγκοπές είναι μια άλλη συνηθισμένη λειτουργία πλευρικής φρεζαρίσματος όπου εμπλέκεται η πλήρης διάμετρος του εργαλείου για τη δημιουργία καναλιών ή εγκοπών. Αυτή η τεχνική απαιτεί προσεκτική εξέταση των παραμέτρων κοπής λόγω της υψηλής εμπλοκής και της περιορισμένης εκκένωσης των θραυσμάτων.
Η περιφερειακή φρεζάρισμα περιλαμβάνει την κατεργασία των εξωτερικών άκρων ενός τεμαχίου εργασίας για τη δημιουργία συγκεκριμένων προφίλ ή περιγραμμάτων. Συχνά χρησιμοποιούμε αυτήν την τεχνική για σύνθετα γεωμετρικά χαρακτηριστικά όπως καμπύλες επιφάνειες ή ακανόνιστα σχήματα.
| Τύπος λειτουργίας | Σχηματισμός Τσιπ | Η επιφάνεια τελειώνει | Φθορά εργαλείων | τυπικές Εφαρμογές |
|---|---|---|---|---|
| Συμβατική άλεση | Λεπτό έως παχύ | Καλή | Μέτρια | Σκληρά υλικά, παλαιότερα μηχανήματα |
| Αναρρίχηση φρεζαρίσματος | Χοντρό έως λεπτό | Άριστη | Χαμηλώστε | Οι περισσότερες εφαρμογές ακριβείας |
| Φρέζα αυλακώσεων | Πλήρης εμπλοκή | Μεταβλητός | υψηλότερη | Κανάλια, κλειδαριές, αυλακώσεις |
| Περιφερειακή Φρέζα | Μεταβλητός | Πολύ καλή | Μέτρια | Σύνθετα προφίλ, περιγράμματα |
Ποια είναι τα κύρια πλεονεκτήματα και οι περιορισμοί της πλευρικής άλεσης CNC;
Δεν είστε σίγουροι αν η πλευρική άλεση είναι η σωστή προσέγγιση για το έργο σας; Η κατανόηση των δυνατών και αδύναμων σημείων της μπορεί να σας βοηθήσει να λάβετε καλύτερες αποφάσεις κατασκευής και να αποφύγετε δαπανηρά λάθη.
Η πλευρική φρεζάρισμα προσφέρει εξαιρετική ευελιξία για τη δημιουργία κάθετων τοίχων, σύνθετων προφίλ και περίπλοκων χαρακτηριστικών με υψηλή ακρίβεια. Ωστόσο, μπορεί να αντιμετωπίσει προκλήσεις με την παραμόρφωση του εργαλείου, τους κραδασμούς σε βαθιές κοπές και την αυξημένη φθορά του εργαλείου σε σύγκριση με ορισμένες άλλες μεθόδους.
Πλεονεκτήματα και περιορισμοί της πλευρικής άλεσης
Μετά από χιλιάδες έργα κατεργασίας, έχω αναπτύξει μια βαθιά εκτίμηση τόσο για τις δυνατότητες όσο και για τους περιορισμούς των εργασιών πλευρικής άλεσης. Αυτή η κατανόηση μας βοηθά να αξιοποιήσουμε τα δυνατά σημεία της τεχνικής, μετριάζοντας παράλληλα τους περιορισμούς της.
Το κύριο πλεονέκτημα της πλευρικής άλεσης είναι η ευελιξία της. Η διαδικασία υπερέχει στη δημιουργία σύνθετων γεωμετριών που θα ήταν δύσκολες ή αδύνατες με άλλες μεθόδους. Στα έργα μας σε θαλάμους κενού, για παράδειγμα, η πλευρική άλεση μας επιτρέπει να δημιουργούμε ακριβή εσωτερικά χαρακτηριστικά με περιορισμένες ανοχές. Η τεχνική παρέχει επίσης εξαιρετικές δυνατότητες φινιρίσματος επιφάνειας, ιδιαίτερα όταν χρησιμοποιείται άλεση ανόδου με βελτιστοποιημένες παραμέτρους.
Ένα άλλο σημαντικό πλεονέκτημα είναι η δυνατότητα κατεργασίας βαθιών στοιχείων χωρίς την ανάγκη εξειδικευμένου εξοπλισμού διάτρησης βαθιών οπών. Η πλευρική άλεση μπορεί να δημιουργήσει αποτελεσματικά τσέπες, κανάλια και σχισμές με αναλογία βάθους προς πλάτος που θα αποτελούσε πρόκληση για άλλες μεθόδους. Επιπλέον, η διαδικασία προσφέρει καλή απομάκρυνση των θραυσμάτων όταν εκτελείται σωστά, κάτι που είναι κρίσιμο για τη διατήρηση της ποιότητας του εξαρτήματος και της διάρκειας ζωής του εργαλείου.
Ωστόσο, η πλευρική άλεση παρουσιάζει περιορισμούς. Η παραμόρφωση του εργαλείου παραμένει μια επίμονη πρόκληση, ειδικά κατά την κατεργασία βαθιών χαρακτηριστικών ή τη χρήση λεπτών εργαλείων. Αυτή η παραμόρφωση μπορεί να οδηγήσει σε διαστατικές ανακρίβειες και κακή τελική επεξεργασία της επιφάνειας. Από την εμπειρία μας στην κατεργασία εξαρτημάτων αυτοκινήτων, έχουμε διαπιστώσει ότι η προσεκτική επιλογή εργαλείων και τα προοδευτικά περάσματα βάθους είναι απαραίτητα για τον μετριασμό αυτού του προβλήματος.
Οι κραδασμοί και οι κροταλισμοί μπορούν επίσης να δημιουργήσουν προβλήματα, ιδιαίτερα σε τμήματα χωρίς υποστήριξη ή με λεπτά τοιχώματα. Αυτά τα ζητήματα μπορούν να θέσουν σε κίνδυνο την ποιότητα της επιφάνειας και να επιταχύνουν τη φθορά του εργαλείου. Επιπλέον, η πλευρική άλεση συνήθως υποβάλλει τα εργαλεία κοπής σε μεγαλύτερη καταπόνηση από τις λειτουργίες φρεζαρίσματος με όψη, μειώνοντας ενδεχομένως τη διάρκεια ζωής του εργαλείου εάν δεν αντιμετωπιστεί σωστά.
| Πλεονεκτήματα | Περιορισμοί |
|---|---|
| Εξαιρετικό για πολύπλοκες γεωμετρίες | Ευάλωτο στην εκτροπή του εργαλείου |
| Ανώτερη δυνατότητα φινιρίσματος επιφάνειας | Πιθανότητα κραδασμών/κροτάλισμα |
| Αποτελεσματικό για βαθιά χαρακτηριστικά | Υψηλότερη φθορά εργαλείων υπό ορισμένες συνθήκες |
| Καλή εκκένωση τσιπ | Μειωμένος ρυθμός αφαίρεσης υλικού σε σύγκριση με την μετωπική άλεση |
| Ακριβής δημιουργία κάθετου τοίχου | Απαιτείται προσεκτική επιλογή παραμέτρων |
Ποιοι παράγοντες επηρεάζουν την ποιότητα της πλευρικής άλεσης;
Απογοητευμένοι από τα ασυνεπή αποτελέσματα της πλευρικής άλεσης; Η βασική αιτία μπορεί να κρύβεται σε έναν από αυτούς τους κρίσιμους παράγοντες που πολλοί μηχανικοί παραβλέπουν μέχρι να προκύψουν προβλήματα.
Η ποιότητα της πλευρικής άλεσης εξαρτάται από πολλαπλούς αλληλένδετους παράγοντες, όπως η επιλογή εργαλείου, οι παράμετροι κοπής, η ακαμψία της μηχανής, η στερέωση του τεμαχίου εργασίας και η εφαρμογή ψυκτικού υγρού. Η βελτιστοποίηση αυτών των στοιχείων διασφαλίζει την ακρίβεια των διαστάσεων, το φινίρισμα της επιφάνειας και τη μακροζωία του εργαλείου.
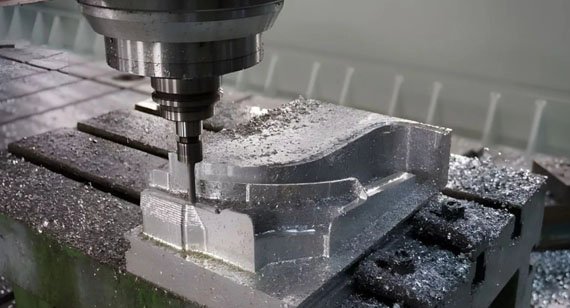
Παράγοντες που επηρεάζουν την ποιότητα της πλευρικής άλεσης
Μέσα από χρόνια εμπειρίας στην κατεργασία σε διάφορους κλάδους, έχω εντοπίσει αρκετούς κρίσιμους παράγοντες που επηρεάζουν σημαντικά την ποιότητα της πλευρικής άλεσης. Η κατανόηση αυτών των παραγόντων μας έχει επιτρέψει να επιτυγχάνουμε με συνέπεια ακριβή αποτελέσματα ακόμη και με απαιτητικά υλικά και γεωμετρίες.
Η επιλογή εργαλείου αποτελεί ίσως τον πιο σημαντικό παράγοντα. Ο αριθμός των αυλακώσεων, η γωνία έλικας, ο τύπος επίστρωσης και το υλικό του εργαλείου παίζουν καθοριστικό ρόλο στον καθορισμό της απόδοσης κοπής. Για τα εξαρτήματα αεροδιαστημικής μας, συνήθως επιλέγουμε φρέζες από καρβίδιο με κατάλληλες επιστρώσεις προσαρμοσμένες στο συγκεκριμένο υλικό που υποβάλλεται σε κατεργασία. Ο λόγος ακαμψίας προς εμβέλεια του εργαλείου είναι ιδιαίτερα σημαντικός στην πλευρική άλεση για την ελαχιστοποίηση της παραμόρφωσης.
Οι παράμετροι κοπής—συμπεριλαμβανομένης της ταχύτητας, της τροφοδοσίας και του βάθους κοπής—πρέπει να εξισορροπούνται προσεκτικά. Η υπερβολική ταχύτητα κοπής μπορεί να οδηγήσει σε πρόωρη φθορά του εργαλείου και θερμική βλάβη, ενώ η ανεπαρκής ταχύτητα μειώνει την παραγωγικότητα. Ομοίως, ο ρυθμός τροφοδοσίας επηρεάζει το φορτίο των θραυσμάτων και τις δυνάμεις κοπής, επηρεάζοντας άμεσα την ποιότητα της επιφάνειας και τη διάρκεια ζωής του εργαλείου. Στις εγκαταστάσεις μας στο Κουνσάν, διατηρούμε μια εκτενή βάση δεδομένων με βελτιστοποιημένες παραμέτρους για διαφορετικούς συνδυασμούς υλικών-εργαλείων με βάση τα αποτελέσματα προηγούμενων έργων.
Η ακαμψία της μηχανής επηρεάζει σημαντικά το αποτέλεσμα των εργασιών πλευρικής άλεσης. Ακόμα και με τέλεια εργαλεία και παραμέτρους, μια ανεπαρκώς άκαμπτη μηχανή θα παράγει κακά αποτελέσματα λόγω κραδασμών και παραμόρφωσης. Έχουμε επενδύσει σε μηχανήματα με στιβαρή κατασκευή και εκτελούμε τακτικά συντήρηση για να διασφαλίσουμε ότι η ευθυγράμμιση της ατράκτου και του άξονα παραμένει εντός αυστηρών ανοχών.
Η στερέωση του τεμαχίου εργασίας είναι ένα άλλο κρίσιμο στοιχείο που συχνά υποτιμάται. Η ανεπαρκής συγκράτηση του τεμαχίου μπορεί να επιτρέψει στο τεμάχιο να κινείται ή να δονείται κατά την κατεργασία, με αποτέλεσμα σφάλματα διαστάσεων και κακή τελική επεξεργασία της επιφάνειας. Για πολύπλοκες εργασίες πλευρικής φρεζαρίσματος, συχνά σχεδιάζουμε προσαρμοσμένα εξαρτήματα που παρέχουν μέγιστη στήριξη, ελαχιστοποιώντας παράλληλα τις παρεμβολές στις διαδρομές του εργαλείου.
Η στρατηγική εφαρμογής ψυκτικού επηρεάζει άμεσα τόσο την ποιότητα του εξαρτήματος όσο και τη διάρκεια ζωής του εργαλείου. Η σωστή παροχή ψυκτικού βοηθά στη διαχείριση της παραγωγής θερμότητας, στην απομάκρυνση των θραυσμάτων και στη μείωση της τριβής μεταξύ του εργαλείου και του τεμαχίου εργασίας. Για εργασίες φρεζαρίσματος σε βάθος, χρησιμοποιούμε συχνά συστήματα ψυκτικού υψηλής πίεσης για να διασφαλίσουμε την αποτελεσματική απομάκρυνση των θραυσμάτων από τη ζώνη κοπής.
| Παράγοντας | Επιπτώσεις στην Ποιότητα | Προσέγγιση Βελτιστοποίησης |
|---|---|---|
| Επιλογή εργαλείου | Ψηλά | Αντιστοιχίστε τη γεωμετρία και το υλικό του εργαλείου με τις απαιτήσεις του τεμαχίου εργασίας |
| Παράμετροι κοπής | Ψηλά | Ισορροπήστε την ταχύτητα, την τροφοδοσία και το βάθος με βάση το υλικό και το εργαλείο |
| Ακαμψία μηχανής | Medium-High | Συντήρηση εξοπλισμού και επιλογή κατάλληλων μηχανημάτων |
| Στερέωση τεμαχίου εργασίας | Medium-High | Σχεδιάστε προσαρμοσμένες βάσεις συγκράτησης τεμαχίου για σύνθετες γεωμετρίες |
| Εφαρμογή ψυκτικού | Μέτριας Δυσκολίας | Χρησιμοποιήστε ψυκτικό υψηλής πίεσης που έχει καθοριστεί για βαθιά χαρακτηριστικά |
Πώς να βελτιστοποιήσετε παραμέτρους και στρατηγικές στην πλευρική άλεση;
Μήπως οι εργασίες πλευρικής άλεσης διαρκούν πολύ ή παράγουν μη ικανοποιητικά αποτελέσματα; Η σωστή προσέγγιση βελτιστοποίησης μπορεί να μεταμορφώσει τόσο την αποδοτικότητα όσο και την ποιότητα, αλλά απαιτεί μια συστηματική μεθοδολογία.
Η βελτιστοποίηση της πλευρικής άλεσης περιλαμβάνει την επιλογή κατάλληλων εργαλείων κοπής, την εφαρμογή φρεζαρίσματος με ανοδική κίνηση όπου είναι δυνατόν, τη χρήση προσαρμοστικών βάθους κοπής, την αξιοποίηση τροχοειδών διαδρομών εργαλείων για εγκοπές και την εφαρμογή στρατηγικών κατεργασίας υψηλής απόδοσης που διατηρούν συνεπή εμπλοκή του εργαλείου.
Βελτιστοποιημένη στρατηγική πλευρικής άλεσης σε δράση
Κατά τη διάρκεια των ετών που διαχειρίζομαι το τμήμα CNC μας, έχω αναπτύξει αρκετές αποδεδειγμένες στρατηγικές για τη βελτιστοποίηση των λειτουργιών πλευρικής άλεσης. Αυτές οι προσεγγίσεις μας έχουν βοηθήσει σταθερά να μειώσουμε τους χρόνους κύκλου, βελτιώνοντας παράλληλα την ποιότητα των εξαρτημάτων σε ποικίλες εφαρμογές.
Η επιλογή εργαλείων αποτελεί το θεμέλιο οποιασδήποτε προσπάθειας βελτιστοποίησης. Για τα εξαρτήματα αλουμινίου, συνήθως χρησιμοποιούμε εργαλεία με λιγότερες αυλακώσεις (2-3 αυλακώσεις) που παρέχουν εξαιρετική απομάκρυνση θραυσμάτων, ενώ ο χάλυβας και τα σκληρότερα υλικά επωφελούνται από περισσότερες αυλακώσεις (4+) για σταθερότητα. Η αναλογία μήκους προς διάμετρο του εργαλείου θα πρέπει να διατηρείται όσο το δυνατόν χαμηλότερη — αποφεύγουμε τη χρήση εργαλείων που εκτείνονται περισσότερο από 4-5 φορές τη διάμετρο τους χωρίς πρόσθετη υποστήριξη.
Η κατεύθυνση κοπής παίζει κρίσιμο ρόλο στη βελτιστοποίηση. Έχουμε διαπιστώσει ότι η φρεζάρισμα με ανοδική κίνηση (όπου ο κόφτης περιστρέφεται προς την κατεύθυνση της τροφοδοσίας) γενικά παράγει καλύτερο φινίρισμα επιφάνειας και μειώνει τη φθορά του εργαλείου σε σύγκριση με τη συμβατική φρεζάρισμα. Κατά την κατεργασία εξαρτημάτων θαλάμου κενού με λεπτά τοιχώματα, αυτή η προσέγγιση βοηθά στην ελαχιστοποίηση της παραμόρφωσης και των κραδασμών κατευθύνοντας τις δυνάμεις κοπής στο τεμάχιο εργασίας.
Οι στρατηγικές βάθους κοπής επηρεάζουν σημαντικά την απόδοση της κατεργασίας. Αντί να κάνουμε μία μόνο βαθιά κοπή, συχνά χρησιμοποιούμε προσαρμοστικές στρατηγικές βάθους όπου το εργαλείο εμπλέκεται σε πλήρη διάμετρο αλλά με μεταβαλλόμενο βάθος. Αυτή η προσέγγιση διατηρεί πιο σταθερές δυνάμεις κοπής και μειώνει τον κίνδυνο θραύσης του εργαλείου. Για βαθιές τσέπες, εφαρμόζουμε μια προοδευτική στρατηγική βάθους με μειούμενες μειώσεις καθώς το χαρακτηριστικό γίνεται βαθύτερο.
Η βελτιστοποίηση της διαδρομής του εργαλείου έχει φέρει επανάσταση στις λειτουργίες πλευρικής κοπής. Η τροχοειδής άλεση —όπου το εργαλείο ακολουθεί μια κυκλική διαδρομή ενώ προχωρά σταδιακά— επιτρέπει πολύ υψηλότερους ρυθμούς αφαίρεσης υλικού, μειώνοντας παράλληλα την καταπόνηση του εργαλείου. Για μεγάλες ευθείες εγκοπές, αυτή η προσέγγιση έχει μειώσει τον χρόνο κατεργασίας μας έως και 40%, ενώ παράλληλα έχει παρατείνει τη διάρκεια ζωής του εργαλείου. Ομοίως, οι προσαρμοστικές στρατηγικές καθαρισμού διατηρούν συνεπή εμπλοκή του εργαλείου προσαρμόζοντας τη διαδρομή κοπής με βάση τις συνθήκες του υλικού.
Οι στρατηγικές εισόδου απαιτούν προσεκτική εξέταση για την αποφυγή ζημιών στο εργαλείο. Αποφεύγουμε να βυθιζόμαστε απευθείας στο υλικό όταν είναι δυνατόν, και αντ' αυτού χρησιμοποιούμε ελικοειδείς ή κεκλιμένες προσεγγίσεις που εμπλέκουν σταδιακά τις κοπτικές ακμές. Για κλειστές τσέπες, συχνά προετοιμάζουμε τα σημεία εισόδου για να εξαλείψουμε εντελώς την ανάγκη για βύθιση.
| Περιοχή Βελτιστοποίησης | Στρατηγική | Όφελος |
|---|---|---|
| Επιλογή εργαλείου | Αντιστοίχιση αριθμού φλαούτων με το υλικό | Βελτιωμένη απομάκρυνση θραυσμάτων και απόδοση κοπής |
| Κατεύθυνση κοπής | Εφαρμογή φρεζαρίσματος αναρρίχησης | Καλύτερο φινίρισμα επιφάνειας και μειωμένη φθορά εργαλείων |
| Στρατηγική Βάθους | Χρησιμοποιήστε προσαρμοστικά ή προοδευτικά βάθη | Σταθερές δυνάμεις κοπής και μειωμένη παραμόρφωση |
| Διαδρομή εργαλείου | Εφαρμόστε τροχοειδή ή προσαρμοστικό καθαρισμό | Υψηλότεροι ρυθμοί αφαίρεσης με χαμηλότερη καταπόνηση του εργαλείου |
| Μέθοδος Εισόδου | Χρησιμοποιήστε ελικοειδή ή κεκλιμένες προσεγγίσεις | Μειωμένη ζημιά στο εργαλείο και παρατεταμένη διάρκεια ζωής |
Συμπέρασμα
Η πλευρική άλεση παραμένει απαραίτητη για την κατεργασία CNC, επειδή συνδυάζει μοναδικά την ευελιξία, την ακρίβεια και την αποτελεσματικότητα για τη δημιουργία σύνθετων γεωμετριών. Κατανοώντας τις αρχές της και βελτιστοποιώντας την προσέγγισή σας, θα επιτύχετε ανώτερα αποτελέσματα που πληρούν τις πιο απαιτητικές προδιαγραφές.




