

Η εύρεση της σωστής διαδικασίας κατασκευής μπορεί να καθορίσει την επιτυχία του έργου σας ή να την καταστρέψει. Πολλοί μηχανικοί δυσκολεύονται με αυτήν την απόφαση, σπαταλώντας χρόνο και χρήματα σε ακατάλληλες μεθόδους. Η τόρνευση CNC μπορεί να είναι η λύση σας.
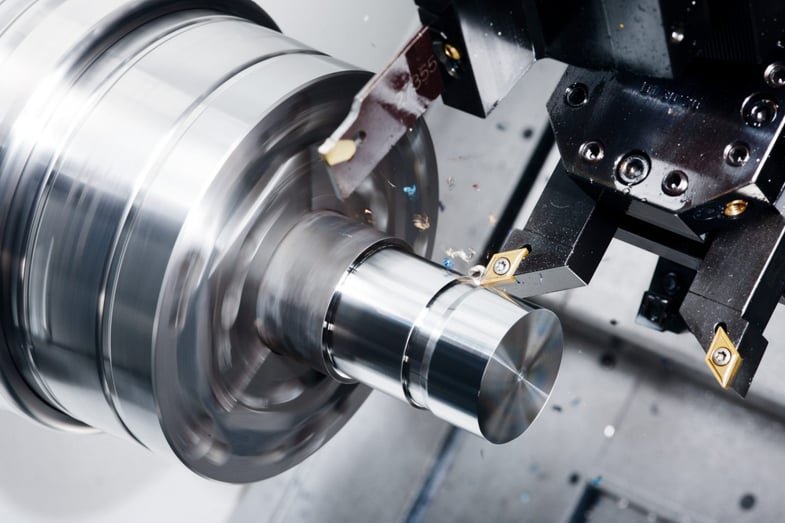
Η τόρνευση CNC είναι ιδανική για κυλινδρικά εξαρτήματα που απαιτούν υψηλή ακρίβεια και απόδοση. Αυτή η διαδικασία περιστρέφει το τεμάχιο εργασίας, ενώ ένα εργαλείο κοπής αφαιρεί υλικό για να δημιουργήσει το επιθυμητό σχήμα, προσφέροντας εξαιρετικό φινίρισμα επιφάνειας και ακρίβεια διαστάσεων, μειώνοντας παράλληλα τους χρόνους παραγωγής και τα απόβλητα υλικών.
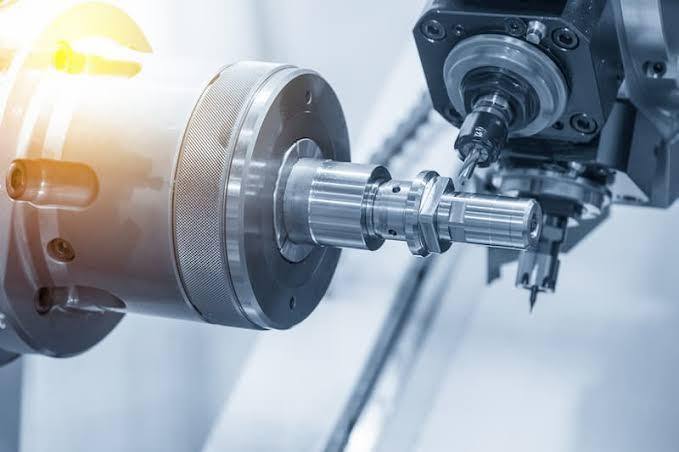 Διαδικασία τόρνευσης CNC που δείχνει τη δημιουργία ενός κυλινδρικού εξαρτήματος ακριβείας
Πριν εμβαθύνουμε περισσότερο στην τόρνευση με CNC , ας κατανοήσουμε πλήρως τι είναι και πότε έχει το μεγαλύτερο νόημα για τα έργα σας. Έχω αφιερώσει πάνω από 20 χρόνια εργαζόμενος με διάφορες μεθόδους κατασκευής και μπορώ να σας πω ότι η επιλογή της σωστής διαδικασίας στην αρχή μπορεί να σας γλιτώσει από σημαντικούς πονοκεφάλους αργότερα.
Τι είναι η στροφή;
Η επιλογή λανθασμένης διαδικασίας κατασκευής μπορεί να οδηγήσει σε υπερβάσεις κόστους, προβλήματα ποιότητας και μη τήρηση προθεσμιών. Πολλοί μηχανικοί παραβλέπουν την τόρνευση ως λύση, ενώ θα μπορούσε να είναι η τέλεια επιλογή.
Η τόρνευση είναι μια διαδικασία κατεργασίας κατά την οποία ένα εργαλείο κοπής αφαιρεί υλικό από ένα περιστρεφόμενο τεμάχιο εργασίας για να δημιουργήσει κυλινδρικά σχήματα. Το τεμάχιο εργασίας περιστρέφεται γύρω από τον άξονά του, ενώ τα σταθερά εργαλεία κοπής κινούνται γραμμικά για να δημιουργήσουν τα επιθυμητά χαρακτηριστικά, επιτρέποντας ακριβή έλεγχο διαστάσεων και ανώτερα φινιρίσματα επιφάνειας.
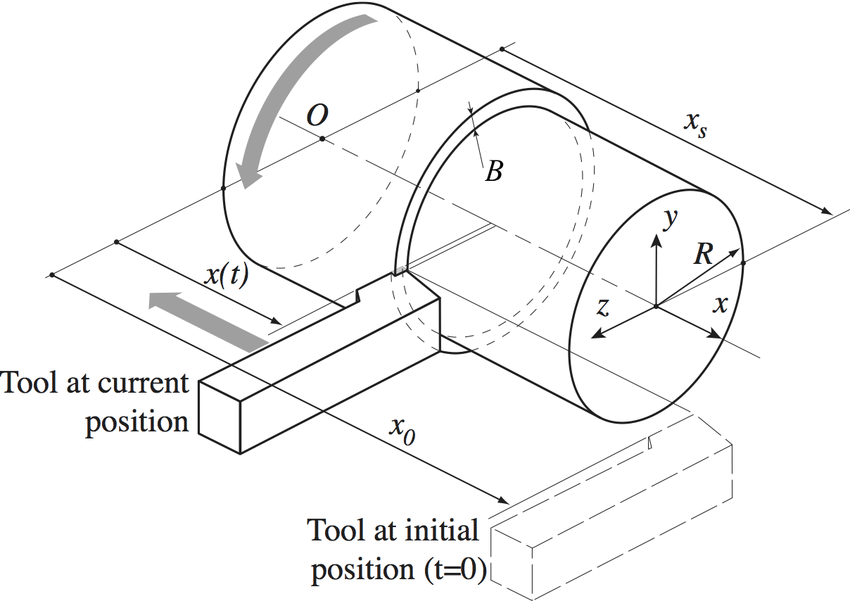
Διάγραμμα που δείχνει τις βασικές αρχές της τόρνευσης με επισημασμένα εξαρτήματα
Οι εργασίες τόρνευσης εμπίπτουν σε διάφορες κατηγορίες, καθεμία από τις οποίες εξυπηρετεί συγκεκριμένους σκοπούς στην κατασκευή. Η εξωτερική τόρνευση δημιουργεί εξωτερικές διαμέτρους, ενώ η εσωτερική τόρνευση (διάτρηση) παράγει εσωτερικά χαρακτηριστικά. Οι εργασίες επένδυσης δημιουργούν επίπεδες επιφάνειες κάθετες στον άξονα περιστροφής, απαραίτητες για την ορθογώνια διαμόρφωση του τεμαχίου. Η τόρνευση με σπειρώματα δημιουργεί ακριβή σπειρώματα και η αυλάκωση δημιουργεί εσοχές.
Τα σύγχρονα κέντρα τόρνευσης CNC έχουν φέρει επανάσταση σε αυτήν την παραδοσιακή διαδικασία. Αυτά τα μηχανήματα ακολουθούν προγραμματισμένες οδηγίες για να εκτελούν αυτόματα πολύπλοκες λειτουργίες, διατηρώντας σταθερά αυστηρές ανοχές. Τα κέντρα τόρνευσης πολλαπλών αξόνων μπορούν να εκτελούν εργασίες φρεζαρίσματος χωρίς να αφαιρούν το τεμάχιο εργασίας, μειώνοντας σημαντικά τον χρόνο εγκατάστασης και βελτιώνοντας την ακρίβεια. Η εξέλιξη από τους χειροκίνητους τόρνους σε εξελιγμένα κέντρα τόρνευσης CNC αντιπροσωπεύει ένα από τα σημαντικότερα τεχνολογικά άλματα στην κατασκευή, επιτρέποντας την παραγωγή πολύπλοκων εξαρτημάτων που θα ήταν αδύνατο να δημιουργηθούν χειροκίνητα.
Βασικοί παράγοντες που καθιστούν την τόρνευση CNC τη σωστή επιλογή
Οι διαχειριστές έργων συχνά δυσκολεύονται με αποφάσεις κατασκευής που μπορούν να επηρεάσουν τις προθεσμίες, τους προϋπολογισμούς και την ποιότητα. Η επιλογή λανθασμένης διαδικασίας μπορεί να οδηγήσει σε δαπανηρές επαναλήψεις ή απόρριψη εξαρτημάτων.
Η τόρνευση CNC γίνεται η βέλτιστη επιλογή όταν το έργο σας περιλαμβάνει κυλινδρικά εξαρτήματα με περιστροφική συμμετρία. Η ικανότητά της να παράγει στρογγυλά εξαρτήματα με υψηλή ακρίβεια, εξαιρετικό φινίρισμα επιφάνειας και οικονομική αποδοτικότητα την καθιστά ιδανική για πολλές εφαρμογές όπου η ακρίβεια διαστάσεων 2 είναι κρίσιμη.
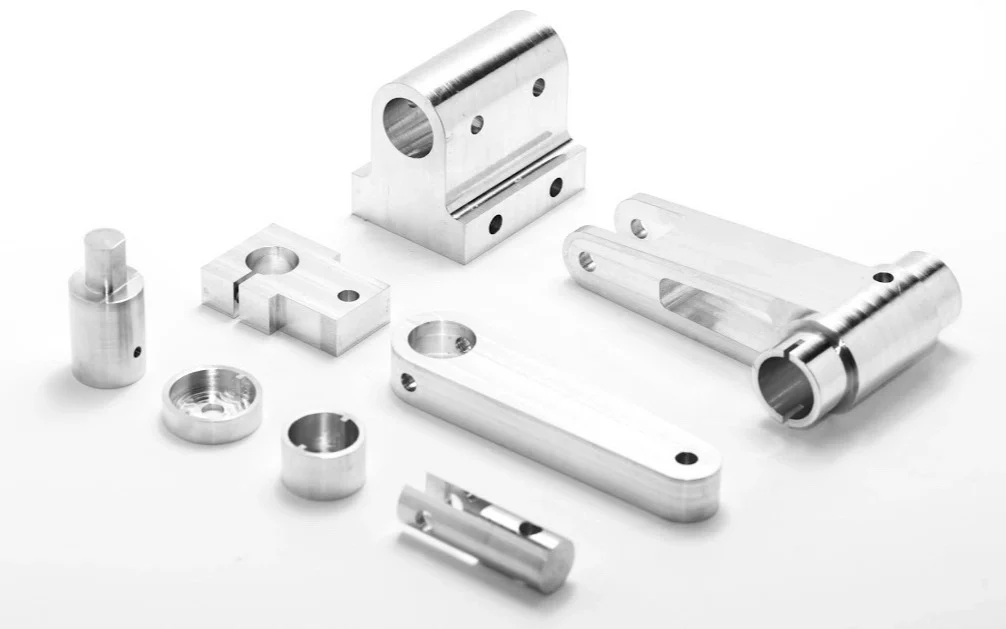
Διάφορα σύνθετα εξαρτήματα κατασκευάζονται με τη χρήση τόρνου CNC
Η απόφαση χρήσης τόρνευσης CNC θα πρέπει να καθοδηγείται από διάφορους κρίσιμους παράγοντες που έχω μάθει να αξιολογώ κατά τη διάρκεια των ετών που ασχολούμαι με την κατασκευή. Η γεωμετρία των εξαρτημάτων είναι η κύρια παράμετρος - η τόρνευση υπερέχει με περιστροφικά συμμετρικά εξαρτήματα όπως άξονες, δακτυλίους και κυλινδρικά εξαρτήματα. Ο όγκος παραγωγής έχει επίσης σημαντική σημασία. Η τόρνευση CNC προσφέρει εξαιρετική επεκτασιμότητα, από την πρωτοτυποποίηση έως τις μεγάλες παραγωγές.
Οι παράμετροι των υλικών παίζουν εξίσου σημαντικό ρόλο. Η τόρνευση μπορεί να χειριστεί ένα ευρύ φάσμα υλικών, συμπεριλαμβανομένων μετάλλων (χάλυβας, αλουμίνιο, χαλκός, τιτάνιο), πλαστικών, ακόμη και ορισμένων κεραμικών. Ωστόσο, η μηχανική κατεργασία αυτών των υλικών ποικίλλει σημαντικά. Για παράδειγμα, οι χάλυβες ελεύθερης κοπής κατεργάζονται εύκολα, ενώ τα υπερκράματα απαιτούν εξειδικευμένα εργαλεία και βελτιστοποιημένες παραμέτρους κοπής. Οι απαιτήσεις διαστάσεων είναι ένας άλλος κρίσιμος παράγοντας - η τόρνευση μπορεί να επιτύχει ανοχές έως και ±0.0005" σε διάμετρο, καθιστώντας την ιδανική για εξαρτήματα ακριβείας σε βιομηχανίες όπως η αεροδιαστημική, η ιατρική και η αυτοκινητοβιομηχανία.
Η οικονομική αποδοτικότητα θα πρέπει πάντα να λαμβάνεται υπόψη. Ενώ η ωριαία χρέωση για την τόρνευση CNC μπορεί να φαίνεται υψηλή σε σύγκριση με ορισμένες εναλλακτικές λύσεις, το συνολικό κόστος του έργου συχνά καταλήγει χαμηλότερο λόγω των ταχύτερων χρόνων κύκλου, της μικρότερης σπατάλης υλικών και των λιγότερων δευτερογενών λειτουργιών. Για παράδειγμα, ένας πολύπλοκος άξονας που μπορεί να απαιτεί πολλαπλές ρυθμίσεις σε μια φρέζα μπορεί συχνά να ολοκληρωθεί με μία μόνο λειτουργία σε έναν τόρνο CNC με ενεργά εργαλεία.
Τόρνευση CNC έναντι άλλων μεθόδων κατασκευής
Η λανθασμένη επιλογή κατασκευής μπορεί να αυξήσει δραματικά το κόστος παραγωγής και τους χρόνους παράδοσης. Πολλοί διαχειριστές έργων παραβλέπουν κρίσιμες διαφορές στις διαδικασίες, με αποτέλεσμα αναποτελεσματικές οδούς παραγωγής.
Η τόρνευση με CNC προσφέρει σαφή πλεονεκτήματα σε σχέση με εναλλακτικές μεθόδους κατασκευής για συγκεκριμένες εφαρμογές. Ενώ η φρεζάρισμα υπερέχει σε μη κυλινδρικά εξαρτήματα με σύνθετα χαρακτηριστικά, η τόρνευση παρέχει ανώτερη απόδοση, φινίρισμα επιφάνειας και οικονομική αποδοτικότητα κατά την παραγωγή κυλινδρικών εξαρτημάτων με περιστροφική συμμετρία.
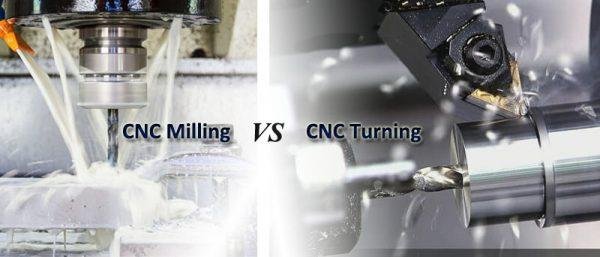
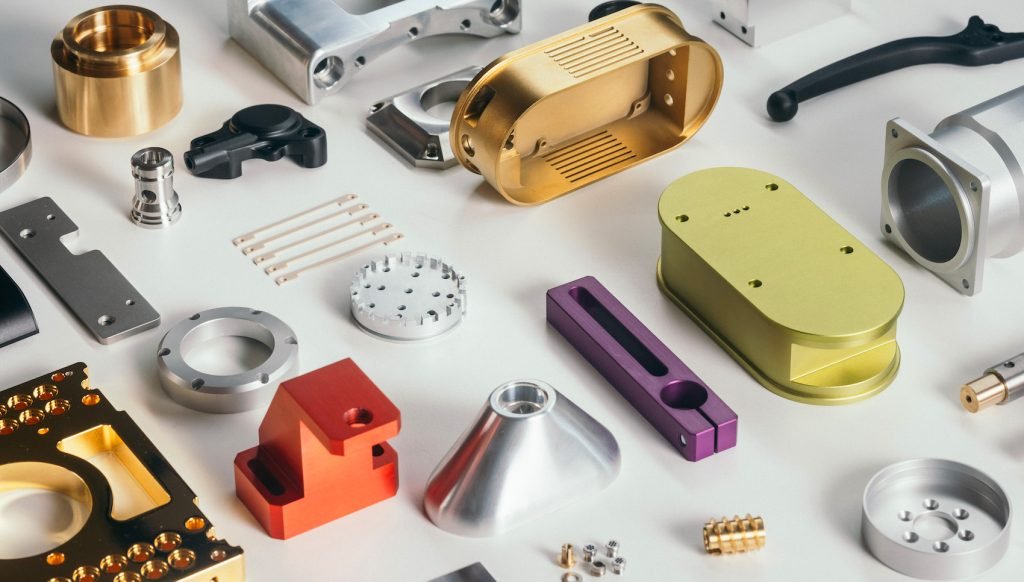
Σύγκριση μερών που κατασκευάζονται με τόρνευση και φρεζάρισμα
Όταν συγκρίνω τις διαδικασίες κατασκευής, λαμβάνω πάντα υπόψη τις συγκεκριμένες απαιτήσεις κάθε έργου. Η τόρνευση CNC 1 και η φρεζάρισμα CNC αντιπροσωπεύουν δύο θεμελιώδεις προσεγγίσεις κατεργασίας με ξεχωριστές δυνατότητες. Η τόρνευση παράγει κυλινδρικά μέρη περιστρέφοντας το τεμάχιο εργασίας, ενώ ένα εργαλείο κοπής αφαιρεί υλικό. Αντίθετα, η φρεζάρισμα χρησιμοποιεί περιστρεφόμενα εργαλεία κοπής σε ένα σταθερό τεμάχιο εργασίας για τη δημιουργία διαφόρων χαρακτηριστικών. Ενώ η φρεζάρισμα προσφέρει ευελιξία για σύνθετες γεωμετρίες, η τόρνευση παρέχει ανώτερη απόδοση για στρογγυλά μέρη.
Για την παραγωγή μεγάλου όγκου, οι μηχανικοί κατασκευής πρέπει να εξετάσουν τη χύτευση με έγχυση και τη χύτευση υπό πίεση ως εναλλακτικές λύσεις. Αυτές οι διαδικασίες προσφέρουν εξαιρετική απόδοση για πολύ μεγάλες ποσότητες, αλλά απαιτούν σημαντική αρχική επένδυση σε εργαλεία. Η τόρνευση με CNC παρέχει μια πιο οικονομική λύση για μικρές έως μεσαίες παραγωγές και προσφέρει μεγαλύτερη ευελιξία για αλλαγές σχεδιασμού. Σε αντίθεση με τις μεθόδους προσθετικής κατασκευής που κατασκευάζουν εξαρτήματα στρώση προς στρώση, η τόρνευση είναι μια αφαιρετική διαδικασία που μπορεί να επιτύχει καλύτερες μηχανικές ιδιότητες και φινιρίσματα επιφάνειας για κυλινδρικά εξαρτήματα.
Τα οικονομικά στοιχεία κάθε διαδικασίας ποικίλλουν σημαντικά ανάλογα με τον όγκο παραγωγής. Σε μικρές ποσότητες (1-100 τεμάχια), η τόρνευση με CNC συχνά παρέχει την πιο οικονομική λύση για κυλινδρικά εξαρτήματα λόγω του ελάχιστου χρόνου εγκατάστασης και του κόστους εργαλείων. Στη μεσαία κλίμακα (100-10,000), το κόστος ανά τεμάχιο τόρνευσης μειώνεται σημαντικά λόγω της αυτοματοποιημένης παραγωγής και των βελτιστοποιημένων διαδικασιών. Μόνο σε πολύ μεγάλους όγκους οι διαδικασίες όπως η χύτευση με έγχυση γίνονται πιο οικονομικές όταν αποσβένεται το υψηλό αρχικό κόστος εργαλείων για πολλά τεμάχια.
Πώς επηρεάζει η επιλογή υλικού την απόδοση της τόρνευσης CNC;
Η επιλογή ασύμβατων υλικών για εργασίες τόρνευσης μπορεί να οδηγήσει σε κακή τελική επεξεργασία της επιφάνειας, αστοχία του εργαλείου και ανακρίβεια διαστάσεων. Οι μηχανικοί συχνά υποτιμούν το πόσο δραματικά επηρεάζουν οι ιδιότητες των υλικών τη διαδικασία τόρνευσης.
Η επιλογή υλικού επηρεάζει σημαντικά την απόδοση της τόρνευσης CNC 3 , επηρεάζοντας τη διάρκεια ζωής του εργαλείου, το φινίρισμα της επιφάνειας και τη σταθερότητα των διαστάσεων. Διαφορετικά υλικά απαιτούν συγκεκριμένες ταχύτητες κοπής, ρυθμούς τροφοδοσίας, γεωμετρίες εργαλείων και στρατηγικές ψυκτικού για την επίτευξη βέλτιστων αποτελεσμάτων, καθιστώντας την εξειδικευμένη εξειδίκευση στα υλικά απαραίτητη για επιτυχημένες εργασίες τόρνευσης.
Διαφορετικοί τύποι υλικών που χρησιμοποιούνται συνήθως σε εφαρμογές τόρνευσης CNC
Η επιλογή υλικού είναι ίσως ο πιο κρίσιμος παράγοντας που επηρεάζει τις εργασίες τόρνευσης από την εμπειρία μου. Κάθε κατηγορία υλικού παρουσιάζει μοναδικά χαρακτηριστικά κατεργασίας 4 που αλλάζουν ριζικά την προσέγγιση στην τόρνευση. Τα σιδηρούχα μέταλλα, όπως οι χάλυβες άνθρακα και οι ανοξείδωτοι χάλυβες, είναι κοινά στις εργασίες τόρνευσης, αλλά ποικίλλουν σημαντικά ως προς την κατεργασιμότητα. Οι χάλυβες άνθρακα συνήθως τορνεύονται καλά με τα τυπικά εργαλεία καρβιδίου, ενώ οι ανοξείδωτοι χάλυβες - ιδιαίτερα οι ωστενιτικές ποιότητες όπως οι 304 και 316 - τείνουν να σκληραίνουν κατά την κατεργασία, απαιτώντας χαμηλότερες ταχύτητες κοπής και άκαμπτες διατάξεις.
Τα μη σιδηρούχα μέταλλα παρουσιάζουν τις δικές τους προκλήσεις και ευκαιρίες. Τα κράματα αλουμινίου γενικά περιστρέφονται εύκολα σε υψηλές ταχύτητες, αλλά μπορούν να παράγουν προβληματικά θραύσματα χωρίς σωστή γεωμετρία εργαλείου. Τα κράματα χαλκού ποικίλλουν σημαντικά - οι μηχανές ορείχαλκου είναι εξαιρετικά, ενώ ορισμένα κράματα χαλκού μπορούν να είναι λειαντικά για τα εργαλεία κοπής. Το τιτάνιο, που χρησιμοποιείται όλο και περισσότερο σε αεροδιαστημικές και ιατρικές εφαρμογές, απαιτεί εξειδικευμένες τεχνικές λόγω της κακής θερμικής αγωγιμότητάς του και της χημικής αντιδραστικότητάς του με τα εργαλεία κοπής σε υψηλές θερμοκρασίες.
Η σκληρότητα και η εσωτερική δομή των υλικών επηρεάζουν άμεσα τις παραμέτρους τόρνευσης. Τα σκληρότερα υλικά απαιτούν γενικά χαμηλότερες ταχύτητες, πιο άκαμπτες διατάξεις και πιο συχνές αλλαγές εργαλείων. Υλικά με ασυνεπή σκληρότητα ή εγκλείσματα μπορούν να προκαλέσουν απρόβλεπτη φθορά ή θραύση του εργαλείου. Κάθε κατηγορία υλικού απαιτεί συγκεκριμένες βελτιστοποιήσεις:
| Τύπος υλικού | Βέλτιστη ταχύτητα κοπής | Υλικό εργαλείου | Ειδικές εκτιμήσεις |
|---|---|---|---|
| Άνθρακα | Μέτρια | Καρβίδιο | Καλή γενική μηχανική κατεργασία |
| Ανοξείδωτο ατσάλι | Χαμηλή έως Μέτρια | Επικαλυμμένο Καρβίδιο | Τάση για σκληρή εργασία |
| Αλουμίνιο | Ψηλά | Διαμάντι/PCD | Συσσώρευση θερμότητας, έλεγχος τσιπ |
| Τιτάνιο | Πολύ χαμηλά | Καρβίδιο με ειδικές επιστρώσεις | Διαχείριση θερμότητας κρίσιμη |
| Πλαστικά είδη | Μέτρια έως Υψηλή | Sharp HSS ή καρβίδιο | Προβλήματα τήξης, συγκεκριμένες γωνίες κλίσης |
Η κατανόηση αυτών των παραμέτρων που αφορούν συγκεκριμένα υλικά έχει επιτρέψει στις εγκαταστάσεις μας να ειδικευτούν σε υλικά δύσκολα στην κατεργασία, με τα οποία πολλοί ανταγωνιστές δυσκολεύονται.
Σκέψεις σχεδιασμού για τόρνευση CNC
Ο κακός σχεδιασμός για την κατασκευασιμότητα προκαλεί καθυστερήσεις στην κατασκευή, υπερβάσεις κόστους και προβλήματα ποιότητας. Οι μηχανικοί συχνά δημιουργούν σχέδια που φαίνονται τέλεια στο CAD, αλλά αποδεικνύονται άσκοπα δύσκολα στην παραγωγή.
Κατά το σχεδιασμό εξαρτημάτων για τόρνευση CNC, οι μηχανικοί θα πρέπει να λαμβάνουν υπόψη τις αναλογίες των χαρακτηριστικών, τις απαιτήσεις ανοχής και τις προδιαγραφές φινιρίσματος της επιφάνειας. Η βελτιστοποίηση των σχεδίων για τις διαδικασίες τόρνευσης μπορεί να μειώσει σημαντικά το κόστος κατασκευής, διατηρώντας ή βελτιώνοντας παράλληλα τη λειτουργικότητα των εξαρτημάτων, δίνοντας ιδιαίτερη προσοχή σε χαρακτηριστικά όπως οι υποκοπές, τα σπειρώματα και οι μεταβάσεις.
Παραδείγματα πριν και μετά από σχέδια εξαρτημάτων βελτιστοποιημένων για τόρνευση CNC
Ο σχεδιασμός ειδικά για εργασίες τόρνευσης βελτιώνει θεμελιωδώς τα αποτελέσματα της κατασκευής. Έχω δει αμέτρητα έργα να σώζονται χάρη σε προσεκτικές προσαρμογές σχεδιασμού που διατήρησαν τη λειτουργικότητα, ενώ παράλληλα βελτίωσαν δραματικά την κατασκευασιμότητα. Η αναλογία μήκους προς διάμετρο είναι μία από τις πιο κρίσιμες παραμέτρους σχεδιασμού — τα εξαρτήματα με αναλογία που υπερβαίνει το 4:1 συνήθως απαιτούν πρόσθετη στήριξη κατά την κατεργασία για την αποφυγή παραμόρφωσης. Χωρίς κατάλληλη στήριξη, τα μακριά, λεπτά εξαρτήματα μπορεί να δονούνται κατά την κατεργασία, προκαλώντας κακή τελική επιφάνεια και διαστασιακή ανακρίβεια.
Η προσβασιμότητα των χαρακτηριστικών αποτελεί μια άλλη κρίσιμη παράμετρο σχεδιασμού. Τα εξωτερικά χαρακτηριστικά είναι γενικά πιο εύκολα και πιο οικονομικά στην κατεργασία από τα εσωτερικά. Οι βαθιές οπές και τα εσωτερικά χαρακτηριστικά παρουσιάζουν προκλήσεις για την εμβέλεια του εργαλείου και την απομάκρυνση των θραυσμάτων. Κατά το σχεδιασμό εσωτερικών χαρακτηριστικών, λάβετε υπόψη την αναλογία μήκους προς διάμετρο 5 της οπής - οι αναλογίες που υπερβαίνουν το 3:1 συνήθως απαιτούν ειδικά εργαλεία και διαδικασίες. Όπου είναι δυνατόν, θα πρέπει να λαμβάνονται υπόψη στο σχεδιασμό οι τυπικές γεωμετρίες εργαλείων. Για παράδειγμα, ο καθορισμός τυπικών εσωτερικών ακτίνων γωνιών που ταιριάζουν με τα διαθέσιμα μεγέθη εργαλείων μειώνει την ανάγκη για ειδικά εργαλεία.
Οι προδιαγραφές ανοχής επηρεάζουν δραματικά το κόστος κατασκευής, ακολουθώντας μια εκθετική και όχι γραμμική σχέση. Διπλάσιες αυστηρές ανοχές μπορεί να τετραπλασιάσουν το κόστος παραγωγής. Συνιστώ την επιλεκτική εφαρμογή των ανοχών — μόνο τα κρίσιμα χαρακτηριστικά θα πρέπει να λαμβάνουν αυστηρές ανοχές, ενώ τα μη λειτουργικά χαρακτηριστικά μπορούν να έχουν πιο χαλαρές προδιαγραφές. Σκεφτείτε αυτήν την ανάλυση των επιπτώσεων των ανοχών:
| Επίπεδο ανοχής | Τυπικό εύρος τιμών | Επίπτωση κόστους | Παραδείγματα Εφαρμογών |
|---|---|---|---|
| Βασική | ±0.005" (±0.127mm) | Βασικό κόστος | Μη κρίσιμες διαστάσεις |
| Ακρίβεια | ±0.001" (±0.0254mm) | 2-3× αύξηση κόστους | Έδρες ρουλεμάν, επιφάνειες ζευγαρώματος |
| Υψηλή ακρίβεια | ±0.0005" (±0.0127mm) | 4-10× αύξηση κόστους | Άξονες ακριβείας, ιατρικές συσκευές |
| Υψηλή ακρίβεια | <±0.0001" (<±0.00254mm) | >10× αύξηση κόστους | Οπτικά εξαρτήματα, εξαρτήματα μετρητή |
Οι απαιτήσεις φινιρίσματος επιφάνειας επηρεάζουν ομοίως τον χρόνο και το κόστος κατεργασίας. Ο καθορισμός μόνο του απαραίτητου φινιρίσματος επιφάνειας για κάθε χαρακτηριστικό βελτιστοποιεί την αποδοτικότητα της παραγωγής διατηρώντας παράλληλα τη λειτουργικότητα.
Ποιες βιομηχανίες επωφελούνται περισσότερο από τις υπηρεσίες ακριβούς τόρνευσης CNC;
Οι εταιρείες συχνά χάνουν ευκαιρίες να αξιοποιήσουν τα πλεονεκτήματα της τόρνευσης CNC για τις συγκεκριμένες εφαρμογές του κλάδου τους. Αυτή η παράλειψη μπορεί να οδηγήσει σε υψηλότερο κόστος παραγωγής και σε μειωμένη ποιότητα εξαρτημάτων.
Η τόρνευση ακριβείας CNC 6 προσφέρει κρίσιμα οφέλη στις βιομηχανίες αεροδιαστημικής, αυτοκινητοβιομηχανίας, ιατρικής, πετρελαίου και φυσικού αερίου και άμυνας. Αυτοί οι τομείς βασίζονται σε τορνευμένα εξαρτήματα για εφαρμογές που απαιτούν υψηλή ακρίβεια, εξαιρετικό φινίρισμα επιφάνειας, πιστοποίηση υλικών και σύνθετα γεωμετρικά χαρακτηριστικά που διασφαλίζουν την ασφάλεια, την απόδοση και τη συμμόρφωση με τους κανονισμούς.
Κάθε κλάδος επωφελείται από την τόρνευση ακριβείας με μοναδικούς τρόπους, ανάλογα με τις συγκεκριμένες απαιτήσεις και προκλήσεις του. Στον αεροδιαστημικό τομέα, όπου έχω κάνει εκτεταμένη εργασία, η μείωση του βάρους και η ακεραιότητα του υλικού αποτελούν πρωταρχικά ζητήματα. Η τόρνευση με CNC παράγει κρίσιμα εξαρτήματα, όπως υδραυλικά εξαρτήματα, σώματα βαλβίδων, άξονες και δακτυλίους, τα οποία πρέπει να διατηρούν την απόδοσή τους σε ακραίες συνθήκες. Η απαιτητική φύση των αεροδιαστημικών εφαρμογών απαιτεί εξειδικευμένο χειρισμό υλικών, με την πλήρη ιχνηλασιμότητα και την πιστοποίηση να αποτελούν αδιαπραγμάτευτες απαιτήσεις.
Η αυτοκινητοβιομηχανία αποτελεί έναν ακόμη σημαντικό ωφελούμενο από την ακριβέστατη τόρνευση. Τα σύγχρονα οχήματα περιέχουν πολυάριθμα εξαρτήματα ακριβείας σε κινητήρες, κιβώτια ταχυτήτων, συστήματα πέδησης και συστήματα παροχής καυσίμου. Η παραγωγή μεγάλου όγκου με σταθερή ποιότητα είναι απαραίτητη σε αυτόν τον τομέα. Η εγκατάστασή μας παράγει τακτικά εξαρτήματα όπως εξαρτήματα συστήματος καυσίμου, εξαρτήματα κιβωτίου ταχυτήτων και περιβλήματα αισθητήρων που απαιτούν αυστηρές ανοχές, αλλά πρέπει να παραμένουν ανταγωνιστικά από άποψη κόστους.
Η κατασκευή ιατρικών συσκευών παρουσιάζει ίσως τις πιο αυστηρές απαιτήσεις για τα τορνευμένα εξαρτήματα. Οι εμφυτεύσιμες συσκευές, τα χειρουργικά εργαλεία και τα εξαρτήματα διαγνωστικού εξοπλισμού απαιτούν εξαιρετική ακρίβεια, βιοσυμβατότητα και ποιότητα φινιρίσματος επιφάνειας. Υλικά όπως το τιτάνιο και οι εξειδικευμένοι ανοξείδωτοι χάλυβες πρέπει να υποβάλλονται σε επεξεργασία υπό ελεγχόμενες συνθήκες με επικυρωμένες διαδικασίες. Ο τομέας των ορθοπεδικών εμφυτευμάτων επωφελείται ιδιαίτερα από τις προηγμένες δυνατότητες τόρνευσης για εξαρτήματα όπως οι οστικές βίδες, όπου η ακρίβεια του προφίλ σπειρώματος επηρεάζει άμεσα τα κλινικά αποτελέσματα.
Άλλες βιομηχανίες με εξειδικευμένες απαιτήσεις τόρνευσης περιλαμβάνουν:
| ΒΙΟΜΗΧΑΝΙΑ | Κρίσιμες Απαιτήσεις | Κοινές εφαρμογές |
|---|---|---|
| Πετρελαίου εσωτερικής καύσης | Αντοχή στη διάβρωση, βαθμολογία πίεσης | Εξαρτήματα βαλβίδων, εργαλεία γεώτρησης και συσκευές ελέγχου ροής |
| Άμυνα | Πιστοποίηση υλικών, πρωτόκολλα ασφαλείας | Στοιχεία καθοδήγησης, πυρομαχικά και υλικό επικοινωνίας |
| Ημιαγωγός | Εξαιρετικά υψηλή ακρίβεια, καθαριότητα | Εξαρτήματα θαλάμου κενού, εξαρτήματα εξοπλισμού δοκιμών |
| Ναυτιλία | Αντοχή στη διάβρωση, αξιοπιστία | Στοιχεία πρόωσης, υλικό και συστήματα ρευστών |
Η εξαιρετική ευελιξία της σύγχρονης τόρνευσης CNC την έχει καταστήσει απαραίτητη σε όλους αυτούς τους διαφορετικούς κλάδους, καθένας από τους οποίους επωφελείται από συγκεκριμένες δυνατότητες που αντιμετωπίζουν τις μοναδικές προκλήσεις του.
Ποιες είναι οι βασικές διαφορές μεταξύ της τόρνευσης CNC και της φρέζας CNC;
Η σύγχυση των δυνατοτήτων τόρνευσης και φρεζαρίσματος οδηγεί σε μη βέλτιστες αποφάσεις κατασκευής. Πολλοί μηχανικοί δεν κατανοούν πλήρως τις θεμελιώδεις διαφορές, με αποτέλεσμα την ακατάλληλη επιλογή διαδικασίας και προβλήματα κατασκευής που μπορούν να αποφευχθούν.
Η τόρνευση και η φρεζάρισμα με CNC διαφέρουν ριζικά ως προς τον τρόπο δημιουργίας εξαρτημάτων: η τόρνευση περιστρέφει το τεμάχιο εργασίας ενώ τα εργαλεία κοπής παραμένουν σχετικά ακίνητα, ενώ η φρεζάρισμα περιστρέφει το εργαλείο κοπής έναντι ενός σταθερού τεμαχίου εργασίας. Η τόρνευση υπερέχει σε κυλινδρικά μέρη με περιστροφική συμμετρία, ενώ η φρεζάρισμα χειρίζεται σύνθετες γεωμετρίες με επίπεδες επιφάνειες, τσέπες και μη στρογγυλά χαρακτηριστικά.
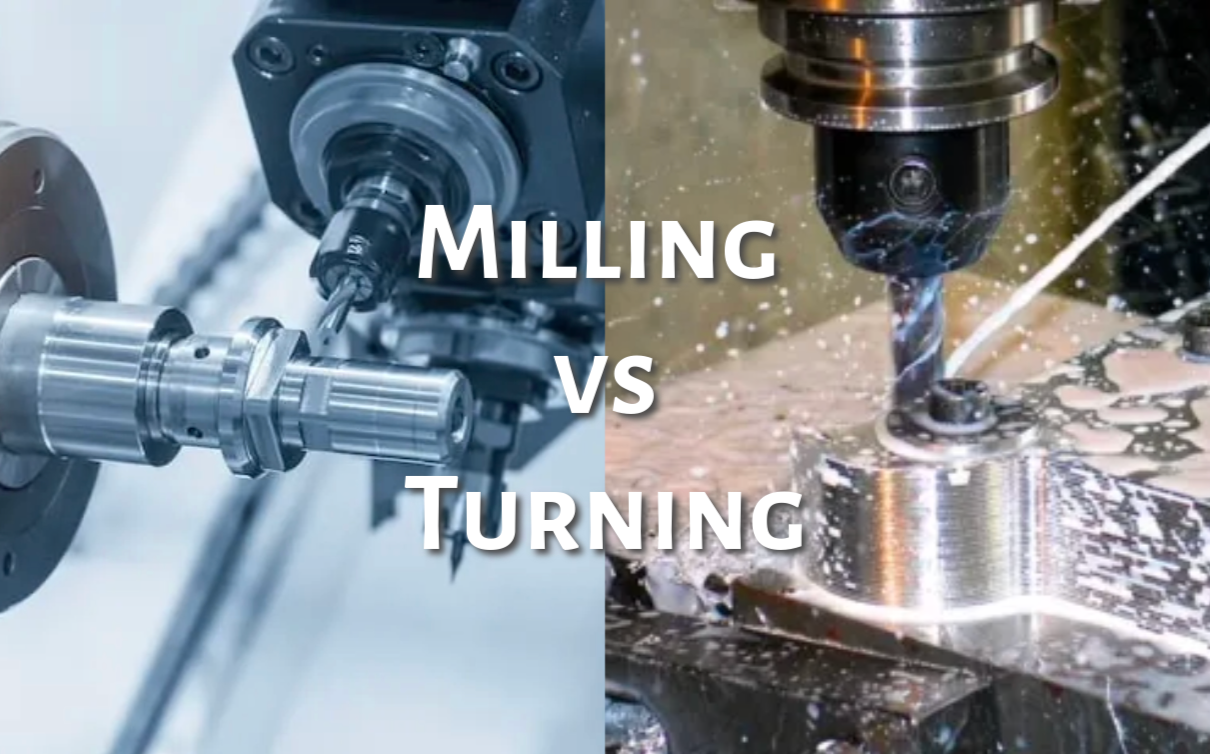
Σύγκριση παράλληλων εργασιών τόρνευσης και φρεζαρίσματος CNC
Η κατανόηση των θεμελιωδών διαφορών μεταξύ αυτών των διαδικασιών με έχει βοηθήσει να καθοδηγήσω αμέτρητους πελάτες στην βέλτιστη προσέγγιση κατασκευής για τις συγκεκριμένες απαιτήσεις τους. Η μηχανική κίνησης αντιπροσωπεύει την πιο βασική διαφορά - στην τόρνευση, το τεμάχιο εργασίας περιστρέφεται ενώ το εργαλείο κοπής κινείται γραμμικά, ενώ η φρεζάρισμα περιλαμβάνει ένα σταθερό τεμάχιο εργασίας και περιστρεφόμενα εργαλεία κοπής που κινούνται κατά μήκος πολλαπλών αξόνων. Αυτή η θεμελιώδης διάκριση καθορίζει πολλά από τα αντίστοιχα πλεονεκτήματα και τους περιορισμούς τους.
Η τόρνευση και η φρεζάρισμα διαπρέπουν σε διαφορετικές γεωμετρίες. Η τόρνευση παράγει φυσικά κυλινδρικά, κωνικά και καμπύλα προφίλ με περιστροφική συμμετρία. Η δημιουργία ενός τέλεια στρογγυλού άξονα είναι απλή με την τόρνευση, αλλά δύσκολη με την φρεζάρισμα. Αντίθετα, η φρεζάρισμα διαπρέπει στην παραγωγή επίπεδων επιφανειών, θυλάκων, σχισμών και σύνθετων τρισδιάστατων περιγραμμάτων που θα ήταν δύσκολα ή αδύνατα σε ένα κέντρο τόρνευσης χωρίς δυνατότητες εργαλείων.
Τα σύγχρονα μηχανήματα πολλαπλών εργασιών έχουν αρχίσει να θολώνουν αυτές τις διακρίσεις. Τα κέντρα τόρνευσης συνδυάζουν και τις δύο δυνατότητες, επιτρέποντας την ολοκλήρωση σύνθετων εξαρτημάτων σε μία μόνο διάταξη. Αυτά τα υβριδικά μηχανήματα μπορούν να εκτελούν εργασίες τόρνευσης και στη συνέχεια να χρησιμοποιούν ενεργά εργαλεία για να δημιουργούν χαρακτηριστικά όπως εγκοπές κλειδιών, οπές και εγκοπές χωρίς να αφαιρούν το τεμάχιο εργασίας, βελτιώνοντας δραματικά την ακρίβεια και μειώνοντας τον χρόνο χειρισμού. Έχω δει περιπτώσεις όπου εξαρτήματα που κάποτε απαιτούσαν τέσσερις ξεχωριστές λειτουργίες μπορούν τώρα να ολοκληρωθούν σε μία μόνο διάταξη σε αυτά τα προηγμένα μηχανήματα.
Η οικονομική σύγκριση μεταξύ τόρνευσης και φρεζαρίσματος εξαρτάται σε μεγάλο βαθμό από τα χαρακτηριστικά του εξαρτήματος:
| Χαρακτηριστικό | CNC στροφή | CNC άλεση |
|---|---|---|
| Βέλτιστη Γεωμετρία Μέρους | Κυλινδρική, περιστροφική συμμετρία | Πρισματικά, σύνθετα τρισδιάστατα χαρακτηριστικά |
| Ρυθμός αφαίρεσης υλικού | Γενικά υψηλότερο για συμβατές γεωμετρίες | Μέτριο, εξαρτάται από το μέγεθος και το υλικό του κόπτη |
| Η επιφάνεια τελειώνει | Εξαιρετικό σε κυλινδρικές επιφάνειες | Καλό, αλλά μπορεί να απαιτήσει δευτερεύουσες επεμβάσεις |
| Πολυπλοκότητα εγκατάστασης | Γενικά πιο απλό για τα κατάλληλα εξαρτήματα | Μπορεί να απαιτήσει πολύπλοκη τοποθέτηση |
| Κόστος εργαλείων | Γενικά χαμηλότερο κόστος εργαλείων | Υψηλότερη επένδυση σε εργαλεία για σύνθετα χαρακτηριστικά |
Η κατανόηση αυτών των διαφορών μάς επιτρέπει να προτείνουμε τη βέλτιστη διαδικασία—μερικές φορές έναν συνδυασμό και των δύο—για τις συγκεκριμένες απαιτήσεις κάθε πελάτη.
Πώς μπορεί η βελτιστοποίηση σχεδιασμού να μειώσει το κόστος σε εξαρτήματα CNC που τορνεύονται;
Οι κακές επιλογές σχεδιασμού συχνά οδηγούν σε άσκοπα ακριβά τορνευμένα εξαρτήματα. Πολλοί μηχανικοί χάνουν απλές ευκαιρίες για μείωση του κόστους χωρίς να διακυβεύεται η λειτουργικότητα ή η ποιότητα των εξαρτημάτων.
Η βελτιστοποίηση σχεδιασμού μπορεί να μειώσει σημαντικά το κόστος τόρνευσης CNC απλοποιώντας τις γεωμετρίες, τυποποιώντας τα χαρακτηριστικά και ελαχιστοποιώντας τις περιττές ανοχές. Στρατηγικές αλλαγές όπως η χρήση τυποποιημένων μεγεθών, η εξάλειψη των βαθιών χαρακτηριστικών και ο σχεδιασμός κατάλληλων μεταβάσεων μπορούν να μειώσουν τον χρόνο κατεργασίας, τη φθορά των εργαλείων και την πολυπλοκότητα εγκατάστασης, διατηρώντας παράλληλα τη λειτουργικότητα του εξαρτήματος.

Παραδείγματα πριν και μετά από σχέδια εξαρτημάτων βελτιστοποιημένων ως προς το κόστος για τόρνευση CNC
Από την εμπειρία μου στην εργασία με χιλιάδες διαφορετικά σχέδια τορνευμένων εξαρτημάτων, έχω εντοπίσει συγκεκριμένες στρατηγικές βελτιστοποίησης που προσφέρουν σταθερά εξοικονόμηση κόστους, διατηρώντας ή βελτιώνοντας παράλληλα τη λειτουργικότητα του εξαρτήματος. Η τυποποίηση χαρακτηριστικών αποτελεί μία από τις πιο αποτελεσματικές προσεγγίσεις — η χρήση τυπικών μεγεθών τρυπανιών, προδιαγραφών σπειρωμάτων και πλάτους αυλακώσεων εξαλείφει την ανάγκη για ειδικά εργαλεία και μειώνει τον χρόνο εγκατάστασης. Για παράδειγμα, ο καθορισμός οπής 12 mm αντί για 12.2 mm μπορεί να μειώσει το κόστος χωρίς να επηρεάσει τη λειτουργία του εξαρτήματος σε πολλές εφαρμογές.
Η βελτιστοποίηση της επιλογής υλικών παρέχει μια ακόμη σημαντική ευκαιρία για μείωση του κόστους. Ενώ οι μηχανικοί συχνά καθορίζουν τα υλικά με βάση την εμπειρία τους ή το ιστορικό τους προηγούμενο, η ανάλυση των πραγματικών μηχανικών απαιτήσεων μπορεί συχνά να εντοπίσει πιο οικονομικές εναλλακτικές λύσεις. Για παράδειγμα, πρόσφατα συνεργάστηκα με έναν πελάτη που είχε καθορίσει ανοξείδωτο χάλυβα 17-4 PH για ένα εξάρτημα που παρουσίαζε ελάχιστη έκθεση σε καταπονήσεις και διάβρωση. Μεταβαίνοντας σε ανοξείδωτο χάλυβα 303, μειώσαμε το κόστος των υλικών κατά 40% και βελτιώσαμε σημαντικά την κατεργασιμότητα.
Η ορθολογική αξιοποίηση των ανοχών αποφέρει σταθερά σημαντικές εξοικονομήσεις. Αφού εξέτασα χιλιάδες εκτυπώσεις εξαρτημάτων, διαπίστωσα ότι περίπου το 30% των καθορισμένων ανοχών είναι άσκοπα περιορισμένες για την εφαρμογή. Η εφαρμογή κατάλληλων ανοχών μόνο όπου απαιτείται λειτουργικά μπορεί να γίνει.
- Εξερευνήστε αυτόν τον σύνδεσμο για να κατανοήσετε πώς η τόρνευση CNC μπορεί να βελτιώσει την ακρίβεια και την αποτελεσματικότητα στα κατασκευαστικά σας έργα. ↩ ↩
- Ανακαλύψτε τη σημασία της ακρίβειας των διαστάσεων στην κατασκευή και πώς αυτή επηρεάζει την ποιότητα και την απόδοση του προϊόντος. ↩
- Η εξερεύνηση αυτού του θέματος μπορεί να προσφέρει πληροφορίες σχετικά με τη βελτίωση της διάρκειας ζωής των εργαλείων και του φινιρίσματος της επιφάνειας σε εργασίες τόρνευσης CNC. ↩
- Η εκμάθηση των χαρακτηριστικών κατεργασίας βοηθά στην επιλογή των κατάλληλων υλικών για αποδοτικές και αποτελεσματικές εργασίες τόρνευσης. ↩
- Η κατανόηση αυτής της αναλογίας είναι ζωτικής σημασίας για την πρόληψη προβλημάτων κατεργασίας και τη διασφάλιση αποτελεσμάτων υψηλής ποιότητας στην κατασκευή. ↩
- Εξερευνήστε πώς η τόρνευση ακριβείας CNC βελτιώνει την αποδοτικότητα και την ποιότητα της παραγωγής σε πολλαπλούς τομείς, διασφαλίζοντας βέλτιστη απόδοση και συμμόρφωση. ↩




