


Τύποι τρυπανιών CNC: Χρήσεις, οφέλη και πώς να επιλέξετε το καλύτερο
Μια τρυπημένη οπή μπορεί να έχει την ονομαστική της διάμετρο, αλλά παρόλα αυτά να μην είναι επιθεωρήσιμη λόγω κακής ακρίβειας θέσης, υπερβολικών γρέζων ή επιφανειακών ελαττωμάτων. Το αποτέλεσμα εξαρτάται από κάτι περισσότερο από τη διάμετρο ή το υλικό του εργαλείου κοπής. Η γεωμετρία του τρυπανιού, οι ιδιότητες του τεμαχίου εργασίας, το βάθος της οπής, η απομάκρυνση των θραυσμάτων και η ακαμψία της μηχανής επηρεάζουν όλα το τελικό αποτέλεσμα.
Η κατανόηση των διαφορετικών τύπων τρυπανιών CNC βοηθά τους κατασκευαστές να επιλέξουν εργαλεία που εξισορροπούν την ποιότητα των οπών, την αξιοπιστία της διαδικασίας και το κόστος παραγωγής. Αυτό το άρθρο εξετάζει τα κοινά εργαλεία διάτρησης, τις εφαρμογές τους και τους μηχανικούς παράγοντες που καθορίζουν ποια επιλογή είναι κατάλληλη για μια συγκεκριμένη εργασία κατεργασίας.
Τύποι τρυπανιών CNC και οι εφαρμογές τους
Οι κύριοι τύποι τρυπανιών που χρησιμοποιούνται στην κατεργασία CNC διαφέρουν ως προς τη γεωμετρία κοπής, την κατασκευή και τις εφαρμογές που προορίζονται. Ορισμένα παράγουν κυλινδρικές οπές, ενώ άλλα προετοιμάζουν αρχικά χαρακτηριστικά, δημιουργούν εξειδικευμένα προφίλ ή αντιμετωπίζουν απαιτητικές συνθήκες διάτρησης.
Περιστρεφόμενα τρυπάνια
Τα σπειροειδή τρυπάνια χρησιμοποιούνται συνήθως για την παραγωγή κυλινδρικών οπών σε μέταλλα και άλλα κατεργάσιμα υλικά. Οι ελικοειδής αυλακώσεις τους παρέχουν χώρο για να μετακινούνται τα τσιπς μακριά από τις ακμές κοπής.
Διατίθενται σε HSS, HSS με κράμα κοβαλτίου και καρβίδιο, με γεωμετρίες προσαρμοσμένες σε διαφορετικά υλικά. Η ευελιξία τους τα καθιστά χρήσιμα για γενική διάτρηση CNC, αν και οι μεγάλες τρύπες, οι ασταθείς διατάξεις και ο δύσκολος σχηματισμός θραυσμάτων μπορούν να περιορίσουν την απόδοση.
Σημειακά τρυπάνια
Τα σημειακά τρυπάνια δημιουργούν ρηχά αρχικά χαρακτηριστικά που βοηθούν στον προσδιορισμό της προβλεπόμενης θέσης γεώτρησης.
Η κοντή, άκαμπτη κατασκευή τους μπορεί να μειώσει την τάση ενός επόμενου τρυπανιού να κινείται στην επιφάνεια του τεμαχίου εργασίας κατά την είσοδο. Η σημειακή διάτρηση είναι χρήσιμη σε επιλεγμένες εφαρμογές, αλλά τα σύγχρονα αυτοκεντραριζόμενα τρυπάνια ενδέχεται να μην απαιτούν ξεχωριστή λειτουργία σημειακής διάτρησης.
Κεντρικά τρυπάνια
Τα κεντρικά τρυπάνια παράγουν κυρίως κεντρικές οπές για τη στήριξη τεμαχίων εργασίας μεταξύ των κέντρων κατά τη διάρκεια των εργασιών τόρνευσης.
Παρόλο που μερικές φορές χρησιμοποιούνται για την έναρξη οπών, η γεωμετρία τους έχει σχεδιαστεί για διαφορετικό σκοπό από τα ειδικά τρυπάνια σημείων. Η επιλογή του ενός αντί του άλλου απαιτεί εξέταση της επακόλουθης λειτουργίας γεώτρησης.
Βήματα τρυπανιών
Τα βαθμιδωτά τρυπάνια περιέχουν κοπτικά τμήματα διαφορετικών διαμέτρων, επιτρέποντας την παραγωγή βαθμιδωτών χαρακτηριστικών με ένα εργαλείο.
Είναι ιδιαίτερα χρήσιμα για κατάλληλα λεπτά υλικά και εφαρμογές όπου απαιτούνται πολλαπλές διαμέτρους οπών. Η σταθερή γεωμετρία βημάτων τους περιορίζει την ευελιξία όταν οι διαστάσεις των οπών ή τα πάχη του υλικού διαφέρουν από το σχεδιασμό του εργαλείου.
Τρυπάνια με επίπεδη βάση
Τα τρυπάνια με επίπεδη βάση έχουν σχεδιαστεί για να δημιουργούν τρύπες ή εσοχές με σχετικά επίπεδα προφίλ βάσης.
Είναι χρήσιμα όταν ένα συμβατικό σχήμα τρυπανιού θα άφηνε έναν ακατάλληλο κωνικό πυθμένα. Η απόδοσή τους εξαρτάται από τις συνθήκες εισόδου, τη γεωμετρία κοπής και τη σταθερότητα του εργαλείου.
Τρυπάνια από συμπαγές καρβίδιο
Τα τρυπάνια από συμπαγές καρβίδιο συνδυάζουν ένα άκαμπτο σώμα κοπής με ανθεκτικές στη φθορά ακμές κοπής.
Επιλέγονται συχνά για παραγωγική διάτρηση σε σταθερές διατάξεις κατεργασίας CNC. Η σχετικά υψηλή ακαμψία τους υποστηρίζει ελεγχόμενη κοπή, αλλά το καρβίδιο είναι πιο ευάλωτο σε φθορές από την εύθραυστη ακμή κοπής υπό κραδασμούς ή ασταθή εμπλοκή σε σχέση με τα πιο σκληρά εργαλεία HSS.
Δεικτοποιήσιμα ένθετα τρυπανιών
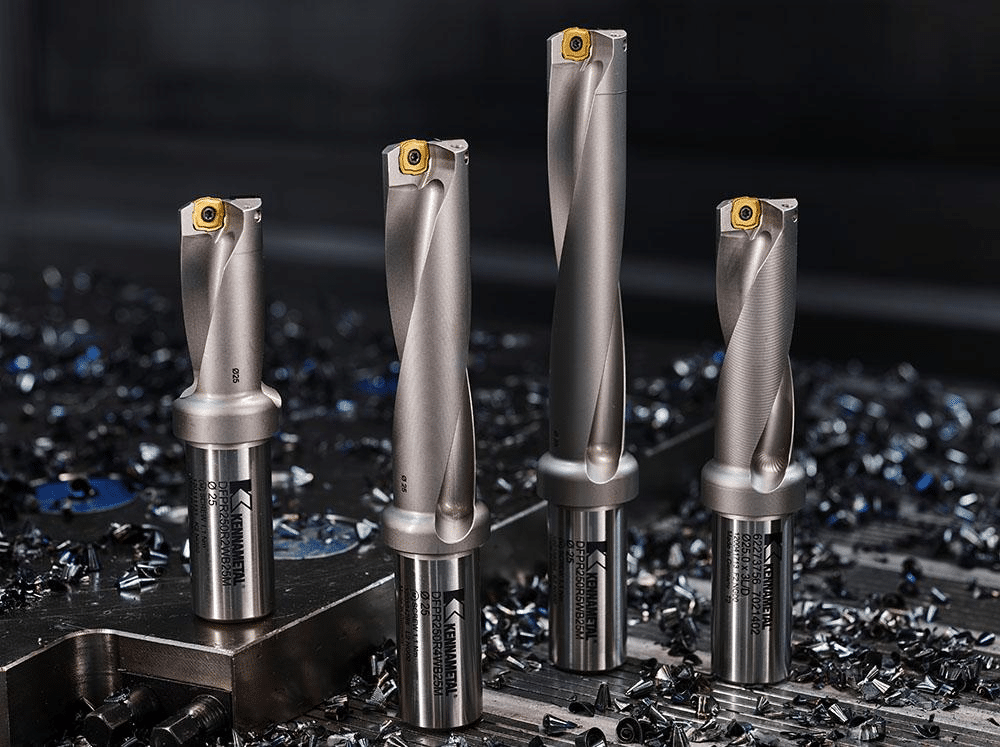
Τα ευρετηριοποιήσιμα τρυπάνια χρησιμοποιούν αντικαταστάσιμα ένθετα κοπής τοποθετημένα σε ένα επαναχρησιμοποιήσιμο σώμα εργαλείου.
Συχνά λαμβάνονται υπόψη για οπές παραγωγής μεγαλύτερης διαμέτρου, όπου η αντικατάσταση των κοπτικών ακμών είναι πιο οικονομική από την αντικατάσταση ενός ολόκληρου συμπαγούς εργαλείου. Η γεωμετρία του ενθέματος, η κατάσταση του σώματος του τρυπανιού και η σταθερότητα της εγκατάστασης επηρεάζουν την απόδοση και την επιτεύξιμη ποιότητα της οπής.
Τρυπάνια με αντικαταστάσιμη μύτη
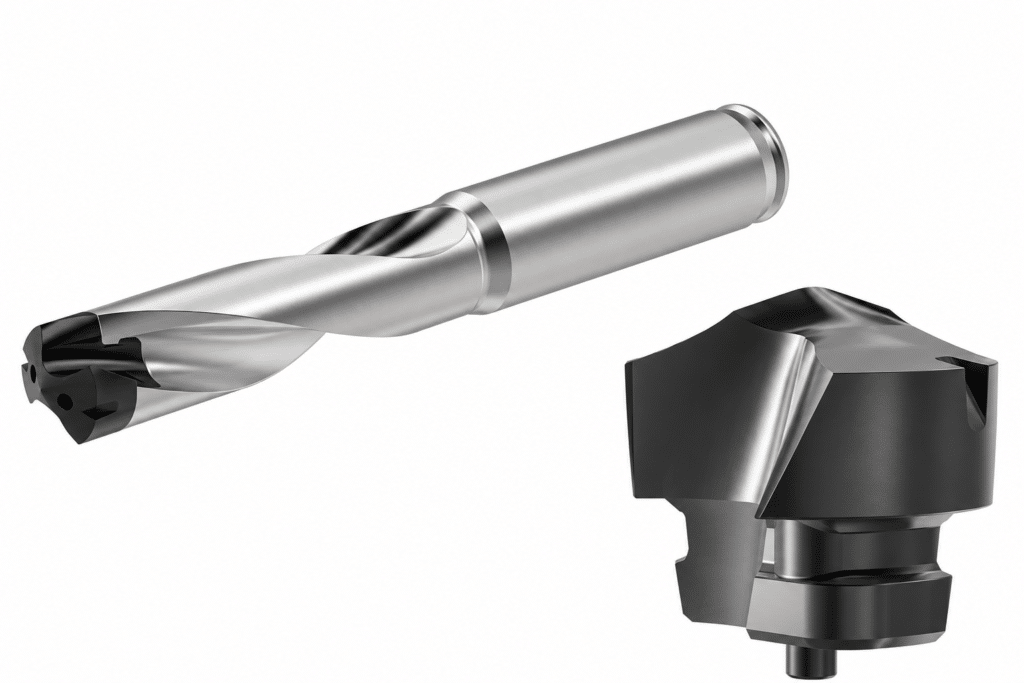
Τα τρυπάνια με αντικαταστάσιμη άκρη χρησιμοποιούν επαναχρησιμοποιήσιμο σώμα με αφαιρούμενη κεφαλή κοπής.
Αυτά τα αρθρωτά συστήματα μπορούν να μειώσουν την ανάγκη αντικατάστασης ολόκληρου του εργαλείου μετά από φθορά αιχμής. Είναι ιδιαίτερα σημαντικά για επαναλαμβανόμενες παραγωγικές τρυπήσεις, αν και η διαθεσιμότητα διαμέτρου, η συμβατότητα εργαλείου-σώματος και οι συνθήκες κοπής καθορίζουν την καταλληλότητά τους.
Τρυπάνια όπλων
Τα τρυπάνια με πιστόλι είναι εξειδικευμένα εργαλεία διάτρησης βαθιών οπών που έχουν σχεδιαστεί για να καθοδηγούν την κοπή, παρέχοντας παράλληλα ψυκτικό υγρό και αφαιρώντας θραύσματα μέσω μιας ελεγχόμενης διαδρομής ροής.
Χρησιμοποιούνται όπου το βάθος της οπής δημιουργεί σημαντικές δυσκολίες για συμβατική διάτρηση. Η διάτρηση με πιστόλι απαιτεί κατάλληλο εξοπλισμό, καθοδήγηση και παροχή ψυκτικού υγρού.
Μικροτρυπάνια
Τα μικροτρυπάνια παράγουν οπές μικρής διαμέτρου όπου η αντοχή στην αιχμή του δακτυλίου, η εκκεντρότητα του άξονα και η εκκένωση των θραυσμάτων είναι ιδιαίτερα κρίσιμες.
Χρησιμοποιούνται στην κατασκευή εξαρτημάτων ακριβείας, συμπεριλαμβανομένων επιλεγμένων ιατρικών και ηλεκτρονικών εφαρμογών. Μικρές αυξήσεις στην εκκεντρότητα ή στο φορτίο κοπής μπορούν να επηρεάσουν σημαντικά την αξιοπιστία του εργαλείου.
Σύγκριση τύπων τρυπανιών CNC
Η ακόλουθη σύγκριση συνοψίζει τα κοινά εργαλεία διάτρησης CNC και τους κύριους παράγοντες που επηρεάζουν την επιλογή τους.
| Τύπος τρυπανιού | Κοινή εφαρμογή | Βασικό όφελος | Κύριος περιορισμός |
|---|---|---|---|
| Στριφτό τρυπάνι | Γενικές κυλινδρικές οπές | Ευέλικτη κατασκευή οπών | Περιορισμοί βάθους και εκκένωσης θραυσμάτων |
| Σημειακή τρυπάνι | Έναρξη οπών | Ελεγχόμενη τοποθεσία εκκίνησης | Δεν προορίζεται για διάτρηση πλήρους βάθους |
| Κεντρικό τρυπάνι | Κεντρικές τρύπες τόρνου | Εξειδικευμένη γεωμετρία κέντρου | Δεν είναι γενικά εναλλάξιμο με τρυπάνια σημείου |
| Βήμα τρυπάνι | Χαρακτηριστικά πολλαπλών διαμέτρων | Συνδυάζει επιλεγμένες λειτουργίες | Σταθερές διαστάσεις σκαλοπατιού |
| Τρυπάνι με επίπεδη βάση | Χαρακτηριστικά επίπεδης βάσης | Εξειδικευμένη γεωμετρία πυθμένα | Απαιτήσεις εισόδου και σταθερότητας |
| Τρυπάνι από συμπαγές καρβίδιο | Παραγωγικό τρύπημα ακριβείας | Σκληρότητα και αντοχή στη φθορά | Κίνδυνος εύθραυστης αστοχίας υπό ασταθείς συνθήκες |
| Ανεξάρτητο τρυπάνι | Κατάλληλες τρύπες μεγαλύτερης διαμέτρου | Αντικαταστάσιμα ένθετα | Ποιότητα οπών ανάλογα με την εφαρμογή |
| Τρυπάνι με αντικαταστάσιμη άκρη | Επαναλαμβανόμενες γεωτρήσεις παραγωγής | Επαναχρησιμοποιήσιμο σώμα εργαλείου | συμβατότητα του συστήματος |
| Τρυπάνι με όπλο | Κατεργασία βαθιών οπών | Εξειδικευμένη καθοδήγηση και αφαίρεση τσιπς | Απαιτήσεις εξοπλισμού και ψυκτικού μέσου |
| Μικροτρύπανο | Μικρές τρύπες ακριβείας | Δυνατότητα μικρών οπών | Ευαισθησία σε εκκεντρότητα και θραύση |
Αυτές οι κατηγορίες δεν είναι εντελώς αποκλειστικές. Για παράδειγμα, ένα σπειροειδές τρυπάνι μπορεί να κατασκευαστεί από συμπαγές καρβίδιο, ενώ άλλα συστήματα γεώτρησης ταξινομούνται με βάση την αντικαταστάσιμη κατασκευή αιχμής τους.
Πώς το υλικό του τεμαχίου εργασίας επηρεάζει την επιλογή του τρυπανιού
Το υλικό του τεμαχίου εργασίας επηρεάζει τη γεωμετρία του τρυπανιού, το υπόστρωμα του εργαλείου κοπής, την επιλογή της επίστρωσης και τις απαιτήσεις ψυκτικού. Η σκληρότητα από μόνη της δεν καθορίζει την κατεργασιμότητα. Η ολκιμότητα, η θερμική συμπεριφορά και ο σχηματισμός θραυσμάτων επηρεάζουν επίσης την απόδοση της διάτρησης.
Τρυπάνια για αλουμίνιο
Τα κράματα αλουμινίου μπορούν να παράγουν συνεχόμενα θραύσματα και να δημιουργήσουν συσσωρευμένες άκρες όταν το υλικό προσκολλάται στο εργαλείο κοπής.
Οι αιχμηρές ακμές κοπής, η κατάλληλη γεωμετρία αυλακώσεων και η αποτελεσματική απομάκρυνση των θραυσμάτων βοηθούν στον έλεγχο αυτών των προβλημάτων. Τα τρυπάνια καρβιδίου χωρίς επίστρωση ή με επίστρωση για συγκεκριμένες εφαρμογές μπορεί να είναι κατάλληλα, ανάλογα με το κράμα και τις συνθήκες λειτουργίας.
Τα γρέζια εξόδου απαιτούν επίσης προσοχή. Σε μια πειραματική μελέτη του 2015 από τον Abdelhafeez και τους συναδέλφους του που αφορούσε κράματα αλουμινίου αεροδιαστημικής, οι παράμετροι κοπής επηρέασαν σημαντικά τον σχηματισμό γρέζιων και τη μετρούμενη ποιότητα των οπών.
Τρυπάνια για ανοξείδωτο χάλυβα
Οι ωστενιτικοί ανοξείδωτοι χάλυβες μπορούν να σκληρυνθούν κατά την κατεργασία. Η υπερβολική τριβή ή η ακατάλληλη τροφοδοσία μπορεί να αυξήσει την αντίσταση κοπής και να επιταχύνει τη φθορά του εργαλείου.
Συνεπώς, η κατάλληλη γεωμετρία του τρυπανιού, οι σταθερές συνθήκες τροφοδοσίας και η κατάλληλη ψύξη είναι σημαντικά. Τα εργαλεία από καρβίδιο λαμβάνονται συχνά υπόψη για παραγωγικές λειτουργίες, ενώ τα εργαλεία που βασίζονται σε HSS παραμένουν χρήσιμα υπό κατάλληλες συνθήκες.
Οι συστάσεις πρέπει να λαμβάνουν υπόψη την συγκεκριμένη ποιότητα ανοξείδωτου χάλυβα αντί να αντιμετωπίζουν όλους τους ανοξείδωτους χάλυβες με τον ίδιο τρόπο.
Τρυπάνια για κράματα τιτανίου
Η διάτρηση με τιτάνιο παρουσιάζει προκλήσεις που αφορούν τη συγκεντρωμένη θερμότητα κοπής, τη φθορά από την αιχμή του δακτυλίου και τον σχηματισμό γρεζιών.
Μια ανασκόπηση που δημοσιεύτηκε στο Machining Science and Technology αναγνωρίζει τις υψηλές θερμοκρασίες επεξεργασίας και την φθορά του εργαλείου ως σημαντικούς περιορισμούς στη συμβατική διάτρηση Ti-6Al-4V.
Τα εργαλεία καρβιδίου ειδικά για την εφαρμογή, η αποτελεσματική ψύξη και οι ελεγχόμενες συνθήκες κοπής μπορούν να βοηθήσουν στην αντιμετώπιση αυτών των δυσκολιών. Η επιλογή του εργαλείου θα πρέπει επίσης να λαμβάνει υπόψη το βάθος της οπής και τις τελικές απαιτήσεις για το γρεζάρισμα.
Τρυπάνια για ανθρακούχο χάλυβα και χυτοσίδηρο
Οι χάλυβες άνθρακα και κραμάτων απαιτούν επιλογή τρυπανιού με βάση τη σύνθεση, τη σκληρότητα, τη θερμική επεξεργασία και τη συμπεριφορά θραύσης.
Τα χυτοσίδηρα παρουσιάζουν διαφορετικές προκλήσεις φθοράς λόγω της μικροδομής τους και των πιθανών λειαντικών συστατικών τους. Κατάλληλες ανθεκτικές στη φθορά ακμές κοπής μπορεί να είναι επωφελείς, αλλά η γεωμετρία του τρυπανιού και οι συνθήκες κοπής θα πρέπει να ταιριάζουν με την συγκεκριμένη ποιότητα υλικού.
Γεωμετρία οπών, βάθος διάτρησης και εκκένωση θραυσμάτων
Η γεωμετρία της οπής συχνά καθορίζει εάν ένα συμβατικό τρυπάνι με σπείρωμα είναι κατάλληλο ή εάν είναι απαραίτητο ένα εξειδικευμένο σύστημα γεώτρησης.
Ο λόγος βάθους προς διάμετρο (L/D) είναι μια σημαντική μεταβλητή επιλογής. Καθώς αυξάνεται το βάθος διάτρησης, η αφαίρεση των θραυσμάτων γίνεται πιο δύσκολη και η παραμόρφωση του εργαλείου μπορεί να γίνει πιο σημαντική.
Διάμετρος τρύπας και μήκος τρυπανιού
Τα μακρύτερα τρυπάνια έχουν γενικά μεγαλύτερη ευαισθησία στην παραμόρφωση και τους κραδασμούς από τα μικρότερα εργαλεία παρόμοιας κατασκευής.
Η χρήση του πιο σύντομου πρακτικού τρυπανιού βελτιώνει την ικανότητα διατήρησης σταθερών συνθηκών κοπής. Η συγκράτηση του εργαλείου, η στήριξη του τεμαχίου εργασίας και η εκκεντρότητα του άξονα πρέπει επίσης να λαμβάνονται υπόψη, επειδή επηρεάζουν τη φόρτιση της ακμής κοπής και την ευθυγράμμιση των οπών.
Γωνία σημείου τρυπανιού και γεωμετρία αυλακιού
Η γεωμετρία των σημείων επηρεάζει την είσοδο διάτρησης, τις δυνάμεις ώθησης και την εμπλοκή με την αιχμή του δόρατος.
Η γεωμετρία των αυλακώσεων επηρεάζει τον σχηματισμό θραυσμάτων και τον διαθέσιμο χώρο εκκένωσης. Μια γεωμετρία κατάλληλη για την παραγωγή μικρότερων θραυσμάτων σε ένα κράμα μπορεί να είναι λιγότερο αποτελεσματική σε ένα όλκιμο υλικό που παράγει μακριά, συνεχή θραύσματα.
Καμία σχεδίαση μεμονωμένης γωνίας ή αυλάκωσης δεν είναι η βέλτιστη για κάθε τεμάχιο εργασίας.
Απαιτήσεις διάτρησης βαθιών οπών
Η κατεργασία βαθιών οπών μπορεί να απαιτεί εσωτερικά ψυχόμενα τρυπάνια, ελεγχόμενες διαδικασίες εισόδου ή ειδικά συστήματα διάτρησης με πιστόλι.
Για παράδειγμα, η Guhring προδιαγράφει το τρυπάνι στερεού καρβιδίου RT 100 T Series 6511 για βάθη διάτρησης έως 20×D . Ο κατασκευαστής απαιτεί μια καθορισμένη διαδικασία οπής οδηγού και ελεγχόμενη λειτουργία ψυκτικού μέσου.
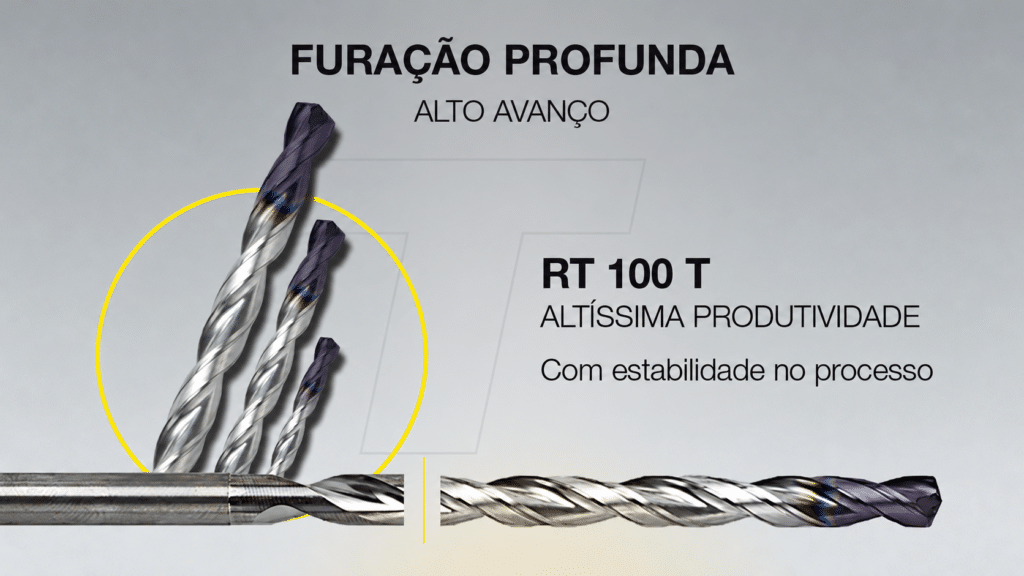
Αυτή είναι μια δυνατότητα που αφορά συγκεκριμένα το προϊόν και όχι ένα καθολικό όριο βάθους για συμβατικά τρυπάνια CNC.
Παροχή ψυκτικού και αφαίρεση θραυσμάτων
Το ψυκτικό υγρό μπορεί να βοηθήσει στη διαχείριση της θερμοκρασίας κοπής και στη μεταφορά των ρινισμάτων μακριά από τη ζώνη κοπής.
Το ψυκτικό μέσο που διέρχεται από το εργαλείο καθίσταται ιδιαίτερα πολύτιμο σε εργασίες γεώτρησης όπου το εξωτερικό ψυκτικό μέσο δεν μπορεί να φτάσει αποτελεσματικά στις ακμές κοπής.
Η διάτρηση με ράμφος μπορεί να βοηθήσει στον έλεγχο των θραυσμάτων σε ορισμένες εργασίες, αλλά δεν θα πρέπει να εφαρμόζεται αυτόματα. Ορισμένες εξειδικευμένες τρύπες βαθιών οπών απαιτούν συνεχή κοπή μετά την προβλεπόμενη διαδικασία εισαγωγής.
HSS εναντίον καρβιδίου εναντίον ευρετηριαζόμενων εναντίον τρυπανιών με αντικαταστάσιμη μύτη
Η κατασκευή του τρυπανιού επηρεάζει την απόδοση κοπής, τα οικονομικά στοιχεία αντικατάστασης και τις απαιτήσεις του μηχανήματος.
Τα τρυπάνια HSS προσφέρουν σχετικά ανθεκτικές ακμές κοπής και μπορούν να είναι πρακτικά για εργασίες μικρότερου όγκου ή λιγότερο άκαμπτες συνθήκες λειτουργίας. Το HSS με κράμα κοβαλτίου παρέχει βελτιωμένα χαρακτηριστικά σκληρότητας εν θερμώ για κατάλληλες εφαρμογές.
Τα τρυπάνια από συμπαγές καρβίδιο προσφέρουν μεγαλύτερη ακαμψία και αντοχή στη φθορά, υποστηρίζοντας την παραγωγική κατεργασία όταν η μηχανή, η συγκράτηση του τεμαχίου και οι παράμετροι κοπής παρέχουν επαρκή σταθερότητα.
Τα ευρετηριοποιούμενα συστήματα αντικαθιστούν τα μεμονωμένα ένθετα αντί για ολόκληρο το σώμα του εργαλείου. Τα συστήματα αντικαταστάσιμων άκρων διατηρούν ομοίως το σώμα αλλά αντικαθιστούν την κεφαλή κοπής. Και οι δύο κατασκευές μπορούν να προσφέρουν οικονομικά πλεονεκτήματα όταν τα λειτουργικά τους χαρακτηριστικά ταιριάζουν με τις απαιτήσεις παραγωγής.
Οι τεχνικές οδηγίες της Kennametal περιγράφουν αυτές τις διαφορές στην κατασκευή εργαλείων διάτρησης και στην επιλογή εφαρμογής.
Η κατάλληλη επιλογή εξαρτάται από τη διάμετρο της οπής, το υλικό, την ικανότητα της μηχανής, την αναμενόμενη διάρκεια ζωής του εργαλείου και την ποσότητα παραγωγής. Το υψηλότερο κόστος αγοράς εργαλείου κοπής μπορεί να δικαιολογηθεί όταν οι βελτιώσεις στον χρόνο κατεργασίας και στην αξιοπιστία της διαδικασίας μειώνουν το συνολικό κόστος ανά αποδεκτή οπή.
Ακρίβεια διάτρησης CNC, φινίρισμα επιφάνειας και ποιότητα οπών
Η κατασκευή μιας οπής με την προβλεπόμενη ονομαστική διάμετρο δεν εγγυάται ότι ικανοποιεί όλες τις απαιτήσεις σχεδίασης.
Η εκκεντρότητα του τρυπανιού, οι δυνάμεις κοπής, η φθορά του εργαλείου, η κίνηση του τεμαχίου εργασίας και η απομάκρυνση των θραυσμάτων ενδέχεται να επηρεάσουν τη διάμετρο της οπής, την στρογγυλότητα, τη θέση και την κατάσταση της επιφάνειας.
Διάμετρος οπής και ακρίβεια θέσης
Μια τρυπημένη οπή πρέπει να αξιολογείται σε σχέση με τις καθορισμένες διαστατικές και γεωμετρικές απαιτήσεις της.
Η εκτροπή ή η κακή ευθυγράμμιση του εργαλείου μπορεί να προκαλέσει σφάλματα θέσης, ενώ η άνιση εμπλοκή της κοπτικής ακμής μπορεί να επηρεάσει το μέγεθος και την κυκλικότητα της οπής.
Στη μελέτη των Abdelhafeez et al., η απόκλιση από την κυκλικότητα δεν ξεπέρασε τα 0.03 mm και η απόκλιση της διαμέτρου της οπής παρέμεινε κάτω από τα 0.04 mm υπό τις συνθήκες δοκιμής. Αυτά είναι πειραματικά ευρήματα και όχι καθολικές ανοχές διάτρησης.
Σχηματισμός γρεζιών και ποιότητα επιφάνειας
Τα γρέζια εμφανίζονται συνήθως όταν το υλικό παραμορφώνεται πλαστικά κοντά στην είσοδο ή την έξοδο μιας οπής.
Ο σχηματισμός τους εξαρτάται από τη συμπεριφορά του υλικού, τις συνθήκες κοπής, τη γεωμετρία του τρυπανιού και την κατάσταση του εργαλείου.
Η ίδια μελέτη του 2015 ανέφερε μειώσεις στο ύψος της εξόδου των γρεζιών έως και 50% για το υπό εξέταση κράμα τιτανίου και 75% για τα υπό εξέταση κράματα αλουμινίου υπό συγκεκριμένες πειραματικές συνθήκες. Τέτοια αποτελέσματα καταδεικνύουν τη σημασία της βελτιστοποίησης των παραμέτρων και όχι ενός εγγυημένου αποτελέσματος για άλλες εφαρμογές.
Δευτερεύον φινίρισμα οπών
Ορισμένες τρύπες απαιτούν πρόσθετη κατεργασία μετά το τρύπημα.
Η διεύρυνση μπορεί να βελτιώσει επιλεγμένα χαρακτηριστικά διαστάσεων και επιφάνειας. Η διάτρηση μπορεί να χρησιμοποιηθεί όπου απαιτείται αυστηρότερος έλεγχος της γεωμετρίας μιας υπάρχουσας οπής. Η φρεζάρισμα, η διεύρυνση και η αφαίρεση γρεζιών αντιμετωπίζουν άλλα συγκεκριμένα λειτουργικά χαρακτηριστικά.
Η ανάγκη για αυτές τις εργασίες εξαρτάται από το μηχανολογικό σχέδιο.
Επιθεώρηση και Επαλήθευση Ποιότητας
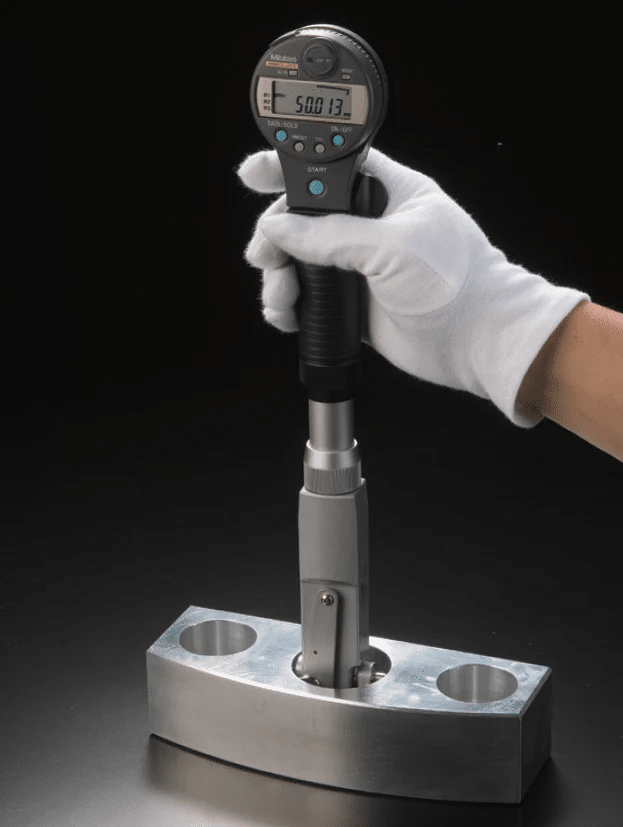
Η επιθεώρηση θα πρέπει να μετρήσει τα χαρακτηριστικά που απαιτούνται για την αποδοχή των εξαρτημάτων.
Οι μετρητές οπών και τα κατάλληλα όργανα διαστάσεων μπορούν να ελέγξουν τη διάμετρο της οπής. Οι μηχανές μέτρησης συντεταγμένων μπορούν να επαληθεύσουν τη θέση της οπής και τις γεωμετρικές σχέσεις, ενώ ο εξοπλισμός μέτρησης επιφάνειας μπορεί να αξιολογήσει συγκεκριμένες απαιτήσεις τραχύτητας.
Μία μόνο μέτρηση διαμέτρου δεν μπορεί να καθορίσει κάθε πτυχή της ποιότητας της οπής.
Πώς να επιλέξετε τρυπάνια CNC για την εφαρμογή σας
Η επιλογή των καλύτερων τρυπανιών για κατεργασία CNC απαιτεί συστηματική αξιολόγηση του εξαρτήματος και της διάταξης κατασκευής.
- Προσδιορίστε το υλικό. Επιβεβαιώστε την ποιότητα του κράματος, τη σκληρότητα, την κατάσταση θερμικής επεξεργασίας και τη σχετική συμπεριφορά σχηματισμού τσιπ.
- Ορίστε την τρύπα. Ελέγξτε τη διάμετρο, το βάθος, τη γεωμετρία της τυφλής ή της διαμπερούς οπής, τη θέση, την ανοχή και τις απαιτήσεις επιφάνειας.
- Επιλέξτε την οικογένεια εργαλείων διάτρησης. Προσδιορίστε εάν είναι κατάλληλο ένα σπειροειδές τρυπάνι γενικής χρήσης, ένα εξειδικευμένο γεωμετρικό σύστημα, ένα αρθρωτό σύστημα ή ένα εργαλείο βαθιάς διάτρησης.
- Αξιολογήστε την κατασκευή του κοπτικού εργαλείου. Συγκρίνετε HSS, καρβίδιο, ένθετα, επιστρώσεις και γεωμετρίες αιχμής.
- Ελέγξτε την ικανότητα του μηχανήματος. Επιβεβαιώστε την ακαμψία συγκράτησης του εργαλείου, την απόδοση του διαθέσιμου άξονα, την παροχή ψυκτικού μέσου και τη σταθερότητα συγκράτησης του τεμαχίου εργασίας.
- Εξετάστε τις απαιτήσεις φινιρίσματος. Διαπιστώστε εάν η λειτουργία γεώτρησης μπορεί να ικανοποιήσει τις απαιτήσεις τελικού σχεδίου ή εάν απαιτείται δευτερογενής κατεργασία.
- Επικυρώστε την απόδοση παραγωγής. Αξιολογήστε τη φθορά του εργαλείου, τον χρόνο κύκλου, τα αποτελέσματα των επιθεωρήσεων και τη συνέπεια της διαδικασίας πριν δεσμευτείτε για επαναλαμβανόμενη παραγωγή.
Η σωστή επιλογή θα πρέπει να υποστηρίζεται από δεδομένα εφαρμογής του κατασκευαστή και, όπου είναι απαραίτητο, από δοκιμές κατεργασίας υπό αντιπροσωπευτικές συνθήκες παραγωγής.
Κόστος διάτρησης CNC και παράμετροι παραγωγής
Το πιο οικονομικό τρυπάνι δεν είναι απαραίτητα το εργαλείο με τη χαμηλότερη τιμή αγοράς. Το συνολικό κόστος γεώτρησης εξαρτάται από το πόσο αξιόπιστα και αποτελεσματικά παράγει η εργασία αποδεκτές τρύπες.
Κόστος Εργαλείου Κοπής και Αντικατάστασης
Τα συμπαγή τρυπάνια ενδέχεται να απαιτούν αντικατάσταση ή επισκευή μετά από φθορά. Τα ευρετηριοποιήσιμα και αρθρωτά συστήματα επιτρέπουν την αντικατάσταση επιλεγμένων εξαρτημάτων κοπής διατηρώντας παράλληλα το σώμα του εργαλείου.
Το αν αυτό μειώνει το κόστος εξαρτάται από την τιμολόγηση των εξαρτημάτων, τη διάρκεια ζωής του εργαλείου και την ποσότητα παραγωγής.
Χρόνος κατεργασίας και διάρκεια ζωής εργαλείου
Η υψηλότερη παραγωγικότητα κοπής μπορεί να μειώσει την πληρότητα του άξονα, αλλά μόνο όταν οι συνθήκες κοπής παραμένουν σταθερές.
Η πρόωρη φθορά, το σπάσιμο και οι αλλαγές εργαλείων μπορούν να αντισταθμίσουν την αναμενόμενη βελτίωση της παραγωγικότητας.
Φινίρισμα, Επιθεώρηση και Επανακατασκευή
Ένας ταχύτερος κύκλος διάτρησης μπορεί να προσφέρει μικρό όφελος εάν η λειτουργία δημιουργεί υπερβολικά γρέζια, σφάλματα διαστάσεων ή πρόσθετες απαιτήσεις φινιρίσματος.
Το σχετικό οικονομικό μέτρο είναι επομένως το συνολικό κόστος ανά αποδεκτή οπή, συμπεριλαμβανομένης της επιθεώρησης και της επανεπεξεργασίας.
Πρωτότυπο έναντι Παραγωγής Υψηλού Όγκου
Η κατεργασία πρωτοτύπων συχνά ευνοεί την ευελιξία και τα εύκολα διαθέσιμα εργαλεία.
Η επαναλαμβανόμενη παραγωγή μπορεί να δικαιολογήσει τρυπάνια ειδικά για κάθε εφαρμογή, αρθρωτά εργαλεία και βελτιστοποιημένες διαδικασίες κατεργασίας όταν η προκύπτουσα παραγωγικότητα και αξιοπιστία υποστηρίζουν την επένδυση.
Συχνές ερωτήσεις
Μπορεί ένα τρυπάνι CNC να παράγει μια τρύπα ακριβείας χωρίς να τρυπήσει με γλυφανισμό;
Ναι. Η διάτρηση από μόνη της μπορεί να ικανοποιήσει τις απαιτούμενες διαστάσεις και τις προδιαγραφές επιφάνειας σε κατάλληλες εφαρμογές. Η διεύρυνση ή η διάτρηση καθίσταται απαραίτητη όταν η τρυπημένη οπή δεν μπορεί να ικανοποιήσει αξιόπιστα τις τελικές απαιτήσεις του σχεδίου.
Είναι πάντα απαραίτητη η σημειακή διάτρηση πριν από τη διάτρηση με CNC;
Όχι. Ορισμένα σύγχρονα αυτοκεντραριζόμενα τρυπάνια μπορούν να ξεκινήσουν απευθείας σε κατάλληλα υλικά και διατάξεις μηχανήματος. Η σημειακή διάτρηση είναι χρήσιμη όταν οι συνθήκες εισόδου, η γεωμετρία του εργαλείου ή οι απαιτήσεις θέσης το δικαιολογούν.
Πώς επηρεάζει η εκκεντρότητα του τρυπανιού την ποιότητα της οπής;
Η εκκεντρότητα προκαλεί ανομοιόμορφη εμπλοκή της κοπτικής ακμής και μπορεί να συμβάλει σε διακύμανση της διαμέτρου, πρόωρη φθορά, κραδασμούς και μειωμένη ακρίβεια οπών. Η σωστή συγκράτηση του εργαλείου και η κατάσταση του μηχανήματος βοηθούν στον έλεγχο αυτών των επιπτώσεων.
Πότε πρέπει ένας μηχανικός να χρησιμοποιεί διάτρηση με ράμφος αντί για συνεχή διάτρηση;
Η διάτρηση με ράμφος μπορεί να είναι χρήσιμη όταν ο έλεγχος της συσσώρευσης θραυσμάτων γίνεται δύσκολος. Η συνεχής διάτρηση μπορεί να είναι προτιμότερη με κατάλληλη γεωμετρία θραύσης θραυσμάτων και ψυκτικό μέσο που διαπερνά το εργαλείο. Η διαδικασία που συνιστά ο κατασκευαστής του εργαλείου θα πρέπει να καθορίζει την τελική προσέγγιση.
Συμπέρασμα
Η επιλογή εργαλείων διάτρησης CNC απαιτεί περισσότερα από τη σύγκριση των υλικών των εργαλείων ή της διαφημιζόμενης απόδοσης κοπής. Η απόφαση θα πρέπει να ξεκινά με το υλικό του τεμαχίου εργασίας, τη γεωμετρία της οπής, τις απαιτήσεις διαστάσεων και τις συνθήκες κατεργασίας.
Τα σπειροειδή τρυπάνια είναι ευέλικτα για συμβατικές τρύπες, ενώ τα συστήματα καρβιδίου, δεικτοδοτούμενων και αντικαταστάσιμων άκρων καλύπτουν διαφορετικές ανάγκες απόδοσης και παραγωγής. Τα εξειδικευμένα εργαλεία βαθιών οπών καθίστανται σημαντικά όταν η καθοδήγηση και η εκκένωση των θραυσμάτων επιβάλλουν πρόσθετους περιορισμούς.
Για τα προσαρμοσμένα εξαρτήματα, η τελική διαδικασία διάτρησης θα πρέπει να αξιολογείται παράλληλα με τυχόν απαιτούμενο φινίρισμα και επιθεώρηση. Η BaiChuan παρέχει υπηρεσίες φρεζαρίσματος CNC, τόρνευσης CNC και κατεργασίας μετάλλων κατά παραγγελία. Οι κατασκευαστές μπορούν να υποβάλουν τα μηχανολογικά τους σχέδια, τις προδιαγραφές υλικών, τις απαιτήσεις οπών και τις αναμενόμενες ποσότητες για έλεγχο και προσφορά κατασκευαστικότητας.
Αναφορές
Abdelhafeez, AM, Soo, SL, Aspinwall, DK, Dowson, A., & Arnold, D. (2015). Σχηματισμός γρεζιών και ποιότητα οπών κατά τη διάτρηση κραμάτων τιτανίου και αλουμινίου. Procedia CIRP, 37, 230–235.
https://doi.org/10.1016/j.procir.2015.08.019
Yuan, CG, Pramanik, A., Basak, AK, Prakash, C., & Shankar, S. (2021). Διάτρηση κράματος τιτανίου (Ti6Al4V) – Μια ανασκόπηση. Επιστήμη και Τεχνολογία Μηχανουργικής, 25(4), 637–702.
https://doi.org/10.1080/10910344.2021.1925295
Kennametal. Πώς να επιλέξετε το σωστό εργαλείο διάτρησης. Τεχνικές οδηγίες κατασκευαστή.
Guhring. Τρυπάνι βαθέων οπών RT 100 T, Σειρά 6511 — Τρυπάνι στερεού καρβιδίου 20×D. Τεχνικές προδιαγραφές κατασκευαστή.
https://guhring.com/ProductsServices/SeriesDetails?Series=6511
Guhring. Τρυπάνια βαθέων οπών RT 100 T — 20×D. Κατάλογος προϊόντων και τεχνικές οδηγίες διάτρησης.
https://guhring.com/media/catalogs/hbkbyevb0ee.pdf
BaiChuan. Υπηρεσίες φρεζαρίσματος CNC.
https://bccncmilling.com/service/cnc-machining/cnc-milling/
BaiChuan. Υπηρεσίες τόρνευσης CNC.
https://bccncmilling.com/service/cnc-machining/cnc-turning/
Χρησιμοποιείται σε: Συμπέρασμα.



