

Η βιομηχανία ημιαγωγών λειτουργεί στην αιχμή της σύγχρονης μεταποίησης, παράγοντας τσιπ που τροφοδοτούν τα πάντα, από ηλεκτρονικά είδη ευρείας κατανάλωσης έως αεροδιαστημικά συστήματα. Καθώς οι κόμβοι τρανζίστορ συνεχίζουν να συρρικνώνονται κάτω από τα όρια των 5 nm και 3 nm, ο εξοπλισμός που χρησιμοποιείται για την κατασκευή αυτών των τσιπ πρέπει να λειτουργεί με εξαιρετική ακρίβεια και συνέπεια. Ακόμη και η μικρότερη διαστατική απόκλιση σε ένα κρίσιμο εξάρτημα εξοπλισμού μπορεί να οδηγήσει σε απώλειες απόδοσης αξίας εκατομμυρίων δολαρίων ανά κύκλο παραγωγής.
CNC μηχανουργική κατεργασία για τη βιομηχανία ημιαγωγών
Η κατεργασία CNC έχει καθιερωθεί ως μια θεμελιώδης μέθοδος κατασκευής για την παραγωγή εξαρτημάτων υψηλής ακρίβειας που απαιτεί ο ημιαγωγικός εξοπλισμός. Η ικανότητά της να διατηρεί ανοχές σε επίπεδο micron, να επεξεργάζεται πολύπλοκες γεωμετρίες και να παρέχει συνεπή αποτελέσματα σε όλους τους όγκους παραγωγής την καθιστά μοναδικά κατάλληλη για αυτόν τον κλάδο. Αυτό το άρθρο εξετάζει πώς η κατεργασία CNC συμβάλλει στην απόδοση του ημιαγωγικού εξοπλισμού, στην ποιότητα των εξαρτημάτων και στην ευρύτερη ώθηση προς την τεχνολογία κατασκευής τσιπ επόμενης γενιάς.
Κατανόηση της κατασκευής εξοπλισμού ημιαγωγών
Η κατασκευή ημιαγωγών είναι μια διαδικασία πολλαπλών σταδίων που περιλαμβάνει εκατοντάδες βήματα με ακριβή αλληλουχία για τη μετατροπή πλακιδίων ακατέργαστου πυριτίου σε λειτουργικά ολοκληρωμένα κυκλώματα. Κάθε στάδιο εξαρτάται από τον εξοπλισμό που πρέπει να εκτελείται επαναλαμβανόμενα εντός εξαιρετικά στενών παραθύρων διεργασίας. Η ακρίβεια του εξοπλισμού δεν είναι δευτερεύουσα σε σχέση με τη διεργασία. Είναι η ίδια η διεργασία.
Κύριος εξοπλισμός που χρησιμοποιείται στην παραγωγή ημιαγωγών
Οι βασικές κατηγορίες εξοπλισμού σε ένα εργοστάσιο ημιαγωγών περιλαμβάνουν:
- Συστήματα λιθογραφίας: Προβάλετε μοτίβα κυκλωμάτων σε επιφάνειες πλακιδίων χρησιμοποιώντας υπεριώδη ακτινοβολία ή ακραία υπεριώδη ακτινοβολία. Η ακρίβεια τοποθέτησης μοτίβων μετριέται σε νανόμετρα, γεγονός που καθιστά κρίσιμη τη δομική ακαμψία και τη θερμική σταθερότητα του πλαισίου του μηχανήματος.
- Μηχανές χάραξης: Αφαιρέστε επιλεκτικά το υλικό από τις επιφάνειες των πλακιδίων χρησιμοποιώντας πλάσμα ή χημικές διεργασίες. Η γεωμετρία του θαλάμου και η κατάσταση της επιφάνειας επηρεάζουν άμεσα την ομοιομορφία χάραξης σε όλο το πλακίδιο.
- Εξοπλισμός εναπόθεσης: Εναποθέστε λεπτές μεμβράνες υλικού σε πλακίδια μέσω χημικής εναπόθεσης ατμών (CVD) ή φυσικής εναπόθεσης ατμών (PVD). Η ακρίβεια διαστάσεων του θαλάμου διέπει την ομοιομορφία του πάχους της μεμβράνης.
- Συστήματα χειρισμού πλακιδίων: Μεταφέρετε τις πλακέτες μεταξύ των σταθμών επεξεργασίας χωρίς να προκαλείτε μόλυνση ή μηχανική καταπόνηση. Οι απαιτήσεις επαναληψιμότητας τοποθέτησης είναι συνήθως εντός λίγων μικρών.
- Εργαλεία επιθεώρησης και μετρολογίας: Μετρήστε κρίσιμες διαστάσεις, επιφανειακά ελαττώματα και ιδιότητες φιλμ σε πολλαπλά σημεία της ροής της διεργασίας. Τα δικά τους δομικά στοιχεία πρέπει να είναι διαστατικά σταθερά για να παρέχουν αξιόπιστες μετρήσεις.
Γιατί η ακρίβεια του εξοπλισμού επηρεάζει άμεσα την ποιότητα του τσιπ
Κάθε εξάρτημα εξοπλισμού σε ένα εργοστάσιο ημιαγωγών βρίσκεται μέσα σε μια αλυσίδα αλληλεξαρτώμενων βημάτων διεργασίας. Ένα σφάλμα διαστάσεων στο τοίχωμα ενός θαλάμου κενού επηρεάζει την ομοιομορφία της πίεσης. Ένα μη ευθυγραμμισμένο στάδιο επηρεάζει την ακρίβεια της επικάλυψης του μοτίβου. Ένα κακώς ολοκληρωμένο εξάρτημα παροχής αερίου εισάγει μόλυνση. Σε προηγμένους κόμβους, αυτοί δεν είναι θεωρητικοί κίνδυνοι. είναι πραγματικότητες που μειώνουν την απόδοση και τις οποίες τα εργοστάσια εργάζονται συνεχώς για να εξαλείψουν. [1]
Η αυξανόμενη ζήτηση για αυστηρότερες ανοχές
Καθώς οι ημιαγωγικοί κόμβοι συρρικνώνονται, οι απαιτήσεις ανοχής που επιβάλλονται στα εξαρτήματα του εξοπλισμού αυστηροποιούνται παράλληλα. Ένα εξάρτημα αποδεκτό για παραγωγή 28 nm μπορεί να είναι εντελώς ακατάλληλο για κατασκευή 3 nm. Οι μηχανές λιθογραφίας EUV, για παράδειγμα, απαιτούν οπτικά και δομικά εξαρτήματα κατεργασμένα με ανοχές που μετρώνται σε δεκάδες νανόμετρα, με προδιαγραφές φινιρίσματος επιφάνειας και θερμικής σταθερότητας που ωθούν τη συμβατική κατεργασία στα όριά της. Η ASML, ο μοναδικός κατασκευαστής συστημάτων EUV, προμηθεύεται εξαρτήματα κατεργασμένα με ανοχές υπομικρών από μια εξαιρετικά εξειδικευμένη αλυσίδα εφοδιασμού. Αυτή η τάση προς αυστηρότερες προδιαγραφές δεν είναι προσωρινή. Είναι η καθοριστική πορεία του κλάδου. [2]
Γιατί η ακρίβεια είναι κρίσιμη στον εξοπλισμό ημιαγωγών
Η ακρίβεια στον εξοπλισμό ημιαγωγών δεν αποτελεί ποιοτική προτίμηση. Είναι μια λειτουργική αναγκαιότητα. Η φυσική της κατασκευής τσιπ σε προηγμένους κόμβους δεν αφήνει ουσιαστικά κανένα περιθώριο για σφάλματα διαστάσεων, κακή ευθυγράμμιση ή επιφανειακή μόλυνση. Κάθε στοιχείο στην αλυσίδα εξοπλισμού πρέπει να λειτουργεί εντός των καθορισμένων ανοχών του με συνέπεια, σε χιλιάδες ώρες λειτουργίας, υπό τις θερμικές, μηχανικές και χημικές καταπονήσεις ενός πραγματικού περιβάλλοντος παραγωγής.
Ανοχές σε επίπεδο Micron και υπο-Micron
Σε προηγμένους κόμβους ημιαγωγών, τα εξαρτήματα του εξοπλισμού καθορίζονται συστηματικά σε ανοχές ±1 µm ή και πιο σφιχτά. Αυτό δεν περιορίζεται στα οπτικά εξαρτήματα. Τα δομικά μέρη, οι φλάντζες κενού, τα συγκροτήματα βαθμίδων και τα εξαρτήματα παροχής αερίου φέρουν όλα απαιτήσεις ακρίβειας που θα θεωρούνταν εξαιρετικές στις περισσότερες άλλες βιομηχανίες. Η επίτευξη αυτών των ανοχών στην παραγωγή, και όχι σε εργαστηριακό περιβάλλον, απαιτεί μηχανήματα με υψηλή γεωμετρική ακρίβεια, σταθερά θερμικά περιβάλλοντα και αυστηρό έλεγχο της διεργασίας σε όλη τη ροή εργασίας κατεργασίας. [3]
Επίδραση των διαστατικών σφαλμάτων στην παραγωγή
Τα σφάλματα διαστάσεων στον εξοπλισμό ημιαγωγών διαδίδονται απευθείας σε ελαττώματα σε επίπεδο πλακιδίων:
- Σφάλματα επικάλυψης μοτίβου: Ένα στάδιο πλακιδίων που είναι εκτός θέσης ακόμη και κατά 10 nm προκαλεί κακή ευθυγράμμιση μεταξύ διαδοχικών στρωμάτων λιθογραφίας, παράγοντας μη λειτουργικές συσκευές.
- Ανομοιομορφία φιλμ: Τα εξαρτήματα του θαλάμου εναπόθεσης με λανθασμένη γεωμετρία μεταβάλλουν την κατανομή της ροής του αερίου, με αποτέλεσμα τη δημιουργία φιλμ ανομοιόμορφου πάχους στην επιφάνεια της πλακέτας.
- Μη ομοιομορφία χάραξης: Οι θάλαμοι χάραξης με πλάσμα με διαστατικές αποκλίσεις από τον σχεδιασμό παράγουν ασυνεπείς ρυθμούς χάραξης σε όλο το πλακίδιο, μειώνοντας την απόδοση της μήτρας.
- Μόλυνση από σωματίδια: Οι κακώς φινιρισμένες εσωτερικές επιφάνειες σε θαλάμους κενού ή γραμμές αερίου αποβάλλουν σωματίδια που προσγειώνονται στις επιφάνειες των πλακιδίων, δημιουργώντας ελαττώματα που δεν μπορούν να διορθωθούν κατάντη.
Κάθε ένας από αυτούς τους τρόπους αστοχίας μεταφράζεται άμεσα σε μειωμένη απόδοση, η οποία στην κατασκευή ημιαγωγών μεγάλου όγκου αντιπροσωπεύει σημαντική οικονομική απώλεια ανά επηρεαζόμενη παρτίδα. [4]
Έλεγχος κραδασμών και ακρίβεια ευθυγράμμισης
Ο ημιαγωγός εξοπλισμός λειτουργεί σε περιβάλλοντα όπου οι κραδασμοί πρέπει να ελέγχονται ενεργά. Τα συστήματα λιθογραφίας, ειδικότερα, χρησιμοποιούν ενεργές πλατφόρμες απομόνωσης κραδασμών για την αποσύνδεση της οπτικής στήλης από τους κραδασμούς του δαπέδου. Τα κατεργασμένα εξαρτήματα που σχηματίζουν αυτές τις πλατφόρμες και τις δομές στήριξης πρέπει να είναι γεωμετρικά ακριβή και σωστά ισορροπημένα για να αποφεύγεται η εισαγωγή των δικών τους πηγών κραδασμών. Η ακρίβεια ευθυγράμμισης των οπτικών και μηχανικών συγκροτημάτων εξαρτάται από την ακρίβεια των κατεργασμένων επιφανειών στήριξης και τα χαρακτηριστικά αναφοράς που τοποθετούν κάθε εξάρτημα μέσα στο σύστημα. Ακόμη και μικρά σφάλματα επιπεδότητας επιφάνειας σε μια επιφάνεια στήριξης μπορούν να προκαλέσουν γωνιακή κακή ευθυγράμμιση που υποβαθμίζει την απόδοση απεικόνισης σε ολόκληρο το πεδίο πλακιδίων.
Απαιτήσεις φινιρίσματος επιφάνειας για περιβάλλοντα ευαίσθητα στη μόλυνση
Μέσα σε ένα εργαλείο επεξεργασίας ημιαγωγών, το φινίρισμα της επιφάνειας είναι μια παράμετρος ελέγχου της μόλυνσης, όχι απλώς αισθητική. Οι τραχιές εσωτερικές επιφάνειες στους θαλάμους κενού παγιδεύουν τα αέρια της διεργασίας, τα εξερχόμενα αέρια υπό κενό και αποβάλλουν σωματίδια. Οι ηλεκτρολυτικά στιλβωμένες ή οι ακριβώς κατεργασμένες επιφάνειες με χαμηλές τιμές Ra μειώνουν σημαντικά αυτούς τους κινδύνους. Για τα εξαρτήματα που εκτίθενται σε επιθετικές χημικές ουσίες, όπως τα αέρια χάραξης με βάση το φθόριο, το φινίρισμα της επιφάνειας επηρεάζει επίσης τη χημική αντοχή, καθώς οι τραχιές επιφάνειες παρουσιάζουν υψηλότερη αποτελεσματική επιφάνεια για χημική προσβολή, επιταχύνοντας τη διάβρωση και την παραγωγή σωματιδίων. [5]
Τεχνολογίες κατεργασίας CNC που χρησιμοποιούνται στην κατασκευή ημιαγωγών
Καμία μεμονωμένη διαδικασία CNC δεν καλύπτει το πλήρες φάσμα των εξαρτημάτων που απαιτούνται σε εξοπλισμό ημιαγωγών. Η ποικιλομορφία των γεωμετριών των εξαρτημάτων, των υλικών και των απαιτήσεων ανοχής σε μια μεμονωμένη εργαλειομηχανή απαιτεί ένα εξίσου ποικίλο σύνολο τεχνολογιών κατεργασίας. Στην πράξη, οι κατασκευαστές εξοπλισμού ημιαγωγών και οι αλυσίδες εφοδιασμού τους αναπτύσσουν διάφορες διαδικασίες CNC, συχνά σε συνδυασμό, για την παραγωγή εξαρτημάτων που πληρούν τα αυστηρά πρότυπα του κλάδου.
Ημιαγωγική κατεργασία CNC για εξαρτήματα υψηλής απόδοσης
Φρέζα CNC για Σύνθετες Γεωμετρίες
Η φρεζάρισμα με CNC είναι η κυρίαρχη διαδικασία για την παραγωγή των δομικών και λειτουργικών εξαρτημάτων που καθορίζουν την αρχιτεκτονική του ημιαγωγικού εξοπλισμού. Τα σώματα θαλάμων κενού, τα πλαίσια εξοπλισμού, οι πλάκες στήριξης και οι πολλαπλές εξαγωγής αερίου είναι όλα κυρίως φρεζαρισμένα εξαρτήματα. Τα σύγχρονα κέντρα κατεργασίας CNC που χρησιμοποιούνται σε αυτόν τον τομέα λειτουργούν με ακρίβεια τοποθέτησης ±1 µm ή καλύτερη, υποστηριζόμενη από θερμικά αντισταθμισμένες δομές μηχανών και γραμμικούς κωδικοποιητές υψηλής ανάλυσης.
Οι βασικές δυνατότητες που σχετίζονται με τον εξοπλισμό ημιαγωγών περιλαμβάνουν:
- Σφιχτός έλεγχος επιπεδότητας και παραλληλισμού σε επιφάνειες στεγανοποίησης και επιφάνειες τοποθέτησης, όπου αποκλίσεις μεγαλύτερες από μερικά μικρά μπορούν να θέσουν σε κίνδυνο την ακεραιότητα του κενού ή την ευθυγράμμιση των εξαρτημάτων.
- Βαθιά κατεργασία με τσέπες και λεπτά τοιχώματα για ελαφριά δομικά στοιχεία, που απαιτούν προσεκτικά διαχειριζόμενες δυνάμεις κοπής για την αποφυγή παραμόρφωσης του τεμαχίου εργασίας.
- Σύνθετες εσωτερικές γεωμετρίες για συλλέκτες διανομής αερίου και κανάλια ψύξης, όπου οι διαστάσεις της διαδρομής ροής επηρεάζουν άμεσα την ομοιομορφία της διεργασίας.
CNC τόρνευση για κυλινδρικά και περιστροφικά εξαρτήματα
Η τόρνευση CNC παράγει τα κυλινδρικά εξαρτήματα που συναντώνται σε όλο τον εξοπλισμό ημιαγωγών: άξονες, άξονες, εξαρτήματα, φλάντζες και στοιχεία περιστροφικής βαθμίδας. Σε αυτό το πλαίσιο, οι εργασίες τόρνευσης πρέπει να διατηρούν ανοχές διαμέτρου και φινιρίσματα επιφάνειας συγκρίσιμα με αυτά που απαιτούνται στην παραγωγή αξόνων αεροδιαστημικής. Οι έδρες ρουλεμάν σε άξονες χειρισμού πλακιδίων, για παράδειγμα, συνήθως καθορίζονται σύμφωνα με τους βαθμούς ανοχής ISO IT5 ή IT6, με απαιτήσεις φινιρίσματος επιφάνειας Ra 0.4 µm ή καλύτερες για να εξασφαλιστεί η σωστή έδραση των ρουλεμάν και η μεγάλη διάρκεια ζωής.
Πολυαξονική κατεργασία CNC για περίπλοκα σχέδια
Η κατεργασία CNC πέντε και πολλαπλών αξόνων έχει γίνει απαραίτητη για τα εξαρτήματα εξοπλισμού ημιαγωγών που συνδυάζουν σύνθετες εξωτερικές γεωμετρίες με εσωτερικά χαρακτηριστικά που απαιτούν πρόσβαση από πολλαπλές γωνίες. Ένα κέντρο κατεργασίας πέντε αξόνων μπορεί να παράγει ένα σύνθετο εξάρτημα θαλάμου κενού, πλήρες με φλάντζες θυρών, εσωτερικά κανάλια ψύξης και επιφάνειες στεγανοποίησης ακριβείας, σε μία μόνο εγκατάσταση. Αυτό εξαλείφει τα σφάλματα επανατοποθέτησης που συσσωρεύονται όταν το ίδιο εξάρτημα παράγεται σε πολλαπλές εγκαταστάσεις σε απλούστερες μηχανές, βελτιώνοντας άμεσα τη γεωμετρική ακρίβεια του τελικού εξαρτήματος. Για τον εξοπλισμό ημιαγωγών, όπου η σχέση μεταξύ πολλαπλών χαρακτηριστικών σε ένα μόνο εξάρτημα είναι συχνά εξίσου κρίσιμη με τα ίδια τα χαρακτηριστικά, η κατεργασία μίας εγκατάστασης αποτελεί σημαντικό πλεονέκτημα ποιότητας. [6]
Εργασίες ακριβείας διάτρησης και διάτρησης
Οι οπές ακριβείας σε εξαρτήματα ημιαγωγικού εξοπλισμού χρησιμεύουν ως χαρακτηριστικά ευθυγράμμισης, θέσεις συνδετήρων, θύρες κενού και διόδους ρευστού. Οι απαιτήσεις για αυτά τα χαρακτηριστικά εκτείνονται πέρα από την απλή ανοχή διαμέτρου:
- Ακρίβεια θέσης: Τα μοτίβα των οπών των μπουλονιών στις φλάντζες κενού πρέπει να ευθυγραμμίζονται με τα εξαρτήματα που ταιριάζουν με ακρίβεια κλασμάτων του χιλιοστού για να διασφαλίζεται η σωστή στεγανοποίηση υπό κενό.
- Κυλινδρικότητα: Οι οπές που χρησιμοποιούνται ως έδρες ρουλεμάν ή δακτυλίων πρέπει να είναι στρογγυλές και ευθύγραμμες σε όλο το βάθος τους, όχι απλώς να έχουν σωστή διάμετρο σε μία μόνο διατομή.
- Φινίρισμα επιφάνειας σε τρύπες: Οι εσωτερικές επιφάνειες των οπών ακριβείας συχνά καθορίζονται σε Ra 0.8 µm ή καλύτερο, ιδιαίτερα όταν χρησιμεύουν ως επιφάνειες κίνησης ή διεπαφές στεγανοποίησης.
Οι εργασίες διάτρησης με jig και οι εργασίες διάτρησης ακριβείας CNC με χρήση ράβδων διάτρησης μονού σημείου επιτυγχάνουν αυτές τις απαιτήσεις συνήθως στην παραγωγή εξοπλισμού ημιαγωγών.
Μηχανουργική κατεργασία υψηλής ταχύτητας για προηγμένα υλικά
Αρκετά υλικά που είναι κοινά στον εξοπλισμό ημιαγωγών, συμπεριλαμβανομένων των κραμάτων αλουμινίου, του τιτανίου και των κεραμικών μηχανικής, υποβάλλονται σε καλύτερη επεξεργασία χρησιμοποιώντας στρατηγικές κατεργασίας υψηλής ταχύτητας. Οι υψηλές ταχύτητες ατράκτου σε συνδυασμό με τα βάθη κοπής φωτός και τους υψηλούς ρυθμούς τροφοδοσίας μειώνουν τις δυνάμεις κοπής, ελαχιστοποιούν την παραγωγή θερμότητας στο τεμάχιο εργασίας και παράγουν εξαιρετικά φινιρίσματα επιφάνειας. Για τα εξαρτήματα θαλάμου κενού αλουμινίου, η κατεργασία υψηλής ταχύτητας παράγει τον συνδυασμό της ακρίβειας διαστάσεων και της ποιότητας επιφάνειας που απαιτείται χωρίς την υπολειμματική τάση και τη θερμική παραμόρφωση που μπορεί να προκύψουν από τις συμβατικές παραμέτρους κοπής. [7]
Βασικά εξαρτήματα ημιαγωγών που παράγονται με κατεργασία CNC
Ο ημιαγωγός εξοπλισμός είναι ένα σύνολο εξαιρετικά εξειδικευμένων εξαρτημάτων, καθένα από τα οποία φέρει ακριβείς απαιτήσεις διαστάσεων και επιφάνειας. Η κατεργασία CNC είναι η κύρια μέθοδος παραγωγής για την πλειονότητα αυτών των εξαρτημάτων, που περιλαμβάνει δομικά συγκροτήματα, θαλάμους κρίσιμες για τη διεργασία και συστήματα κίνησης ακριβείας. Η κατανόηση των απαιτήσεων κάθε εξαρτήματος από τη διαδικασία κατεργασίας διευκρινίζει γιατί οι συμβατικές μέθοδοι κατασκευής είναι ανεπαρκείς σε αυτόν τον κλάδο.
Κάμερες κενού
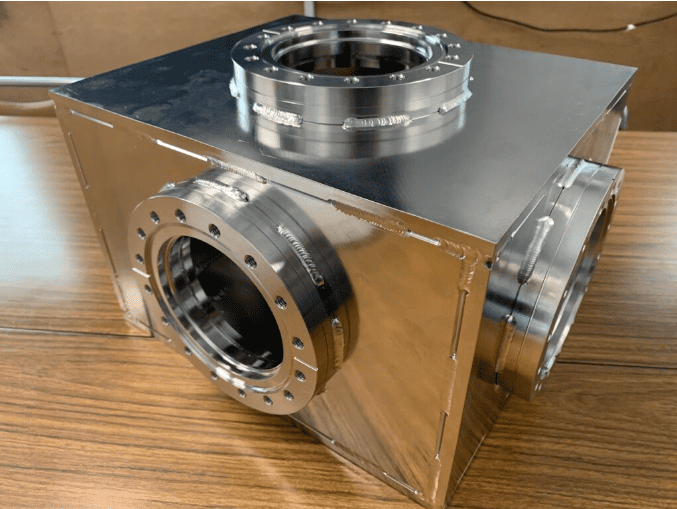
Θάλαμος κενού για εξοπλισμό ημιαγωγών
Οι θάλαμοι κενού είναι από τα πιο απαιτητικά σε διαστάσεις εξαρτήματα στον εξοπλισμό ημιαγωγών. Πρέπει να διατηρούν τη δομική τους ακεραιότητα υπό ατμοσφαιρική πίεση, διατηρώντας παράλληλα την εσωτερική τους γεωμετρία αρκετά ακριβή ώστε να υποστηρίζουν ομοιόμορφες συνθήκες διεργασίας σε όλη την επιφάνεια της πλακέτας. Οι απαιτήσεις κατεργασίας CNC για τους θαλάμους κενού περιλαμβάνουν:
- Επιπεδότητα στις επιφάνειες στεγανοποίησης: Οι φλάντζες Conflat και ISO απαιτούν επιπεδότητα επιφάνειας στεγανοποίησης εντός μερικών μικρών για την επίτευξη στεγανών μεταλλικών ή ελαστομερών σφραγίσεων υπό συνθήκες υψηλού ή εξαιρετικά υψηλού κενού.
- Εσωτερικό φινίρισμα επιφάνειας: Οι ηλεκτρολυτικά γυαλισμένες ή με ακρίβεια κατεργασμένες εσωτερικές επιφάνειες ελαχιστοποιούν την απαγωγή αερίων και την παραγωγή σωματιδίων, τα οποία υποβαθμίζουν την απόδοση της διεργασίας σε εφαρμογές εναπόθεσης και χάραξης.
- Θέση θύρας και χαρακτηριστικών: Οι θύρες κενού, οι φλάντζες των θυρών προβολής και οι οδοί τροφοδοσίας των οργάνων πρέπει να τοποθετούνται με ακρίβεια σε σχέση με την κεντρική γραμμή του θαλάμου, ώστε να ευθυγραμμίζονται με το εξωτερικό υλικό και τα εργαλεία διεργασίας.
Οι θάλαμοι από κράμα αλουμινίου, ιδιαίτερα εκείνοι που κατασκευάζονται με μηχανική κατεργασία από υλικό 6061-T6 ή 6063, κυριαρχούν στις εφαρμογές CVD και PVD λόγω του συνδυασμού μηχανικής κατεργασίας του υλικού, χαμηλής απαγωγής αερίων και συμβατότητας με επεξεργασίες ανοδίωσης που βελτιώνουν την ανθεκτικότητα της επιφάνειας. [8]
Στάδια πλακιδίων και συστήματα τοποθέτησης
Τα στάδια πλακιδίων είναι τα κρίσιμα για την κίνηση εξαρτήματα που τοποθετούν το πλακίδιο σε σχέση με τη διεργασία ή το σύστημα απεικόνισης με επαναληψιμότητα σε νανομετρικό επίπεδο. Τα μηχανικά επεξεργασμένα εξαρτήματα εντός ενός σταδίου πλακιδίων περιλαμβάνουν:
- Σκηνικά σώματα και άμαξες: Κατασκευασμένο από γρανίτη, αλουμίνιο ή κράματα χαμηλής διαστολής για να συνδυάζει δομική ακαμψία με ελάχιστη θερμική ανάπτυξη. Η επιπεδότητα της επιφάνειας στις επιφάνειες στήριξης των ρουλεμάν και των οδηγών είναι κρίσιμη για την ευθυγράμμιση και την επαναληψιμότητα της σκηνής.
- Γραμμικά καθίσματα οδηγών: Οι επιφάνειες στις οποίες τοποθετούνται οι γραμμικοί οδηγοί ακριβείας πρέπει να είναι επίπεδες και παράλληλες με ακρίβεια μικρών σε όλο το μήκος διαδρομής της τράπεζας, καθώς οποιαδήποτε απόκλιση εμφανίζεται άμεσα ως σφάλμα τοποθέτησης κατά τη σάρωση πλακιδίων.
- Χαρακτηριστικά τοποθέτησης κλίμακας κωδικοποιητή: Οι κλίμακες κωδικοποιητή θέσης πρέπει να τοποθετούνται σε επιφάνειες αναφοράς με ακριβή μηχανική κατεργασία, ώστε να διασφαλίζεται ότι η μετρούμενη θέση αντιστοιχεί στην πραγματική θέση της τράπεζας σε όλο το εύρος διαδρομής.
Ένα μη ευθυγραμμισμένο στάδιο πλακιδίων εισάγει σφάλματα επικάλυψης μεταξύ διαδοχικών εκθέσεων λιθογραφίας, τα οποία σε προηγμένους κόμβους κάτω των 10 nm μπορούν να καταστήσουν ολόκληρες παρτίδες πλακιδίων μη λειτουργικές. Το κόστος μιας τέτοιας απώλειας απόδοσης καθιστά την ακρίβεια της κατεργασίας των εξαρτημάτων του σταδίου μια άμεση οικονομική μεταβλητή στα οικονομικά των εργοστασιακών μονάδων.
Πλαίσια Εξοπλισμού και Δομικά Συναρμολογήματα
Το δομικό πλαίσιο ενός εργαλείου επεξεργασίας ημιαγωγών παρέχει τη γεωμετρική αναφορά για κάθε εξάρτημα που είναι τοποθετημένο μέσα σε αυτό. Η ακρίβεια του πλαισίου καθορίζει την ευθυγράμμιση των μονάδων επεξεργασίας, των οπτικών στηλών και των συστημάτων χειρισμού σε σχέση μεταξύ τους. Οι απαιτήσεις κατεργασίας CNC για δομικά συγκροτήματα περιλαμβάνουν:
- Ακρίβεια επιφάνειας δεδομένων: Οι κύριες επιφάνειες αναφοράς πρέπει να είναι κατεργασμένες επίπεδες και τετράγωνες ώστε να χρησιμεύουν ως αξιόπιστες αναφορές τοποθέτησης καθ' όλη τη διαδικασία συναρμολόγησης του εξοπλισμού.
- Ακρίβεια μοτίβου οπών: Τα μοτίβα οπών με ακριβή διάτρηση και διάτρηση εντοπίζουν υποσυγκροτήματα και μονάδες μέσα στο πλαίσιο. Τα σφάλματα θέσης σε αυτά τα μοτίβα μεταφράζονται άμεσα σε κακή ευθυγράμμιση των τοποθετημένων εξαρτημάτων.
- Διαχείριση υπολειμματικού στρες: Τα μεγάλα δομικά στοιχεία που κατασκευάζονται από αλουμίνιο ή χάλυβα μπορούν να διατηρήσουν υπολειμματικές τάσεις από τη διαδικασία έλασης ή χύτευσης. Αυτές οι τάσεις χαλαρώνουν με την πάροδο του χρόνου, προκαλώντας μετατόπιση των διαστάσεων. Η σωστή επιλογή υλικού, η εκτόνωση των τάσεων πριν από την κατεργασία και οι συντηρητικές στρατηγικές αφαίρεσης υλικού είναι απαραίτητες για την παραγωγή σταθερών πλαισίων. [9]
Βάσεις ακριβείας και εξαρτήματα στήριξης
Οι βάσεις και τα εξαρτήματα στήριξης τοποθετούν αισθητήρες, οπτικά εξαρτήματα, εγχυτήρες αερίου και άλλα λειτουργικά στοιχεία εντός του περιβάλλοντος της διεργασίας. Αν και μεμονωμένα μικρότερα από τους θαλάμους ή τα πλαίσια, αυτά τα εξαρτήματα συχνά φέρουν τις αυστηρότερες απαιτήσεις σχετικής ανοχής στη συναρμολόγηση, καθώς διέπουν άμεσα τη θέση των κρίσιμων για τη διεργασία στοιχείων. Μια βάση αισθητήρα που είναι 50 µm εκτός θέσης μπορεί να προκαλέσει την παράλειψη ελαττωμάτων από ένα σύστημα επιθεώρησης πλακιδίων ή την παραγωγή ψευδών μετρήσεων, καμία από τις οποίες δεν είναι αποδεκτή στην παραγωγή.
Στοιχεία συστήματος παροχής αερίου
Τα εξαρτήματα παροχής αερίου, συμπεριλαμβανομένων των πολλαπλών σωληνώσεων, των εγχυτήρων και των μπλοκ διανομής, ελέγχουν τη ροή των αερίων διεργασίας στους θαλάμους χάραξης και εναπόθεσης. Οι απαιτήσεις κατεργασίας CNC για αυτά τα εξαρτήματα επικεντρώνονται στα εξής:
- Εσωτερική γεωμετρία διόδου: Οι διατομές και τα μήκη των ροών ροής πρέπει να είναι ακριβή για να διασφαλίζεται ότι επιτυγχάνονται οι σχεδιασμένες παροχές και οι πτώσεις πίεσης κατά τη λειτουργία.
- Φινίρισμα επιφάνειας σε βρεγμένες επιφάνειες: Οι εσωτερικές επιφάνειες που εκτίθενται σε αντιδραστικά αέρια διεργασίας πρέπει να είναι λείες και απαλλαγμένες από σημάδια κατεργασίας που παγιδεύουν αέριο, προάγουν τη διάβρωση ή δημιουργούν σωματίδια.
- Διεπαφές θύρας και προσαρμογής: Τα σημεία σύνδεσης με σπείρωμα ή φλάντζα πρέπει να τοποθετούνται και να διαστασιολογούνται με ακρίβεια ώστε να ταιριάζουν σωστά με τις ανάντη και κατάντη υδραυλικές εγκαταστάσεις. [10]
Πλάκες ψύξης και εξαρτήματα θερμικής διαχείρισης
Η θερμική διαχείριση αποτελεί μια κρίσιμη μηχανική πρόκληση στον εξοπλισμό ημιαγωγών, όπου η θερμότητα της διεργασίας πρέπει να απομακρύνεται αποτελεσματικά για να διατηρείται η διαστατική σταθερότητα και να προστατεύονται τα ευαίσθητα εξαρτήματα. Οι πλάκες ψύξης που έχουν υποστεί κατεργασία CNC ενσωματώνουν:
- Εσωτερικά κανάλια ψύξης: Οι φρεζαρισμένες ή τρυπημένες δίοδοι μεταφέρουν ρευστό ελεγχόμενης θερμοκρασίας μέσω του εξαρτήματος. Η γεωμετρία του καναλιού, συμπεριλαμβανομένης της διατομής, της απόστασης και του μήκους της διαδρομής, διέπει τη θερμική ομοιομορφία στην επιφάνεια της πλάκας.
- Επιπεδότητα επιφάνειας: Οι πλάκες ψύξης που έρχονται σε επαφή με τα εξαρτήματα της διεργασίας ή τα τσοκ πλακιδίων πρέπει να είναι επίπεδες για να εξασφαλίζεται ομοιόμορφη θερμική επαφή και συνεπής κατανομή θερμοκρασίας σε όλο το πλακίδιο.
- Επιλογή υλικού: Το αλουμίνιο είναι το κυρίαρχο υλικό για τις πλάκες ψύξης λόγω της υψηλής θερμικής αγωγιμότητας και της μηχανικής του κατεργασίας, ενώ ο ανοξείδωτος χάλυβας χρησιμοποιείται όπου απαιτείται χημική συμβατότητα με τα ψυκτικά υγρά.
Συμπέρασμα
Η κατεργασία CNC είναι το τεχνικό θεμέλιο πάνω στο οποίο βασίζεται η απόδοση του εξοπλισμού ημιαγωγών. Κάθε κατηγορία εξαρτημάτων που καλύπτεται σε αυτό το άρθρο, από τους θαλάμους κενού έως τα στάδια πλακιδίων και τις πλάκες ψύξης, εξαρτάται από αυτήν για να επιτευχθεί η διαστατική ακρίβεια και η ακεραιότητα της επιφάνειας που απαιτεί η προηγμένη κατασκευή.
Καθώς οι κόμβοι τσιπ συρρικνώνονται και τα παράθυρα διεργασιών στενεύουν, οι απαιτήσεις ακρίβειας που επιβάλλονται στα κατεργασμένα εξαρτήματα θα εντείνονται. Η κατεργασία CNC, υποστηριζόμενη από τις συνεχείς εξελίξεις στην ακρίβεια των μηχανών και τον έλεγχο των διεργασιών, παραμένει η πιο ικανή και κλιμακώσιμη μέθοδος για την κάλυψη αυτών των απαιτήσεων και ο ρόλος της στην αλυσίδα εφοδιασμού ημιαγωγών εμβαθύνει παράλληλα με τον κλάδο που εξυπηρετεί.
Αναφορές
Allwood, JM, Childs, TH, Clare, AT, De Silva, AK, Dhokia, V., Hutchings, IM, Leach, RK, Leal-Ayala, DR, Lowth, S., Majewski, CE, Marzano, A., Mehnen, J., Nassehi, A., Ozturk, E., Raffles, MH, Roy, R., Shyha, I., & Turner, S. (2015). Κατασκευή με διπλάσια ταχύτητα. Journal of Materials Processing Technology , 229 , 729–757. https://doi.org/10.1016/j.jmatprotec.2015.10.028
Arun, AP, Sreenivasan, N., Patil, JH, Kusanur, R., Ramachandraiah, HL, & Ramakrishna, M. (2025). Λεπτές Μεμβράνες για Τεχνολογίες Επόμενης Γενιάς: Μια ολοκληρωμένη ανασκόπηση των βασικών αρχών, της ανάπτυξης, των στρατηγικών εναπόθεσης, των εφαρμογών και των αναδυόμενων προορισμών. Processes , 13 (12), 3846. https://doi.org/10.3390/pr13123846
Cao, D., Dong, H., Zeng, Z., Zhang, W., Li, X., & Yu, H. (2025). Συστήματα Θερμικού Ελέγχου σε Εργαλεία Προβολικής Λιθογραφίας: Μια Πλήρης Ανασκόπηση. Micromachines , 16 (8), 880. https://doi.org/10.3390/mi16080880
Chen, H., & Chen, C. (2025). Ανασκοπήσεις της στατικής, υιοθετικής και δυναμικής δειγματοληψίας στην κατασκευή πλακιδίων. Applied System Innovation , 9 (1), 1. https://doi.org/10.3390/asi9010001
Dahmen, T. (2021). Προσθετική Κατασκευή για Εγχυτήρες Καυσίμου: Σχεδιασμός, Διαδικασίες και Υλικά. DTU Mechanical Engineering . https://doi.org/10.13140/rg.2.2.21672.85762
Fragassa, C., Vetricini, J., Latini, M., Merlin, M., & Santulli, C. (2026). Πειραματική διερεύνηση της απομάκρυνσης επιφανειακής μόλυνσης σε κατεργασμένα μέταλλα χρησιμοποιώντας χαρακτηρισμό Multi-Technique. Μέταλλα , 16 (5), 485. https://doi.org/10.3390/met16050485
Krimpenis, AA, & Iordanidis, DM (2023). Σχεδιασμός και ανάλυση μιας επιτραπέζιας πολυαξονικής υβριδικής εργαλειομηχανής CNC εξώθησης νημάτων για μη μεταλλικά υλικά. Machines , 11 (6), 637. https://doi.org/10.3390/machines11060637
Möhring, H., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Εξαρτήματα και συστήματα σύσφιξης τεμαχίου στην κατεργασία. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Orji, NG, Badaroglu, M., Barnes, BM, Beitia, C., Bunday, BD, Celano, U., Kline, RJ, Neisser, M., Obeng, Y., & Vladar, AE (2018). Μετρολογία για την επόμενη γενιά ημιαγωγικών συσκευών. Nature Electronics , 1 (10), 532–547. https://doi.org/10.1038/s41928-018-0150-9
Sambo, AM, Younas, M., & Njuguna, J. (2024). Επισκόπηση των τεχνικών κατεργασίας για κράμα Ti6Al4V που κατασκευάζεται με προσθετική μέθοδο: Μια ολοκληρωμένη ανασκόπηση. Applied Sciences , 14 (22), 10340. https://doi.org/10.3390/app142210340




