

Τα σπειροειδή χαρακτηριστικά είναι από τα πιο κρίσιμα στοιχεία στα εξαρτήματα που κατασκευάζονται με CNC. Επιτρέπουν τη δομική συναρμολόγηση, τη μεταφορά φορτίου, τη στεγανοποίηση, την ευθυγράμμιση και τη δυνατότητα συντήρησης σχεδόν σε κάθε μηχανικό σύστημα. Είτε το εξάρτημα είναι ένα περίβλημα ακριβείας είτε μια βαριά δομική βάση, η αξιοπιστία της σπειροειδούς σύνδεσης συχνά καθορίζει την αξιοπιστία ολόκληρης της συναρμολόγησης.
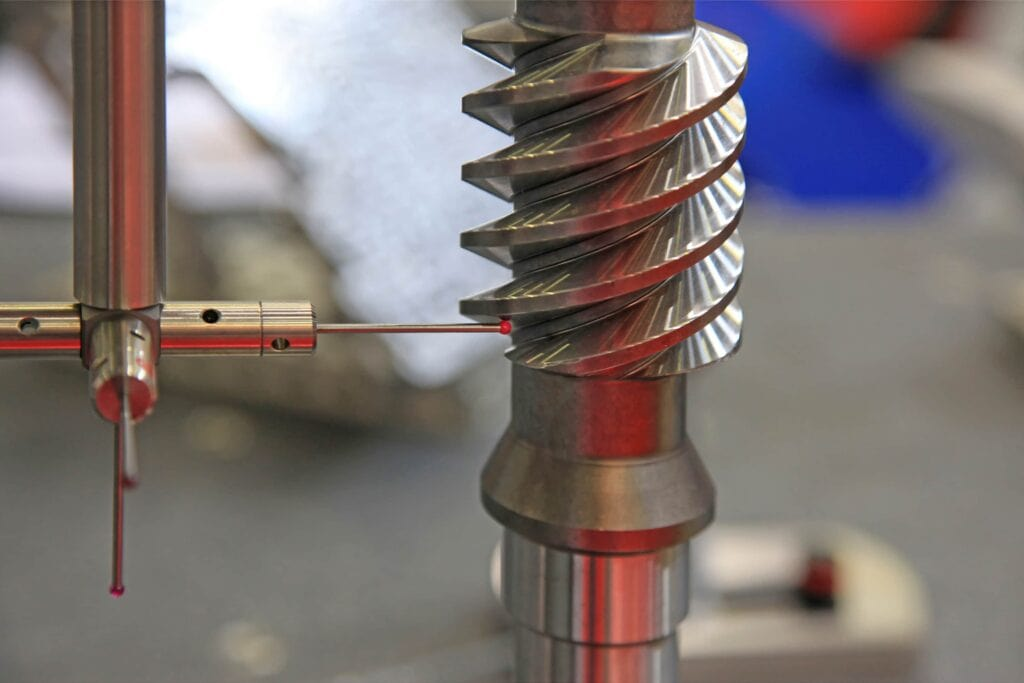
Σπειρώματα για εξαρτήματα κατεργασμένα με CNC
Τα κακώς σχεδιασμένα σπειρώματα μπορούν να μειώσουν την αντοχή, να αυξήσουν το κόστος παραγωγής και να δημιουργήσουν περιττές επιπλοκές κατά την κατεργασία ή την εγκατάσταση. Συνήθεις βλάβες σε εξαρτήματα με σπείρωμα περιλαμβάνουν απογύμνωση, κακή ευθυγράμμιση και φθορά. Ενώ αυτά τα προβλήματα μπορεί να εμφανιστούν κατά τη συναρμολόγηση, συνήθως οφείλονται σε αποφάσεις σχεδιασμού που λαμβάνονται πολύ νωρίτερα.
Βασικές αρχές σπειρωμάτων για κατεργασία CNC
Πριν συζητήσουμε τους τρόπους αντοχής ή αστοχίας, είναι σημαντικό να κατανοήσουμε πώς η γεωμετρία και τα πρότυπα του σπειρώματος επηρεάζουν την κατεργασία και το κόστος. Η επιλογή του σπειρώματος δεν είναι μόνο μια μηχανική απόφαση. Επηρεάζει άμεσα τη φθορά του εργαλείου, τον χρόνο κύκλου, την προσπάθεια επιθεώρησης και τη συνολική σταθερότητα της παραγωγής.
Εσωτερικά έναντι εξωτερικών νημάτων
Τα σπειρώματα μπορούν να κοπούν στο εξωτερικό ενός εξαρτήματος ή μέσα σε μια τρύπα. Τα εξωτερικά σπειρώματα είναι συνήθως πιο εύκολο να κατεργαστούν και να επιθεωρηθούν επειδή τα εργαλεία έχουν καλύτερη πρόσβαση και η απομάκρυνση των θραυσμάτων είναι πιο προβλέψιμη. Τα εσωτερικά σπειρώματα, ειδικά σε τυφλές τρύπες, απαιτούν μεγαλύτερη προσοχή στην επιλογή εργαλείων, τον έλεγχο του βάθους και τη διαχείριση των θραυσμάτων.
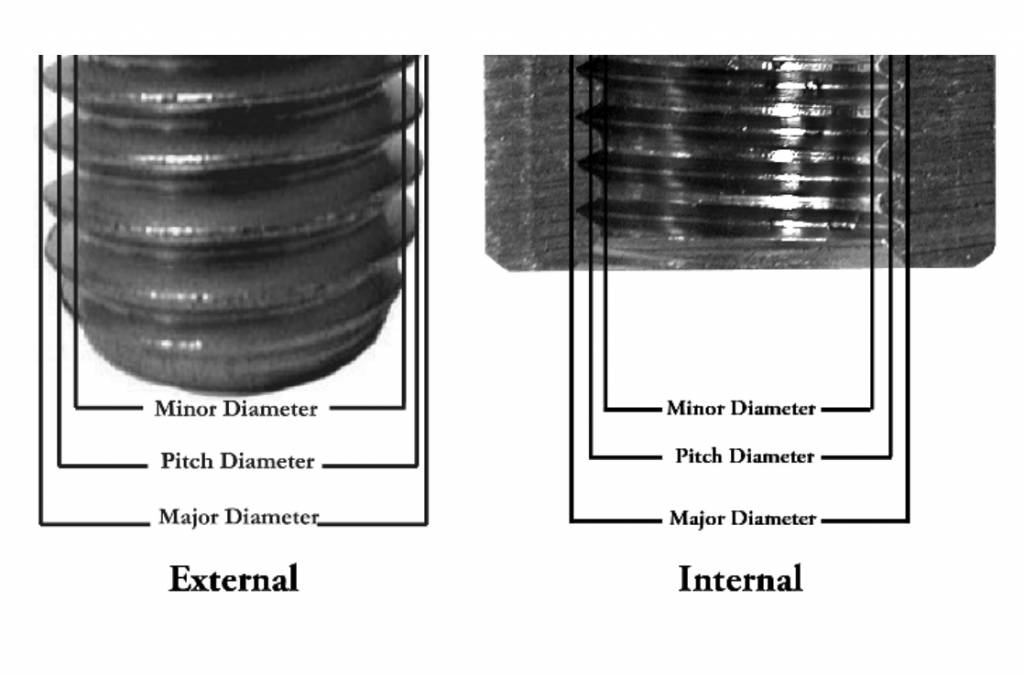
Εσωτερικά έναντι εξωτερικών σπειρωμάτων στην κατεργασία CNC
Για παράδειγμα, το άνοιγμα μιας βαθιάς τυφλής οπής σε ανοξείδωτο χάλυβα συχνά αυξάνει τον κίνδυνο θραύσης του εργαλείου. Αντίθετα, η κοπή ενός εξωτερικού σπειρώματος στο ίδιο υλικό είναι συνήθως πιο σταθερή και πιο εύκολη στον έλεγχο.
Κοινά πρότυπα νημάτων
Τα περισσότερα εξαρτήματα που κατασκευάζονται με CNC χρησιμοποιούν ένα από τα ακόλουθα πρότυπα:
- Ενοποιημένα νήματα (UNC και UNF)
Συνηθισμένο στη Βόρεια Αμερική. Τα σπειρώματα UNC έχουν μεγαλύτερο βήμα και είναι κατάλληλα για γενική στερέωση. Τα σπειρώματα UNF παρέχουν λεπτότερο βήμα και μεγαλύτερη αντοχή σε εφελκυσμό στην ίδια διάμετρο.
- Μετρικά νήματα ISO
Χρησιμοποιείται ευρέως διεθνώς. Ονομασίες όπως M8 × 1.25 υποδεικνύουν ονομαστική διάμετρο και βήμα.
Η συνέπεια σε μια σειρά προϊόντων μειώνει τις αλλαγές εργαλείων και απλοποιεί τη συναρμολόγηση. Η ανάμειξη προτύπων στην ίδια συναρμολόγηση αυξάνει τόσο τον χρόνο επιθεώρησης όσο και τον κίνδυνο διασταυρούμενης σπειροτόμησης.
Γεωμετρία και εφαρμογή νήματος
Τα βασικά γεωμετρικά στοιχεία περιλαμβάνουν την κύρια διάμετρο, την μικρή διάμετρο και το βήμα. Αυτά καθορίζουν την ικανότητα μεταφοράς φορτίου και το πόσο σφιχτά συνδέονται μεταξύ τους τα εξαρτήματα.
Οι κατηγορίες σπειρωμάτων όπως 2Α και 2Β παρέχουν τυπικές εφαρμογές για τις περισσότερες εφαρμογές. Οι εφαρμογές κατηγορίας 3 είναι πιο σφιχτές και προορίζονται για συναρμολογήσεις ακριβείας, αλλά αυξάνουν τον χρόνο κατεργασίας και τις απαιτήσεις επιθεώρησης.
Σε πολλά περιβάλλοντα παραγωγής, ο καθορισμός μιας πιο αυστηρής κλάσης από την απαραίτητη προσθέτει κόστος χωρίς μετρήσιμο όφελος απόδοσης.
Χονδροειδή έναντι λεπτών νημάτων
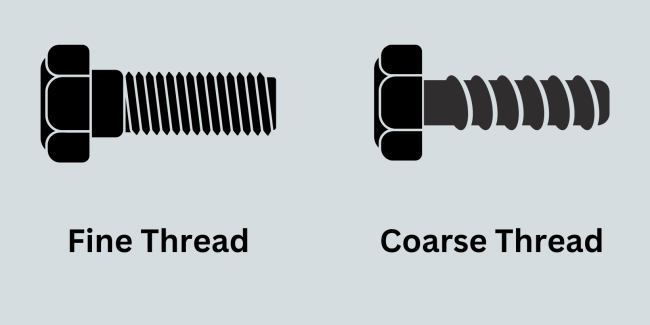
Χονδροειδή έναντι λεπτών νημάτων
Η επιλογή του βήματος του σπειρώματος επηρεάζει τόσο την αντοχή όσο και την κατασκευασιμότητα.
- Χονδρές κλωστές
Καλύτερα για μαλακότερα υλικά όπως αλουμίνιο και πλαστικά. Αντέχουν στο ξεφλούδισμα και συναρμολογούνται πιο γρήγορα. Είναι επίσης πιο ανθεκτικά στη βρωμιά και στις μικρές ζημιές.
- Λεπτές κλωστές
Παρέχουν μεγαλύτερη αντοχή σε εφελκυσμό και καλύτερη αντίσταση στη χαλάρωση λόγω κραδασμών. Είναι συνηθισμένα σε εφαρμογές χάλυβα υψηλής αντοχής.
Ωστόσο, τα λεπτά σπειρώματα είναι πιο επιρρεπή σε φθορές σε συγκροτήματα από ανοξείδωτο χάλυβα και απαιτούν καθαρότερες συνθήκες κατασκευής.
Διαμπερείς οπές έναντι τυφλών οπών
Οι διαμπερείς οπές είναι πιο εύκολες στην κατεργασία επειδή τα θραύσματα μπορούν να εκκενωθούν ελεύθερα. Οι τυφλές οπές απαιτούν επιπλέον βάθος τρυπανιού και διάκενο από κάτω για να αποφευχθεί η ζημιά στο εργαλείο.
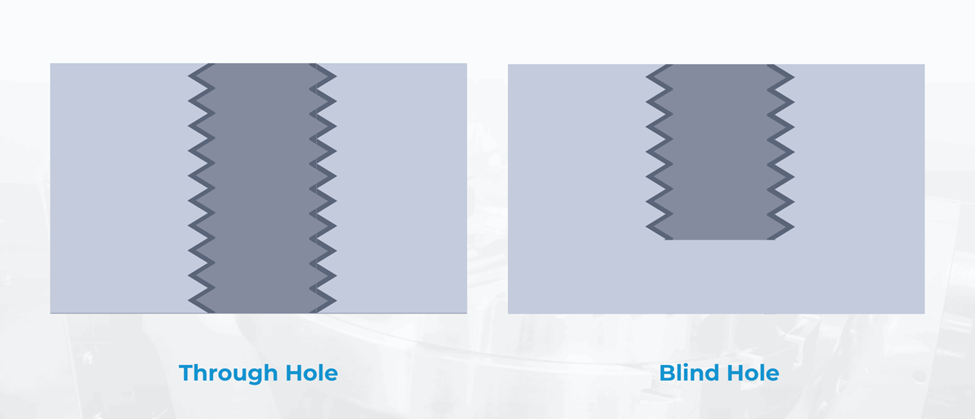
Διαμπερείς οπές έναντι τυφλών οπών
Ένα συνηθισμένο λάθος σχεδιασμού είναι ο καθορισμός πλήρους βάθους σπειρώματος στο κάτω μέρος μιας τυφλής οπής. Αυτό δεν αφήνει χώρο για εκκεντρότητα βρύσης και αυξάνει τα ποσοστά απόρριψης. Η παροχή σωστού διάκενου στο κάτω μέρος βελτιώνει τη συνοχή.
Σπειροειδής κοπή έναντι φρεζαρίσματος με σπείρωμα
Η κοπή με σπείρωμα είναι γρήγορη και οικονομική για τυποποιημένα μεγέθη και παραγωγή μεγάλου όγκου. Η φρεζάρισμα με σπειρώματα προσφέρει καλύτερο έλεγχο σε σκληρότερα υλικά και επιτρέπει την προσαρμογή της εφαρμογής του σπειρώματος χωρίς αλλαγή εργαλείων.
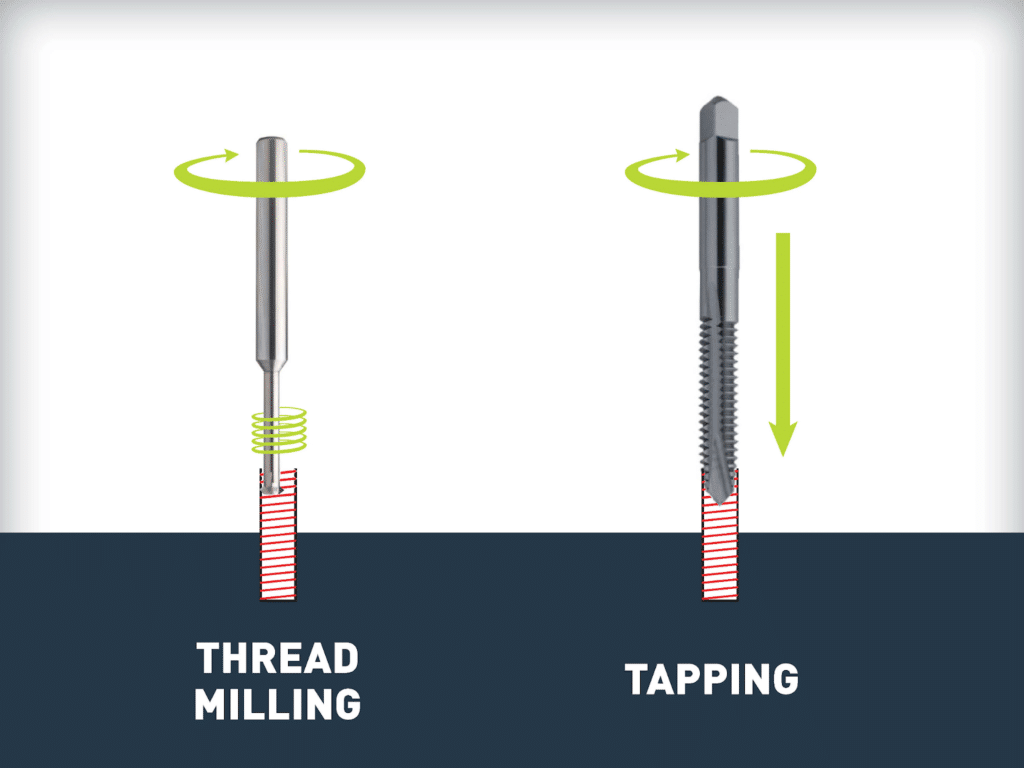
Σπειροειδής κοπή έναντι φρεζαρίσματος με σπείρωμα
Η φρεζάρισμα με σπείρωμα είναι ιδιαίτερα χρήσιμη σε ανοξείδωτο χάλυβα ή τιτάνιο, όπου το σπάσιμο της βαλβίδας μπορεί να σταματήσει την παραγωγή. Αν και ελαφρώς πιο αργή, μειώνει τον κίνδυνο απόρριψης σε κρίσιμα εξαρτήματα.
Design Insight:
Η επιλογή σπειρώματος επηρεάζει άμεσα την κατεργασιμότητα και το κόστος. Τα χοντρά σπειρώματα σε μηχανές αλουμινίου μειώνουν γρήγορα τη φθορά των εργαλείων. Τα λεπτά σπειρώματα σε σκληρυμένο χάλυβα απαιτούν χαμηλότερες ταχύτητες και αυξάνουν τις απαιτήσεις επιθεώρησης. Η επιλογή τυπικών μεγεθών, λογικών κατηγοριών εφαρμογής και κατασκευαστικών τύπων οπών βελτιώνει τόσο την ποιότητα του εξαρτήματος όσο και την αποδοτικότητα της παραγωγής.
Σχεδιασμός νημάτων για αντοχή και φορτίο
Μόλις επιλεγεί η μορφή και το πρότυπο σπειρώματος, το επόμενο βήμα είναι να διασφαλιστεί ότι η σύνδεση μπορεί να φέρει το απαιτούμενο φορτίο. Πολλές αστοχίες σπειρώματος δεν προκαλούνται από κακή κατεργασία αλλά από ανεπαρκές μήκος εμπλοκής, αδύναμο περιβάλλον υλικό ή κακή γεωμετρική στήριξη. Σχεδιασμός με γνώμονα την αντοχή σημαίνει κατανόηση του τρόπου με τον οποίο το φορτίο μεταφέρεται μέσω των εμπλεκόμενων σπειρωμάτων και στο αρχικό υλικό.
Προσδιορισμός του μήκους εμπλοκής νήματος
Το μήκος εμπλοκής του σπειρώματος επηρεάζει άμεσα την αντοχή σε διάτμηση. Ωστόσο, η προσθήκη περισσότερου βάθους σπειρώματος δεν αυξάνει επ' αόριστον την ικανότητα. Μετά από ένα ορισμένο σημείο, το στοιχείο στερέωσης θα υποστεί αστοχία λόγω εφελκυσμού πριν από τη διάτμηση των εσωτερικών σπειρωμάτων.
Ως πρακτική αναφορά:
- εξαρτήματα χάλυβα συνήθως απαιτούν εμπλοκή ίση με μία ονομαστική διάμετρο. Μια βίδα M10 από χάλυβα γενικά αποδίδει καλά με περίπου 10 mm εμπλοκής.
- Στοιχεία αλουμινίου συχνά απαιτούν 1.5 φορά την ονομαστική διάμετρο για να επιτευχθεί συγκρίσιμη αντοχή.
- Πλαστικά είδη μπορεί να απαιτεί διπλάσια διάμετρο ή και περισσότερο, ανάλογα με την ποιότητα του υλικού και τις συνθήκες φόρτισης.
Για παράδειγμα, ένα μπουλόνι 1/4 ίντσας που έχει σπείρωμα μόνο 4 mm στο αλουμίνιο συχνά θα ξεγυμνωθεί με μέτρια ροπή. Η αύξηση της εμπλοκής στα 9 ή 10 mm βελτιώνει δραματικά την αξιοπιστία χωρίς να αλλάζει το μέγεθος του μπουλονιού.
Διατμητική περιοχή και αστοχία εφελκυσμού
Η αστοχία του σπειρώματος συνήθως συμβαίνει με έναν από τους δύο τρόπους. Το μπουλόνι σπάει λόγω τάσης ή τα εσωτερικά σπειρώματα αποκόπτονται. Το ασθενέστερο στοιχείο αστοχεί πρώτο.
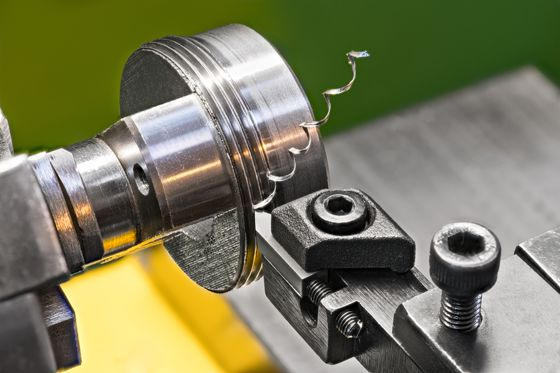
Εάν το εσωτερικό υλικό είναι πιο μαλακό από το μπουλόνι, η απογύμνωση γίνεται πιο πιθανή. Αυτό είναι συνηθισμένο όταν χρησιμοποιούνται συνδετήρες από χάλυβα υψηλής αντοχής σε περιβλήματα αλουμινίου. Απαιτείται το κατάλληλο βάθος εμπλοκής και μερικές φορές η προσθήκη ενθεμάτων σπειρώματος για την εξισορρόπηση της διαδρομής φορτίου.
Αποφυγή υπερβολικού βάθους σπειρώματος
Η υπερβολική σπειροτόμηση είναι μια συχνή παράλειψη σχεδιασμού. Οι σχεδιαστές μερικές φορές καθορίζουν το πλήρες βάθος σπειρώματος μέσω παχιών προεξοχών με την υπόθεση ότι περισσότερα σπειρώματα ισοδυναμούν με μεγαλύτερη αντοχή. Στην πράξη, μόλις επιτευχθεί η βέλτιστη εμπλοκή, το πρόσθετο βάθος προσθέτει χρόνο κατεργασίας αλλά κανένα δομικό όφελος.
Για παράδειγμα, ο καθορισμός 25 mm εμπλοκής σπειρώματος για ένα συνδετικό στοιχείο M8 από χάλυβα σπάνια αυξάνει την ικανότητα φορτίου πέρα από αυτήν που ήδη παρέχουν τα 8 mm έως 10 mm. Το μπουλόνι θα αστοχήσει πριν από τα σπειρώματα.
Πάχος τοίχου και απόσταση από την άκρη
Οι οπές με σπείρωμα απαιτούν επαρκές περιβάλλον υλικό. Το ανεπαρκές πάχος τοιχώματος οδηγεί σε ρωγμές ή παραμόρφωση υπό φορτίο.
Η καλή πρακτική προτείνει:
- Το πάχος του τοιχώματος γύρω από μια οπή με σπείρωμα πρέπει να είναι τουλάχιστον 0.5 φορές η ονομαστική διάμετρος για μέτρια φορτία.
- Η ελάχιστη απόσταση της ακμής από το κέντρο της οπής έως ένα ελεύθερο όριο θα πρέπει γενικά να υπερβαίνει τη μία διάμετρο.
Η τοποθέτηση μιας οπής με σπείρωμα πολύ κοντά σε μια άκρη αποδυναμώνει το εξάρτημα και αυξάνει την πιθανότητα θραύσης κατά το σπείρωμα ή τη συναρμολόγηση.
Ανακούφιση και εκκεντρότητα νήματος
Σε τυφλές οπές, η ανακούφιση του σπειρώματος στο κάτω μέρος αποτρέπει τα ατελή σπειρώματα και μειώνει τη συγκέντρωση τάσης. Χωρίς επαρκή χώρο εκτροπής, η σπείρα συμπιέζει το υλικό στο κάτω μέρος, δημιουργώντας ασυνεπή ποιότητα σπειρώματος.
Ένα τυπικό παράδειγμα είναι μια τυφλή οπή M6 που έχει τρυπηθεί μόνο στο ακριβές βάθος σπειρώματος. Η σπείρα δεν μπορεί να σχηματίσει πλήρως χρησιμοποιήσιμα σπειρώματα στο κάτω μέρος, μειώνοντας την πραγματική εμπλοκή και τη δύναμη. Η παροχή επιπλέον βάθους τρυπανιού εξασφαλίζει τον πλήρη σχηματισμό σπειρώματος.
Ο σχεδιασμός σπειρωμάτων με γνώμονα την αντοχή δεν αφορά τη μεγιστοποίηση των διαστάσεων. Πρόκειται για την αντιστοίχιση του μήκους εμπλοκής, των ιδιοτήτων του υλικού και της γεωμετρικής στήριξης με το πραγματικό φορτίο. Όταν αυτά τα στοιχεία είναι ισορροπημένα, η σύνδεση λειτουργεί προβλέψιμα και αποφεύγεται η πρόωρη αστοχία.
Ανοχές σπειρωμάτων, προσαρμογές και κατασκευασιμότητα
Η αντοχή του σπειρώματος από μόνη της δεν εγγυάται την απόδοση. Η εφαρμογή, η επιλογή ανοχών και η μέθοδος κατεργασίας καθορίζουν εάν το εξάρτημα μπορεί να παραχθεί με συνέπεια και να συναρμολογηθεί χωρίς δυσκολία. Πολλές καθυστερήσεις στην παραγωγή προέρχονται από σχέδια που καθορίζουν αυστηρότερες ανοχές από αυτές που πραγματικά απαιτεί η εφαρμογή.
Κλάσεις νημάτων και επιλογή προσαρμογής
Τα ενοποιημένα σπειρώματα συνήθως προσδιορίζονται ως 2Α ή 2Β για γενική χρήση. Η κατηγορία 3Α ή 3Β παρέχει πιο σφιχτή εφαρμογή για συγκροτήματα ακριβείας. Ενώ οι πιο σφιχτές κατηγορίες μειώνουν τη χαλαρότητα, αυξάνουν επίσης τον χρόνο κατεργασίας και την προσπάθεια επιθεώρησης.
Στην πράξη, ο καθορισμός σπειρωμάτων κατηγορίας 3 για ένα τυπικό συνδετικό στοιχείο περιβλήματος συχνά προσθέτει κόστος χωρίς να βελτιώνει τη λειτουργία. Οι προσαρμογές κατηγορίας 2 επαρκούν για τις περισσότερες δομικές και μηχανικές συναρμολογήσεις. Η δέσμευση αυστηρότερων κατηγοριών για την ευθυγράμμιση κρίσιμων εξαρτημάτων διατηρεί την παραγωγή αποτελεσματική.
Τα μετρικά σπειρώματα ακολουθούν παρόμοιες αρχές. Η επιλογή τυπικών βαθμών ανοχής αντί για προσαρμοσμένες εφαρμογές απλοποιεί την κατασκευή και αποφεύγει την περιττή πολυπλοκότητα των ελέγχων.
Επιπτώσεις στο κόστος των υπερβολικά αυστηρών ανοχών
Οι σφιχτές συναρμογές μειώνουν το διάκενο μεταξύ των σπειρωμάτων ζευγαρώματος. Αυτό αυξάνει την πιθανότητα μπλοκαρίσματος, ειδικά μετά την επίστρωση ή την επιμετάλλωση. Απαιτεί επίσης χαμηλότερες ταχύτητες κατεργασίας και συχνότερη αντικατάσταση εργαλείων.
Για παράδειγμα, ένα εξάρτημα από ανοξείδωτο χάλυβα με μικρή εσωτερική ανοχή μπορεί να περάσει τον έλεγχο πριν από την ανοδίωση. Μετά την επίστρωση, τα σπειρώματα μπορεί να δυσκολευτούν να συναρμολογηθούν επειδή το πάχος της επιφάνειας μειώνει την αποτελεσματική απόσταση. Το αποτέλεσμα είναι η επανακατασκευή ή η απόρριψη εξαρτημάτων.
Η επιλογή πρακτικών εύρων ανοχής μειώνει αυτούς τους κινδύνους και διατηρεί προβλέψιμη συμπεριφορά συναρμολόγησης.
Ζητήματα επίστρωσης και επεξεργασίας επιφάνειας
Οι επιφανειακές επεξεργασίες αλλάζουν τις διαστάσεις των σπειρωμάτων. Οι σχεδιαστές θα πρέπει να λαμβάνουν υπόψη το πάχος της επίστρωσης κατά τον καθορισμό των εσωτερικών σπειρωμάτων.
Σκεφτείτε το εξής:
- Η ανοδίωση αυξάνει το πάχος της επιφάνειας του αλουμινίου, μειώνοντας αποτελεσματικά τη διάμετρο του εσωτερικού σπειρώματος.
- Η επιμετάλλωση ψευδαργύρου στον χάλυβα προσθέτει μετρήσιμη συσσώρευση που επηρεάζει τα λεπτά σπειρώματα περισσότερο από τα χονδρά σπειρώματα.
- Η ηλεκτροστατική βαφή μπορεί να αλλάξει σημαντικά την εφαρμογή εάν τα νήματα δεν είναι καλυμμένα.
Η μη λήψη υπόψη του πάχους της επίστρωσης συχνά οδηγεί σε παρεμβολές στη συναρμολόγηση. Μια απλή προσαρμογή στην κατηγορία σπειρωμάτων ή στις προδιαγραφές κάλυψης αποτρέπει αυτό το πρόβλημα.
Φινίρισμα επιφάνειας και απόδοση σπειρώματος
Η τραχύτητα της επιφάνειας επηρεάζει την τριβή κατά τη συναρμολόγηση. Τα τραχιά εσωτερικά σπειρώματα αυξάνουν τη ροπή και τον κίνδυνο τριβής σε εξαρτήματα από ανοξείδωτο χάλυβα ή τιτάνιο.
Ο καθορισμός ενός λογικού φινιρίσματος επιφάνειας σε οπές με σπείρωμα, ειδικά σε σκληρά υλικά, βελτιώνει τη συνοχή. Η φρεζάρισμα με σπείρωμα συχνά παράγει πιο λεία φινιρίσματα σε σύγκριση με τη σπειροειδή επεξεργασία σε ορισμένα κράματα.
Σχεδιάζοντας σωστά τις τυφλές τρύπες
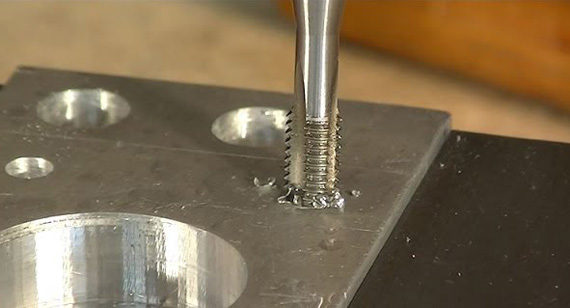
Οι τυφλές οπές με σπείρωμα απαιτούν πρόσθετη γεωμετρική εξέταση. Χωρίς επαρκές βάθος και λοξότμηση, τα προβλήματα συναρμολόγησης είναι συνηθισμένα.
Βασικές πρακτικές σχεδιασμού:
- Τρυπήστε βαθύτερα από την απαιτούμενη εμπλοκή του σπειρώματος για να επιτρέψετε την εκκεντρότητα της βρύσης.
- Τοποθετήστε μια μικρή λοξότμηση στην είσοδο της οπής για να καθοδηγήσετε το συνδετήρα.
- Αφήστε ένα κενό από κάτω, ώστε το στοιχείο στερέωσης να μην βγει προς τα κάτω πριν το σφίξετε.
Ένα συχνό πρόβλημα παραγωγής προκύπτει όταν μια βίδα φαίνεται πλήρως σφιγμένη, αλλά στην πραγματικότητα εφάπτεται στη βάση της οπής. Η σύνδεση είναι ασφαλής, αλλά δεν διαθέτει την κατάλληλη δύναμη σύσφιξης.
Πότε να επιλέξετε φρεζάρισμα με σπείρωμα
Η φρεζάρισμα με σπείρωμα παρέχει ευελιξία στη ρύθμιση της μικρής διαμέτρου και της εφαρμογής. Είναι ιδιαίτερα ωφέλιμη για μεγαλύτερα σπειρώματα, σκληρά υλικά και εξαρτήματα υψηλής αξίας όπου το σπάσιμο της σπείρας θα ήταν δαπανηρό.
Για παράδειγμα, σε ανοξείδωτα περιβλήματα αεροδιαστημικής, η άλεση με σπείρωμα μειώνει τον κίνδυνο απόρριψης σε σύγκριση με την κοχλιοτομή. Αν και ο χρόνος κύκλου είναι ελαφρώς μεγαλύτερος, η συνολική αξιοπιστία παραγωγής βελτιώνεται.
Συμβουλή Σχεδιασμού
Τα σπειρώματα πρέπει να σχεδιάζονται με γνώμονα τον μηχανουργό. Οι τυπικές κλάσεις, οι πρακτικές ανοχές, το επαρκές βάθος τυφλών οπών και η εξέταση των επιστρώσεων οδηγούν σε επαναλήψιμη παραγωγή. Ένα σπείρωμα που είναι εύκολο στην κατεργασία είναι επίσης πιο εύκολο στην επιθεώρηση και τη συναρμολόγηση, γεγονός που τελικά μειώνει το συνολικό κόστος κατασκευής.
Κατανόηση των τριβών σε εξαρτήματα με σπείρωμα
Ακόμα και όταν τα σπειρώματα είναι ισχυρά και σωστά κατεργασμένα, μια άλλη λειτουργία αστοχίας μπορεί να θέσει σε κίνδυνο τη συναρμολόγηση. Η φθορά είναι ένα από τα πιο απογοητευτικά και δαπανηρά προβλήματα στις συνδέσεις με σπείρωμα, ιδιαίτερα σε μεταλλικά μέρη που έχουν υποστεί κατεργασία CNC. Συχνά εμφανίζεται ξαφνικά κατά την εγκατάσταση και μπορεί να προκαλέσει μόνιμη ζημιά και στα δύο εξαρτήματα.
Τι είναι η γκρίνια
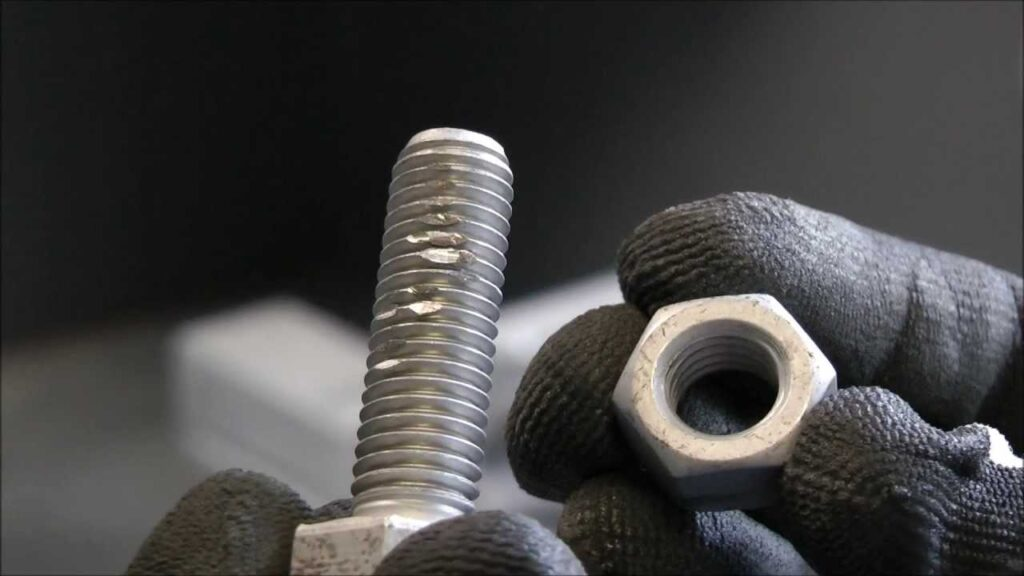
Η τριβή είναι μια μορφή φθοράς της κόλλας. Υπό πίεση και τριβή, μικροσκοπικά υψηλά σημεία στα σπειρώματα που συνδυάζονται συγκολλούνται. Καθώς η περιστροφή συνεχίζεται, αυτές οι συνδέσεις αποκόπτονται, μεταφέροντας υλικό από τη μία επιφάνεια στην άλλη. Το αποτέλεσμα είναι τραχιά, κατεστραμμένα σπειρώματα που μπορεί να κολλήσουν εντελώς.
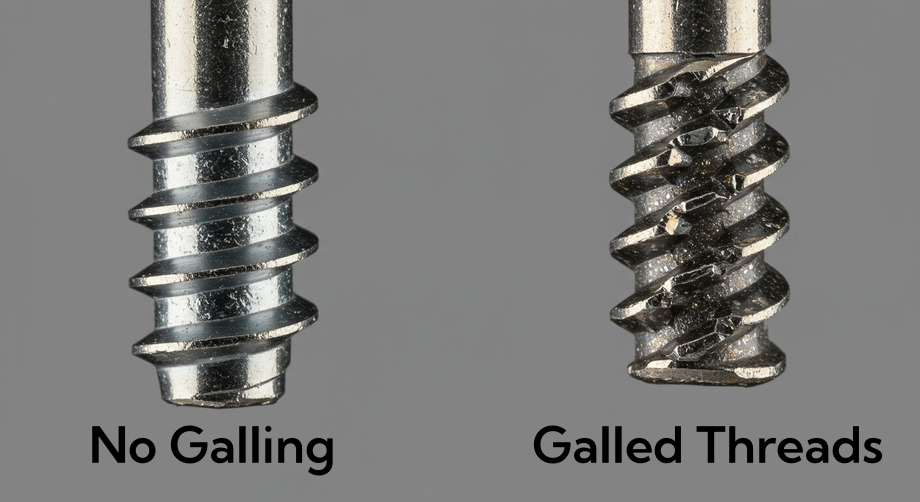
Στην πράξη, το τσάκισμα συχνά παρατηρείται για πρώτη φορά όταν ένα μπουλόνι γίνεται ξαφνικά δύσκολο να περιστραφεί. Μέσα σε δευτερόλεπτα, το στοιχείο στερέωσης μπορεί να ασφαλίσει στη θέση του. Η προσπάθεια αφαίρεσης συνήθως καταστρέφει τόσο το εσωτερικό όσο και το εξωτερικό σπείρωμα.
Γιατί εμφανίζεται σε εξαρτήματα κατεργασμένα με CNC
Τα εξαρτήματα που κατασκευάζονται με CNC έχουν συχνά καθαρές, λείες μεταλλικές επιφάνειες με ελάχιστα στρώματα οξειδίου. Ενώ αυτό βελτιώνει την ακρίβεια των διαστάσεων, μπορεί να αυξήσει την επαφή μετάλλου με μέταλλο κατά τη συναρμολόγηση.
Αρκετοί παράγοντες αυξάνουν την πιθανότητα εμφάνισης τραύματος:
- Σφιχτή εφαρμογή νήματος
Η μειωμένη απόσταση αυξάνει την πίεση επαφής μεταξύ των επιφανειών σύνδεσης. Τα σπειρώματα από ανοξείδωτο χάλυβα λεπτής ανοχής είναι ιδιαίτερα ευάλωτα.
- Υψηλή τριβή κατά την εγκατάσταση
Η γρήγορη σύσφιξη με ηλεκτρικά εργαλεία παράγει θερμότητα και πρόσφυση στην επιφάνεια.
- Έλλειψη λίπανσης
Η ξηρή συναρμολόγηση αυξάνει σημαντικά την επαφή και την τριβή του μετάλλου.
- Παρόμοιος συνδυασμός υλικών
Ένα συνηθισμένο παράδειγμα είναι μια βίδα από ανοξείδωτο χάλυβα σε ένα περίβλημα από ανοξείδωτο χάλυβα. Τα ίδια υλικά έχουν παρόμοια σκληρότητα και χημεία επιφάνειας, η οποία προάγει την πρόσφυση.
Υλικά που είναι πιο επιρρεπή σε τριβή
Ορισμένα υλικά είναι ιδιαίτερα ευαίσθητα λόγω των επιφανειακών χαρακτηριστικών και της ολκιμότητας τους.
- Ανοξείδωτο Κολιέ
Οι ωστενιτικές ποιότητες όπως οι 304 και 316 χρησιμοποιούνται ευρέως, αλλά είναι ιδιαίτερα επιρρεπείς σε ερεθισμούς όταν συνδυάζονται. - Αλουμίνιο
Τα μαλακά σπειρώματα αλουμινίου μπορεί να μουτζουρώσουν υπό φορτίο, ιδιαίτερα με συνδετήρες λεπτού βήματος. - Τιτάνιο
Τα σπειρώματα τιτανίου μπορούν να κολλήσουν γρήγορα χωρίς λίπανση λόγω της ισχυρής τάσης κόλλας.
Για παράδειγμα, η συναρμολόγηση ενός μπουλονιού από ανοξείδωτο χάλυβα 316 σε μια τυφλή οπή από ανοξείδωτο χάλυβα 316 χωρίς λιπαντικό συχνά οδηγεί σε εμπλοκή πριν επιτευχθεί η πλήρης ροπή στρέψης. Αυτό είναι ένα συχνό πρόβλημα στον εξοπλισμό θαλάσσης και επεξεργασίας τροφίμων.
Σενάρια Αποτυχίας στον Πραγματικό Κόσμο
Η τριβή συχνά έχει ως αποτέλεσμα:
- Μπλοκαρισμένα συνδετικά στοιχεία που πρέπει να τρυπηθούν.
- Σκισμένα εσωτερικά σπειρώματα που απαιτούν επανεπεξεργασία ή εισαγωγή ενθεμάτων σπειρωμάτων.
- Κατεστραμμένα εξωτερικά σπειρώματα σε συνδετήρες υψηλού κόστους.
Σε περιβάλλον παραγωγής, ένα μόνο φθαρμένο στοιχείο στερέωσης μπορεί να καταστρέψει ένα κατά τα άλλα ολοκληρωμένο εξάρτημα. Σε εφαρμογές πεδίου, μπορεί να προκαλέσει παρατεταμένο χρόνο διακοπής λειτουργίας.
Η κατανόηση της φθοράς είναι απαραίτητη επειδή δεν είναι τυχαία. Είναι ένα προβλέψιμο αποτέλεσμα του συνδυασμού υλικών, της κατάστασης της επιφάνειας και της πρακτικής συναρμολόγησης. Οι σωστές αποφάσεις σχεδιασμού μπορούν να μειώσουν σημαντικά την εμφάνισή της.
Στρατηγικές Σχεδιασμού για την Πρόληψη της Γρίπης
Επειδή η τριβή είναι προβλέψιμη, μπορεί να κατασκευαστεί από τα περισσότερα συγκροτήματα. Η πρόληψή της απαιτεί προσοχή στη σύζευξη υλικών, την εφαρμογή σπειρωμάτων, την επεξεργασία της επιφάνειας και τον έλεγχο της συναρμολόγησης. Στόχος είναι η μείωση της τριβής, η μείωση της τάσης επαφής και η αποφυγή παρόμοιων μεταλλικών διεπιφανειών υπό υψηλή πίεση.
Σύζευξη υλικών
Μία από τις πιο αποτελεσματικές στρατηγικές είναι να αποφεύγεται το ζευγάρωμα πανομοιότυπων υλικών που είναι επιρρεπή στη χολή.
Εξετάστε πρακτικούς συνδυασμούς:
- Ανοξείδωτο μπουλόνι με ένθετο από μπρούντζο ή ορείχαλκο
Το μαλακότερο ένθετο μειώνει την αλληλεπίδραση κόλλας και προστατεύει το κύριο εξάρτημα.
- Ανοξείδωτο μπουλόνι με ένθετο από ανθρακούχο χάλυβα
Τα διαφορετικά επίπεδα σκληρότητας μειώνουν τον κίνδυνο μεταφοράς υλικού.
- Περίβλημα αλουμινίου με ένθετο χαλύβδινου σπειρώματος
Αυτό βελτιώνει τόσο την αντοχή στη φθορά όσο και την ικανότητα φόρτωσης.
Σε ναυτιλιακές εφαρμογές, οι ανοξείδωτες βίδες που είναι βιδωμένες απευθείας σε ανοξείδωτα περιβλήματα συχνά μπλοκάρουν. Η αντικατάσταση των εσωτερικών σπειρωμάτων με ένα χάλκινο ένθετο εξαλείφει τις επαναλαμβανόμενες βλάβες.
Χρήση ενθεμάτων σπειρώματος
Τα ένθετα σπειρωμάτων, όπως τα Helicoils ή τα ένθετα με συμπαγές κλειδί, παρέχουν σκληρυμένα εσωτερικά σπειρώματα και μειώνουν την τριβή μεταξύ των εξαρτημάτων που συνδυάζονται. Είναι ιδιαίτερα πολύτιμα σε εξαρτήματα αλουμινίου και μαγνησίου όπου μπορεί να συμβεί ταυτόχρονα απογύμνωση και φθορά του σπειρώματος.
Παρόλο που τα ένθετα προσθέτουν κόστος σε επίπεδο εξαρτημάτων, συχνά μειώνουν τις αξιώσεις εγγύησης και τις επιτόπιες επισκευές. Σε εφαρμογές αεροδιαστημικής και αυτοκινητοβιομηχανίας, τα ένθετα καθορίζονται συνήθως σε κρίσιμες αρθρώσεις για αυτόν τον λόγο.
Ρύθμιση Κλάσης Νήματος και Ύψους
Οι σφιχτές συναρμογές αυξάνουν την τριβή και την πίεση επαφής. Σε υλικά που είναι επιρρεπή σε φθορές, η επιλογή μιας τυπικής ή ελαφρώς πιο χαλαρής κατηγορίας μπορεί να βελτιώσει την αξιοπιστία της συναρμολόγησης χωρίς να θυσιάσει την δομική απόδοση.
Για παράδειγμα, η μετάβαση από ένα σφιχτό εσωτερικό σπείρωμα κατηγορίας 3 σε ένα τυπικό εσωτερικό σπείρωμα κατηγορίας 2 σε ανοξείδωτα εξαρτήματα συχνά μειώνει τα περιστατικά εμπλοκής κατά την παραγωγή.
Τα σπειρώματα λεπτού βήματος θα πρέπει επίσης να χρησιμοποιούνται προσεκτικά σε ανοξείδωτο χάλυβα ή τιτάνιο. Τα πιο χονδρά σπειρώματα μειώνουν την επαφή της επιφάνειας και την τριβή.
Επεξεργασίες Επιφανειών και Επιστρώσεις
Η τροποποίηση της επιφάνειας δημιουργεί ένα φράγμα μεταξύ των μετάλλων που συνδυάζονται και μειώνει την πρόσφυση.
Οι αποτελεσματικές προσεγγίσεις περιλαμβάνουν:
- Ανοδίωση εξαρτημάτων αλουμινίου
Αυτό σκληραίνει την επιφάνεια και μειώνει την άμεση επαφή με το μέταλλο.
- Επιμετάλλωση συνδετήρων με ψευδάργυρο ή νικέλιο
Η επίστρωση λειτουργεί ως θυσιαστικό στρώμα και βελτιώνει τη λιπαντικότητα.
- Λιπαντικά ξηρής μεμβράνης
Συνηθισμένες σε αεροδιαστημικά συγκροτήματα, αυτές οι επιστρώσεις μειώνουν την τριβή χωρίς να προσελκύουν υπολείμματα.
Σε συγκροτήματα τιτανίου, η εφαρμογή λιπαντικού ξηρής μεμβράνης πριν από την εγκατάσταση μειώνει σημαντικά τον κίνδυνο εμπλοκής.
Λίπανση κατά τη συναρμολόγηση
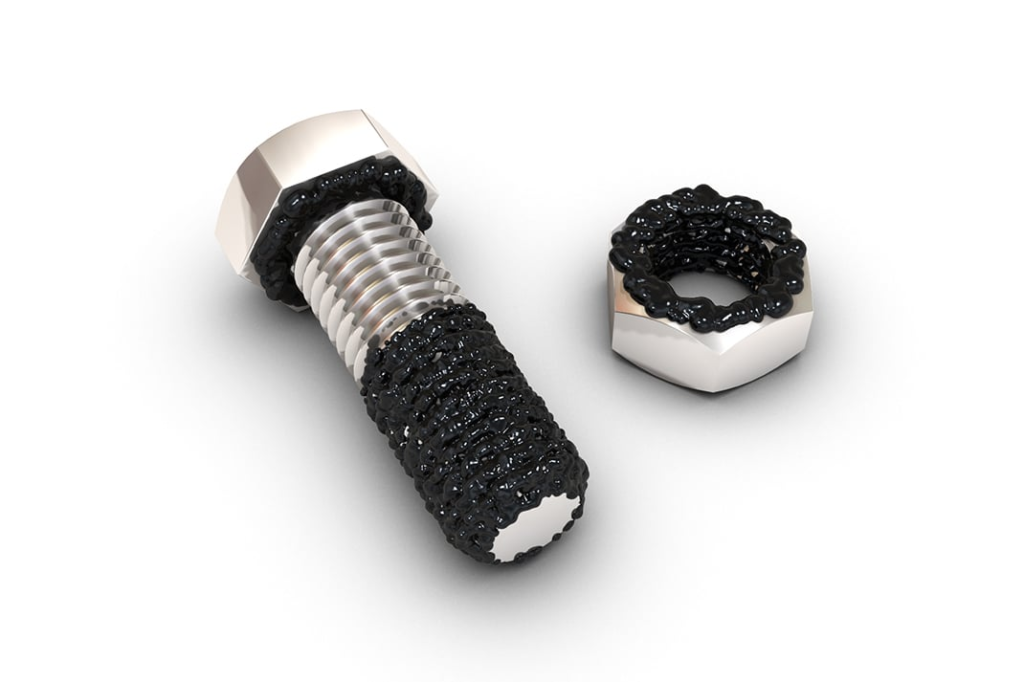
Ακόμα και με βέλτιστο σχεδιασμό, η πρακτική συναρμολόγηση έχει σημασία. Η εφαρμογή αντικολλητικού ή ελαφριάς λίπανσης μειώνει δραματικά την τριβή.
Λίπανση κατά την επαναχρησιμοποίηση συνδετήρων
Ο καθορισμός λίπανσης στην τεκμηρίωση συναρμολόγησης εμποδίζει τους τεχνικούς να τοποθετούν τα στοιχεία στερέωσης στεγνά. Οι απαιτήσεις λίπανσης θα πρέπει να συνοδεύονται από σαφείς προδιαγραφές ροπής, επειδή η λίπανση μειώνει την τριβή και μεταβάλλει τις σχέσεις ροπής προς τάση.
Έλεγχος ροπής
Η υπερβολική ροπή αυξάνει την πίεση επαφής και την τριβή. Ο καθορισμός κατάλληλων ορίων ροπής προστατεύει τόσο τα σπειρώματα όσο και τα στοιχεία στερέωσης.
Για παράδειγμα, τα ανοξείδωτα συνδετικά στοιχεία που εγκαθίστανται με κρουστικά εργαλεία συχνά υπερβαίνουν τις συνιστώμενες τιμές ροπής. Ο χειροκίνητος έλεγχος ροπής ή τα βαθμονομημένα κατσαβίδια μειώνουν τη μεταβλητότητα και τα περιστατικά τριβής.
Εξάλειψη νημάτων όταν είναι απαραίτητο
Σε ορισμένες περιπτώσεις, ο επανασχεδιασμός της άρθρωσης εξαλείφει εντελώς τον κίνδυνο. Οι εναλλακτικές λύσεις περιλαμβάνουν:
- Βίδες διέλευσης με παξιμάδια αντί για σπειροειδείς οπές.
- Τα στηρίγματα τοποθετούνται μία φορά και αφήνονται στη θέση τους για να αποφευχθεί η επαναλαμβανόμενη επαφή με το μέταλλο.
- Παξιμάδια ασφαλείας ή ένθετα με σπείρωμα που χυτεύονται σε εξαρτήματα.
Όταν αναμένεται επαναλαμβανόμενη συναρμολόγηση και αποσυναρμολόγηση, η αποκλειστική χρήση ανοξείδωτων σπειρωμάτων με σπείρωμα σπάνια είναι ιδανική.
Μηχανική Διερεύνηση
Η πρόληψη των φθορών είναι μια ισορροπία μεταξύ αντοχής, κατασκευασιμότητας και μακροπρόθεσμης αξιοπιστίας. Ο σωστός συνδυασμός υλικών, οι πρακτικές ανοχές, η επιφανειακή επεξεργασία και η ελεγχόμενη συναρμολόγηση δημιουργούν προβλέψιμη απόδοση. Ο σχεδιασμός με γνώμονα αυτούς τους παράγοντες αποφεύγει τα κολλημένα συνδετικά στοιχεία, τα κατεστραμμένα εξαρτήματα και τις δαπανηρές επαναλήψεις τόσο στην παραγωγή όσο και στην επιτόπια εξυπηρέτηση.
Συμπέρασμα
Ο σχεδιασμός του σπειρώματος επηρεάζει άμεσα την δομική απόδοση, την κατασκευασιμότητα και τη μακροπρόθεσμη αξιοπιστία. Οι περισσότερες βλάβες στα εξαρτήματα CNC με σπείρωμα μπορούν να αποδοθούν σε αποφευκτές παραλείψεις σχεδιασμού, όπως ανεπαρκής εμπλοκή, ακατάλληλες ανοχές, κακός συνδυασμός υλικών ή έλλειψη ελέγχου συναρμολόγησης. Η φθορά, ειδικότερα, δεν είναι ένα απρόβλεπτο ελάττωμα αλλά ένα προβλέψιμο αποτέλεσμα τριβής, στενών συνδέσεων και παρόμοιων διεπιφανειών υλικών.
Επιλέγοντας κατάλληλα πρότυπα σπειρωμάτων, βάθη εμπλοκής και κατηγορίες ανοχής, και λαμβάνοντας υπόψη τις επιστρώσεις και τη συμβατότητα των υλικών, οι σχεδιαστές μπορούν να μειώσουν σημαντικά τον κίνδυνο αστοχίας. Η έγκαιρη συνεργασία με μηχανικούς CNC βελτιώνει περαιτέρω τα αποτελέσματα ευθυγραμμίζοντας την πρόθεση σχεδιασμού με τους πραγματικούς περιορισμούς παραγωγής. Τα καλοσχεδιασμένα χαρακτηριστικά με σπείρωμα όχι μόνο βελτιώνουν την απόδοση συναρμολόγησης, αλλά και παρατείνουν τη διάρκεια ζωής του προϊόντος και μειώνουν τις δαπανηρές επαναλήψεις.




