

Το φινίρισμα της επιφάνειας των εξαρτημάτων που έχουν υποστεί κατεργασία CNC μπορεί να βελτιώσει ή να καταστρέψει το προϊόν σας. Έχουμε δει αμέτρητα έργα να αποτυγχάνουν επειδή κάποιος επέλεξε λάθος μέθοδο λείανσης, με αποτέλεσμα εξαρτήματα που φαίνονταν υπέροχα αλλά απέτυχαν στο πεδίο.
Η τελική επεξεργασία της επιφάνειας καθορίζει την απόδοση των κατεργασμένων εξαρτημάτων σας σε πραγματικές εφαρμογές. Η σωστή τεχνική λείανσης βελτιώνει τη λειτουργικότητα, την εμφάνιση και την ανθεκτικότητα του εξαρτήματος, ενώ η λανθασμένη επιλογή μπορεί να θέσει σε κίνδυνο κρίσιμες ανοχές, να δημιουργήσει συγκεντρώσεις τάσης ή να παράγει ασυνεπή αποτελέσματα που επηρεάζουν την αξιοπιστία του προϊόντος.
Θυμάμαι όταν ένας νέος πελάτης στον τομέα της αυτοκινητοβιομηχανίας ήρθε σε εμάς αφού απέρριψε ανταλλακτικά από έναν άλλο προμηθευτή. Τα εξαρτήματά τους φαίνονταν τέλεια οπτικά, αλλά εμφανίζονταν πρόωρες βλάβες επειδή ο προμηθευτής είχε χρησιμοποιήσει επιθετικά λειαντικά που δημιουργούσαν μικροσκοπικά σημεία τάσης. Επιτρέψτε μου να σας εξηγήσω τι πρέπει να γνωρίζετε για το λειαντικό φινίρισμα για να αποφύγετε παρόμοια δαπανηρά λάθη.
Τι τραχύτητα επιφάνειας μπορείτε να επιτύχετε με διαφορετικά μεγέθη κόκκων;
Όταν οι πελάτες ρωτούν για το φινίρισμα της επιφάνειας, συχνά βλέπω σύγχυση σχετικά με το τι είναι πραγματικά εφικτό. Πολλοί δεν συνειδητοποιούν ότι το μέγεθος των κόκκων που καθορίζουν καθορίζει άμεσα την τελική ποιότητα και απόδοση των εξαρτημάτων τους.
Το μέγεθος των κόκκων αναφέρεται στον αριθμό των λειαντικών σωματιδίων ανά γραμμική ίντσα, με τους υψηλότερους αριθμούς να υποδεικνύουν λεπτότερα σωματίδια που παράγουν πιο λείες επιφάνειες. Για εξαρτήματα ακριβείας, συνήθως χρησιμοποιούμε μεγέθη κόκκων που κυμαίνονται από 60 (τραχύτητα) έως 2000+ (σαν καθρέφτη), με κάθε αύξηση να παρέχει μετρήσιμα διαφορετικές τιμές τραχύτητας που μετρώνται σε Ra (μέσος όρος τραχύτητας).
Η κατανόηση της σχέσης μεταξύ του μεγέθους των κόκκων και της επιτεύξιμης τραχύτητας της επιφάνειας είναι ζωτικής σημασίας τόσο για την ομάδα κατασκευής μας όσο και για τους πελάτες μας. Ο κόσμος των λειαντικών υλικών χρησιμοποιεί τρία κύρια συστήματα διαστασιολόγησης που συχνά προκαλούν σύγχυση: μεγέθη ματιών, βαθμολογίες micron και αριθμούς κόκκων. Τα μεγέθη των ματιών καθορίζονται από τον αριθμό των ανοιγμάτων ανά γραμμική ίντσα σε ένα κόσκινο, ενώ οι βαθμολογίες micron μετρούν την πραγματική διάμετρο των σωματιδίων. Οι αριθμοί κόκκων ακολουθούν τυποποιημένες κλίμακες που ορίζονται από οργανισμούς όπως η FEPA (Ομοσπονδία Ευρωπαίων Παραγωγών Λειαντικών) ή το CAMI (Ινστιτούτο Κατασκευαστών Επικαλυμμένων Λειαντικών).
Για πρακτική εφαρμογή στο εργαστήριό μας CNC, έχουμε αναπτύξει αυτόν τον πίνακα αναφοράς που μετατρέπει μεταξύ αυτών των συστημάτων μέτρησης και δείχνει την τυπική τραχύτητα επιφάνειας που μπορεί να επιτευχθεί:
| Αριθμός κόκκων | Μέγεθος ματιών | Μέγεθος σωματιδίων (μικρά) | Εφικτός Ra (μin) | τυπικές Εφαρμογές |
|---|---|---|---|---|
| 36-40 | 24-30 | 420-500 | 170-200 | Αφαίρεση βαρέος υλικού, τραχιά λείανση |
| 60-80 | 40-60 | 180-250 | 90-120 | Γενική κατεργασία, μεσαίου μεγέθους φινίρισμα |
| 120-150 | 100-120 | 75-125 | 40-60 | Λεπτό φινίρισμα για βιομηχανικά εξαρτήματα |
| 180-220 | 150-180 | 53-75 | 20-30 | Εξαρτήματα αυτοκινήτων, εργαλεία |
| 320-400 | 230-270 | 22-36 | 8-15 | Εξαρτήματα ακριβείας, καλούπια |
| 600-800 | 320-400 | 10-20 | 4-8 | Ιατρικές συσκευές, οπτικά εξαρτήματα |
| 1000 + | 500 + | <10 | 1-3 | Μέρη ημιαγωγών, καθρέφτες |
Από την εμπειρία μας, οι περισσότερες βιομηχανικές εφαρμογές απαιτούν φινίρισμα στην περιοχή των κόκκων 60-120, ενώ τα εξαρτήματα αεροδιαστημικής και ιατρικής χρήσης συχνά χρειάζονται κόκκους 220-400. Για τα εξαρτήματα θαλάμων κενού, τα οποία αποτελούν σημαντικό μέρος της επιχείρησής μας, συνήθως συνιστούμε φινιρίσματα στην περιοχή των 120-180 για να εξισορροπήσουμε τις απαιτήσεις καθαριότητας με το κόστος παραγωγής.
Πότε πρέπει να επιλέξετε αμμοβολή έναντι αμμοβολής με χάντρες για εξαρτήματα αλουμινίου;
Πέρυσι, είχαμε έναν πελάτη που κατέστρεψε μια παρτίδα εξαρτημάτων αλουμινίου για ιστιοπλοϊκά σκάφη αμμοβολώντας τα. Τα επιθετικά, γωνιώδη μέσα δημιούργησαν σημεία τάσης που τελικά οδήγησαν σε αστοχία μέρους σε θαλάσσιες συνθήκες με υψηλή περιεκτικότητα σε αλάτι.
Η επιλογή μεταξύ αμμοβολής και αμμοβολής με χάντρες για αλουμίνιο εξαρτάται κυρίως από τις απαιτήσεις της εφαρμογής σας. Η αμμοβολή χρησιμοποιεί γωνιακά μέσα που κόβουν την επιφάνεια, δημιουργώντας ένα πιο τραχύ φινίρισμα με εξαιρετική πρόσφυση στο χρώμα, αλλά ενδεχομένως αποδυναμώνοντας το εξάρτημα. Η αμμοβολή με χάντρες χρησιμοποιεί σφαιρικά μέσα που λειανίζουν την επιφάνεια, με αποτέλεσμα ένα πιο ομοιόμορφο, σατινέ φινίρισμα που διατηρεί την ακεραιότητα του υλικού.
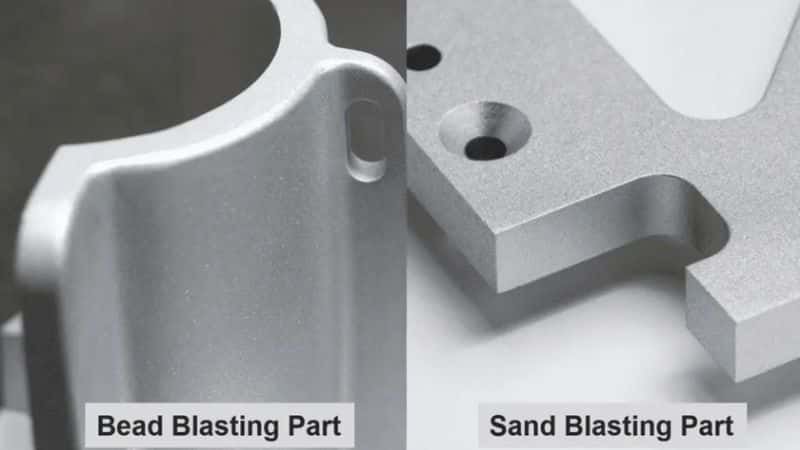
Η απόφαση μεταξύ αμμοβολής και αμμοβολής με χάντρες για εξαρτήματα αλουμινίου απαιτεί προσεκτική εξέταση τόσο των αισθητικών όσο και των λειτουργικών απαιτήσεων. Η αμμοβολή, η οποία χρησιμοποιεί γωνιακά λειαντικά μέσα όπως οξείδιο του αργιλίου ή καρβίδιο του πυριτίου, δημιουργεί ένα πιο τραχύ προφίλ επιφάνειας με μικρο-κοψίματα και κοιλάδες. Αυτή η επιθετική προσέγγιση προσφέρει εξαιρετική πρόσφυση χρώματος και επίστρωσης επειδή αυξάνει την επιφάνεια και δημιουργεί μηχανικές "άγκυρες" για να συνδεθεί η επίστρωση. Ωστόσο, η ίδια αυτή δράση κοπής μπορεί να εισαγάγει συγκεντρώσεις τάσης και ενδεχομένως να θέσει σε κίνδυνο την αντοχή στην κόπωση των εξαρτημάτων αλουμινίου, ειδικά σε τμήματα με λεπτά τοιχώματα.
Από την άλλη πλευρά, η αμμοβολή με χάντρες χρησιμοποιεί σφαιρικές γυάλινες ή κεραμικές χάντρες που προσκρούουν στην επιφάνεια χωρίς να την κόβουν. Αυτή η δράση σφυρηλάτησης συμπιέζει το υλικό της επιφάνειας, συχνά αυξάνοντας την αντοχή στην κόπωση, ενώ παράλληλα παράγει μια ομοιόμορφη, σατινέ εμφάνιση. Για εξαρτήματα ιστιοπλοϊκών από αλουμίνιο και ναυτιλιακές εφαρμογές όπου η διάβρωση και η έκθεση σε αλάτι αποτελούν ανησυχίες, η αμμοβολή με χάντρες συνήθως παρέχει ανώτερα αποτελέσματα.
Η συνήθης πρακτική μας για τα εξαρτήματα αλουμινίου στο εργοστάσιό μας περιλαμβάνει:
| Παράμετρος | Αμμοβολή | Ανατινάξεις με χάντρες |
|---|---|---|
| Τυπικά μέσα | Οξείδιο αργιλίου, καρβίδιο του πυριτίου | Γυάλινες χάντρες, κεραμικές χάντρες |
| Η επιφάνεια τελειώνει | Τραχύ, ματ (Ra 125-250 μin) | Σατέν, ομοιόμορφο (Ra 32-125 μin) |
| Ιδανικό για | Προετοιμασία χρώματος/επικάλυψης, Αφαίρεση σκουριάς/απολιθωμάτων | Διακοσμητικά φινιρίσματα, Ανακούφιση από το στρες, Καθαρισμός χωρίς αλλαγή διαστάσεων |
| Εύρος πίεσης | 60-90 PSI | 30-60 PSI |
| Μέγεθος μέσων | 60-120 κόκκους | Δίκτυο 70-270 |
| Ανθεκτικότητα Αντίκτυπος | Μπορεί να μειώσει την αντοχή στην κόπωση | Μπορεί να βελτιώσει την αντοχή στην κόπωση |
Για κρίσιμα εξαρτήματα αλουμινίου, όπως τα εξαρτήματα αυτοκινήτων και πλοίων μας, συνιστούμε συνήθως αμμοβολή με γυάλινα μέσα στην περιοχή των 100-170 mesh σε μέτρια πίεση (40-50 PSI) για να επιτευχθεί η βέλτιστη ισορροπία μεταξύ προετοιμασίας επιφάνειας και ακεραιότητας υλικού.
Πώς επηρεάζει η επιλογή λειαντικών την απόδοση των εξαρτημάτων ακριβείας;
Κάποτε, για έναν πελάτη, κατασκευάσαμε πανομοιότυπα σώματα βαλβίδων χρησιμοποιώντας δύο διαφορετικές μεθόδους λειαντικού φινιρίσματος. Τα εξαρτήματα που υποβλήθηκαν σε φινίρισμα κυλίνδρου με κεραμικά μέσα διήρκεσαν 30% περισσότερο από αυτά που είχαν υποστεί πιο επιθετική επεξεργασία καρβιδίου του πυριτίου.
Η επιλογή λειαντικού επηρεάζει άμεσα τα χαρακτηριστικά απόδοσης ενός εξαρτήματος, συμπεριλαμβανομένης της αντοχής στη φθορά, της αντοχής στην κόπωση, των ιδιοτήτων τριβής και της διαστατικής σταθερότητας. Το λάθος λειαντικό μπορεί να προκαλέσει μικροσκοπικά επιφανειακά ελαττώματα που γίνονται σημεία αστοχίας υπό τάση ή κυκλική φόρτιση.

Η επιλογή των λειαντικών μέσων αποτελεί μία από τις πιο κρίσιμες αλλά και υποτιμημένες πτυχές της κατασκευής εξαρτημάτων ακριβείας. Στις εγκαταστάσεις κατεργασίας μας, έχουμε παρατηρήσει από πρώτο χέρι πώς φαινομενικά μικρές διακυμάνσεις στα χαρακτηριστικά των λειαντικών μπορούν να παράγουν δραματικά διαφορετικά αποτελέσματα στην απόδοση των εξαρτημάτων. Αυτό υπερβαίνει κατά πολύ την αισθητική - η μικροσκοπική τοπολογία που δημιουργείται από διαφορετικά λειαντικά μέσα αλλάζει ριζικά τον τρόπο με τον οποίο τα εξαρτήματα αλληλεπιδρούν με το περιβάλλον τους.
Η σκληρότητα λείανσης, μετρούμενη στην κλίμακα Mohs, πρέπει να ταιριάζει κατάλληλα με το υλικό του τεμαχίου εργασίας. Η χρήση υπερβολικά σκληρών λειαντικών σε μαλακότερα μέταλλα μπορεί να δημιουργήσει βαθιές γρατσουνιές που λειτουργούν ως συγκεντρωτές τάσεων, ενώ τα λειαντικά που είναι πολύ μαλακά μπορεί να μην καταφέρουν να αφαιρέσουν κατασκευαστικά αντικείμενα όπως σημάδια εργαλείων. Το σχήμα των σωματιδίων είναι εξίσου σημαντικό - τα γωνιώδη σωματίδια κόβουν πιο επιθετικά αλλά μπορούν να ενσωματωθούν σε μαλακότερα υλικά, ενώ τα σφαιρικά μέσα δημιουργούν μια στριμμένη επιφάνεια που συχνά ενισχύει την αντοχή στην κόπωση.
Οι εσωτερικές μας δοκιμές έδειξαν ότι για εξαρτήματα ακριβείας που χρησιμοποιούνται σε εφαρμογές υψηλής καταπόνησης, οι ελεγχόμενες διαδικασίες λείανσης που δημιουργούν ομοιόμορφα, κατευθυντικά μοτίβα επιφάνειας συνήθως ξεπερνούν τα τυχαία μοτίβα φινιρίσματος. Για περιστρεφόμενα εξαρτήματα όπως άξονες και ρουλεμάν, τα περιφερειακά μοτίβα φινιρίσματος παρέχουν γενικά βέλτιστη απόδοση, ενώ για συρόμενα εξαρτήματα, τα διαμήκη μοτίβα μειώνουν την τριβή και βελτιώνουν τα χαρακτηριστικά φθοράς.
Ο παρακάτω πίνακας συνοψίζει τα ευρήματά μας σχετικά με το πώς τα διαφορετικά λειαντικά μέσα επηρεάζουν τις βασικές μετρήσεις απόδοσης:
| Λειαντικός τύπος | Ρυθμός αφαίρεσης υλικού | Φινίρισμα επιφάνειας (Ra) | Κόπωση Δύναμη Επιπτώσεις | Καλύτερες Εφαρμογές |
|---|---|---|---|---|
| Οξείδιο αργιλίου | Ψηλά | 20-200 λεπτά | Μέτρια μείωση | Γενικής χρήσης, χαλύβδινα εξαρτήματα |
| Καρβίδιο πυριτίου | Πολύ ψηλά | 15-150 λεπτά | Σημαντική μείωση | Σκληρά υλικά, γρήγορη αφαίρεση υλικού |
| Κεραμικά Μέσα | Μέτριας Δυσκολίας | 25-125 λεπτά | Μικρή βελτίωση | Εξαρτήματα ακριβείας, αφαίρεση γρεζιών |
| Χάντρες από γυαλί | Χαμηλός | 10-80 λεπτά | Μέτρια βελτίωση | Καλλυντικά φινιρίσματα, ανακούφιση από το στρες |
| Πλαστικά Μέσα | Πολύ χαμηλά | 30-100 λεπτά | Ελάχιστη επίδραση | Λεπτά μέρη, λεπτές τομές |
| Καρύδι Καρυδιού | Εξαιρετικά χαμηλή | 40-120 λεπτά | Χωρίς αντίκτυπο | Μαλακά υλικά, ιστορική αποκατάσταση |
Ποια είναι τα βιομηχανικά πρότυπα για το φινίρισμα επιφανειών σε αεροδιαστημικές εφαρμογές;
Πριν από λίγους μήνες, ένας πελάτης της αεροδιαστημικής απέρριψε εξαρτήματα από έναν άλλο προμηθευτή επειδή δεν κατανοούσε τις απαιτήσεις φινιρίσματος επιφάνειας AS9100. Τους βοηθήσαμε να ορίσουν τις κατάλληλες προδιαγραφές και πλέον κατασκευάζουν αποκλειστικά τα κρίσιμα εξαρτήματά τους.
Η φινίρισμα επιφανειών αεροδιαστημικής ακολουθεί αυστηρά πρότυπα που καθορίζουν με ακρίβεια τις αποδεκτές τιμές τραχύτητας, την κατευθυντικότητα του σχεδίου και την ακεραιότητα της επιφάνειας. Αυτά τα πρότυπα περιλαμβάνουν το AMS 2700 για το φινίρισμα επιφανειών, το AS9100 για συστήματα ποιότητας και συγκεκριμένες απαιτήσεις OEM από εταιρείες όπως η Boeing και η Airbus.
Η αεροδιαστημική βιομηχανία διατηρεί μερικές από τις πιο απαιτητικές απαιτήσεις φινιρίσματος επιφάνειας από οποιονδήποτε άλλο κατασκευαστικό τομέα, με πρότυπα που έχουν εξελιχθεί με την πάροδο δεκαετιών για να διασφαλίζουν την αξιοπιστία των εξαρτημάτων στις πιο ακραίες συνθήκες λειτουργίας. Από την εμπειρία μας στην παραγωγή εξαρτημάτων αεροδιαστημικής, έχουμε διαπιστώσει ότι η κατανόηση αυτών των προτύπων δεν αφορά μόνο τη συμμόρφωση - αφορά την ανάπτυξη διαδικασιών κατασκευής που πληρούν με συνέπεια αυτές τις αυστηρές απαιτήσεις.
Οι προδιαγραφές φινιρίσματος επιφανειών αεροδιαστημικής συνήθως ορίζονται μέσω πολλαπλών, επικαλυπτόμενων προτύπων. Η σειρά Προδιαγραφών Υλικών Αεροδιαστημικής (AMS), και ιδιαίτερα τα AMS 2700 "Παθητικοποίηση Χάλυβων Ανθεκτικών στη Διάβρωση" και AMS 2430 "Αυτόματη Πυροβόληση", καθορίζουν βασικές απαιτήσεις. Αυτές βελτιώνονται περαιτέρω μέσω συστημάτων διαχείρισης ποιότητας AS9100 που υπαγορεύουν απαιτήσεις τεκμηρίωσης, ιχνηλασιμότητας και ελέγχου διεργασιών ειδικά για την αεροδιαστημική κατασκευή.
Πέρα από αυτά τα βιομηχανικά πρότυπα, κάθε μεγάλος κατασκευαστής πρωτότυπου εξοπλισμού (OEM) στον κλάδο της αεροδιαστημικής διατηρεί συνήθως τις δικές του ιδιόκτητες προδιαγραφές. Για παράδειγμα, το BAC5730 της Boeing για τις απαιτήσεις υφής επιφάνειας ή το AIMS03-02-011 της Airbus για την προστασία επιφάνειας καθορίζουν πρόσθετα κριτήρια που πρέπει να πληρούν οι προμηθευτές. Αυτά τα πρότυπα OEM συχνά περιλαμβάνουν συγκεκριμένες οδηγίες για την τραχύτητα της επιφάνειας που μετριέται ως τιμές Ra (Μέση Τραχύτητα), Rz (Μέσο Βάθος Τραχύτητας) και μερικές φορές Rsk (Ασυμμετρία).
Για τα μηχανικά κατεργασμένα εξαρτήματα αεροδιαστημικής, τα τυπικά αποδεκτά εύρη τραχύτητας επιφάνειας είναι:
| Τύπος εξαρτήματος | Τυπική απαίτηση Ra | Κοινή λειαντική διαδικασία | Μέθοδος Επιθεώρησης |
|---|---|---|---|
| Εξαρτήματα κινητήρα | 8-32 μin (0.2-0.8 μm) | Λεπτή λείανση, λείανση, τελική επεξεργασία | Προφιλόμετρο, οπτικός συγκριτής |
| Δομικά στοιχεία | 32-63 μin (0.8-1.6 μm) | Ακριβής λείανση, αμμοβολή με λεπτή άμμο | Προφιλόμετρο, συγκριτής τραχύτητας επιφάνειας |
| Οπές συνδετήρων | 32-125 μin (0.8-3.2 μm) | Γλυκάνισμα, λείανση | Διόπτρα με ψηφιακή μέτρηση |
| Αεροδυναμικές επιφάνειες | 16-32 μin (0.4-0.8 μm) | Λείανση ακριβείας, αμμοβολή με λεπτή κόκκωση | Οπτική μέτρηση, σάρωση με λέιζερ |
| Εξαρτήματα του συστήματος προσγείωσης | 16-63 μin (0.4-1.6 μm) | Σφυρηλάτηση, λείανση ακριβείας | Λωρίδες έντασης Almen, προφίλμετρο |
| Στοιχεία συστήματος καυσίμου | 8-16 μin (0.2-0.4 μm) | Λείανση, τελική επεξεργασία | Συνεστιακή μικροσκοπία, προφίλμετρο |
Στο εργοστάσιό μας, έχουμε επενδύσει σε ψηφιακά συστήματα μέτρησης τραχύτητας επιφάνειας που μας επιτρέπουν να επικυρώνουμε και να τεκμηριώνουμε τη συμμόρφωση με το φινίρισμα επιφάνειας για κάθε κρίσιμο εξάρτημα της αεροδιαστημικής. Αυτή η προσέγγιση όχι μόνο διασφαλίζει τη συμμόρφωση με τους κανονισμούς, αλλά παρέχει και πολύτιμα δεδομένα διεργασίας που μας βοηθούν να βελτιώνουμε συνεχώς τις λειτουργίες φινιρίσματος.
Συμπέρασμα
Η επιλογή της σωστής μεθόδου λειαντικής τελικής επεξεργασίας επηρεάζει άμεσα την απόδοση, την εμφάνιση και τη μακροζωία των εξαρτημάτων που έχουν υποστεί κατεργασία CNC. Κατανοώντας τα μεγέθη των κόκκων, τις τεχνικές τελικής επεξεργασίας και τα βιομηχανικά πρότυπα, θα αποφύγετε δαπανηρά λάθη και θα διασφαλίσετε ότι τα εξαρτήματά σας θα λειτουργούν όπως έχουν σχεδιαστεί.




