

Δυσκολεύεστε με πρόωρη αστοχία εργαλείων; Κακή τελική επεξεργασία επιφανειών; Υπερβολικός χρόνος διακοπής λειτουργίας; Η επιλογή λανθασμένου χάλυβα εργαλείων μπορεί να καταστρέψει τις εργασίες ακριβείας και να αυξήσει το κόστος στα ύψη.
Η επιλογή χάλυβα εργαλείων εξαρτάται από την αντιστοίχιση των ιδιοτήτων του υλικού με τις απαιτήσεις της εφαρμογής. Η βέλτιστη επιλογή εξισορροπεί τη σκληρότητα, την αντοχή στη φθορά, την ανθεκτικότητα και την αντοχή στη θερμότητα, λαμβάνοντας παράλληλα υπόψη το υλικό του τεμαχίου εργασίας, τις παραμέτρους κοπής και τις απαιτήσεις παραγωγής. Η σωστή επιλογή παρατείνει τη διάρκεια ζωής του εργαλείου και βελτιώνει την ποιότητα κατεργασίας.
Διαδικασία επιλογής χάλυβα εργαλείων
Ως μονάδα κατεργασίας CNC κατά παραγγελία, έχω δει από πρώτο χέρι πώς η επιλογή χάλυβα εργαλείων μπορεί να οδηγήσει σε επιτυχία ή αποτυχία ενός έργου. Η διαφορά μεταξύ επιτυχίας και αποτυχίας συχνά καταλήγει στην κατανόηση της πολύπλοκης σχέσης μεταξύ των ιδιοτήτων των υλικών και των απαιτήσεων εφαρμογής. Ας εξερευνήσουμε τους κρίσιμους παράγοντες που καθοδηγούν αυτές τις αποφάσεις.
Ποιοι παράγοντες καθορίζουν την επιλογή χάλυβα εργαλείων για κατεργασία ακριβείας CNC;
Η επιλογή ακατάλληλου χάλυβα εργαλείων είναι σαν να προσπαθείς να κόψεις σκληρό ξύλο με ψαλίδι - κάτι που είναι απογοητευτικό, αναποτελεσματικό και ενδεχομένως επιζήμιο για τον εξοπλισμό και τη φήμη σας.
Η επιλογή του χάλυβα εργαλείων εξαρτάται κυρίως από τη σκληρότητα του υλικού του τεμαχίου εργασίας, τις απαιτήσεις ταχύτητας κοπής, τις ανάγκες αντοχής στη θερμοκρασία και τη γεωμετρία του εργαλείου. Τα σκληρότερα τεμάχια εργασίας απαιτούν σκληρότερους χάλυβες εργαλείων με ανώτερη αντοχή στη φθορά, ενώ οι σύνθετες γεωμετρίες μπορεί να απαιτούν χάλυβες που διατηρούν την ακεραιότητα της ακμής υπό τάση.
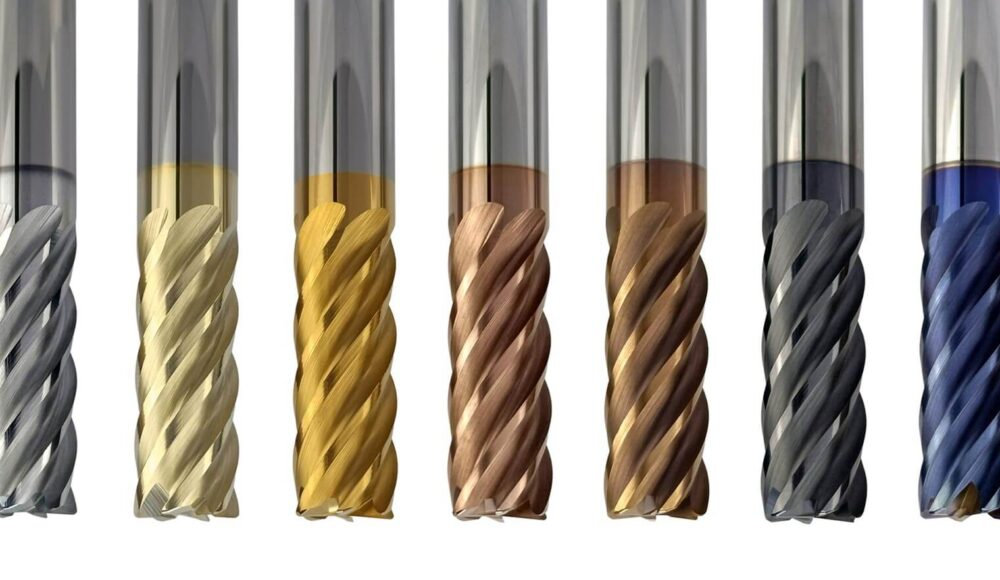
Ποικιλίες χάλυβα εργαλείων για κατεργασία CNC
Η επιλογή χάλυβα εργαλείων περιλαμβάνει την εξισορρόπηση πολλαπλών ανταγωνιστικών παραγόντων για την επίτευξη βέλτιστης απόδοσης. Το σύστημα ταξινόμησης AISI παρέχει μια δομημένη προσέγγιση, κατηγοριοποιώντας τους χάλυβες εργαλείων σε ομάδες όπως οι χάλυβες σκλήρυνσης στο νερό (σειρά W), οι ανθεκτικοί στους κραδασμούς (σειρά S), οι χάλυβες ψυχρής κατεργασίας (σειρά A, D και O), οι χάλυβες θερμής κατεργασίας (σειρά H), οι χάλυβες υψηλής ταχύτητας (σειρά M και T) και οι ποικιλίες ειδικού σκοπού.
Κατά την κατεργασία λειαντικών υλικών όπως χυτοσίδηρος ή σκληρυμένοι χάλυβες, συνήθως επιλέγουμε χάλυβες υψηλής ταχύτητας ή καρβίδια με εξαιρετική αντοχή στη φθορά. Για εφαρμογές βαρέως τύπου όπου τα εργαλεία υφίστανται σημαντικές δυνάμεις κρούσης, οι χάλυβες ανθεκτικοί σε κρούσεις που περιέχουν πυρίτιο, μαγγάνιο και μολυβδαίνιο αποδεικνύονται ανεκτίμητοι. Η χημική σύνθεση επηρεάζει άμεσα την απόδοση - η περιεκτικότητα σε άνθρακα επηρεάζει το δυναμικό σκληρότητας, το χρώμιο βελτιώνει την αντοχή στη φθορά, το βανάδιο ενισχύει τη συγκράτηση της ακμής και το μολυβδαίνιο αυξάνει τη σκληρότητα σε υψηλές θερμοκρασίες.
Στο εργοστάσιό μας, διατηρούμε λεπτομερή αρχεία για την απόδοση των εργαλείων σε διαφορετικές εφαρμογές. Αυτή η προσέγγιση που βασίζεται σε δεδομένα μας επιτρέπει να βελτιώνουμε συνεχώς τη διαδικασία επιλογής μας, αντιστοιχίζοντας συγκεκριμένους χάλυβες εργαλείων στις συγκεκριμένες απαιτήσεις των πελατών για μέγιστη απόδοση και οικονομική αποδοτικότητα.
Πώς επηρεάζει η θερμική επεξεργασία την απόδοση του χάλυβα εργαλείων στην κατασκευή;
Σημείο δυσλειτουργίας: Η ακατάλληλη θερμική επεξεργασία μπορεί να καταστήσει άχρηστους ακόμη και τους χάλυβες εργαλείων υψηλής ποιότητας, προκαλώντας καταστροφικές βλάβες κατά τη διάρκεια κρίσιμων εργασιών κατεργασίας και με αποτέλεσμα δαπανηρές καθυστερήσεις στο έργο.
Η θερμική επεξεργασία μετασχηματίζει τους χάλυβες εργαλείων αλλάζοντας τη μικροδομή τους, ενισχύοντας τη σκληρότητα, την αντοχή στη φθορά και την αντοχή. Η διαδικασία περιλαμβάνει ακριβείς κύκλους θέρμανσης, βαφής και σκλήρυνσης, προσαρμοσμένους σε κάθε τύπο χάλυβα. Η σωστή επεξεργασία εξισορροπεί τη σκληρότητα και την ανθεκτικότητα, ελαχιστοποιώντας παράλληλα την παραμόρφωση και την τάση.
Διαδικασία θερμικής επεξεργασίας χάλυβα εργαλείων
Η θερμική επεξεργασία αντιπροσωπεύει ίσως το πιο κρίσιμο βήμα στην ανάπτυξη βέλτιστων ιδιοτήτων χάλυβα εργαλείων. Η διαδικασία ξεκινά με την ωστενιτική επεξεργασία — τη θέρμανση του χάλυβα σε μια συγκεκριμένη θερμοκρασία όπου η κρυσταλλική του δομή μεταμορφώνεται, επιτρέποντας στα στοιχεία άνθρακα και κραμάτων να διαλυθούν σε στερεό διάλυμα. Αυτή η θερμοκρασία ποικίλλει σημαντικά μεταξύ των τύπων χάλυβα. Για παράδειγμα, ο χάλυβας εργαλείων W1 που σκληραίνει με νερό μπορεί να ωστενιωθεί στους 790°C, ενώ ο χάλυβας εργαλείων M2 υψηλής ταχύτητας απαιτεί θερμοκρασίες που υπερβαίνουν τους 1200°C.
Οι μέθοδοι σβέσης ποικίλλουν επίσης δραματικά ανάλογα με τη σύνθεση του χάλυβα. Η σβέση με λάδι παρέχει μέτριους ρυθμούς ψύξης κατάλληλους για πολλά κράματα χαλύβων εργαλείων, ενώ η ψύξη με αέρα λειτουργεί για χάλυβες υψηλής περιεκτικότητας σε κράματα όπως D2 ή A2. Η σβέση με νερό, αν και ταχύτερη, εισάγει υψηλότερο κίνδυνο παραμόρφωσης και γενικά προορίζεται για απλές γεωμετρίες σε απλούς χάλυβες εργαλείων άνθρακα.
Η σκλήρυνση ακολουθεί την απόσβεση και περιλαμβάνει την επαναθέρμανση του σκληρυμένου χάλυβα για τη μείωση της ευθραυστότητας και των εσωτερικών τάσεων. Πολλοί χάλυβες εργαλείων απαιτούν πολλαπλούς κύκλους σκλήρυνσης για να επιτύχουν διαστατική σταθερότητα και βέλτιστους συνδυασμούς ιδιοτήτων. Η σχέση θερμοκρασίας-ιδιοτήτων είναι μη γραμμική. Για παράδειγμα, οι χάλυβες δευτερογενούς σκλήρυνσης, όπως το H13, στην πραγματικότητα αυξάνουν τη σκληρότητά τους όταν σκληρύνονται σε συγκεκριμένα εύρη θερμοκρασίας λόγω της καθίζησης λεπτών καρβιδίων.
Στις εργασίες κατεργασίας μας, έχουμε αναπτύξει εξειδικευμένα πρωτόκολλα θερμικής επεξεργασίας για διαφορετικές εφαρμογές εργαλείων. Τα εργαλεία που χρησιμοποιούνται για εργασίες κοπής σε υψηλή θερμοκρασία υποβάλλονται σε διαφορετικούς κύκλους σκλήρυνσης από αυτά που έχουν σχεδιαστεί για αντοχή σε κρούσεις, διασφαλίζοντας ότι το καθένα αποδίδει βέλτιστα στην προβλεπόμενη εφαρμογή του.
Πώς επηρεάζουν οι διαφορετικές ταξινομήσεις χάλυβα εργαλείων την ακρίβεια κατεργασίας;
Η λανθασμένη ταξινόμηση του χάλυβα εργαλείων μπορεί να οδηγήσει σε διαστατικές ασυνέπειες, κακά φινιρίσματα επιφανειών και συχνές επαναλήψεις, με αποτέλεσμα να κοστίζει χιλιάδες σε σπατάλη υλικών και εργασίας, ενώ παράλληλα να βλάπτει τις σχέσεις με τους πελάτες.
Οι ταξινομήσεις των χαλύβων εργαλείων επηρεάζουν άμεσα την ακρίβεια της κατεργασίας μέσω των μοναδικών συνδυασμών αντοχής στη φθορά, διαστατικής σταθερότητας και συγκράτησης των ακμών. Οι χάλυβες υψηλής ταχύτητας υπερέχουν στη γενική κατεργασία, ενώ οι χάλυβες εργαλείων ψυχρής κατεργασίας παρέχουν ανώτερη διαστατική σταθερότητα. Οι προηγμένες ποιότητες μεταλλουργίας σκόνης προσφέρουν εξαιρετική συνέπεια για τις πιο απαιτητικές εφαρμογές ακριβείας.
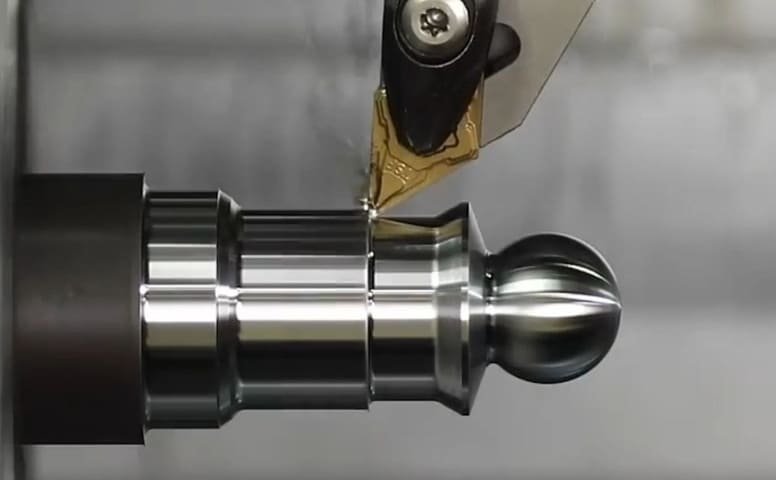
Ακρίβεια κατεργασίας με διαφορετικούς χάλυβες εργαλείων
Η συσχέτιση μεταξύ της ταξινόμησης του χάλυβα εργαλείων και της ακρίβειας κατεργασίας εκδηλώνεται με διάφορους κρίσιμους τρόπους. Οι χάλυβες ψυχρής κατεργασίας σειράς Α, όπως οι A2 και A6, προσφέρουν εξαιρετική διαστατική σταθερότητα κατά τη θερμική επεξεργασία, καθιστώντας τους ιδανικούς για εφαρμογές ακριβείας μέτρησης και πολύπλοκες μήτρες διαμόρφωσης. Η μέτρια περιεκτικότητά τους σε καρβίδιο παρέχει καλή αντοχή στη φθορά χωρίς να θυσιάζει την ικανότητα λείανσης ή την κατεργασιμότητα.
Οι χάλυβες σειράς D, με την υψηλή περιεκτικότητά τους σε άνθρακα και χρώμιο, προσφέρουν ανώτερη αντοχή στη φθορά και συγκράτηση των ακμών. Αυτές οι ιδιότητες τους καθιστούν ιδιαίτερα πολύτιμους για την κατεργασία λειαντικών υλικών, όπου η φθορά των εργαλείων μπορεί να θέσει γρήγορα σε κίνδυνο την ακρίβεια των διαστάσεων. Ωστόσο, οι μεγαλύτερες δομές καρβιδίου τους μπορούν μερικές φορές να περιορίσουν τα εφικτά φινιρίσματα επιφάνειας σε σύγκριση με τις λεπτότερες εναλλακτικές λύσεις.
Οι χάλυβες υψηλής ταχύτητας (σειρές M και T) διατηρούν τη σκληρότητά τους σε υψηλές θερμοκρασίες, επιτρέποντας υψηλότερες ταχύτητες κοπής χωρίς διαστατική μετατόπιση λόγω θερμικής μαλάκυνσης. Αυτή η ιδιότητα είναι ιδιαίτερα πολύτιμη σε περιβάλλοντα υψηλής παραγωγής όπου οι διακυμάνσεις της θερμοκρασίας του εργαλείου θα μπορούσαν διαφορετικά να θέσουν σε κίνδυνο τη συνοχή.
Η μεταλλουργία σκόνης έχει φέρει επανάσταση στην απόδοση του χάλυβα εργαλείων δημιουργώντας υλικά με εξαιρετικά ομοιόμορφες μικροδομές και λεπτώς κατανεμημένα καρβίδια. Αυτές οι προηγμένες ποιότητες παρουσιάζουν ανώτερη ικανότητα άλεσης και διαστατική σταθερότητα κατά τη θερμική επεξεργασία, επιτρέποντας την παραγωγή σύνθετων γεωμετριών εργαλείων με εξαιρετικά περιορισμένες ανοχές. Στις εργασίες ακριβείας κατεργασίας που κάνουμε, έχουμε διαπιστώσει ότι οι χάλυβες εργαλείων με βάση το PM μπορούν να διατηρήσουν διαστατική ακρίβεια έως και 30% περισσότερο από τους συμβατικούς αντίστοιχους υπό πανομοιότυπες συνθήκες κοπής.
Ποιες είναι οι αντισταθμίσεις μεταξύ σκληρότητας και ανθεκτικότητας στις εφαρμογές κατασκευής;
Οι μηχανικοί κατασκευής συχνά αντιμετωπίζουν ένα απογοητευτικό δίλημμα: να επιλέξουν σκληρότερους χάλυβες εργαλείων που φθείρονται πρόωρα λόγω θραύσης ή σκληρότερες επιλογές που παραμορφώνονται σταδιακά αλλά προβλέψιμα — και τα δύο σενάρια αυξάνουν το κόστος και τον χρόνο διακοπής λειτουργίας.
Η αντιστάθμιση σκληρότητας-ανθεκτικότητας αποτελεί μια θεμελιώδη πρόκληση στην επιλογή χάλυβα εργαλείων. Οι σκληρότεροι χάλυβες (65+ HRC) προσφέρουν ανώτερη αντοχή στη φθορά και συγκράτηση των άκρων, αλλά είναι επιρρεπείς σε θραύση υπό κρούση. Οι σκληρότεροι χάλυβες απορροφούν καλύτερα τους κραδασμούς και αντιστέκονται στη θραύση, αλλά μπορεί να φθείρονται ταχύτερα. Η βέλτιστη ισορροπία εξαρτάται από τα πρότυπα τάσης που αφορούν συγκεκριμένα την εφαρμογή.
Σκληρότητα έναντι ανθεκτικότητας
Η αντίστροφη σχέση μεταξύ σκληρότητας και ανθεκτικότητας δημιουργεί πολύπλοκους πίνακες αποφάσεων για εφαρμογές κατασκευής. Η σκληρότητα, μετρούμενη σε HRC (κλίμακα Rockwell C), συσχετίζεται έντονα με την αντοχή στη φθορά και τη θλιπτική αντοχή. Ωστόσο, καθώς αυξάνεται η σκληρότητα, η ολκιμότητα και η αντοχή στην κρούση συνήθως μειώνονται. Αυτή η αντιστάθμιση καθίσταται ιδιαίτερα κρίσιμη σε διακοπτόμενες λειτουργίες κοπής όπου τα εργαλεία υφίστανται κυκλική φόρτιση.
Οι σύγχρονες μεταλλουργικές εξελίξεις έχουν διευρύνει κάπως τα όρια των πιθανοτήτων. Για παράδειγμα, οι χάλυβες υψηλής ταχύτητας με μήτρα, όπως οι ASP 2023 και CPM REX 76, επιτυγχάνουν τιμές σκληρότητας που υπερβαίνουν τα 70 HRC, διατηρώντας παράλληλα λογική ανθεκτικότητα μέσω των μοναδικών μικροδομικών χαρακτηριστικών τους. Αυτά τα προηγμένα υλικά διαθέτουν λεπτά, ομοιόμορφα κατανεμημένα καρβίδια σε μια σκληρή μήτρα, μετριάζοντας το παραδοσιακό συμβιβασμό.
Οι παράγοντες που αφορούν συγκεκριμένες εφαρμογές περιπλέκουν περαιτέρω τις αποφάσεις επιλογής. Στην κατεργασία υψηλής ταχύτητας σκληρυμένων χαλύβων, η διατήρηση της ακμής μπορεί να είναι ο περιοριστικός παράγοντας, ευνοώντας τα σκληρότερα υλικά εργαλείων παρά την πιθανή ευθραυστότητα. Αντίθετα, σε βαριές εργασίες χοντροκομμένης κατεργασίας με μεταβλητά φορτία κοπής, η ανθεκτικότητα καθίσταται πρωταρχικής σημασίας για την αποφυγή καταστροφικής αστοχίας του εργαλείου.
Μέσω προσεκτικής ανάλυσης των τρόπων αστοχίας στις εργασίες κατεργασίας μας, έχουμε αναπτύξει κατευθυντήριες γραμμές ειδικές για κάθε εφαρμογή. Για προσαρμοσμένα εξαρτήματα θαλάμου κενού που απαιτούν αυστηρές ανοχές και εξαιρετικό φινίρισμα επιφάνειας, συνήθως επιλέγουμε CPM S90V στα 58-60 HRC, παρέχοντας μια βέλτιστη ισορροπία για αυτήν την εφαρμογή. Για βαρέα εξαρτήματα αυτοκινήτων που αντιμετωπίζουν μεταβλητές δυνάμεις κοπής, προτιμούμε χάλυβες όπως S7 στα 54-56 HRC, θυσιάζοντας κάποια αντοχή στη φθορά για βελτιωμένη αντοχή σε κρούση.
Συμπέρασμα
Η επιλογή του βέλτιστου χάλυβα εργαλείων απαιτεί την εξισορρόπηση των ιδιοτήτων του υλικού με τις απαιτήσεις της εφαρμογής. Κατανοώντας τα συστήματα ταξινόμησης, τις επιδράσεις της θερμικής επεξεργασίας και τους συμβιβασμούς ιδιοτήτων, παραδίδουμε ανώτερα, ειδικά κατεργασμένα εξαρτήματα που πληρούν ακριβείς προδιαγραφές, μεγιστοποιώντας παράλληλα την αποδοτικότητα της παραγωγής.




