

Στη μεταποιητική βιομηχανία, το προϊόν συχνά διαμορφώνεται και συναρμολογείται με εργαλεία κατασκευασμένα από χάλυβα. Τέτοια εργαλεία κυμαίνονται από τα γνωστά και μη εξειδικευμένα, όπως τρυπάνια και κατσαβίδια, έως πιο εξειδικευμένο εξοπλισμό όπως μήτρες για τη χύτευση τηγμένου μετάλλου ή για τη διαμόρφωση εξαρτημάτων όπως τα πάνελ αυτοκινήτων (στη μηχανική, η διαμόρφωση σημαίνει σφυρηλάτηση ή σφράγιση). Υπάρχουν πολλά είδη χάλυβα εργαλείων. Ο χάλυβας εργαλείων για την κοπή μετάλλου επιλέγεται συνήθως από μια οικογένεια που ονομάζεται χάλυβες υψηλής ταχύτητας (HSS), οι οποίοι φέρουν αυτό το όνομα επειδή παραμένουν σκληροί και ανθεκτικοί στη φθορά έως και 600 βαθμούς Κελσίου (C). Ο HSS μπορεί να κόβει μέταλλα σε υψηλές ταχύτητες σε σύγκριση με εργαλεία από πιο συνηθισμένο χάλυβα, τα οποία θα άρχιζαν να μαλακώνουν πάνω από τους 200 βαθμούς Κελσίου, περίπου. Μια παρόμοια διάκριση υπάρχει μεταξύ των ειδών χαλύβων που χρησιμοποιούνται για τη χύτευση ή τη διαμόρφωση μετάλλου. Σε αυτές τις εργασίες, οι μηχανικοί μιλούν για χάλυβα εργαλείων θερμής κατεργασίας και χάλυβα εργαλείων ψυχρής κατεργασίας. Ο χάλυβας εργαλείων θερμής κατεργασίας χρησιμοποιείται για μήτρες που συγκρατούν τηγμένα μέταλλα όπως αλουμίνιο και ψευδάργυρο στη θέση τους μέχρι να στερεοποιηθεί το υγρό ή για τη διαμόρφωση μετάλλου πάνω από 200 βαθμούς Κελσίου (περίπου), ενώ ο χάλυβας εργαλείων ψυχρής κατεργασίας χρησιμοποιείται για τη διαμόρφωση μετάλλου κάτω από την ίδια θερμοκρασία.
Εισαγωγή
Στη μεταποιητική βιομηχανία, οι όροι «εργαλείο» και «χάλυβας εργαλείων» έχουν μια ειδική τεχνική σημασία. Χρησιμοποιούνται για να περιγράψουν ένα μέρος του μηχανήματος παραγωγής που έρχεται σε επαφή με το προϊόν, καθώς και τον χάλυβα από τον οποίο είναι κατασκευασμένο αυτό το μέρος, εάν είναι κατασκευασμένο από χάλυβα (όπως συνήθως συμβαίνει).
Τα εργαλεία, όπως ορίζονται κατ' αυτόν τον τρόπο, μπορούν να χρησιμοποιηθούν για σκοπούς κοπής, χύτευσης ή διαμόρφωσης.
Η κοπή είναι η ενέργεια που εκτελείται από ένα τρυπάνι ή το εργαλείο μίας αιχμής σε έναν τόρνο. Είναι επίσης η ενέργεια που εκτελείται από το εργαλείο πολλαπλών σημείων μιας φρέζας ή μιας πριονόλαμας.
Η χύτευση είναι η διαδικασία συγκράτησης του τηγμένου μετάλλου ή οποιουδήποτε άλλου τηγμένου υλικού στη θέση του μέχρι να στερεοποιηθεί.
Η διαμόρφωση είναι η διαδικασία σφυρηλάτησης, κάμψης ή σφράγισης ενός συμπαγούς τεμαχίου εργασίας, έτσι ώστε το σχήμα του να αλλάζει χωρίς απώλεια υλικού.
Μερικές φορές αυτές οι ενέργειες συνδυάζονται, για παράδειγμα, όταν μια πρέσα κόβει έναν κύκλο σε ένα μεταλλικό φύλλο και ταυτόχρονα τον διαμορφώνει στη βάση μιας κατσαρόλας.
Σε αυτήν την τεχνική χρήση, η μηχανή που συγκρατεί το εργαλείο και τα υλικά από τα οποία είναι κατασκευασμένη η μηχανή που συγκρατεί το εργαλείο αναφέρονται γενικά ξεχωριστά από το ίδιο το εργαλείο.
Η ιστορία των χαλύβων εργαλείων
Οι πρώτοι χάλυβες εργαλείων ήταν πιθανώς αυτοί που χρησιμοποιούνταν για την κατασκευή παραδοσιακών οργάνων όπως σφυριά, αμόνια, μαχαίρια και τσεκούρια. Αρχικά, αυτοί δύσκολα διακρίνονταν από τον συνηθισμένο σίδηρο που κατασκευαζόταν με τις πιο πρωτόγονες τεχνικές.
Αλλά με την πάροδο του χρόνου, οι παραδοσιακοί σιδηρουργοί έμαθαν να αλλάζουν τις ιδιότητες του σιδήρου ώστε να τον κάνουν πιο σκληρό για ορισμένες χρήσεις και πιο σκληρό για άλλες. Αυτές οι τροποποιημένες μορφές σιδήρου έγιναν οι πρώτες αληθινές μορφές χάλυβα.
Στις πρώτες μέρες της χαλυβουργίας, πριν από περισσότερα από τρεις χιλιάδες χρόνια, οι σιδηρουργοί ανακάλυψαν ότι θερμαίνοντας σίδηρο συγκεκριμένης σύνθεσης και στη συνέχεια βυθίζοντάς τον σε λάδι ή νερό, μπορούσε να σκληρύνει από ό,τι αν απλώς αφηνόταν να κρυώσει φυσικά. Με τον όρο «ορισμένη σύνθεση», εννοώ σίδηρο που περιείχε περίπου ένα τοις εκατό κατά βάρος, περίπου, διαλυμένου άνθρακα όταν βρισκόταν σε θερμή κατάσταση. Η απότομη απόσβεση θα εμπόδιζε τον άνθρακα να βγει από το διάλυμα για να σχηματίσει συγκριτικά μεγάλα σωματίδια καρβιδίου του σιδήρου σε μια μήτρα από σχετικά καθαρό και μαλακό σίδηρο. Αντ' αυτού, η διαδικασία απόσβεσης κλείδωσε τα άτομα άνθρακα στη θέση τους σε αυτό που ήταν τώρα μια τεταμένη μήτρα σιδήρου και άνθρακα που ονομάζεται μαρτενσίτης, η οποία είναι πιο δύσκολο να παραμορφωθεί.
Φυσικά, όλη αυτή η χημεία δεν ήταν γνωστή εκείνη την εποχή. Αντίθετα, οι σιδηρουργοί του παρελθόντος εργάζονταν με διάφορους εμπειρικούς κανόνες. Στην αγγλική γλώσσα, αυτό δίνει την έκφραση «μαύρη τέχνη». Η εργασία των σιδηρουργών ήταν περισσότερο τέχνη παρά επιστήμη, ήταν βρώμικη και μαύρη από φυσική άποψη, και επιπλέον κανείς δεν ήξερε πραγματικά τι έκαναν οι σιδηρουργοί. Ήταν σε συμμαχία με δαίμονες από την παρόμοια πύρινη τάφρο της Κόλασης; Για όλους αυτούς τους λόγους, η εργασία του σιδηρουργού ήταν γνωστή ως «μαύρη τέχνη», ένας όρος που εφαρμόζεται σε οποιαδήποτε άλλη παρόμοια μυστηριώδη διαδικασία σήμερα.

Εικόνα ενός παραδοσιακού σιδηρουργού (1606 μ.Χ.) δημόσιας χρήσης μέσω Wikimedia Commons
Με την πάροδο του χρόνου, η τέχνη των σιδηρουργών έγινε πιο περίτεχνη και επιδέξια, αν και εξακολουθούσε να είναι τέχνη. Κομμάτια από τον πιο σκληρό χάλυβα τοποθετούνταν εκεί που θα βρισκόταν η άκρη μιας λεπίδας και συνδυάζονταν με κομμάτια μαλακότερου αλλά σκληρότερου χάλυβα για να σχηματίσουν τον όγκο της λεπίδας. Μια άλλη μέθοδος αρχικής προετοιμασίας περιελάμβανε την καθίζηση δενδριτών καρβιδίου σε ένα μόνο μπλοκ χάλυβα. Ωστόσο, αρχικά προέκυψε ότι το σύνθετο υλικό στη συνέχεια χτυπιόταν, θερμαινόταν και διπλωνόταν πολλές φορές για να διαταραχθούν οι πιθανώς εύθραυστες ακαθαρσίες και οι φυσαλίδες αερίου και να σχηματιστούν λεπίδες με σκληρά σώματα και σκληρές άκρες. Αυτές οι τεχνικές, οι οποίες ονομαστικά περιλάμβαναν την ιαπωνική μέθοδο mokume-gane και τη μέθοδο της Δαμασκού στη Μέση Ανατολή , παρήγαγαν χάλυβα με στροβιλιζόμενα μοτίβα που αποκάλυπταν την υποκείμενη δομή, ειδικά όταν χαράσσονταν. Ωστόσο, υπήρχε ελάχιστη επιστημονική κατανόηση του τι πραγματικά συνέβαινε, σε αντίθεση με μια πιο διαισθητική και καλλιτεχνική κατανόηση.

Ένα ιαπωνικό σπαθί κατασκευασμένο με την τεχνική mokume-gane σε φόντο αλυσιδωτής θωράκισης. Φωτογραφία από τον 'Dafannin', 12 Μαΐου 1986, CC BY-SA 4.0 μέσω Wikimedia Commons.
Τα πράγματα έγιναν πιο επιστημονικά στα τέλη του 1700 και στις αρχές του 1800. Η εμφάνιση της σύγχρονης χημείας κατέστησε σαφές ότι ο χάλυβας της εποχής ήταν ένα κράμα, στην πραγματικότητα ένα σύνθετο υλικό, από σίδηρο και άλλα στοιχεία· ότι το κύριο πρόσθετο ήταν ο άνθρακας· και ότι ο άνθρακας έπαιρνε διαφορετικές μορφές στον μαλακό χάλυβα, τον σκληρό χάλυβα και τον χυτοσίδηρο (όπου η συγκέντρωση άνθρακα ήταν περίπου τέσσερα τοις εκατό κατά βάρος).
Αυξάνοντας την αναλογία άνθρακα στον χάλυβα με ελεγχόμενο τρόπο, κατέστη δυνατή η παραγωγή εξαιρετικά σκληρών, αν και κάπως εύθραυστων, χαλύβων που ήταν κατάλληλοι για την κοπή άλλων μορφών χάλυβα. Έτσι γεννήθηκαν οι πρώτοι χάλυβες εργαλείων ενός σύγχρονου τύπου.
Αυτοί οι πρώιμοι χάλυβες εργαλείων συνδύαζαν μια μήτρα κυρίως από μαρτενσίτη (σκληρυμένη με σβέση) με πρόσθετες προσθήκες καρβιδίου του σιδήρου.
Ωστόσο, είχαν το μειονέκτημα ότι τείνουν να μαλακώνουν πάνω από τους 200 βαθμούς Κελσίου, και αυτό περιόριζε τον ρυθμό με τον οποίο μπορούσαν να χρησιμοποιηθούν για την κοπή άλλων χαλύβων.
Το 1868, ο Σκωτσέζος μηχανικός Ρόμπερτ Μούσετ, γιος ενός από τους πρώτους σιδηρουργούς που αναγνώρισαν τη σημασία του άνθρακα, επινόησε μια μορφή χάλυβα που παρέμενε σκληρή σε υψηλότερες θερμοκρασίες.
Γνωστό ως χάλυβας Mushet, το νέο κράμα περιείχε όχι μόνο τις συνήθεις ποσότητες άνθρακα, αλλά και μεγαλύτερες ποσότητες μαγγανίου και βολφραμίου. Ο χάλυβας Mushet είχε επίσης την ασυνήθιστη ιδιότητα να μην χρειάζεται να σβήνει σε υγρό. Ήταν ο πρώτος χάλυβας που «σκληρύνθηκε με αέρα»: ένας χάλυβας που σκλήρυνε σε επίπεδα παρόμοια με τον μαρτενσίτη απλώς ψύχοντας από την κόκκινη θερμότητα σε ένα πίδακα αέρα.
Στις αρχές του 1900, οι ιδιότητες του χάλυβα Mushet βελτιώθηκαν ακόμη περισσότερο από τον Αμερικανό μηχανικό Frederick Winslow Taylor και τους συναδέλφους του. Το αποτέλεσμα έγινε γνωστό ως χάλυβας υψηλής ταχύτητας (HSS). Το HSS παραμένει χρήσιμο και σκληρό μέχρι τους 500 ή ακόμα και τους 600 βαθμούς Κελσίου: εξ ου και το όνομά του, καθώς μπορεί να χρησιμοποιηθεί για την κοπή άλλων χαλύβων σε ακόμη υψηλότερες ταχύτητες από τον χάλυβα Mushet. Μαζί με τον σίδηρο και τον άνθρακα που είναι κοινά σε όλους τους τύπους χάλυβα, τα περισσότερα κράματα HSS συνεχίζουν να περιλαμβάνουν μεγάλες ποσότητες βολφραμίου, καθώς και χρώμιο, το οποίο έχει αντικαταστήσει το μαγγάνιο της αρχικής σύνθεσης Mushet.
Στις μέρες μας, οι άκρες καρβιδίου χρησιμοποιούνται συχνά για τις πιο απαιτητικές εφαρμογές κοπής μετάλλων, αν και οι χάλυβες υψηλής ταχύτητας παραμένουν το προτιμώμενο υλικό για την κατασκευή πριονωτών λεπίδων και τρυπανιών, για τα οποία η εισαγωγή άκρων καρβιδίου θα ήταν κανονικά μη πρακτική, ειδικά στις μικρότερες διαμέτρους και στις πιο λεπτές ποιότητες μεγέθους δοντιών.
Τι γίνεται όμως με τη χύτευση και τη διαμόρφωση;
Μέχρι τώρα, έχω περιγράψει βελτιώσεις σε χάλυβες εργαλείων που χρησιμοποιούνται για την κοπή αντικειμένων, από τις πρώτες λεπίδες μέχρι τα σύγχρονα βιομηχανικά εργαλεία HSS. Ωστόσο, η σύγχρονη διάκριση μεταξύ χάλυβα εργαλείων ψυχρής κατεργασίας και χάλυβα εργαλείων θερμής κατεργασίας ισχύει πραγματικά για τους χάλυβες που χρησιμοποιούνται για χύτευση και διαμόρφωση.
Οι χάλυβες θερμής κατεργασίας χρησιμοποιούνται για διεργασίες όπου η θερμοκρασία του εργαλείου υπερβαίνει τους 200 βαθμούς Κελσίου (392 βαθμούς Φαρενάιτ).
Οι χάλυβες εργαλείων ψυχρής κατεργασίας χρησιμοποιούνται για διεργασίες όπου η θερμοκρασία του εργαλείου παραμένει κάτω από 200 βαθμούς Κελσίου.
Η διαχωριστική γραμμή των 200 βαθμών Κελσίου δεν είναι απολύτως αυστηρή και γρήγορη, δεδομένου ότι υπάρχουν πολλά διαφορετικά κράματα με διαφορετικές ιδιότητες, αλλά είναι μια συμβατική διαχωριστική γραμμή που αναφέρεται ευρέως στη βιβλιογραφία.
Με όλες τις μορφές εργαλειοχάλυβα, οι κύριες αιτίες αστοχίας είναι η θραύση, η παραμόρφωση (ειδικά η μόνιμη ή «πλαστική» παραμόρφωση), η επιφανειακή φθορά και η ανάπτυξη ρωγμών επιφανειακής κόπωσης που προκαλούνται από κυκλικές τάσεις. Οι κυκλικές τάσεις είναι τόσο μηχανικής όσο και θερμικής προέλευσης. Οι θερμικές τάσεις αποτελούν ένα ιδιαίτερα σοβαρό ζήτημα για τους εργαλειοχάλυβες θερμής κατεργασίας.
Χάλυβες εργαλείων ψυχρής εργασίας
Οι χάλυβες εργαλείων ψυχρής κατεργασίας είναι γενικά χάλυβες υψηλής περιεκτικότητας σε άνθρακα, που συνήθως περιέχουν περίπου ένα έως ενάμισι τοις εκατό άνθρακα κατά βάρος. Οι πιο συνηθισμένοι τύποι είναι οι ποιότητες χαμηλής περιεκτικότητας σε κράματα που σκληραίνουν σε λάδι, οι ποιότητες μεσαίου κράματος που σκληραίνουν σε αέρα και οι ποιότητες υψηλής περιεκτικότητας σε άνθρακα και υψηλής περιεκτικότητας σε χρώμιο.
Οι ποιότητες χαμηλού κράματος που σκληραίνουν σε λάδι είναι οι φθηνότερες. Εκτός από το γεγονός ότι περιέχουν λιγότερες ακαθαρσίες, κατά τα άλλα είναι πολύ ίδιες με τις παλιομοδίτικες μορφές εργαλειοχάλυβα που χρησιμοποιούνταν πριν από τον χάλυβα Mushet.
Τα κράματα μεσαίας σκληρύνσεως με αέρα σκληραίνουν με λιγότερη παραμόρφωση από τους χάλυβες που πρέπει να υποβληθούν σε σκλήρυνση. Μπορούν επίσης να σκληρυνθούν σε παχύτερες διατομές από τον χάλυβα που έχει υποστεί σκλήρυνση με λάδι, έως και 100 χιλιοστά ή περισσότερο.
Οι ποιότητες υψηλής περιεκτικότητας σε άνθρακα και χρώμιο, οι οποίες σκληρύνονται είτε με σβέση λαδιού είτε με σκλήρυνση με αέρα, ανάλογα με την ακριβή σύνθεσή τους, είναι οι πιο ανθεκτικές στη φθορά.
Οι χάλυβες εργαλείων ψυχρής κατεργασίας χρησιμοποιούνται συνήθως για μια πληθώρα καθημερινών βιομηχανικών χρήσεων, όπως:
- Χύτευση πλαστικών υπό πίεση
- Μήτρες για τη διαμόρφωση λεπτών μεταλλικών πάνελ, όπως τα καμπύλα πάνελ αμαξώματος αυτοκινήτων
- Τσοκ και κέντρα τόρνου
- rollers
- Μήτρες διαμόρφωσης κυλίνδρων για σπειρώματα βιδών και ρίξεις
- Καρφίτσες, γλυφίδες, βρύσες και μαντρέλια
- Τροχοί και βάσεις εργασίας από σύρμα και σωλήνες ψύξης
- Ψαλίδια, λεπίδες και άλλα εργαλεία κοπής, για εφαρμογές όπου η κοπή είναι σύντομη και παράγεται μικρή θερμότητα
- Μετρητές
- Μήτρες για κενά, έλξη και διάτρηση
Χάλυβες εργαλείων θερμής εργασίας
Όπως ο χάλυβας Mushet και οι πρώτοι χάλυβες υψηλής ταχύτητας, οι χάλυβες εργαλείων θερμής κατεργασίας παραδοσιακά περιελάμβαναν μεγάλες ποσότητες βολφραμίου ως στοιχείο κράματος. Ωστόσο, υπάρχουν επίσης χάλυβες εργαλείων θερμής κατεργασίας που έχουν χρώμιο ως κύριο στοιχείο κράματος, καθώς και άλλες ποιότητες που έχουν μολυβδαίνιο ως κύριο στοιχείο κράματος.
Μαζί με την κοπή και διάτρηση μετάλλων υψηλής ταχύτητας, οι χάλυβες εργαλείων θερμής κατεργασίας χρησιμοποιούνται συνήθως για:
- Χύτευση με χύτευση μετάλλων
- Εξώθηση
- Σφυρηλάτηση
- Κατασκευή προϊόντων από γυαλί
Επιλογή Υλικών για Χύτευση
Οι διαδικασίες χύτευσης για τις οποίες χρησιμοποιείται εργαλειοχάλυβας ονομάζονται χύτευση με πίεση, κατά την οποία το εργαλείο χρησιμεύει ως μήτρα, προσδίδοντας ένα λεπτομερές ή σχετικά ακριβές σχήμα στο τελικό αντικείμενο με τρόπους που είναι πιο πιστοί και επαναλήψιμοι από ό,τι είναι δυνατό με τη χύτευση σε καλούπια άμμου.
Η χύτευση με μήτρα πιθανότατα προέρχεται από τη χύτευση γραμμάτων για κινητά στοιχεία τον 1400 μ.Χ., σε ανοιχτές μήτρες στο σχήμα κάθε γράμματος. Με τη σύγχρονη έννοια, το μέταλλο εγχέεται υπό πίεση σε ένα καλούπι κατασκευασμένο από δύο αντίθετα εργαλεία, τα οποία γεμίζει με ακρίβεια.
Τα εργαλεία καλουπιών για πλαστικά κατασκευάζονται συνήθως από ειδικές ποιότητες χάλυβα ψυχρής κατεργασίας γνωστές ως χάλυβες P, από αλουμίνιο ή από κράματα βηρυλλίου-χαλκού. Τα πλεονεκτήματα του χαλκού και του αλουμινίου, για αυτή τη χρήση, περιλαμβάνουν πολύ υψηλότερη θερμική αγωγιμότητα και κατά συνέπεια ταχύτερη και πιο ομοιόμορφη ψύξη από τον χάλυβα.
Από την άλλη πλευρά, τα χαλύβδινα καλούπια διαρκούν περισσότερο (έως και εκατομμύρια κύκλους) και μπορούν να αντισταθούν καλύτερα στη διάβρωση από πίδακες ταχέως κινούμενου πλαστικού, ειδικά εάν περιέχουν λειαντική σύνθετη ενίσχυση όπως ίνες γυαλιού. Ορισμένα φινιρίσματα επιφάνειας μπορούν επίσης να επιτευχθούν αξιόπιστα μόνο με χάλυβα.
Επιλογή Υλικών για Διαδικασίες Μορφοποίησης
Οι διαδικασίες διαμόρφωσης μετάλλων για τις οποίες χρησιμοποιείται χάλυβας εργαλείων ψυχρής κατεργασίας γενικά δεν περιλαμβάνουν πολύ υψηλό βαθμό μαζικής παραμόρφωσης του μετάλλου. Η προσκόλληση σπειρωμάτων στην επιφάνεια μιας ράβδου με κύλιση ή η συμπίεση ενός επίπεδου μεταλλικού φύλλου στις σύνθετες καμπύλες ενός πλαισίου αμαξώματος αυτοκινήτου είναι τυπικές διαδικασίες ψυχρής διαμόρφωσης υπό αυτή την έννοια.
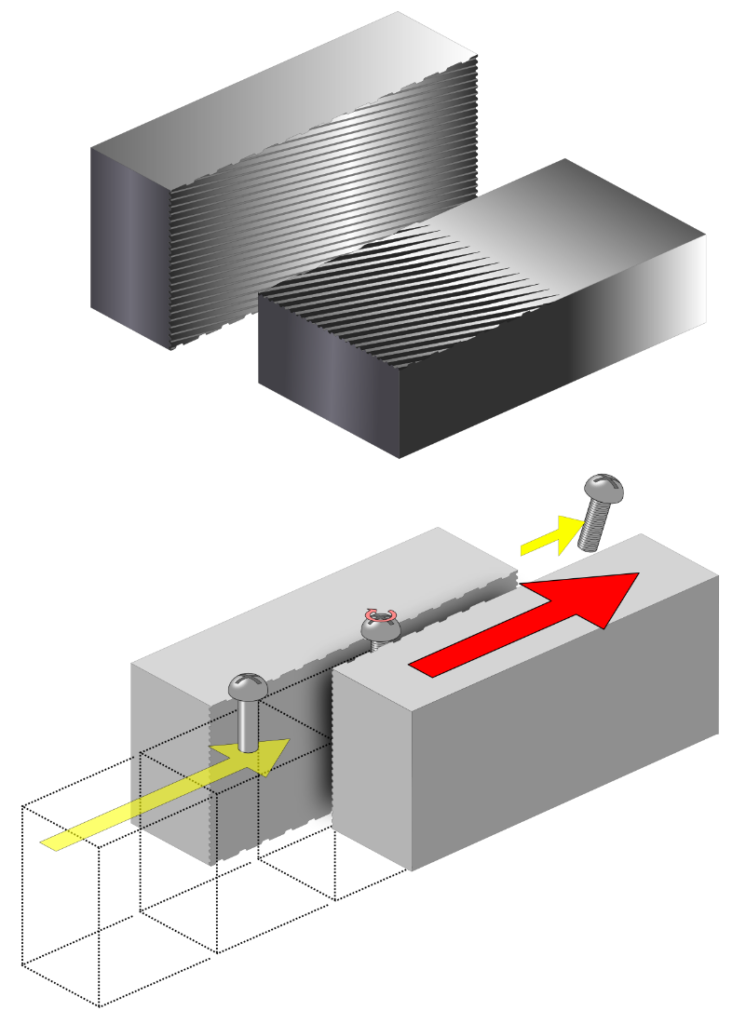
Σχηματισμός σπειρώματος με ψυχρή έλαση. Γραφικό από 'Tosaka', 12 Οκτωβρίου 2009, CC BY 3.0 μέσω Wikimedia Commons.
Οι διαδικασίες ψυχρής κατεργασίας συχνά επιφέρουν κάποιες βελτιώσεις στην ποιότητα του μετάλλου μέσω του αναπροσανατολισμού της κρυσταλλικής δομής του μετάλλου και της σκλήρυνσης με την κατεργασία , αν και η επίδραση στην κρυσταλλική δομή συνήθως περιορίζεται στην επιφάνεια και είναι λιγότερο δραματική από ό,τι στην περίπτωση της σφυρηλάτησης, την οποία συζητώ στην επόμενη ενότητα.
Όλες οι πιο δραστικές διαδικασίες διαμόρφωσης μετάλλων περιλαμβάνουν θερμή επεξεργασία (πάνω από 200 βαθμούς Κελσίου). Όπως σημειώθηκε, αυτές περιλαμβάνουν:
- Εξώθηση, και
- Σφυρηλάτηση
Όπως έχουμε επίσης αναφέρει, η κατασκευή γυάλινων αντικειμένων είναι μια άλλη σημαντική εφαρμογή του χάλυβα εργαλείων θερμής κατεργασίας.
Η εξώθηση είναι η διαδικασία με την οποία ένα θερμαινόμενο και μαλακωμένο υλικό ωθείται μέσα από μια μήτρα για να σχηματίσει ένα μακρύ αντικείμενο με σταθερό προφίλ διατομής. Τα πιο γνωστά παραδείγματα εξωθημένων αντικειμένων είναι τα πλαστικά και αλουμινένια τμήματα, τα οποία μπορεί να έχουν αρκετά περίπλοκα σχήματα. Τα πλαστικά τμήματα μπορούν να εξωθηθούν μέσω μητρών χάλυβα εργαλείων ψυχρής κατεργασίας, αλλά τα τμήματα αλουμινίου πρέπει να εξωθηθούν μέσω μητρών χάλυβα εργαλείων θερμής κατεργασίας.
Μια ειδική κατηγορία εξώθησης είναι η εξώθηση με ανατροπή, η οποία χρησιμοποιείται για τη διαμόρφωση αντικειμένων όπως τα σώματα κονσερβών αλουμινίου και οι σωλήνες χαπιών. Με την εξώθηση με ανατροπή, μια μήτρα ωθείται προς τα κάτω σε ένα κενό κομμάτι μετάλλου, το οποίο στη συνέχεια ρέει προς τα πίσω γύρω από τη μήτρα για να σχηματίσει το δοχείο ή τον σωλήνα. Είναι πραγματικά αξιοσημείωτο ότι με αυτή τη μέθοδο μπορούν να σχηματιστούν κονσέρβες και σωλήνες με τόσο λεπτά, αλλά ομοιόμορφα, τοιχώματα.
Οι σωλήνες χωρίς ραφή κατασκευάζονται επίσης με εξώθηση. Ένα συμπαγές τεμάχιο θερμαίνεται και στη συνέχεια τρυπιέται στη μέση. Στη συνέχεια, τοποθετείται πάνω σε έναν άξονα και του δίνεται το τελικό του μέγεθος και το πάχος τοιχώματος με εξώθηση.
Η σφυρηλάτηση είναι η διαδικασία κατά την οποία ένα κομμάτι θερμού μετάλλου, συχνά πυρακτωμένου, σφυρηλατείται στο τελικό του σχήμα με βιομηχανικό σφυρί, ακολουθώντας μόνο μικρές κατεργασίες κοπής. Ένα καλό παράδειγμα προϊόντος που συνήθως κατασκευάζεται με σφυρηλάτηση είναι ένα κλειδί. Το σφυρί μπορεί να κινείται μηχανικά και προς τις δύο κατευθύνσεις ή μπορεί να ανυψώνεται μηχανικά και να πέφτει με τη βαρύτητα («σφυρηλασία με πτώση»).

Σφυρηλασία χαλύβδινων ελαστικών για τροχούς σιδηροδρομικών τρένων. Φωτογραφία από τον Rainer Halama , 19 Ιουνίου 2010, CC BY-SA 3.0 μέσω Wikimedia Commons.
Η σφυρηλάτηση είναι άμεσος βιομηχανικός απόγονος παλαιότερων τεχνικών σιδηρουργίας όπως το mokume-gane και το Damascus. Έχει παρόμοιο αποτέλεσμα, δηλαδή, προκαλεί τη διασπορά και το κλείσιμο υαλωδών ακαθαρσιών και φυσαλίδων αερίου, και τη διάσπαση και την αντικατάσταση των μεγάλων κρυστάλλων ή «κόκκων» που συνήθως βρίσκονται μέσα στο χυτό μέταλλο - παρόμοια με τις πούλιες σε έναν γαλβανισμένο σιδερένιο φράχτη, που είναι και οι ίδιοι ένας τύπος μεταλλικού κρυστάλλου - από μικρότερα και, σε πολλές περιπτώσεις, παραμορφώνονται προς την κατεύθυνση των εξωτερικών καμπυλών του τελικού σχήματος.
Όπως θα περίμενε κανείς, μια λεπτή δομή είναι ανώτερη από μια χονδροειδή. Και μια λεπτή δομή στην οποία οι κόκκοι ακολουθούν επίσης το σχήμα του προϊόντος βελτιώνει ακόμη περισσότερο τις μηχανικές ιδιότητες του τελικού αντικειμένου, καθιστώντας πολύ λιγότερο πιθανό το αντικείμενο να ραγίσει σε μια γωνία υπό βαριά φορτία από ό,τι διαφορετικά.
Υπάρχει μια πολύ καλή απεικόνιση κρυστάλλων που ακολουθούν το σχήμα στον ιστότοπο dropforging.net . Η ουσιαστική ομοιότητα με τα προϊόντα των πιο εξειδικευμένων σιδηρουργών παλαιότερων εποχών είναι εμφανής, εκτός από το ότι σε αυτήν την περίπτωση το αποτέλεσμα είναι ένα βιομηχανικό αντικείμενο και όχι ένα σπαθί.
Πολλά από τα πιο «σοβαρά» μηχανικά είδη, είδη που φέρουν βαριά φορτία και θα είχαν σοβαρές ή τουλάχιστον πολύ ενοχλητικές συνέπειες σε περίπτωση θραύσης, είναι σφυρήλατα. Μαζί με τα κλειδιά, τα οποία μπορεί να σπάσουν στα σημεία μέγιστης τάσης, κοντά στο παξιμάδι, εάν είχαν κατασκευαστεί με οποιαδήποτε άλλη μέθοδο, τα σφυρήλατα είδη περιλαμβάνουν τους στροφαλοφόρους άξονες των κινητήρων και τις μπιέλες που ενώνουν τα έμβολα με τον στροφαλοφόρο άξονα, αν και τα ίδια τα έμβολα είναι συνήθως χυτά. (Τα σφυρήλατα έμβολα χρησιμοποιούνται, ωστόσο, σε αγωνιστικούς κινητήρες και γίνονται ολοένα και πιο δημοφιλή στη γενική χρήση).
Υπάρχουν δύο κύρια είδη σφυρηλάτησης: η ανοιχτή σφυρηλάτηση και η σφυρηλάτηση κλειστού καλουπιού. Η ανοιχτή σφυρηλάτηση κονιοποιεί το μέταλλο σε ένα τραχύ σχήμα και βελτιώνει τη γενική εσωτερική του δομή, αλλά δεν του προσδίδει κάποιο ιδιαίτερα συγκεκριμένο σχήμα ή μοτίβο ινών. Η σφυρηλάτηση κλειστού καλουπιού παράγει πιο συγκεκριμένα σχήματα και μοτίβα ινών.







