

Η θερμική επεξεργασία και η κατεργασία CNC είναι δύο διαδικασίες που διαμορφώνουν όχι μόνο τη γεωμετρία ενός εξαρτήματος, αλλά και τη συμπεριφορά του μετά την κατεργασία. Η θερμική επεξεργασία μεταβάλλει την εσωτερική δομή ενός υλικού για να βελτιώσει την αντοχή, τη σκληρότητα ή την ανθεκτικότητα. Η κατεργασία CNC αφαιρεί υλικό για να επιτύχει ακριβείς διαστάσεις και φινιρίσματα επιφάνειας. Όταν αυτές οι διαδικασίες συνδυάζονται, η σειρά με την οποία εκτελούνται μπορεί να επηρεάσει σημαντικά την ακρίβεια και την επαναληψιμότητα.
Θερμικές επεξεργασίες στην κατεργασία CNC
Η αλληλουχία έχει σημασία επειδή τόσο η μηχανική κατεργασία όσο και η θερμική επεξεργασία εισάγουν και απελευθερώνουν εσωτερικές τάσεις. Εάν αυτές οι τάσεις δεν αντιμετωπιστούν σωστά, τα εξαρτήματα μπορεί να λυγίσουν, να στριφογυρίσουν ή να εκτραπούν εκτός ανοχής κατά τη διάρκεια της μηχανικής κατεργασίας ή μετά την τελική επεξεργασία. Η παραμόρφωση, η υπολειμματική τάση και η μακροπρόθεσμη διαστατική σταθερότητα είναι συνηθισμένες προκλήσεις, ειδικά σε εξαρτήματα ακριβείας.
Κατανόηση της υπολειμματικής τάσης και παραμόρφωσης σε μηχανικά επεξεργασμένα εξαρτήματα
Πριν αποφασίσετε πότε θα εφαρμόσετε θερμική επεξεργασία, είναι σημαντικό να κατανοήσετε γιατί τα κατεργασμένα εξαρτήματα παραμορφώνονται εξαρχής. Τα περισσότερα προβλήματα διαστάσεων δεν προέρχονται από κακό προγραμματισμό ή ακρίβεια μηχανής. Προέρχονται από εσωτερικές τάσεις που υπήρχαν ήδη στο υλικό ή εισήχθησαν κατά την επεξεργασία. Αυτές οι τάσεις παραμένουν κρυφές μέχρι να αφαιρεθεί το υλικό ή το εξάρτημα να εκτεθεί σε θερμότητα.
Τι είναι η υπολειμματική τάση και πώς σχηματίζεται
Η υπολειμματική τάση είναι η εσωτερική τάση που είναι κλειδωμένη μέσα σε ένα υλικό ακόμα και όταν δεν εφαρμόζεται εξωτερική δύναμη. Σχηματίζεται κατά τη διάρκεια διαφόρων σταδίων παραγωγής και επεξεργασίας υλικού. Η έλαση, η σφυρηλάτηση, η χύτευση, η συγκόλληση, η μηχανική κατεργασία και η θερμική επεξεργασία μπορούν να αφήσουν πίσω τους τάση. Στην μηχανική κατεργασία, η υπολειμματική τάση αναπτύσσεται όταν οι δυνάμεις κοπής και η θερμότητα προκαλούν τοπική πλαστική παραμόρφωση. Το επιφανειακό στρώμα μπορεί να συμπιεστεί ενώ ο πυρήνας παραμένει σε τάση ή το αντίστροφο, ανάλογα με τη διαδικασία.
Η θερμική επεξεργασία μπορεί επίσης να δημιουργήσει υπολειμματική τάση όταν τα εξαρτήματα θερμαίνονται και ψύχονται ανομοιόμορφα. Για παράδειγμα, κατά τη διάρκεια της σβέσης, τα εξωτερικά στρώματα ψύχονται και συστέλλονται ταχύτερα από τον πυρήνα. Αυτή η διαφορά στον ρυθμό ψύξης δημιουργεί εσωτερική τάση ακόμη και αν το εξάρτημα φαίνεται ίσιο όταν αφαιρείται από τον κλίβανο.
Συνήθεις πηγές παραμόρφωσης σε εξαρτήματα CNC
Η παραμόρφωση εμφανίζεται συνήθως όταν επιτρέπεται η ανακατανομή της υπολειμματικής τάσης. Οι πιο συνηθισμένοι παράγοντες που την προκαλούν περιλαμβάνουν:
- Αφαίρεση μεγάλων ποσοτήτων υλικού από τη μία πλευρά ενός εξαρτήματος
- Ανομοιόμορφη σύσφιξη ή υπερβολικά σφιχτή στερέωση
- Υψηλές θερμοκρασίες κοπής κατά την εκχόνδριση
- Μη ομοιόμορφη ψύξη κατά τη θερμική επεξεργασία
Ένα συνηθισμένο παράδειγμα μηχανουργείου είναι μια επίπεδη πλάκα που παραμένει ευθεία κατά την τραχιά κατεργασία, αλλά παραμορφώνεται αφού αποσυνδεθεί. Η αφαίρεση του υλικού απελευθερώνει την τάση που είχε προηγουμένως εξισορροπηθεί μέσα στο υλικό.
Πώς αναδιανέμεται η εσωτερική τάση κατά την κατεργασία
Όταν αφαιρείται υλικό, η εσωτερική ισορροπία τάσεων αλλάζει. Οι περιοχές που διατηρούνταν σε ισορροπία ξαφνικά γίνονται ελεύθερες να κινηθούν. Αυτός είναι ο λόγος για τον οποίο η παραμόρφωση εμφανίζεται συχνά μετά από ένα πέρασμα κατεργασίας και όχι κατά τη διάρκειά του. Μια μακριά ράβδος μπορεί να λυγίσει μετά την κατεργασία μιας σχισμής κατά μήκος της μίας πλευράς. Μια λεπτή πλάκα μπορεί να στρίψει μόλις ανοιχτούν οι τσέπες.
Αυτό το φαινόμενο είναι πιο έντονο κατά την τραχιά κατεργασία, επειδή αφαιρούνται γρήγορα μεγαλύτεροι όγκοι υλικού. Εάν δεν περιλαμβάνεται βήμα ανακούφισης από την τάση, το εξάρτημα συνεχίζει να κινείται κατά τη διάρκεια των μεταγενέστερων εργασιών, καθιστώντας δύσκολη τη διατήρηση αυστηρών ανοχών.
Γιατί ορισμένες γεωμετρίες είναι πιο ευάλωτες
Δεν αντιδρούν όλα τα εξαρτήματα στην καταπόνηση με τον ίδιο τρόπο. Τα εξαρτήματα με λεπτά τοιχώματα, τα μακριά εξαρτήματα και τα ασύμμετρα σχέδια είναι ιδιαίτερα ευαίσθητα. Αυτές οι γεωμετρίες δεν έχουν την ακαμψία που απαιτείται για να αντισταθούν στην ανακατανομή της καταπόνησης. Για παράδειγμα, οι αεροδιαστημικές βάσεις με βαθιές τσέπες συχνά παραμορφώνονται μετά από τραχιά κατεργασία, εκτός εάν εφαρμοστεί ενδιάμεση ανακούφιση από την καταπόνηση.
Τα εξαρτήματα με ανώμαλο πάχος τοιχώματος τείνουν επίσης να κινούνται περισσότερο επειδή η τάση απελευθερώνεται ανομοιόμορφα. Ακόμα και μικρές διαφορές στη γεωμετρία μπορούν να οδηγήσουν σε μετρήσιμα σφάλματα επιπεδότητας ή ευθύτητας.
Τυπικά σημάδια παραμόρφωσης που σχετίζεται με το στρες
Η παραμόρφωση που σχετίζεται με την καταπόνηση εμφανίζεται συχνά με προβλέψιμους τρόπους. Οι μηχανικοί μπορεί να παρατηρήσουν ότι ένα εξάρτημα μετριέται σωστά ενώ είναι σφιγμένο, αλλά βγαίνει εκτός ανοχής μετά την αφαίρεσή του. Οι επίπεδες επιφάνειες μπορεί να εμφανίζουν σταδιακή κάμψη αντί για αιχμηρές καμπύλες. Οι θέσεις των οπών μπορεί να μετατοπιστούν ελαφρώς μετά την ολοκλήρωση των εργασιών.
Αυτά τα σημάδια υποδεικνύουν ότι η υπολειμματική τάση δεν αντιμετωπίστηκε σωστά νωρίτερα στη διαδικασία. Η κατανόηση αυτών των συμπεριφορών αποτελεί τη βάση για να αποφασιστεί εάν η θερμική επεξεργασία πρέπει να εφαρμοστεί πριν ή μετά την κατεργασία CNC.
Θερμική επεξεργασία πριν από την κατεργασία CNC (θερμική επεξεργασία προ-κατεργασίας)
Η εφαρμογή θερμικής επεξεργασίας πριν από την κατεργασία CNC χρησιμοποιείται συχνά για τη σταθεροποίηση της πρώτης ύλης πριν από την έναρξη σημαντικής κοπής. Σε αυτήν την προσέγγιση, το υλικό υποβάλλεται σε θερμική επεξεργασία στην σχεδόν ακατέργαστη μορφή του, όπως ένα μπιγιέτ, μια σφυρήλατη πλάκα ή μια πλάκα, πριν από την κατεργασία οποιωνδήποτε κρίσιμων διαστάσεων. Ο στόχος δεν είναι η τελική σκληρότητα, αλλά η μείωση της τάσης και η δομική ομοιομορφία.
Πώς λειτουργεί στην πράξη η προκατεργασία με θερμική επεξεργασία
Η προκατεργασία με θερμική επεξεργασία συνήθως περιλαμβάνει ανόπτηση, ομαλοποίηση ή ανακούφιση από τάσεις. Αυτές οι διαδικασίες μειώνουν την εσωτερική τάση που δημιουργείται κατά την έλαση ή τη σφυρηλάτηση και παράγουν μια πιο συνεπή μικροδομή. Σε πολλά εργαστήρια, τα μεγάλα χαλύβδινα μπλοκ υποβάλλονται σε απαλλαγή από τάσεις πριν από την τραχιά κατεργασία για να αποφευχθεί η μετακίνηση κατά την αφαίρεση βαρέων υλικών.
Για παράδειγμα, μια παχιά πλάκα από κράμα χάλυβα που χρησιμοποιείται για τη βάση μιας μηχανής μπορεί να ομαλοποιηθεί πριν από την κατεργασία. Αυτό βοηθά να διασφαλιστεί ότι όταν οι τσέπες και οι επιφάνειες στήριξης κατεργάζονται, η πλάκα παραμένει επίπεδη αντί να τραβιέται σε μια ρηχή καμπύλη.
Βασικά οφέλη της θερμικής επεξεργασίας πριν από την κατεργασία
Ένα από τα κύρια πλεονεκτήματα είναι η βελτιωμένη σταθερότητα κατά τα πρώτα στάδια κατεργασίας. Με τις εσωτερικές τάσεις ήδη μειωμένες, το υλικό ανταποκρίνεται πιο προβλέψιμα στις δυνάμεις κοπής. Αυτό οδηγεί σε λιγότερες εκπλήξεις κατά την τραχύτητα και την ημιτελική κατεργασία.
Επιπλέον πλεονεκτήματα περιλαμβάνουν:
- Μειωμένος κίνδυνος απότομης κίνησης του εξαρτήματος κατά την τραχιά κατεργασία
- Πιο συνεπής σχηματισμός θραυσμάτων και συμπεριφορά κοπής
- Βελτιωμένη επαναληψιμότητα κατά την κατεργασία μεγάλων ή βαριών τμημάτων
Οι μηχανικοί συχνά παρατηρούν ότι τα εργαλεία κόβουν πιο ομαλά και οι διαστάσεις παραμένουν πιο κοντά στις ονομαστικές καθ' όλη τη διάρκεια της διαδικασίας.
Περιορισμοί και συμβιβασμοί
Η θερμική επεξεργασία πριν από την κατεργασία δεν είναι χωρίς μειονεκτήματα. Ανάλογα με τη διαδικασία, το υλικό μπορεί να γίνει πιο σκληρό ή πιο ανθεκτικό στην κοπή. Αυτό μπορεί να αυξήσει τη φθορά του εργαλείου και τον χρόνο κατεργασίας. Σε ορισμένες περιπτώσεις, τα τελικά βήματα κατεργασίας επαναφέρουν την τάση, ειδικά εάν χρησιμοποιούνται επιθετικά περάσματα φινιρίσματος.
Ένας άλλος περιορισμός είναι ότι η θερμική επεξεργασία πριν από την κατεργασία δεν εγγυάται την τελική διαστατική σταθερότητα. Μόλις το εξάρτημα υποστεί πλήρη κατεργασία, ενδέχεται να απαιτείται πρόσθετη ανακούφιση από την τάση πριν από την τελική επιθεώρηση.
Βέλτιστες περιπτώσεις χρήσης για θερμική επεξεργασία πριν από την κατεργασία
Αυτή η προσέγγιση είναι πιο αποτελεσματική όταν πρέπει να αφαιρεθούν μεγάλοι όγκοι υλικού ή όταν εργάζεστε με υλικό που έχει ιστορικό κίνησης.
Τυπικές εφαρμογές περιλαμβάνουν:
- Μεγάλα τεμάχια και σφυρήλατα εξαρτήματα
- Μέρη με έντονες εργασίες χοντροκομμένης κατεργασίας
- Πρώιμα στάδια ροών εργασίας κατεργασίας πολλαπλών βημάτων
Σε αυτές τις περιπτώσεις, η σταθεροποίηση του υλικού εκ των προτέρων μειώνει τον κίνδυνο παραμόρφωσης αργότερα και απλοποιεί τις διαδικασίες κατεργασίας κατάντη.
Θερμική επεξεργασία μετά την κατεργασία CNC (θερμική επεξεργασία μετά την κατεργασία)
Σε πολλές εφαρμογές ακριβείας, η θερμική επεξεργασία πραγματοποιείται μετά την κατεργασία CNC για την επίτευξη των τελικών μηχανικών ιδιοτήτων που απαιτούνται για τη συντήρηση. Σε αυτήν την ακολουθία, το εξάρτημα κατεργάζεται κοντά στο τελικό του σχήμα πριν από τη θερμική επεξεργασία. Η εστίαση μετατοπίζεται από τη σταθερότητα του υλικού κατά την κοπή στην απόδοση του τελικού εξαρτήματος.
Θερμική επεξεργασία μετά από κατεργασία CNC εξαρτημάτων ακριβείας
Πώς εφαρμόζεται η θερμική επεξεργασία μετά την κατεργασία
Η θερμική επεξεργασία μετά την κατεργασία χρησιμοποιείται συνήθως για σκλήρυνση, σκλήρυνση ή γήρανση. Το εξάρτημα πρώτα κατεργάζεται σε πιο μαλακή ή πιο κατεργάσιμη κατάσταση και στη συνέχεια υποβάλλεται σε θερμική επεξεργασία για να επιτευχθεί η επιθυμητή αντοχή, σκληρότητα ή αντοχή στη φθορά. Αυτή η προσέγγιση είναι συνηθισμένη στα εργαλεία, τα εξαρτήματα αυτοκινήτων και το αεροδιαστημικό υλικό.
Για παράδειγμα, ένας άξονας ακριβείας από χάλυβα μπορεί να είναι τραχύς και να έχει υποστεί τελική κατεργασία σε κατάσταση ανόπτησης, στη συνέχεια να υποβληθεί σε σκλήρυνση και να υποστεί θερμική επεξεργασία για να επιτευχθεί η απαιτούμενη σκληρότητα. Τα εξαρτήματα αλουμινίου για αεροδιαστημική συχνά υποβάλλονται σε θερμική επεξεργασία διαλύματος και σε τεχνητή γήρανση μετά την κατεργασία για να φτάσουν στην τελική τους αντοχή.
Οφέλη της θερμικής επεξεργασίας μετά την κατεργασία
Το κύριο πλεονέκτημα είναι ο έλεγχος των τελικών μηχανικών ιδιοτήτων. Με θερμική επεξεργασία στο τέλος της διαδικασίας, οι κατασκευαστές διασφαλίζουν ότι το τελικό εξάρτημα πληροί τις απαιτήσεις απόδοσης χωρίς να διακυβεύεται η κατεργασιμότητα νωρίτερα.
Βασικά πλεονεκτήματα περιλαμβάνουν:
- Βελτιωμένη αντοχή, σκληρότητα και αντοχή στην κόπωση
- Καλύτερη απόδοση φθοράς κατά τη λειτουργία
- Μειωμένες δυνάμεις κοπής κατά την κατεργασία λόγω του μαλακότερου αρχικού υλικού
Αυτή η ακολουθία είναι ιδιαίτερα χρήσιμη όταν απαιτείται ένα σφιχτό φινίρισμα επιφάνειας ή μια λεπτή λεπτομέρεια χαρακτηριστικών πριν το υλικό σκληρύνει.
Κίνδυνοι που σχετίζονται με παραμόρφωση και απώλεια ακρίβειας
Η κύρια πρόκληση με την θερμική επεξεργασία μετά την κατεργασία είναι η παραμόρφωση. Η θέρμανση και η ψύξη μπορούν να απελευθερώσουν την τάση που προκαλείται από την κατεργασία και να εισαγάγουν νέα θερμική τάση. Ακόμα και τα εξαρτήματα που μετρήθηκαν εντός ανοχής πριν από τη θερμική επεξεργασία ενδέχεται να μετατοπιστούν αργότερα.
Ένα συνηθισμένο παράδειγμα είναι μια λεπτή χαλύβδινη πλάκα που παραμένει επίπεδη μετά την κατεργασία, αλλά αναπτύσσει μετρήσιμη κάμψη μετά την απόσβεση. Οι θέσεις των οπών ενδέχεται επίσης να μετακινηθούν ελαφρώς, κάτι που μπορεί να είναι κρίσιμο σε συναρμολογήσεις που απαιτούν ακριβή ευθυγράμμιση.
Συνήθεις μέθοδοι για τη μείωση της παραμόρφωσης μετά τη θερμική επεξεργασία
Για τη διαχείριση αυτών των κινδύνων, οι κατασκευαστές συχνά εισάγουν βήματα ελέγχου πριν και κατά τη διάρκεια της θερμικής επεξεργασίας. Οι κύκλοι εκτόνωσης της τάσης εφαρμόζονται συχνά μετά από πρόχειρη κατεργασία και πριν από το τελικό φινίρισμα. Αφήνονται περιθώρια κατεργασίας στις κρίσιμες επιφάνειες, ώστε να μπορούν να αποκατασταθούν οι τελικές διαστάσεις μετά τη θερμική επεξεργασία.
Πρόσθετα μέτρα μπορεί να περιλαμβάνουν ελεγχόμενη στερέωση κατά τη θερμική επεξεργασία, ειδικά για μακριά ή λεπτά μέρη, και προσεκτική επιλογή ρυθμών θέρμανσης και ψύξης.
Βέλτιστες περιπτώσεις χρήσης για θερμική επεξεργασία μετά την κατεργασία
Η θερμική επεξεργασία μετά την κατεργασία είναι η πλέον κατάλληλη για εξαρτήματα όπου η απόδοση υπερτερεί του κινδύνου αλλαγής διαστάσεων.
Τυπικές εφαρμογές περιλαμβάνουν:
- Εξαρτήματα υψηλής ακρίβειας με καθορισμένες απαιτήσεις αντοχής
- Μέρη με αυστηρές προδιαγραφές φθοράς ή κόπωσης
- Εξαρτήματα που χρησιμοποιούνται σε απαιτητικά θερμικά ή μηχανικά περιβάλλοντα
Σε αυτές τις περιπτώσεις, οι διορθώσεις διαστάσεων μετά τη θερμική επεξεργασία προγραμματίζονται στη ροή εργασίας αντί να αντιμετωπίζονται ως απροσδόκητη επανεπεξεργασία.
Διαστατική σταθερότητα: Σύγκριση πριν και μετά τη θερμική επεξεργασία
Μόλις κατανοηθούν και οι δύο προσεγγίσεις ξεχωριστά, η πραγματική απόφαση καταλήγει στη σταθερότητα των διαστάσεων. Η θερμική επεξεργασία πριν και μετά την κατεργασία επηρεάζει το πόσο καλά ένα εξάρτημα διατηρεί το σχήμα του κατά τη διάρκεια της κατεργασίας, μετά την επεξεργασία και καθ' όλη τη διάρκεια ζωής του. Οι διαφορές δεν είναι θεωρητικές. Φαίνονται σαφώς στον έλεγχο ανοχών, στην επιπεδότητα και στη μακροπρόθεσμη απόδοση.
Διαστατική σταθερότητα στην κατεργασία αλουμινίου
Παράλληλη επίδραση στην ακρίβεια των διαστάσεων
Όταν η θερμική επεξεργασία πραγματοποιείται πριν από την κατεργασία, οι περισσότερες εσωτερικές τάσεις από την παραγωγή πρώτων υλών έχουν ήδη μειωθεί. Ως αποτέλεσμα, η τραχιά κατεργασία τείνει να είναι πιο σταθερή. Ωστόσο, οι εργασίες φινιρίσματος μπορούν να εξακολουθούν να προκαλούν τάσεις, ειδικά εάν οι δυνάμεις κοπής είναι υψηλές ή η αφαίρεση υλικού είναι ανομοιόμορφη.
Με την θερμική επεξεργασία μετά την κατεργασία, η ίδια η κατεργασία είναι συνήθως ευκολότερη και πιο προβλέψιμη. Ο κίνδυνος μετατοπίζεται μετά τη θερμική επεξεργασία, όπου ακόμη και μικρά εξαρτήματα μπορούν να κινηθούν αρκετά ώστε να υπερβούν τα αυστηρά όρια ανοχής. Αυτός είναι ο λόγος για τον οποίο πολλά συνεργεία σχεδιάζουν ένα ελαφρύ πέρασμα φινιρίσματος μετά τη θερμική επεξεργασία.
Στην πράξη, ένα κατεργασμένο χαλύβδινο μπλοκ που συγκρατεί ±0.02 mm πριν από τη θερμική επεξεργασία μπορεί να μετατοπίσει την εξωτερική ανοχή μετά την απόσβεση, εκτός εάν έχει αφεθεί σκόπιμα υλικό φινιρίσματος.
Επιδράσεις στην επιπεδότητα και την ευθεία
Η επιπεδότητα και η ευθεία γραμμή είναι συχνά τα πρώτα χαρακτηριστικά που επηρεάζονται από την κακή αλληλουχία. Το προθερμικά επεξεργασμένο υλικό τείνει να παραμένει πιο επίπεδο κατά την κατεργασία, ειδικά για πλάκες και βάσεις. Τα μεταθερμικά επεξεργασμένα εξαρτήματα ενδέχεται να χάσουν την επιπεδότητά τους λόγω ανομοιόμορφης θερμικής συστολής, ιδιαίτερα σε λεπτά ή φαρδιά εξαρτήματα.
Για παράδειγμα, οι μακριές πλάκες εργαλείων αλουμινίου συχνά παραμένουν ευθείες όταν κατασκευάζονται από υλικό με μειωμένη τάση, αλλά παραμορφώνονται μετά από θερμική επεξεργασία διαλύματος εάν δεν στηρίζονται σωστά.
Μακροπρόθεσμη διαστατική σταθερότητα κατά τη λειτουργία
Η διαστατική σταθερότητα δεν τελειώνει με την επιθεώρηση. Τα εξαρτήματα που εκτίθενται σε φορτίο, κραδασμούς ή αλλαγές θερμοκρασίας μπορούν να συνεχίσουν να κινούνται εάν παραμένει η υπολειμματική τάση. Η θερμική επεξεργασία πριν από την κατεργασία βελτιώνει γενικά τη μακροπρόθεσμη σταθερότητα, ειδικά για τα δομικά στοιχεία.
Η θερμική επεξεργασία μετά την κατεργασία βελτιώνει τη μηχανική αντοχή, αλλά εάν η καταπόνηση δεν ανακουφιστεί σωστά εκ των προτέρων, τα εξαρτήματα ενδέχεται να αλλάξουν αργά σχήμα κατά τη λειτουργία. Αυτή είναι μια συνηθισμένη ανησυχία σε εξαρτήματα και καλούπια ακριβείας.
Επίδραση του τύπου υλικού στις αποφάσεις αλληλούχισης
Η επιλογή υλικού παίζει σημαντικό ρόλο στην επιλογή της σωστής ακολουθίας.
- Ο χάλυβας άνθρακα συχνά επωφελείται από την ανακούφιση από την τάση πριν από την τραχιά κατεργασία και τη σκλήρυνση μετά την τελική διαμόρφωση.
- Ο κραματοποιημένος χάλυβας ενδέχεται να απαιτεί πολλαπλά στάδια θερμικής επεξεργασίας λόγω της υψηλότερης σκληρυνσιμότητας και του κινδύνου παραμόρφωσης.
- Το αλουμίνιο είναι ευαίσθητο τόσο στην καταπόνηση κατεργασίας όσο και στους θερμικούς κύκλους, καθιστώντας σημαντική την ενδιάμεση ανακούφιση από την καταπόνηση.
- Το τιτάνιο τείνει να παραμορφώνεται κατά την κατεργασία λόγω της χαμηλής θερμικής αγωγιμότητας και επωφελείται από τη συντηρητική κοπή και την σταδιακή ανακούφιση από την τάση.
Κάθε υλικό ανταποκρίνεται διαφορετικά και η ίδια ροή εργασίας σπάνια εφαρμόζεται σε όλα τα κράματα.
Ο ρόλος των ενδιάμεσων βημάτων ανακούφισης από το στρες
Η ενδιάμεση ανακούφιση από την τάση γεφυρώνει το χάσμα μεταξύ της θερμικής επεξεργασίας πριν και μετά την κατεργασία. Με την ανακούφιση από την τάση μετά την τραχιά κατεργασία, οι κατασκευαστές μειώνουν την κίνηση κατά το φινίρισμα και μετά την τελική θερμική επεξεργασία.
Αυτή η προσέγγιση είναι συνηθισμένη στις εφαρμογές αεροδιαστημικής και εργαλειομηχανών, όπου τα εξαρτήματα υποβάλλονται σε χοντροκομμένη κατεργασία, σε απαλλαγή από την τάση, σε ημιτελή επεξεργασία, στη συνέχεια σε θερμική επεξεργασία και τελική επεξεργασία. Το επιπλέον βήμα προσθέτει κόστος, αλλά συχνά εξοικονομεί χρόνο αποτρέποντας την απόρριψη και την επανακατεργασία.
Η κατανόηση αυτών των συμβιβασμών διευκολύνει την επιλογή μιας ακολουθίας που υποστηρίζει τόσο τον έλεγχο των διαστάσεων όσο και την απόδοση, αντί να θυσιάζεται το ένα για το άλλο.
Βέλτιστες πρακτικές ροής εργασίας για την ελαχιστοποίηση της παραμόρφωσης
Η επιλογή της σωστής ακολουθίας είναι μόνο ένα μέρος της λύσης. Η παραμόρφωση ελέγχεται καλύτερα μέσω μιας πλήρους ροής εργασίας που λαμβάνει υπόψη τα στάδια κατεργασίας, τον χρόνο θερμικής επεξεργασίας και τον χειρισμό των εξαρτημάτων. Τα εργαστήρια που διατηρούν σταθερά αυστηρές ανοχές συνήθως βασίζονται σε αποδεδειγμένες στρατηγικές αλληλουχίας και όχι σε ένα μόνο βήμα θερμικής επεξεργασίας.
Συνιστώμενες στρατηγικές αλληλούχισης
Μία από τις πιο αποτελεσματικές προσεγγίσεις είναι η χονδροειδής κατεργασία ακολουθούμενη από την ανακούφιση από τις τάσεις και στη συνέχεια την τελική κατεργασία. Αυτό επιτρέπει την εξάλειψη των περισσότερων τάσεων που προκαλούνται από την κατεργασία πριν από την παραγωγή κρίσιμων διαστάσεων. Χρησιμοποιείται ευρέως για βάσεις καλουπιών, πλαίσια μηχανών και αεροδιαστημικές κατασκευές.
Μια άλλη κοινή στρατηγική συνδυάζει την προ-κατεργαστική θερμική επεξεργασία με μια ελαφριά ανακούφιση από την τάση μετά την κατεργασία. Σε αυτήν την περίπτωση, το υλικό σταθεροποιείται νωρίς, ενώ η τελική τάση που εισάγεται κατά το φινίρισμα μειώνεται χωρίς να αλλάζουν σημαντικά οι μηχανικές ιδιότητες.
Πότε να προσθέσετε κύκλους ανακούφισης από το στρες
Οι κύκλοι εκτόνωσης της τάσης είναι πιο πολύτιμοι μετά από έντονες εργασίες χοντροκομμένης κατεργασίας ή όταν δημιουργούνται μεγάλες εσωτερικές κοιλότητες. Εάν ένα εξάρτημα παρουσιάζει κίνηση μετά το ξεσφίξιμο ή απαιτεί επανειλημμένη επεξεργασία για να ανταποκριθεί στις απαιτήσεις επιπεδότητας, ένα βήμα εκτόνωσης της τάσης συχνά δικαιολογείται.
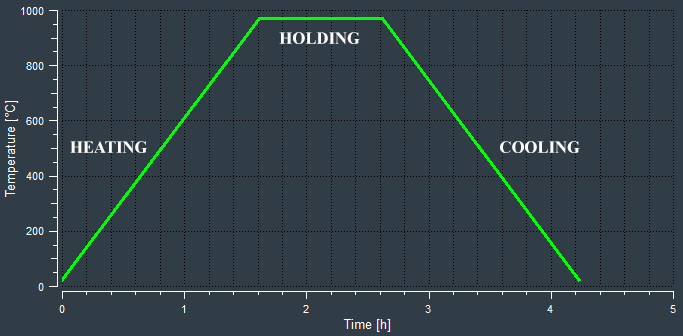
Σχέδιο θερμοκρασίας-χρόνου προσομοιωμένης διαδικασίας θερμικής επεξεργασίας ανακούφισης από την τάση
Για παράδειγμα, τα μεγάλα χαλύβδινα εξαρτήματα συχνά εκτονώνονται από την τάση μετά από πρόχειρη κατεργασία. Αυτό αποτρέπει την αργή παραμόρφωση που διαφορετικά θα μπορούσε να εμφανιστεί εβδομάδες μετά την παράδοση.
Επιδόματα μηχανουργικής κατεργασίας και στρατηγική τελικής επεξεργασίας
Η επαρκής επιτρεπόμενη ποσότητα κατεργασίας είναι κρίσιμη κατά τον σχεδιασμό της θερμικής επεξεργασίας μετά την κατεργασία. Το υλικό φινιρίσματος επιτρέπει τη διόρθωση των παραμορφωμένων επιφανειών χωρίς υπολείμματα. Η επιτρεπόμενη ποσότητα πρέπει να είναι αρκετά μεγάλη για να καθαρίζει την κίνηση της θερμικής επεξεργασίας, αλλά αρκετά μικρή για να αποφεύγεται η περιττή κοπή.
Σε εργασίες υψηλής ακρίβειας, η τελική κατεργασία συχνά περιορίζεται σε ελαφριά περάσματα με ισορροπημένη αφαίρεση υλικού για να αποφευχθεί η επανεισαγωγή τάσης.
Θέματα στερέωσης και σύσφιξης
Η κακή στερέωση μπορεί να δημιουργήσει παραμόρφωση ακόμη και σε καλά σχεδιασμένες ροές εργασίας. Η υπερβολική σύσφιξη εισάγει τεχνητή τάση που απελευθερώνεται όταν αφαιρείται το εξάρτημα. Τα εξαρτήματα στήριξης θα πρέπει να υποστηρίζουν το εξάρτημα ομοιόμορφα και να αντικατοπτρίζουν τον τρόπο με τον οποίο θα λειτουργεί όποτε είναι δυνατόν.
Τα λεπτά ή εύκαμπτα εξαρτήματα επωφελούνται από αρθρωτά εξαρτήματα που επιτρέπουν την επανατοποθέτηση μεταξύ των λειτουργιών, μειώνοντας τη συσσώρευση τοπικής τάσης.
Λίστα ελέγχου λήψης αποφάσεων για την επιλογή της σωστής ροής εργασίας
Πριν από την ολοκλήρωση της διαδικασίας, οι κατασκευαστές συνήθως αξιολογούν:
- Γεωμετρία και ακαμψία εξαρτήματος
- Απαιτήσεις ανοχής και επιπεδότητας
- Τύπος υλικού και απόκριση θερμικής επεξεργασίας
- Περιορισμοί όγκου παραγωγής και κόστους
Ένα εξάρτημα αυτοκινήτου μεγάλου όγκου παραγωγής μπορεί να δικαιολογεί μια απλούστερη διαδικασία, ενώ ένα εξάρτημα αεροδιαστημικής μικρού όγκου συχνά απαιτεί πολλαπλά βήματα σταθεροποίησης.
Εναρμονίζοντας τη θερμική επεξεργασία, τη στρατηγική κατεργασίας και τη στερέωση, οι κατασκευαστές μπορούν να μειώσουν σημαντικά την παραμόρφωση χωρίς υπερβολικές δοκιμές και λάθη.
Συμβιβασμοί κόστους, κινδύνου και παραγωγής στην αλληλούχιση θερμικής επεξεργασίας
Πέρα από την τεχνική απόδοση, η επιλογή μεταξύ θερμικής επεξεργασίας πριν και μετά την κατεργασία έχει σαφείς επιπτώσεις στο κόστος και την παραγωγή. Μια ακολουθία που προσφέρει εξαιρετική διαστασιακή σταθερότητα μπορεί να μην είναι πρακτική εάν αυξάνει τον χρόνο κύκλου ή τον κίνδυνο απόρριψης πέρα από τα αποδεκτά όρια. Εδώ λαμβάνονται τελικά πολλές αποφάσεις κατασκευής.
Θερμική επεξεργασία για εξαρτήματα ακριβείας κατεργασίας
Επίδραση κόστους των πρόσθετων βημάτων θερμικής επεξεργασίας
Κάθε κύκλος θερμικής επεξεργασίας προσθέτει άμεσο κόστος μέσω του χρόνου του κλιβάνου, του χειρισμού και της επιθεώρησης. Τα έμμεσα κόστη αυξάνονται επίσης λόγω των μεγαλύτερων χρόνων παράδοσης και του αποθέματος εργασιών σε εξέλιξη. Η θερμική επεξεργασία πριν από την κατεργασία προσθέτει κόστος νωρίς, αλλά μπορεί να μειώσει την επανεπεξεργασία αργότερα. Η θερμική επεξεργασία μετά την κατεργασία μπορεί να φαίνεται φθηνότερη εξαρχής, αλλά μπορεί να γίνει ακριβή εάν τα εξαρτήματα παραμορφωθούν και απαιτήσουν δευτερεύον φινίρισμα.
Για παράδειγμα, ένα εργαστήριο που παράγει εξαρτήματα εργαλείων χαμηλού όγκου μπορεί να αποδεχτεί το πρόσθετο κόστος της ενδιάμεσης ανακούφισης από την τάση, ώστε να αποφύγει την απόσυρση ακριβών κατεργασμένων εξαρτημάτων.
Κίνδυνος απόρριψης και επανακατασκευής
Τα απορρίμματα που σχετίζονται με παραμόρφωση είναι ένας από τους πιο ακριβούς τρόπους αστοχίας στην κατεργασία CNC. Τα εξαρτήματα που κινούνται μετά την τελική θερμική επεξεργασία συχνά απαιτούν εκ νέου κατεργασία, ίσιωμα ή πλήρη απόρριψη. Αυτός ο κίνδυνος αυξάνεται με αυστηρότερες ανοχές και πιο σύνθετη γεωμετρία.
Αντιθέτως, η θερμική επεξεργασία πριν από την κατεργασία μειώνει την αβεβαιότητα κατά την κοπή, γεγονός που μπορεί να βελτιώσει την απόδοση πρώτου περάσματος. Ωστόσο, δεν εξαλείφει την ανάγκη για προσεκτικό έλεγχο της διαδικασίας αργότερα στη ροή εργασίας.
Παράγοντες που αφορούν τον όγκο παραγωγής
Ο όγκος παραγωγής επηρεάζει σημαντικά τις αποφάσεις αλληλουχίας. Τα εξαρτήματα μεγάλου όγκου επωφελούνται από απλοποιημένες και επαναλήψιμες ροές εργασίας. Εάν η παραμόρφωση είναι προβλέψιμη και εντός διαχειρίσιμων ορίων, η θερμική επεξεργασία μετά την κατεργασία ακολουθούμενη από ελάχιστη τελική επεξεργασία μπορεί να είναι επαρκής.
Τα εξαρτήματα χαμηλού όγκου ή τα μεμονωμένα εξαρτήματα απαιτούν μια πιο συντηρητική προσέγγιση. Σε αυτές τις περιπτώσεις, οι υβριδικές ροές εργασίας με σταδιακή ανακούφιση από το στρες παρέχουν μεγαλύτερο έλεγχο, ακόμη και αν προσθέτουν χρόνο και κόστος.
Εξισορρόπηση των απαιτήσεων απόδοσης με την πρακτικότητα
Οι πιο αποτελεσματικές ροές εργασίας εξισορροπούν τη διαστατική σταθερότητα, τη μηχανική απόδοση και την αποδοτικότητα της παραγωγής. Τα εξαρτήματα που φέρουν φορτίο, υφίστανται κόπωση ή λειτουργούν σε περιβάλλοντα υψηλής θερμοκρασίας συχνά δικαιολογούν πρόσθετα βήματα θερμικής επεξεργασίας. Τα λιγότερο κρίσιμα εξαρτήματα ενδέχεται να ανεχθούν μικρές παραμορφώσεις εάν δεν επηρεάζουν τη λειτουργία.
Οι έμπειροι κατασκευαστές βασίζονται σε ιστορικά δεδομένα, παλαιότερες βλάβες και συμπεριφορά υλικών και όχι μόνο στη θεωρία. Με την πάροδο του χρόνου, αυτή η πρακτική γνώση γίνεται πιο πολύτιμη από οποιονδήποτε μεμονωμένο κανόνα σχετικά με το πότε πρέπει να πραγματοποιείται θερμική επεξεργασία.
Αξιολογώντας το κόστος, τον κίνδυνο και το πλαίσιο παραγωγής παράλληλα με τις τεχνικές απαιτήσεις, οι κατασκευαστές μπορούν να επιλέξουν μια στρατηγική αλληλουχίας που υποστηρίζει τόσο την ποιότητα όσο και την κερδοφορία αντί να βελτιστοποιεί το ένα εις βάρος του άλλου.
Συμπέρασμα
Η ακολουθία της θερμικής επεξεργασίας και της κατεργασίας CNC έχει άμεσο αντίκτυπο στην υπολειμματική τάση, την παραμόρφωση και την ακρίβεια των διαστάσεων. Η θερμική επεξεργασία πριν από την κατεργασία βελτιώνει τη σταθερότητα κατά την αφαίρεση βαρέων υλικών, ενώ η θερμική επεξεργασία μετά την κατεργασία διασφαλίζει την τελική μηχανική απόδοση. Κάθε προσέγγιση εισάγει διαφορετικούς κινδύνους και η παραμόρφωση εμφανίζεται συχνά όταν η τάση απελευθερώνεται και όχι όταν δημιουργείται.
Δεν υπάρχει μία και μοναδική ακολουθία που να λειτουργεί για κάθε εξάρτημα. Τα καλύτερα αποτελέσματα προέρχονται από την εξισορρόπηση της διαστατικής σταθερότητας, των απαιτήσεων απόδοσης και του κόστους παραγωγής. Για εξαρτήματα υψηλής ακρίβειας ή σύνθετα, οι υβριδικές ροές εργασίας που συνδυάζουν τη σταδιακή κατεργασία με την ανακούφιση από την τάση είναι συχνά η πιο αξιόπιστη λύση. Ο προσεκτικός σχεδιασμός, που βασίζεται στη συμπεριφορά του υλικού και τη γεωμετρία του εξαρτήματος, παραμένει το κλειδί για συνεπή και ακριβή αποτελέσματα.




