

Τα λεπτά τοιχώματα είναι εξαρτήματα όπου ένα ή περισσότερα τμήματα τοιχώματος είναι σημαντικά λεπτότερα σε σχέση με το συνολικό μέγεθος του εξαρτήματος. Αυτά τα χαρακτηριστικά είναι κοινά σε εφαρμογές αεροδιαστημικής, ιατρικής, αυτοκινητοβιομηχανίας και ακριβείας στη βιομηχανία, όπου η μείωση βάρους, η ροή αέρα ή ο συμπαγής σχεδιασμός είναι κρίσιμα. Ενώ η κατεργασία CNC επιτρέπει την παραγωγή αυτών των εξαρτημάτων με υψηλή ακρίβεια, τα λεπτά τοιχώματα εισάγουν ένα μοναδικό σύνολο προκλήσεων που δεν υπάρχουν σε πιο άκαμπτες γεωμετρίες.
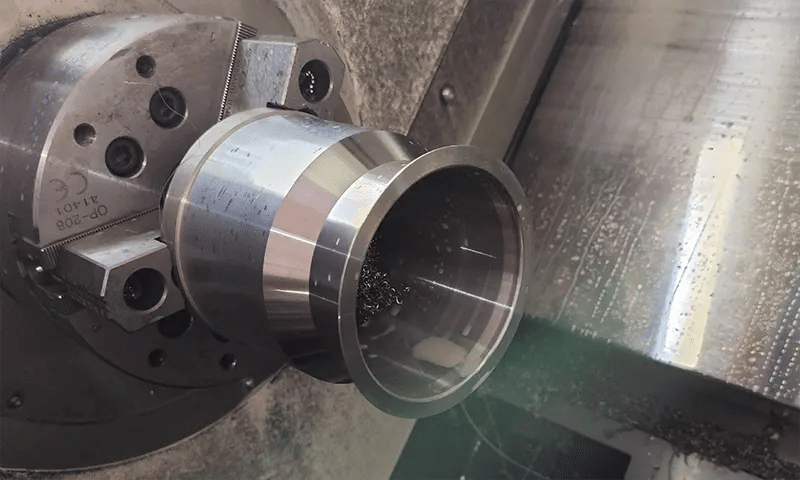
λεπτά τοιχώματα με φρεζάρισμα CNC
Τα πιο συνηθισμένα προβλήματα κατά την κατεργασία λεπτών τοιχωμάτων εξαρτημάτων περιλαμβάνουν παραμόρφωση κατά την κοπή, κυματισμό που προκαλείται από κραδασμούς και απώλεια ανοχής μετά την αποδέσμευση του εξαρτήματος από το εξάρτημα. Αυτό το άρθρο εστιάζει σε αποδεδειγμένες στρατηγικές κατεργασίας που βοηθούν στον έλεγχο της παραμόρφωσης, στη διατήρηση της ακρίβειας και στη διατήρηση της ακεραιότητας του εξαρτήματος.
Τι είναι η παραμόρφωση στην κατεργασία με λεπτά τοιχώματα
Πριν από την εξέταση οποιασδήποτε στρατηγικής κοπής ή σχεδιασμού εξαρτημάτων, είναι σημαντικό να κατανοήσουμε τι κάνει τα λεπτά τοιχώματα να συμπεριφέρονται διαφορετικά κατά την κατεργασία. Η παραμόρφωση δεν είναι ένα τυχαίο αποτέλεσμα. Είναι το προβλέψιμο αποτέλεσμα του πώς το λεπτό υλικό αντιδρά στις δυνάμεις κοπής, τη θερμότητα και την απελευθέρωση τάσης. Όταν αυτοί οι παράγοντες δεν λαμβάνονται υπόψη έγκαιρα, ακόμη και μια καλά προγραμματισμένη διαδικασία CNC μπορεί να παράγει ανακριβή εξαρτήματα.
Τι ορίζει ένα λεπτότοιχο στοιχείο
Ένα λεπτότοιχο εξάρτημα ορίζεται γενικά από ένα πάχος τοιχώματος που δεν έχει επαρκή ακαμψία για να αντισταθεί στις δυνάμεις κατεργασίας. Ενώ δεν υπάρχει καθολικό όριο πάχους, τα προβλήματα συνήθως ξεκινούν όταν το πάχος του τοιχώματος γίνεται μικρό σε σχέση με το ύψος ή το μη υποστηριζόμενο μήκος του. Για παράδειγμα, ένας τοίχος 2 mm σε μια ψηλή αεροδιαστημική νεύρωση συμπεριφέρεται πολύ διαφορετικά από έναν τοίχο 2 mm σε μια κοντή, κλειστή δομή.
Τα λεπτά τοιχώματα είναι συνηθισμένα σε εξαρτήματα όπως περιβλήματα στροβίλων, ηλεκτρονικά περιβλήματα, ιατρικά εμφυτεύματα και ελαφριά δομικά πλαίσια. Σε πολλές από αυτές τις εφαρμογές, το πάχος του τοιχώματος υπαγορεύεται από λειτουργικές απαιτήσεις και όχι από την κατεργασιμότητα, αφήνοντας μικρό περιθώριο σφάλματος κατά την κοπή.
Γιατί τα λεπτά τοιχώματα παραμορφώνονται κατά την κατεργασία με CNC
Τα λεπτά τοιχώματα παραμορφώνονται επειδή δεν μπορούν να απορροφήσουν τις δυνάμεις κοπής με τον ίδιο τρόπο που μπορούν τα παχύτερα τμήματα. Καθώς το εργαλείο κοπής εμπλέκεται με το υλικό, οι πλευρικές δυνάμεις ωθούν το τοίχωμα μακριά από τη διαδρομή του εργαλείου. Όσο λεπτότερο και ψηλότερο είναι το τοίχωμα, τόσο μεγαλύτερη είναι η παραμόρφωση.
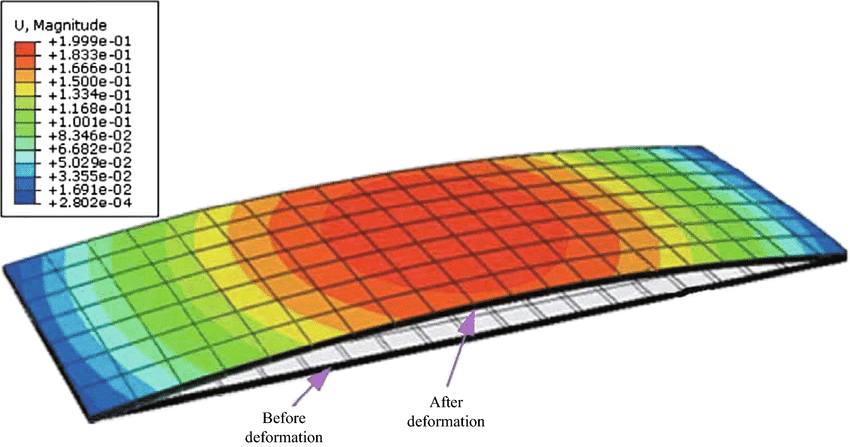
Μηχανική παραμόρφωση σε πλάκα λεπτού τοιχώματος
Στην πράξη, αυτό σημαίνει ότι το εργαλείο μπορεί να κόψει λιγότερο υλικό από το προγραμματισμένο κατά την χοντροκομμένη κατεργασία και στη συνέχεια να αφαιρέσει περισσότερο υλικό από το αναμενόμενο κατά την τελική επεξεργασία. Έχω δει περιπτώσεις όπου ένας τοίχος μετρήθηκε εντός ανοχής ενώ ήταν σφιγμένος, αλλά μετατοπίστηκε εκτός ανοχής κατά αρκετά δέκατα του χιλιοστού μόλις το εξάρτημα ξεσφίγχθηκε. Αυτή η συμπεριφορά δεν προκαλείται από σφάλματα προγραμματισμού, αλλά από ελαστική παραμόρφωση κατά την κατεργασία.
Επιδράσεις των δυνάμεων κοπής, των κραδασμών και της θερμικής συσσώρευσης
Τρεις κύριοι παράγοντες συμβάλλουν στην παραμόρφωση σε τμήματα με λεπτά τοιχώματα:
- Δυνάμεις κοπής που ωθούν ή τραβούν τον τοίχο κατά την εμπλοκή
- Δόνηση και κρότος που ενισχύουν την κίνηση του τοίχου
- Συσσώρευση θερμότητας που προκαλεί τοπική διαστολή
Όταν οι δυνάμεις κοπής παρουσιάζουν διακυμάνσεις, ο τοίχος κάμπτεται επανειλημμένα, γεγονός που μπορεί να οδηγήσει σε ανομοιόμορφη αφαίρεση υλικού. Οι κραδασμοί επιδεινώνουν την κατάσταση εισάγοντας δυναμικά φορτία που ο τοίχος δεν μπορεί να αποσβέσει. Η θερμότητα προσθέτει ένα ακόμη επίπεδο πολυπλοκότητας. Τα λεπτά τμήματα θερμαίνονται γρήγορα και ψύχονται ανομοιόμορφα, γεγονός που μπορεί να μεταβάλει τις διαστάσεις ακόμη και μετά την ολοκλήρωση της κατεργασίας.
Για παράδειγμα, κατά την κατεργασία ενός λεπτού περιβλήματος αλουμινίου σε υψηλές ταχύτητες άξονα χωρίς επαρκή εκκένωση των θραυσμάτων, η τοπική θέρμανση μπορεί να προκαλέσει διαστολή του τοιχώματος κατά την κοπή και συρρίκνωση μετά, με αποτέλεσμα τα χαρακτηριστικά να μην έχουν το επιθυμητό μέγεθος.
Συνήθη προβλήματα παραμόρφωσης σε λεπτά τοιχώματα
Η παραμόρφωση εμφανίζεται συνήθως σε προβλέψιμες μορφές. Τα πιο συνηθισμένα προβλήματα περιλαμβάνουν:
- Παραμόρφωση του τοίχου κατά την κοπή, που οδηγεί σε ανομοιόμορφο πάχος
- Κωνικά τοιχώματα που προκαλούνται από προοδευτική παραμόρφωση κατά μήκος του βάθους του εργαλείου
- Επαναφορά μετά το ξεκούμπωμα, όπου ο τοίχος επιστρέφει σε διαφορετικό σχήμα
- Απώλεια επιπεδότητας ή παραλληλισμού σε γειτονικά χαρακτηριστικά
Αυτά τα προβλήματα συχνά γίνονται ορατά μόνο κατά την τελική επιθεώρηση ή τον τελικό έλεγχο. Σε αυτό το στάδιο, η διόρθωσή τους μπορεί να απαιτεί την επανεπεξεργασία ολόκληρου του εξαρτήματος ή την πλήρη απόσυρσή του.
Σημασία του Σχεδιασμού πριν από την Έναρξη της Απομάκρυνσης Υλικού
Η αποτελεσματική κατεργασία λεπτών τοιχωμάτων ξεκινά πολύ πριν δημιουργηθεί η πρώτη διαδρομή του εργαλείου. Ο σχεδιασμός πρέπει να λαμβάνει υπόψη τον τρόπο με τον οποίο η αφαίρεση υλικού θα αλλάξει την ακαμψία του εξαρτήματος σε κάθε στάδιο. Η αφαίρεση υπερβολικά μεγάλης ποσότητας υλικού πολύ νωρίς μπορεί να αποσταθεροποιήσει την υπόλοιπη δομή και να καταστήσει τις μετέπειτα εργασίες απρόβλεπτες.
Ένα συνηθισμένο λάθος είναι η πλήρης χάραξη όλων των θυλάκων πριν από την αντιμετώπιση λεπτών χαρακτηριστικών. Αντίθετα, μια σχεδιασμένη προσέγγιση μπορεί να αφήσει επιπλέον υλικό σε λεπτά τοιχώματα, επιτρέποντας στο περιβάλλον υλικό να τα στηρίξει μέχρι τα τελικά στάδια. Αυτός ο τύπος αλληλουχίας μειώνει την απελευθέρωση τάσης και βελτιώνει τη διαστατική συνοχή.
Η κατανόηση της παραμόρφωσης σε αυτό το επίπεδο θέτει τα θεμέλια για όλες τις επόμενες αποφάσεις, από την αλληλουχία της διαδρομής του εργαλείου έως τη συγκράτηση και την επιθεώρηση του τεμαχίου εργασίας. Χωρίς αυτήν την επίγνωση, ακόμη και οι προηγμένες στρατηγικές κατεργασίας δυσκολεύονται να παρέχουν αξιόπιστα αποτελέσματα.
Αλληλουχία διαδρομής εργαλείων για σταθερότητα και έλεγχο τάσης
Μόλις κατανοηθούν οι μηχανισμοί παραμόρφωσης, η αλληλουχία της διαδρομής του εργαλείου γίνεται ένας από τους πιο αποτελεσματικούς τρόπους για τον έλεγχό τους. Η σειρά με την οποία αφαιρείται το υλικό έχει άμεσο αντίκτυπο στην ακαμψία του εξαρτήματος, την εσωτερική απελευθέρωση τάσης και τη σταθερότητα των διαστάσεων. Η κακή αλληλουχία μπορεί να αποδυναμώσει το εξάρτημα πολύ νωρίς, ενώ μια καλά σχεδιασμένη αλληλουχία διατηρεί τη στήριξη μέχρι τα τελικά στάδια.
Τραχύτητα έναντι φινιρίσματος σε λεπτά τοιχώματα
Η χοντροκομμένη κατεργασία και η τελική επεξεργασία πρέπει να διαχωρίζονται σαφώς κατά την κατεργασία λεπτών τοίχων. Οι εργασίες χοντροκομμένης κατεργασίας θα πρέπει να επικεντρώνονται στην αφαίρεση ογκώδους υλικού, διατηρώντας παράλληλα τη δομική αντοχή. Η τελική επεξεργασία θα πρέπει να γίνεται για τα τελικά περάσματα, αφού το εξάρτημα υποστηριχθεί επαρκώς και οι τάσεις ανακουφιστούν σε μεγάλο βαθμό.
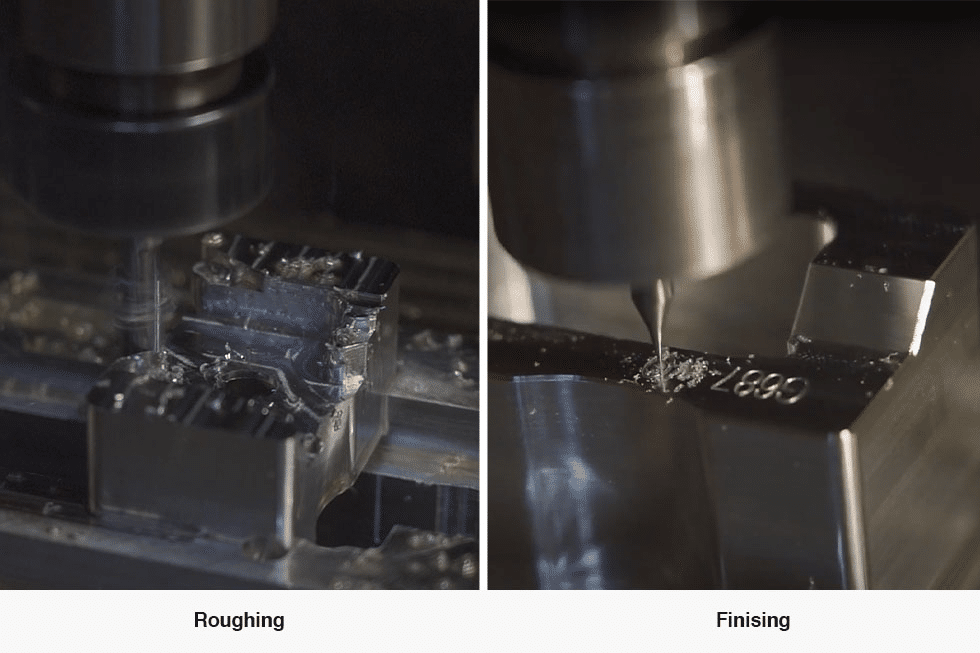
Τραχύτητα έναντι φινιρίσματος στην κατεργασία CNC για τέλεια εξαρτήματα
Στην πράξη, αυτό συχνά σημαίνει ότι πρέπει να αφήνεται περισσότερο υλικό σε λεπτούς τοίχους από ό,τι σε παχύτερα στοιχεία. Για παράδειγμα, το να αφήνεται επιπλέον 0.3 έως 0.5 mm σε έναν λεπτό τοίχο αλουμινίου κατά την χοντροκομμένη επεξεργασία μπορεί να μειώσει σημαντικά την παραμόρφωση κατά το φινίρισμα. Αυτό το επιπλέον υλικό λειτουργεί ως προσωρινή ακαμψία και όχι ως σπατάλη υλικού.
Μηχανική κατεργασία από παχύτερες περιοχές προς λεπτότερες περιοχές
Μια αξιόπιστη στρατηγική αλληλουχίας είναι η κατεργασία από τα πιο άκαμπτα τμήματα προς τα λιγότερο άκαμπτα. Οι παχύτερες περιοχές παρέχουν φυσική στήριξη και βοηθούν στην απορρόφηση των δυνάμεων κοπής καθώς αφαιρείται το παρακείμενο υλικό.
Για παράδειγμα, κατά την κατεργασία μιας θήκης που περιβάλλεται από λεπτές νευρώσεις, είναι πιο σταθερό να γίνεται πρώτα η τραχύτητα της θήκης, ενώ οι νευρώσεις παραμένουν παχιές. Οι νευρώσεις μπορούν στη συνέχεια να φτάσουν στο τελικό πάχος σε μεταγενέστερες εργασίες. Αυτή η προσέγγιση μειώνει τον κίνδυνο δόνησης ή κάμψης των νευρώσεων κατά τα αρχικά στάδια κατεργασίας.
Ισορροπημένη αφαίρεση υλικού για μείωση της εσωτερικής καταπόνησης
Η ανομοιόμορφη αφαίρεση υλικού μπορεί να απελευθερώσει ασύμμετρα τις εσωτερικές τάσεις, προκαλώντας παραμόρφωση του εξαρτήματος. Η ισορροπημένη αφαίρεση βοηθά στην πιο ομοιόμορφη κατανομή των αλλαγών στις τάσεις σε όλο το εξάρτημα.
Αυτό δεν απαιτεί την αφαίρεση ίσου υλικού παντού, αλλά απαιτεί την αποφυγή έντονων κοπών στη μία πλευρά, αφήνοντας παράλληλα την αντίθετη πλευρά πλήρως υποστηριζόμενη. Η εναλλαγή περασμάτων σε απέναντι τοίχους ή η κατεργασία συμμετρικών χαρακτηριστικών σε στάδια μπορεί να μειώσει σημαντικά την παραμόρφωση σε μεγαλύτερα πλαίσια με λεπτά τοιχώματα.
Χρήση ημιτελικής κατεργασίας και κατεργασίας ανάπαυσης
Η ημιτελής επεξεργασία παίζει σημαντικό ρόλο στη σταθερότητα των λεπτών τοιχωμάτων. Εισάγοντας ένα ενδιάμεσο βήμα μεταξύ της χοντροκομμένης κατεργασίας και της τελικής επεξεργασίας, το εξάρτημα μπορεί να προσαρμοστεί σταδιακά σε μειωμένη ακαμψία.
Η κατεργασία σε κατάσταση ηρεμίας είναι ιδιαίτερα χρήσιμη όταν η σύνθετη γεωμετρία αφήνει ανομοιόμορφο υλικό μετά την χοντροκομμένη κατεργασία. Ο καθαρισμός του υπολειμματικού υλικού με ελαφριά, στοχευμένα περάσματα αποτρέπει τις ξαφνικές αιχμές δύναμης που μπορεί να προκύψουν κατά τη διάρκεια κοπών πλήρους φινιρίσματος. Αυτή η προσέγγιση χρησιμοποιείται συνήθως σε εξαρτήματα αεροδιαστημικής όπου λεπτές μεμβράνες συνδέουν παχύτερους δομικούς κόμβους.
Αποφυγή κοπών πλήρους βάθους κοντά στο τελικό πάχος τοίχου
Οι κοπές πλήρους βάθους κοντά στο τελικό πάχος του τοιχώματος θα πρέπει να αποφεύγονται όποτε είναι δυνατόν. Αυτές οι κοπές συγκεντρώνουν τις δυνάμεις κοπής σε μια μεγάλη περιοχή εμπλοκής, αυξάνοντας την παραμόρφωση και τους κραδασμούς.
Αντίθετα, τα πολλαπλά ρηχά περάσματα με συνεχείς μειώσεις παράγουν πιο προβλέψιμα αποτελέσματα. Αν και αυτό αυξάνει ελαφρώς τον χρόνο κύκλου, συχνά αποτρέπει την δαπανηρή επανεπεξεργασία. Σε εξαρτήματα υψηλής ακρίβειας, ο χρόνος που εξοικονομείται με την αποφυγή των απορριμμάτων υπερτερεί κατά πολύ του πρόσθετου χρόνου κατεργασίας.
Η προσεκτική αλληλουχία διαδρομής εργαλείων μετατρέπει την κατεργασία λεπτών τοιχωμάτων από μια διαδικασία δοκιμής και σφάλματος σε μια ελεγχόμενη λειτουργία. Όταν η ακαμψία διατηρείται και οι τάσεις χαλαρώνουν σταδιακά, το εξάρτημα παραμένει σταθερό καθ' όλη τη διάρκεια της κατεργασίας, θέτοντας τις βάσεις για ακριβές φινίρισμα και αξιόπιστα αποτελέσματα επιθεώρησης.
Μείωση των δυνάμεων ακτινικής εμπλοκής και κοπής
Μετά την αλληλουχία της διαδρομής του εργαλείου, ο επόμενος σημαντικός παράγοντας που επηρεάζει την παραμόρφωση είναι το πόσο δυναμικά εμπλέκεται το εργαλείο με το υλικό. Τα λεπτά τοιχώματα είναι ιδιαίτερα ευαίσθητα στις δυνάμεις κοπής και ακόμη και μικρές αυξήσεις στην πίεση του εργαλείου μπορούν να προκαλέσουν αισθητή παραμόρφωση. Η μείωση της ακτινικής εμπλοκής είναι ένας από τους πιο αποτελεσματικούς τρόπους για να διατηρηθεί ο έλεγχος κατά την κατεργασία.
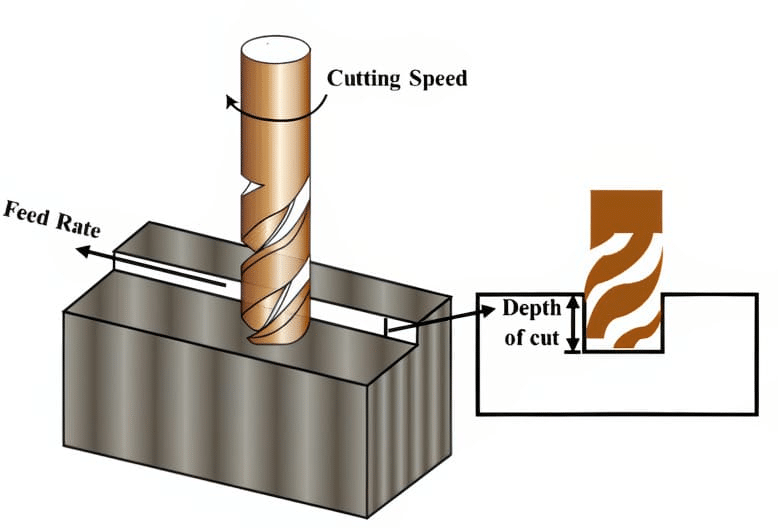
Βελτιστοποίηση παραμέτρων κοπής
Σημασία της χαμηλής ακτινικής εμπλοκής σε χαρακτηριστικά με λεπτά τοιχώματα
Η ακτινική εμπλοκή επηρεάζει άμεσα τις πλευρικές δυνάμεις κοπής. Η υψηλή εμπλοκή ωθεί τον τοίχο προς τα πλάγια, ενώ η χαμηλή εμπλοκή επιτρέπει στο εργαλείο να κόβει με μικρότερη αντίσταση. Σε λεπτά τμήματα, η μείωση της ακτινικής εμπλοκής βοηθά τον τοίχο να διατηρήσει το σχήμα του κατά την κοπή.
Στην πράξη, αυτό σημαίνει ότι αποφεύγονται τα μεγάλα σκαλοπάτια κοντά σε λεπτούς τοίχους. Για παράδειγμα, κατά την τελική επεξεργασία ενός τοίχου αλουμινίου πάχους 1.5 mm, η χρήση ενός σκαλοπατιού με διάμετρο εργαλείου 5 έως 10 τοις εκατό μπορεί να μειώσει σημαντικά την παραμόρφωση σε σύγκριση με ένα συμβατικό σκαλοπάτι 40 τοις εκατό.
Μηχανουργική κατεργασία υψηλής ταχύτητας και στρατηγικές προσαρμοστικής εκκαθάρισης
Οι στρατηγικές κατεργασίας υψηλής ταχύτητας είναι ιδιαίτερα αποτελεσματικές για εύθραυστες γεωμετρίες. Η προσαρμοστική εκκαθάριση διατηρεί ένα σταθερό φορτίο εργαλείου ρυθμίζοντας δυναμικά την εμπλοκή του εργαλείου. Αυτό αποτρέπει τις ξαφνικές αυξήσεις δύναμης που μπορούν να κάμψουν λεπτά τοιχώματα.
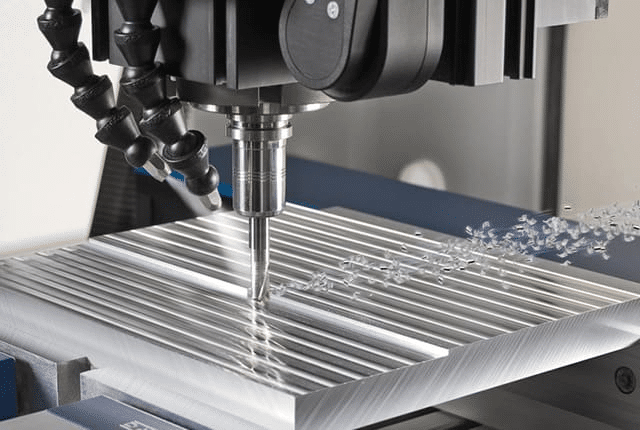
Οι προσαρμοστικές στρατηγικές χρησιμοποιούνται συνήθως σε εξαρτήματα από τιτάνιο και αλουμίνιο για την αεροδιαστημική, όπου οι λεπτές νευρώσεις πρέπει να κατεργάζονται με ακρίβεια. Διατηρώντας ένα σταθερό φορτίο θραυσμάτων, το εργαλείο κόβει ομαλά και ο τοίχος υφίσταται λιγότερες δονήσεις και μεταβολές δύναμης.
Μικρότερα step-overs και ελεγχόμενα αξονικά βάθη
Ο συνδυασμός μικρών βαθμιδωτών κοπών με ελεγχόμενα αξονικά βάθη δημιουργεί ένα σταθερό περιβάλλον κοπής. Ενώ οι βαθύτερες αξονικές κοπές είναι αποδεκτές σε άκαμπτες περιοχές, τα λεπτά τοιχώματα επωφελούνται από την ρηχή αξονική εμπλοκή.
Μια ισορροπημένη προσέγγιση συχνά περιλαμβάνει:
- Ελαφριά ακτινική εμπλοκή για μείωση της πλευρικής δύναμης
- Μέτριο αξονικό βάθος για διατήρηση της αποτελεσματικότητας κοπής
- Σταθερό πάχος τσιπ σε όλο το πέρασμα
Αυτός ο συνδυασμός επιτρέπει την προβλέψιμη αφαίρεση υλικού χωρίς υπερβολική καταπόνηση του τοίχου.
Επιλογή εργαλείου για μειωμένη πίεση εργαλείου
Η γεωμετρία του εργαλείου παίζει κρίσιμο ρόλο στην ελαχιστοποίηση των δυνάμεων κοπής. Τα αιχμηρά εργαλεία με υψηλές γωνίες έλικας μειώνουν την αντίσταση κοπής και βελτιώνουν την απομάκρυνση των θραυσμάτων. Τα εργαλεία που έχουν σχεδιαστεί για την τελική επεξεργασία λεπτών στοιχείων συχνά παράγουν καθαρότερες κοπές με λιγότερη πίεση στον τοίχο.
Για παράδειγμα, η μετάβαση από ένα εργαλείο τελικής επεξεργασίας γενικής χρήσης σε ένα εργαλείο φινιρίσματος υψηλής έλικας μπορεί να μειώσει αισθητά τον κρότο κατά την κατεργασία λεπτών περιβλημάτων από ανοξείδωτο χάλυβα. Η φθορά των εργαλείων πρέπει επίσης να παρακολουθείται στενά, καθώς τα αμβλέα εργαλεία αυξάνουν τη δύναμη κοπής και τη θερμότητα.
Διαχείριση θερμότητας για την πρόληψη θερμικής παραμόρφωσης
Η συσσώρευση θερμότητας μπορεί να προκαλέσει διαστολή των λεπτών τοιχωμάτων κατά την κατεργασία και συστέλλεται αργότερα, οδηγώντας σε σφάλματα διαστάσεων. Ο έλεγχος της θερμότητας είναι εξίσου σημαντικός με τον έλεγχο των δυνάμεων κοπής.
Αποτελεσματικές μέθοδοι περιλαμβάνουν τη χρήση κατάλληλης ροής ψυκτικού, τη διασφάλιση της γρήγορης εκκένωσης των θραυσμάτων και την αποφυγή παρατεταμένης επαφής με το εργαλείο σε μία περιοχή. Σε εργασίες υψηλής ακρίβειας, ακόμη και σύντομοι χρόνοι παραμονής στο τέλος μιας διαδρομής εργαλείου μπορούν να δημιουργήσουν τοπική θέρμανση που επηρεάζει το πάχος του τοιχώματος.
Μειώνοντας την ακτινική εμπλοκή και διαχειριζόμενοι προσεκτικά τις δυνάμεις κοπής και τη θερμότητα, τα λεπτά τοιχώματα παραμένουν σταθερά καθ' όλη τη διάρκεια της κατεργασίας. Αυτή η προσέγγιση όχι μόνο βελτιώνει την ακρίβεια, αλλά παρατείνει και τη διάρκεια ζωής του εργαλείου και παράγει πιο σταθερή ποιότητα επιφάνειας.
Στρατηγικές συγκράτησης τεμαχίου εργασίας για εύθραυστες γεωμετρίες
Ακόμα και με βελτιστοποιημένες διαδρομές εργαλείων και μειωμένες δυνάμεις κοπής, η κακή συγκράτηση του τεμαχίου μπορεί να υπονομεύσει ολόκληρη τη διαδικασία κατεργασίας. Τα εξαρτήματα με λεπτά τοιχώματα είναι ιδιαίτερα ευάλωτα στην παραμόρφωση που προκαλείται από υπερβολική ή ανομοιόμορφη σύσφιξη. Η αποτελεσματική συγκράτηση του τεμαχίου πρέπει να ασφαλίζει το εξάρτημα, επιτρέποντάς του παράλληλα να συμπεριφέρεται φυσικά υπό φορτία κοπής.
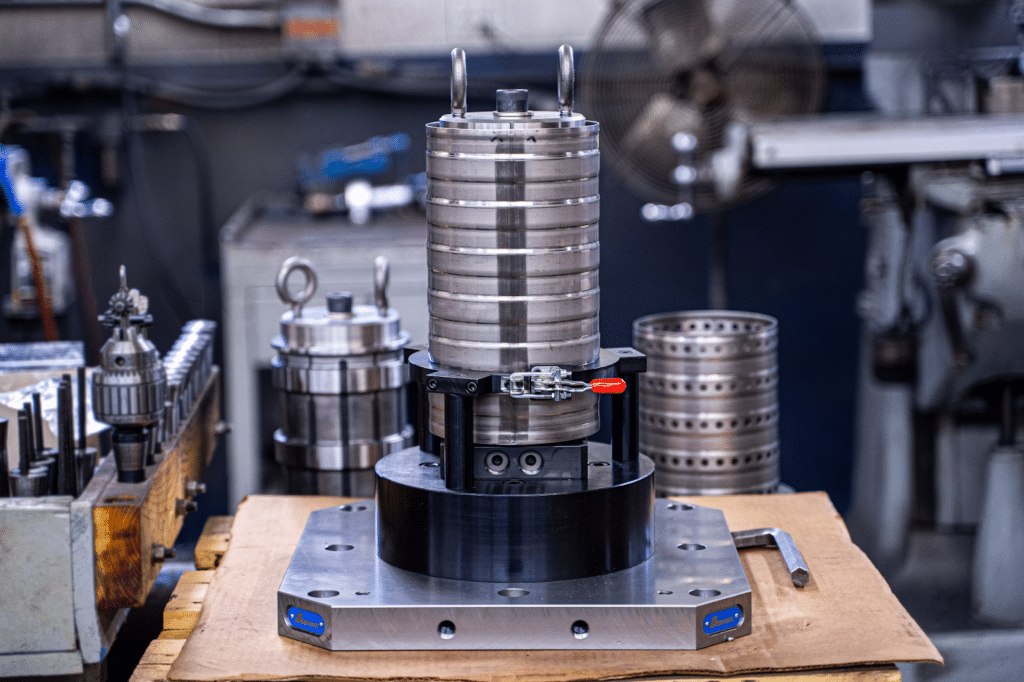
Στήριγμα τεμαχίου CNC για εξαρτήματα με λεπτά τοιχώματα
Κίνδυνοι υπερβολικής σύσφιξης εξαρτημάτων με λεπτά τοιχώματα
Η υπερβολική σύσφιξη είναι μια συνηθισμένη αιτία κρυφής παραμόρφωσης. Η υπερβολική δύναμη σύσφιξης μπορεί να παραμορφώσει τα λεπτά τοιχώματα κατά την κατεργασία, με αποτέλεσμα το εξάρτημα να αλλάζει σχήμα μόλις απελευθερωθεί. Αυτό συχνά οδηγεί σε εξαρτήματα που μετρώνται σωστά στο εξάρτημα, αλλά αποτυγχάνουν στον έλεγχο αργότερα.
Τυπικά προβλήματα που προκαλούνται από υπερβολική σύσφιξη περιλαμβάνουν:
- Μόνιμη παραμόρφωση τοίχου κοντά στα σημεία σύσφιξης
- Απώλεια παραλληλισμού μετά την αποσύμπλεξη
- Τοπικά βαθουλώματα ή σημάδια πίεσης
Αυτά τα προβλήματα συχνά αποδίδονται λανθασμένα στις παραμέτρους κοπής, ενώ η βασική αιτία είναι ο σχεδιασμός των εξαρτημάτων.
Χρήση μαλακών σιαγόνων και προσαρμοσμένων εξαρτημάτων
Οι μαλακές σιαγόνες επιτρέπουν στην επιφάνεια σύσφιξης να ταιριάζει καλύτερα με τη γεωμετρία του εξαρτήματος, κατανέμοντας τη δύναμη σε μεγαλύτερη περιοχή. Αυτό μειώνει την τοπική τάση και βελτιώνει τη σταθερότητα του εξαρτήματος.
Τα ειδικά κατασκευασμένα εξαρτήματα συχνά δικαιολογούνται για εξαρτήματα παραγωγής με λεπτά τοιχώματα, ειδικά σε αεροδιαστημικές και ιατρικές εφαρμογές. Για παράδειγμα, ένα εξάρτημα με περίγραμμα που στηρίζει το εξωτερικό προφίλ ενός λεπτού περιβλήματος μπορεί να αποτρέψει την κατάρρευση του τοίχου, παρέχοντας παράλληλα πρόσβαση για εσωτερική κατεργασία.
Εξαρτήματα κενού για ομοιόμορφη στήριξη
Η συγκράτηση υπό κενό είναι ιδιαίτερα αποτελεσματική για επίπεδα ή ρηχά λεπτά τοιχώματα. Αντί για σημειακή σύσφιξη, τα εξαρτήματα κενού ασκούν ομοιόμορφη δύναμη συγκράτησης σε όλη την επιφάνεια.
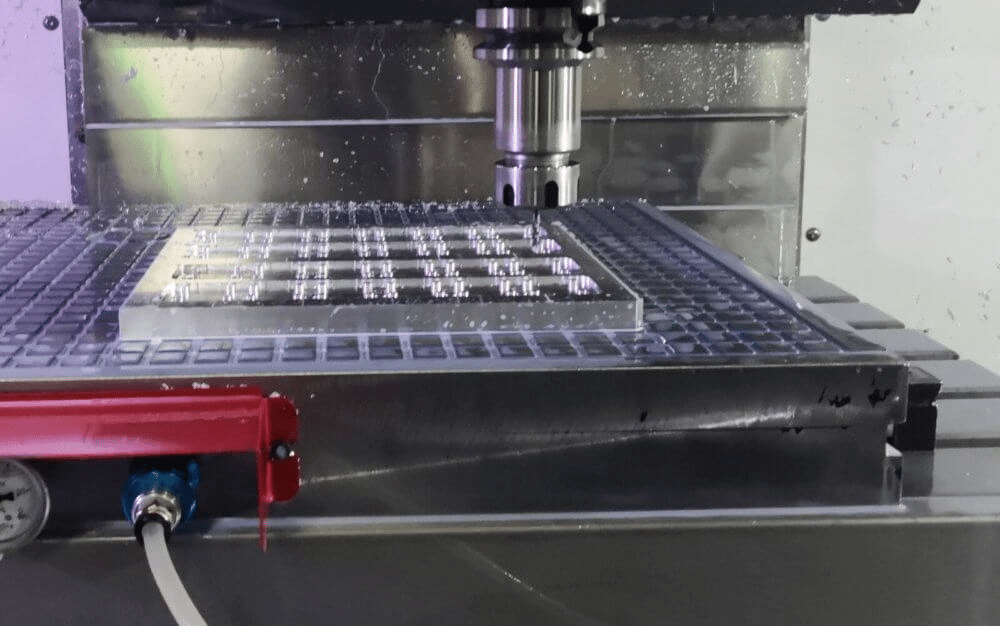
Τα συστήματα κενού λειτουργούν καλά για εξαρτήματα όπως λεπτές πλάκες, καλύμματα και ηλεκτρονικά περιβλήματα. Ωστόσο, απαιτούν προσεκτική σφράγιση και καθαρές επιφάνειες για να διατηρείται μια σταθερή δύναμη συγκράτησης καθ' όλη τη διάρκεια της λειτουργίας.
Υποστήριξη λεπτών τοίχων χωρίς περιορισμό της κίνησης
Τα λεπτά τοιχώματα χρειάζονται στήριξη, αλλά δεν πρέπει να περιορίζονται πλήρως. Η υπερβολική συγκράτηση του εξαρτήματος μπορεί να κλειδώσει την τάση και να οδηγήσει σε παραμόρφωση μόλις ολοκληρωθεί η κατεργασία.
Οι αποτελεσματικές στρατηγικές υποστήριξης περιλαμβάνουν:
- Υποστήριξη λεπτών τοίχων με υλικό θυσίας κατά την εκχόνδριση
- Χρήση προσωρινών στηριγμάτων που αφαιρούνται πριν από το φινίρισμα
- Υποστήριξη εσωτερικών χαρακτηριστικών με επεκτάσιμα μανδρέλια ή ένθετα
Αυτές οι μέθοδοι παρέχουν σταθερότητα ενώ παράλληλα επιτρέπουν στο εξάρτημα να χαλαρώσει φυσικά.
Μηχανουργική κατεργασία σε πολλαπλές ρυθμίσεις για μείωση της καταπόνησης
Οι πολλαπλές διατάξεις μπορούν να βοηθήσουν στην πιο ομοιόμορφη κατανομή της καταπόνησης κατά την κατεργασία. Διαιρώντας τις λειτουργίες σε όλες τις διατάξεις, κανένα στάδιο δεν αφαιρεί πάρα πολύ υλικό ταυτόχρονα.
Για παράδειγμα, η χοντρή επεξεργασία των εσωτερικών θυλάκων σε μια διάταξη και η τελική επεξεργασία των εξωτερικών λεπτών τοιχωμάτων σε μια άλλη επιτρέπει τη σταθεροποίηση του εξαρτήματος μεταξύ των εργασιών. Αυτή η προσέγγιση είναι συνηθισμένη σε περιβλήματα ακριβείας όπου η ακρίβεια των διαστάσεων είναι κρίσιμη.
Επαλήθευση σταθερότητας πριν από το τελικό φινίρισμα
Πριν από τα τελικά περάσματα φινιρίσματος, θα πρέπει να επαληθεύεται η σταθερότητα του εξαρτήματος. Αυτό μπορεί να περιλαμβάνει ελαφριά εξέταση κρίσιμων επιφανειών ή εκτέλεση δοκιμής χαμηλής δύναμης για την παρατήρηση της παραμόρφωσης.
Η αφιέρωση χρόνου για την επιβεβαίωση της σταθερότητας σε αυτό το στάδιο συχνά αποτρέπει προβλήματα τελικής ανοχής. Στην κατεργασία με λεπτά τοιχώματα, μικρές προσαρμογές στη σύσφιξη ή τη στήριξη μπορούν να κάνουν τη διαφορά μεταξύ ενός συμμορφούμενου εξαρτήματος και ενός απορριφθέντος.
Η σωστή συγκράτηση του τεμαχίου ολοκληρώνει τα θεμέλια για τον έλεγχο της παραμόρφωσης. Όταν το εξάρτημα υποστηρίζεται με ασφάλεια χωρίς υπερβολικούς περιορισμούς, οι στρατηγικές κοπής μπορούν να αποδώσουν όπως προβλέπεται και να προσφέρουν συνεπή και ακριβή αποτελέσματα.
Επιθεώρηση και Επαλήθευση Λεπτοτοιχωματικών Εξαρτημάτων
Μετά την ολοκλήρωση της κατεργασίας, η επιθεώρηση παίζει κρίσιμο ρόλο στην επιβεβαίωση του κατά πόσον η παραμόρφωση έχει ελεγχθεί με επιτυχία. Τα λεπτά τοιχώματα μπορούν να φαίνονται ακριβή κατά τη διάρκεια της κατεργασίας, αλλά να μετατοπίζονται ανεπαίσθητα μόλις απελευθερωθούν από το εξάρτημα. Μια δομημένη προσέγγιση επιθεώρησης βοηθά στην έγκαιρη ανίχνευση αυτών των προβλημάτων και διασφαλίζει σταθερή ποιότητα.
Επιθεώρηση και Επαλήθευση Λεπτοτοιχωματικών Εξαρτημάτων
Μέτρηση πάχους τοιχώματος χωρίς πρόκληση παραμόρφωσης
Η μέτρηση λεπτών τοιχωμάτων απαιτεί προσοχή, καθώς η υπερβολική δύναμη ανίχνευσης μπορεί να παραμορφώσει το εξάρτημα και να παράγει παραπλανητικές μετρήσεις. Τα εργαλεία που βασίζονται στην επαφή πρέπει να χρησιμοποιούνται με ελεγχόμενη δύναμη, ειδικά σε μη υποστηριζόμενα χαρακτηριστικά.
Οι συνήθεις πρακτικές περιλαμβάνουν:
- Χρήση μικρομέτρων ή παχύμετρων χαμηλής δύναμης σχεδιασμένων για λεπτές τομές
- Στήριξη του τοίχου κατά τη διάρκεια της μέτρησης για την αποφυγή κάμψης
- Αποφυγή επαναλαμβανόμενων μετρήσεων στην ίδια τοποθεσία
Σε εργασίες υψηλής ακρίβειας, ακόμη και η ελαφριά πίεση από ένα τυπικό παχύμετρο μπορεί να αλλάξει την ένδειξη σε ένα λεπτό αλουμινένιο τοίχωμα.
Επιθεώρηση κατά τη διάρκεια της διαδικασίας για την ανίχνευση πρώιμης παραμόρφωσης
Η επιθεώρηση κατά τη διάρκεια της διαδικασίας επιτρέπει τον εντοπισμό παραμορφώσεων πριν το εξάρτημα φτάσει στην τελική του μορφή. Ο έλεγχος των διαστάσεων μετά από βασικά στάδια κατεργασίας βοηθά στον προσδιορισμό του εάν το εξάρτημα αντιδρά όπως αναμένεται.
Για παράδειγμα, η εξέταση μιας λεπτής νεύρωσης μετά από ημιτελική επεξεργασία μπορεί να αποκαλύψει πρώιμες τάσεις παραμόρφωσης. Εάν εντοπιστεί διακύμανση σε αυτό το στάδιο, οι διαδρομές εργαλείων ή οι μέθοδοι στήριξης μπορούν να προσαρμοστούν πριν από την τελική επεξεργασία, μειώνοντας τον κίνδυνο θραύσης.
Μέθοδοι μέτρησης με ανίχνευση και χωρίς επαφή
Η ανίχνευση σε μηχάνημα χρησιμοποιείται ευρέως για την επαλήθευση κρίσιμων διαστάσεων χωρίς την αφαίρεση του εξαρτήματος από το εξάρτημα. Η ανίχνευση επιτρέπει την άμεση ανατροφοδότηση και μειώνει την επίδραση της παραμόρφωσης που σχετίζεται με την αποσύνδεση.
Οι μέθοδοι χωρίς επαφή, όπως η σάρωση με λέιζερ ή η οπτική μέτρηση, είναι ιδιαίτερα χρήσιμες για πολύ λεπτά ή εύκαμπτα χαρακτηριστικά. Αυτές οι τεχνικές εξαλείφουν εντελώς τη δύναμη μέτρησης και χρησιμοποιούνται συχνά στην αεροδιαστημική και ιατρική κατασκευή, όπου οι απαιτήσεις ανοχής είναι αυστηρές.
Σύγκριση Ονομαστικής και Πραγματικής Γεωμετρίας κατά την Κατεργασία
Η σύγκριση των μετρούμενων τιμών με την ονομαστική γεωμετρία μετά από κάθε κρίσιμο βήμα παρέχει μια εικόνα για το πώς συμπεριφέρεται το εξάρτημα υπό τάση. Οι αποκλίσεις που αυξάνονται προοδευτικά συχνά υποδεικνύουν αθροιστική παραμόρφωση και όχι μεμονωμένα σφάλματα.
Αυτή η σύγκριση είναι ιδιαίτερα πολύτιμη σε σύνθετες κατασκευές με λεπτά τοιχώματα, όπως τα περιβλήματα ενισχυμένα με πλέγμα, όπου η εντοπισμένη παραμόρφωση μπορεί να μην είναι εμφανής μέχρι να επηρεάσει γειτονικά χαρακτηριστικά.
Τελικός Έλεγχος και Επικύρωση Ποιότητας
Η τελική επιθεώρηση θα πρέπει να επιβεβαιώνει όχι μόνο την ακρίβεια των διαστάσεων αλλά και τη συνολική σταθερότητα του εξαρτήματος. Οι μετρήσεις θα πρέπει να λαμβάνονται αφού το εξάρτημα έχει χαλαρώσει πλήρως, κατά προτίμηση μετά από σύντομο χρονικό διάστημα σε θερμοκρασία δωματίου.
Οι βέλτιστες πρακτικές περιλαμβάνουν:
- Επαλήθευση πάχους τοίχου, επιπεδότητας και παραλληλίας
- Επιθεώρηση κρίσιμων χαρακτηριστικών στην ελεύθερη κατάστασή τους
- Καταγραφή των αποτελεσμάτων των επιθεωρήσεων για τη βελτίωση των μελλοντικών διαδικασιών
Η συνεπής ανατροφοδότηση επιθεώρησης κλείνει τον κύκλο μεταξύ της στρατηγικής κατεργασίας και της απόδοσης στον πραγματικό κόσμο. Για τα λεπτά τοιχώματα, αυτή η ανατροφοδότηση είναι απαραίτητη για τη συνεχή βελτίωση και τη μακροπρόθεσμη αξιοπιστία της διαδικασίας.
Συμπέρασμα
Η επιτυχής κατεργασία λεπτών τοιχωμάτων εξαρτημάτων χωρίς παραμόρφωση απαιτεί μια πειθαρχημένη και σκόπιμη προσέγγιση σε κάθε στάδιο της διαδικασίας. Η παραμόρφωση ελέγχεται σε μεγάλο βαθμό μέσω του σωστού σχεδιασμού, της προσεκτικής αλληλουχίας της διαδρομής των εργαλείων, των μειωμένων δυνάμεων κοπής και των μεθόδων συγκράτησης του τεμαχίου που υποστηρίζουν το εξάρτημα χωρίς να το περιορίζουν υπερβολικά. Όταν κάθε απόφαση λαμβάνεται λαμβάνοντας υπόψη την ακαμψία του εξαρτήματος και τη συμπεριφορά τάσης, τα χαρακτηριστικά με λεπτά τοιχώματα μπορούν να κατεργαστούν με ακρίβεια και επαναλαμβανόμενα.
Εξίσου σημαντική είναι η επιθεώρηση, η οποία επικυρώνει εάν αυτές οι στρατηγικές λειτουργούν όπως προβλέπεται. Οι έλεγχοι κατά τη διάρκεια της διαδικασίας και οι προσεκτικές τελικές μετρήσεις βοηθούν στον εντοπισμό ανεπαίσθητων παραμορφώσεων προτού γίνουν πρόβλημα ποιότητας. Όταν η στρατηγική κατεργασίας και η επιθεώρηση συνεργάζονται, τα εξαρτήματα με λεπτά τοιχώματα μπορούν να πληρούν αυστηρές ανοχές με συνέπεια, ακόμη και σε απαιτητικές εφαρμογές.




