

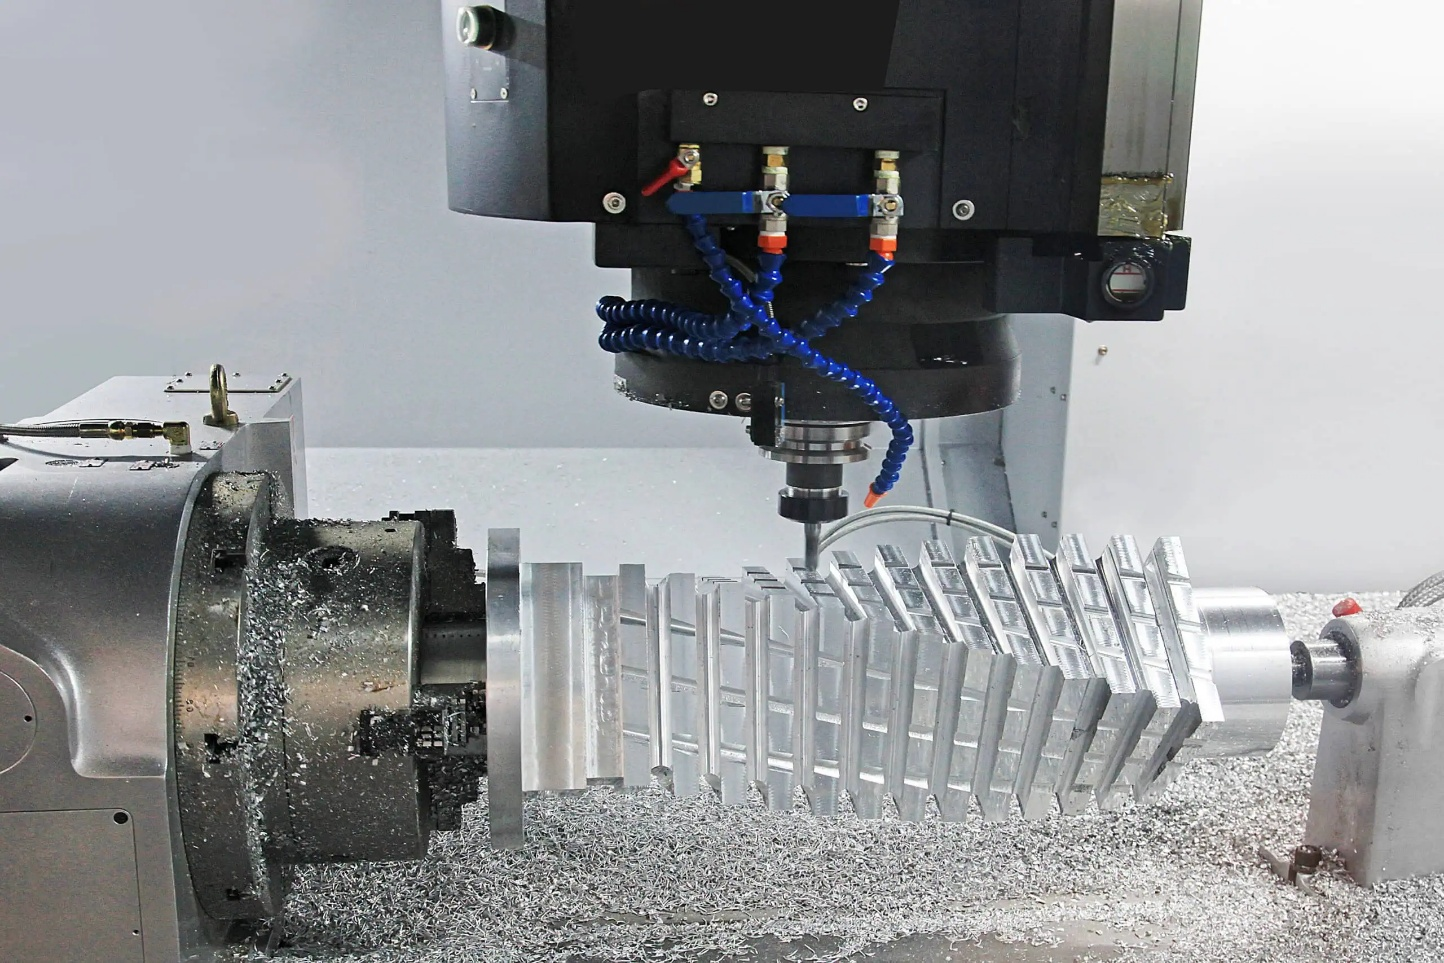
Η κατεργασία CNC προσφέρει ακρίβεια, επαναληψιμότητα και γεωμετρική ικανότητα που λίγες άλλες διαδικασίες κατασκευής μπορούν να συγκριθούν. Ωστόσο, είναι επίσης μια διαδικασία που απαιτεί μεγάλο κόστος και, χωρίς σαφή κατανόηση των παραγόντων που οδηγούν σε αυτό το κόστος, οι προϋπολογισμοί μπορεί να υποεκτιμηθούν σημαντικά στο στάδιο του σχεδιασμού. Για τους κατασκευαστές, τους μηχανικούς και τους σχεδιαστές προϊόντων, η κατανόηση του κόστους κατεργασίας CNC δεν είναι απλώς μια ανησυχία για τις προμήθειες, αλλά ένας κλάδος σχεδιασμού.
Πόσο κοστίζει η κατεργασία CNC
Το κόστος κατεργασίας σπάνια καθορίζεται από μία μόνο μεταβλητή. Η επιλογή υλικού, η γεωμετρία του εξαρτήματος, οι απαιτήσεις ανοχής, ο όγκος παραγωγής και οι δευτερογενείς εργασίες φινιρίσματος συμβάλλουν όλα στην τελική τιμή ενός κατεργασμένου εξαρτήματος. Οι αποφάσεις που λαμβάνονται κατά τη φάση σχεδιασμού έχουν δυσανάλογη επίδραση σε αυτά τα κόστη, συχνά περισσότερο από οποιαδήποτε διαπραγμάτευση στο στάδιο της προσφοράς. Αυτό το άρθρο εξετάζει τους βασικούς παράγοντες κόστους στην κατεργασία CNC και προσδιορίζει πρακτικές στρατηγικές για τη μείωση των δαπανών χωρίς να διακυβεύεται η ποιότητα ή η λειτουργική απόδοση του εξαρτήματος.
Επιλογή Υλικού και η Επίδρασή της στο Κόστος Κατεργασίας CNC
Η επιλογή υλικού είναι μια από τις πρώτες και πιο σημαντικές αποφάσεις στη διαδικασία κατεργασίας CNC. Επηρεάζει όχι μόνο το κόστος προμήθειας πρώτων υλών, αλλά και τα εργαλεία κοπής που απαιτούνται, τον χρόνο κύκλου που απαιτείται για την κατεργασία του εξαρτήματος και τον ρυθμό με τον οποίο φθείρονται αυτά τα εργαλεία. Ένα υλικό που επιλέγεται αποκλειστικά με βάση την απόδοση χωρίς να λαμβάνεται υπόψη η κατεργασιμότητά του μπορεί να αυξήσει το συνολικό κόστος του εξαρτήματος σημαντικά πέρα από αυτό που θα υποδήλωνε η τιμή της πρώτης ύλης από μόνη της.
Γιατί έχει σημασία η επιλογή υλικού
Κάθε υλικό συμπεριφέρεται διαφορετικά υπό συνθήκες κοπής. Ορισμένα υλικά κατεργάζονται γρήγορα με ελάχιστη φθορά των εργαλείων, διατηρώντας τους χρόνους κύκλου σύντομους και το κόστος εργαλείων χαμηλό. Άλλα παράγουν υψηλές δυνάμεις κοπής, απαιτούν χαμηλότερες ταχύτητες και φθείρουν γρήγορα τα ένθετα, γεγονός που προσθέτει κόστος ανά εξάρτημα. Όταν πολλαπλασιάζονται σε μια παρτίδα παραγωγής, αυτές οι διαφορές γίνονται σημαντικές. Το κόστος υλικού δεν είναι επομένως μόνο η τιμή ανά κιλό αποθέματος. είναι το άθροισμα του κόστους προμήθειας, του χρόνου κατεργασίας και της κατανάλωσης εργαλείων σε συνδυασμό. [1]
Διαφορές κόστους μεταξύ κοινών υλικών
Το προφίλ κόστους των συχνά χρησιμοποιούμενων υλικών κατεργασίας CNC ποικίλλει σημαντικά:
- Αλουμίνιο: Το πιο οικονομικό υλικό για κατεργασία στις περισσότερες εφαρμογές. Κράματα αλουμινίου όπως το 6061 και το 7075 κόβουν σε υψηλές ταχύτητες με χαμηλές δυνάμεις κοπής, παράγοντας εξαιρετικά φινιρίσματα επιφάνειας με ελάχιστη φθορά των εργαλείων. Το κόστος των πρώτων υλών είναι μέτριο και οι χρόνοι κύκλου είναι σύντομοι, καθιστώντας το αλουμίνιο την προεπιλεγμένη επιλογή για εφαρμογές που είναι ευαίσθητες στο κόστος, όπου η αναλογία αντοχής προς βάρος έχει σημασία.
- Χαλυβδοσίδηρος: Μέτρια τιμή ως πρώτη ύλη και εύλογα μηχανικά επεξεργάσιμο υπό τυπικές συνθήκες κοπής. Ο μαλακός χάλυβας αποτελεί μια οικονομικά αποδοτική επιλογή για δομικά στοιχεία όπου δεν απαιτείται αντοχή στη διάβρωση και δεν προδιαγράφεται θερμική επεξεργασία.
- Ανοξείδωτο ατσάλι: Πιο ακριβό από τον μαλακό χάλυβα τόσο σε κόστος υλικού όσο και σε κόστος κατεργασίας. Ποιότητες όπως οι 304 και 316 σκληραίνουν κατά την κοπή, απαιτώντας αιχμηρά ένθετα, μέτριες ταχύτητες κοπής και σταθερούς ρυθμούς τροφοδοσίας για την αποφυγή τριβής και πρόωρης αστοχίας του εργαλείου. Οι χρόνοι κύκλου είναι μεγαλύτεροι από ό,τι για το αλουμίνιο ή τον μαλακό χάλυβα για ισοδύναμες γεωμετρίες εξαρτημάτων.
- Τιτάνιο: Μεταξύ των πιο ακριβών υλικών για κατεργασία. Τα κράματα τιτανίου έχουν χαμηλή θερμική αγωγιμότητα, που σημαίνει ότι η θερμότητα που παράγεται κατά την κοπή συγκεντρώνεται στην άκρη του εργαλείου αντί να διαχέεται στο τσιπ. Αυτό επιταχύνει δραματικά τη φθορά του εργαλείου, αυξάνει το κόστος των εργαλείων και απαιτεί χαμηλότερες ταχύτητες κοπής που παρατείνουν τον χρόνο κύκλου. Ένα εξάρτημα τιτανίου μπορεί να κοστίσει τρεις έως πέντε φορές περισσότερο για κατεργασία από ένα ισοδύναμο εξάρτημα αλουμινίου.
- Μηχανικά πλαστικά: Υλικά όπως το Delrin, το PEEK και το νάιλον είναι φθηνά στην κατεργασία όσον αφορά τις δυνάμεις κοπής και τη φθορά του εργαλείου, αλλά απαιτούν προσεκτική στερέωση για τη διαχείριση της παραμόρφωσης του τεμαχίου εργασίας και της θερμικής διαστολής κατά την κοπή. Για εφαρμογές χαμηλού φορτίου, προσφέρουν μια οικονομικά αποδοτική εναλλακτική λύση στα μεταλλικά εξαρτήματα. [2]
Πώς η μηχανική κατεργασία υλικών επηρεάζει το κόστος
Η μηχανική κατεργασία διέπει άμεσα τον χρόνο κύκλου και την κατανάλωση εργαλείων, τα οποία αποτελούν σημαντικούς παράγοντες κόστους:
- Τα υλικά που είναι πιο εύχρηστα στην κατεργασία επιτρέπουν υψηλότερες ταχύτητες κοπής και ρυθμούς τροφοδοσίας, μειώνοντας τον χρόνο κύκλου ανά εξάρτημα και αυξάνοντας την αξιοποίηση της μηχανής.
- Τα σκληρά υλικά απαιτούν πιο αργές παραμέτρους, πιο συχνές αλλαγές ενθέτων και περιστασιακά εξειδικευμένες ποιότητες εργαλείων, τα οποία όλα προσθέτουν κόστος.
- Τα υλικά που παράγουν μακριά, ινώδη θραύσματα, όπως ορισμένες ποιότητες ανοξείδωτου χάλυβα, απαιτούν πρόσθετη προσοχή στη διαχείριση των θραυσμάτων, αυξάνοντας ενδεχομένως τον χρόνο παρέμβασης του χειριστή.
Μια χρήσιμη σύγκριση είναι η κατεργασία ενός απλού βραχίονα στήριξης από αλουμίνιο 6061 έναντι τιτανίου βαθμού 5 (Ti-6Al-4V). Ο βραχίονας αλουμινίου μπορεί να ολοκληρωθεί σε 8 λεπτά με ένα μόνο ένθετο που να διαρκεί για 50 ή περισσότερα εξαρτήματα. Το ισοδύναμο τιτανίου, με πανομοιότυπη γεωμετρία, μπορεί να απαιτεί 35 έως 40 λεπτά κύκλου με αλλαγές ενθέτων κάθε 10 έως 15 εξαρτήματα, αυξάνοντας τόσο το κόστος χρόνου μηχανικής κατεργασίας όσο και το κόστος εργαλείων κατά έναν παράγοντα τέσσερα ή περισσότερο.
Συμβουλές μείωσης κόστους
- Αντιστοιχίστε την απόδοση του υλικού στις πραγματικές απαιτήσεις: Η προδιαγραφή τιτανίου ή ανοξείδωτου χάλυβα υψηλής ποιότητας για ένα εξάρτημα που θα υποστεί μέτρια φορτία σε ένα αβλαβές περιβάλλον είναι ένα κόστος που μπορεί να αποφευχθεί. Η επιλογή ενός υλικού με επαρκή και όχι υπερβολικά χαρακτηριστικά απόδοσης είναι μια από τις απλούστερες αποφάσεις μείωσης του κόστους που είναι διαθέσιμες στο στάδιο του σχεδιασμού.
- Εξετάστε εναλλακτικά κράματα: Σε πολλές περιπτώσεις, ένας χάλυβας χαμηλότερου κράματος με κατάλληλη θερμική επεξεργασία ή ένα κράμα αλουμινίου με κατάλληλη ανοδίωση, προσφέρει συγκρίσιμη απόδοση λειτουργίας με σημαντικά χαμηλότερο κόστος κατεργασίας από ένα κράμα υψηλής ποιότητας.
- Αξιολόγηση πλαστικών μηχανικής: Για μη δομικά εξαρτήματα που λειτουργούν σε χημικά ή ηλεκτρικά περιβάλλοντα, το PEEK ή το Delrin μπορούν να καλύψουν όλες τις λειτουργικές απαιτήσεις σε ένα κλάσμα του κόστους ενός μεταλλικού ισοδύναμου.
Πολυπλοκότητα Σχεδιασμού Εξαρτημάτων και Χρόνος Μηχανικής Κατεργασίας
Μετά την επιλογή υλικού, η πολυπλοκότητα σχεδιασμού του εξαρτήματος είναι ο μοναδικός σημαντικότερος καθοριστικός παράγοντας για το κόστος κατεργασίας CNC. Η γεωμετρία καθορίζει τα πάντα κατάντη: τον αριθμό των απαιτούμενων ρυθμίσεων, τα απαραίτητα εργαλεία, τον χρόνο κύκλου που καταναλώνεται και την προσπάθεια επιθεώρησης στο τέλος της διαδικασίας. Ένα εξάρτημα που έχει υποστεί υπερβολική γεωμετρική επεξεργασία, φέροντας χαρακτηριστικά που δεν εξυπηρετούν κανένα λειτουργικό σκοπό, κοστίζει περισσότερο στην παραγωγή του σε κάθε στάδιο χωρίς να προσφέρει κανένα πρόσθετο όφελος απόδοσης.
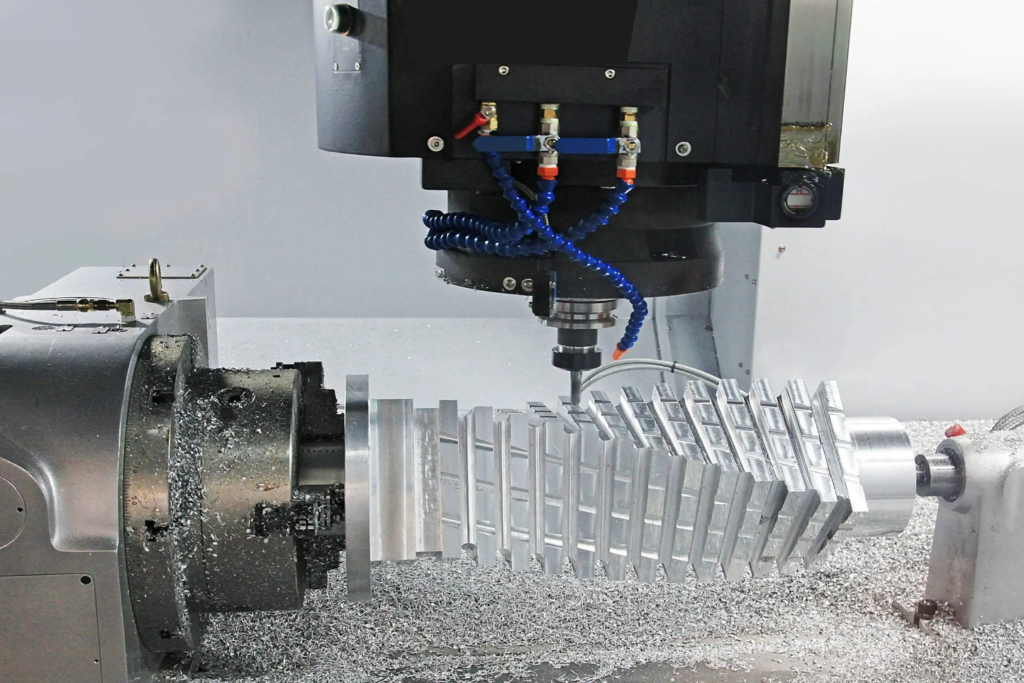
Σχεδιασμός σύνθετων εξαρτημάτων CNC
Πώς ο σχεδιασμός επηρεάζει το κόστος κατασκευής
Οι σύνθετες γεωμετρίες απαιτούν περισσότερες μηχανικές λειτουργίες, περισσότερες αλλαγές εργαλείων και, σε πολλές περιπτώσεις, πρόσθετες ρυθμίσεις όπου το εξάρτημα πρέπει να επανατοποθετηθεί και να επανατοποθετηθεί για πρόσβαση σε χαρακτηριστικά από διαφορετικούς προσανατολισμούς. Κάθε πρόσθετη ρύθμιση εισάγει το δικό της κόστος σε χρόνο μηχανής, εργασία και πιθανότητα συσσωρευμένου σφάλματος θέσης. Ένα εξάρτημα που μπορεί να ολοκληρωθεί σε μία μόνο ρύθμιση σε ένα κέντρο κατεργασίας τριών αξόνων σχεδόν πάντα θα κοστίζει λιγότερο στην παραγωγή από ένα γεωμετρικά παρόμοιο εξάρτημα που απαιτεί δύο ή τρεις ρυθμίσεις, ακόμη και αν η πρώτη ύλη και οι ανοχές είναι ίδιες. [3]
Χαρακτηριστικά σχεδιασμού που αυξάνουν το κόστος
Ορισμένα γεωμετρικά χαρακτηριστικά αυξάνουν σταθερά το κόστος κατεργασίας και θα πρέπει να χρησιμοποιούνται μόνο όπου δικαιολογείται λειτουργικά:
- Βαθιές τσέπες: Η κατεργασία βαθιών θυλάκων απαιτεί εργαλεία μεγάλης εμβέλειας, τα οποία είναι λιγότερο άκαμπτα και πιο επιρρεπή σε κραδασμούς, απαιτώντας πιο αργές παραμέτρους κοπής και περισσότερα περάσματα για την επίτευξη του απαιτούμενου φινιρίσματος. Οι αναλογίες βάθους προς πλάτος άνω του 3:1 αυξάνουν αισθητά το κόστος. Οι αναλογίες άνω του 6:1 μπορούν να κάνουν ένα χαρακτηριστικό δυσανάλογα ακριβό σε σχέση με το μέγεθός του.
- Λεπτά τοιχώματα: Οι τομές κάτω των 1.5 mm σε μέταλλο ή 2.5 mm σε πλαστικό παραμορφώνονται υπό τις δυνάμεις κοπής, απαιτώντας μειωμένο βάθος κοπής, βραδύτερους ρυθμούς τροφοδοσίας και προσεκτική αλληλουχία διαδρομής εργαλείου για την αποφυγή απόξεσης του εξαρτήματος. Κάθε μία από αυτές τις ρυθμίσεις προσθέτει χρόνο κύκλου.
- Σφιχτές εσωτερικές γωνίες: Τα εργαλεία φρεζαρίσματος CNC είναι κυλινδρικά, που σημαίνει ότι οι εσωτερικές γωνίες μπορούν να παραχθούν μόνο σε μια ελάχιστη ακτίνα ίση με την ακτίνα του εργαλείου. Ο καθορισμός αιχμηρών εσωτερικών γωνιών απαιτεί είτε EDM ως δευτερεύουσα λειτουργία είτε πολύ μικρές φρέζες με χαμηλά άκρα που λειτουργούν με χαμηλούς ρυθμούς τροφοδοσίας, και τα δύο ακριβά. Ο σχεδιασμός γωνιών με τη μεγαλύτερη αποδεκτή ακτίνα μειώνει άμεσα το κόστος.
- Σύνθετα περιγράμματα: Οι ανάγλυφες επιφάνειες και τα σύνθετα τρισδιάστατα περιγράμματα απαιτούν κατεργασία πέντε αξόνων ή πολλαπλές διατάξεις τριών αξόνων με εξειδικευμένα εργαλεία σφαιρικής μύτης. Και οι δύο προσεγγίσεις αυξάνουν τον χρόνο προγραμματισμού, τον χρόνο κύκλου και τον ωριαίο ρυθμό μηχανής σε σύγκριση με τις πρισματικές γεωμετρίες.
- Undercuts: Τα χαρακτηριστικά που δεν είναι προσβάσιμα από τους τυπικούς προσανατολισμούς εργαλείων απαιτούν εξειδικευμένα εργαλεία υποκοπής, πρόσθετες ρυθμίσεις ή εναλλακτικές διαδικασίες όπως η διάτρηση. Όπου οι υποκοπές δεν είναι λειτουργικά απαραίτητες, η εξάλειψή τους στο στάδιο του σχεδιασμού εξαλείφει έναν δυσανάλογο παράγοντα κόστους. [4]
Ο Ρόλος των Ανοχών και των Επιφανειακών Φινιρισμάτων
Οι ανοχές και οι προδιαγραφές φινιρίσματος επιφάνειας έχουν άμεσο και μετρήσιμο αντίκτυπο στο κόστος κατεργασίας:
- Αυστηρές ανοχές: Οι ανοχές που είναι μικρότερες από το IT7 απαιτούν πιο αργά περάσματα φινιρίσματος, συχνότερες μετρήσεις κατά τη διάρκεια της διαδικασίας και μεγαλύτερη προσοχή στη θερμική σταθερότητα και τη διαχείριση της φθοράς των εργαλείων. Κάθε ένα από αυτά προσθέτει κόστος. Μια ανοχή ±0.005 mm σε ένα μη κρίσιμο χαρακτηριστικό κοστίζει σημαντικά περισσότερο για την παραγωγή και την επαλήθευση από ό,τι ±0.05 mm, χωρίς λειτουργικό όφελος εάν το χαρακτηριστικό δεν απαιτεί αυτήν την ακρίβεια.
- Λεπτές επιφάνειες: Η επίτευξη τιμών Ra κάτω των 0.8 µm συνήθως απαιτεί ειδικά περάσματα φινιρίσματος με χαμηλούς ρυθμούς τροφοδοσίας και, σε ορισμένες περιπτώσεις, δευτερεύουσες λειτουργίες όπως λείανση ή λείανση. Ο καθορισμός Ra 0.4 µm σε μια επιφάνεια που θα βαφτεί ή θα καλυφθεί προσθέτει περιττό κόστος.
- Κόστος επιθεώρησης: Οι αυστηρότερες ανοχές απαιτούν πιο αυστηρή επιθεώρηση, συμπεριλαμβανομένων των μετρήσεων CMM και των τεκμηριωμένων αποτελεσμάτων. Ο χρόνος και η τεκμηρίωση της επιθεώρησης προσθέτουν στο συνολικό κόστος του εξαρτήματος, ιδιαίτερα στην παραγωγή χαμηλού όγκου, όπου το κόστος εγκατάστασης και επιθεώρησης δεν μπορεί να αποσβεστεί σε μια μεγάλη παρτίδα.
Παράδειγμα
Ένα χρήσιμο παράδειγμα είναι η σύγκριση ενός απλού ορθογώνιου περιβλήματος αλουμινίου με ένα περίβλημα παρόμοιων εξωτερικών διαστάσεων, αλλά που ενσωματώνει πολλαπλές εσωτερικές τσέπες, καμπύλα τοιχώματα, οπές με αντίθετη διάτρηση σε σύνθετες γωνίες και πολλά χαρακτηριστικά με ανοχή ±0.01 mm. Το απλό περίβλημα μπορεί να απαιτεί μία εγκατάσταση, τρία εργαλεία και 15 λεπτά κύκλου. Η σύνθετη έκδοση μπορεί να απαιτεί τρεις εγκαταστάσεις, οκτώ εργαλεία, 90 λεπτά κύκλου και μια ρουτίνα επιθεώρησης CMM. Το κόστος κατεργασίας του σύνθετου εξαρτήματος θα μπορούσε εύκολα να είναι πέντε έως οκτώ φορές υψηλότερο, λόγω αποκλειστικά αποφάσεων σχεδιασμού και όχι διαφορών υλικού ή όγκου.
Συμβουλές μείωσης κόστους
- Απλοποιήστε τη γεωμετρία όπου η συνάρτηση το επιτρέπει: Κάθε χαρακτηριστικό ενός εξαρτήματος θα πρέπει να κερδίζει τη θέση του. Εάν ένα καμπύλο τοίχωμα, μια βαθιά θήκη ή ένα πολύπλοκο περίγραμμα δεν συμβάλλουν στη λειτουργία του εξαρτήματος, η αντικατάστασή του με μια απλούστερη γεωμετρία μειώνει το κόστος χωρίς να μειώνει την απόδοση.
- Χρησιμοποιήστε τυπικά μεγέθη οπών και ακτίνες: Ο σχεδιασμός οπών σε τυπικά μεγέθη τρυπανιών και εσωτερικών ακτίνων σε τυπικά μεγέθη φρεζαρίσματος εξαλείφει την ανάγκη για ειδικά εργαλεία και μειώνει τη συχνότητα αλλαγής εργαλείων.
- Εφαρμόστε επιλεκτικά αυστηρές ανοχές: Προσδιορίστε τα χαρακτηριστικά που απαιτούν πραγματικά αυστηρές ανοχές, συνήθως επιφάνειες συναρμογής, έδρες ρουλεμάν και χαρακτηριστικά ευθυγράμμισης, και καθορίστε τυπικές ανοχές παντού αλλού. Αυτή η απλή διαδικασία μπορεί να μειώσει σημαντικά τον χρόνο επιθεώρησης και τον χρόνο κύκλου φινιρίσματος σε μια παρτίδα παραγωγής. [4]
Εγκατάσταση Μηχανής, Εργαλεία και Κόστος Εργασίας
Η πολυπλοκότητα των υλικών και του σχεδιασμού καθορίζουν τι πρέπει να γίνει για την παραγωγή ενός εξαρτήματος. Η εγκατάσταση, τα εργαλεία και η εργασία καθορίζουν το κόστος κατασκευής. Αυτές οι τρεις κατηγορίες κόστους συχνά υποτιμώνται στο στάδιο της προσφοράς, ιδιαίτερα για εργασίες χαμηλού όγκου και πρωτοτύπων, όπου μπορούν να αντιπροσωπεύουν μεγαλύτερο μερίδιο του συνολικού κόστους του εξαρτήματος από τον ίδιο τον χρόνο κατεργασίας.
Κόστος εγκατάστασης στην κατεργασία CNC
Πριν από την πραγματοποίηση μιας μόνο κοπής, απαιτείται σημαντική ποσότητα εργασίας για την προετοιμασία του μηχανήματος, του προγράμματος και των εξαρτημάτων στερέωσης για την παραγωγή:
- Προγραμματισμός CNC και προετοιμασία CAM: Ένας προγραμματιστής CNC πρέπει να ερμηνεύσει το σχέδιο του εξαρτήματος, να δημιουργήσει ή να εισαγάγει το μοντέλο CAD, να δημιουργήσει διαδρομές εργαλείων σε λογισμικό CAM, να προσομοιώσει το πρόγραμμα για να επαληθεύσει την κίνηση χωρίς συγκρούσεις και να επεξεργαστεί τον κώδικα για τον συγκεκριμένο ελεγκτή μηχανής. Για ένα απλό εξάρτημα, αυτό μπορεί να διαρκέσει μία έως δύο ώρες. Για ένα σύνθετο στοιχείο πολλαπλών ρυθμίσεων, ο προγραμματισμός μπορεί να διαρκέσει μια ολόκληρη ημέρα ή και περισσότερο. Αυτός ο χρόνος χρεώνεται στην εργασία ανεξάρτητα από το πόσα εξαρτήματα παράγονται.
- Σχεδιασμός και κατασκευή εξαρτημάτων: Απαιτούνται ειδικά εξαρτήματα όταν οι τυπικές μέγγενες ή τσοκ δεν μπορούν να εντοπίσουν και να στερεώσουν το εξάρτημα επαρκώς. Ο σχεδιασμός και η μηχανική κατεργασία ενός ειδικά κατασκευασμένου εξαρτήματος προσθέτει κόστος που πρέπει να ανακτηθεί σε όλη τη διάρκεια της παραγωγής. Για ένα μοναδικό πρωτότυπο, το κόστος του εξαρτήματος μπορεί να ανταγωνιστεί το κόστος μηχανικής κατεργασίας του ίδιου του εξαρτήματος.
- Ρύθμιση και απόδειξη μηχανήματος: Η φόρτωση του προγράμματος, ο καθορισμός των μετατοπίσεων εργαλείων, η δοκιμή του πρώτου εξαρτήματος και η πραγματοποίηση προσαρμογών πριν από την έναρξη της παραγωγής απαιτούν χρόνο στο μηχάνημα. Αυτός ο χρόνος εγκατάστασης συνήθως χρεώνεται με την πλήρη ωριαία χρέωση του μηχανήματος, καθιστώντας τον ένα σημαντικό στοιχείο κόστους για σύντομες παραγωγές. [5]
Έξοδα Εργαλείων
Τα εργαλεία κοπής αποτελούν ένα επαναλαμβανόμενο κόστος στην κατεργασία CNC που κλιμακώνεται τόσο με τη δυσκολία του υλικού όσο και με τον όγκο παραγωγής:
- Εργαλεία κοπής και ένθετα: Τα τυποποιημένα ένθετα καρβιδίου για τόρνευση και φρεζάρισμα έχουν σχετικά χαμηλό κόστος μονάδας, αλλά τα εξειδικευμένα εργαλεία όπως τα εργαλεία διαμόρφωσης, οι φρέζες σπειρώματος, οι φρέζες άκρων μικρής διαμέτρου και τα ένθετα PCD έχουν σημαντικά υψηλότερες τιμές. Ένα μόνο ένθετο PCD για φινίρισμα αλουμινίου μπορεί να κοστίσει περισσότερο από ένα ολόκληρο κουτί τυποποιημένων ενθέτων καρβιδίου.
- Αντικατάσταση εργαλείου λόγω φθοράς: Στις παραγωγικές περιόδους, τα ένθετα αναπροσαρμόζονται ή αντικαθίστανται σε καθορισμένα χρονικά διαστήματα για να διατηρείται η διαστατική συνέπεια. Η συχνότητα αντικατάστασης εξαρτάται από το υλικό, τις παραμέτρους κοπής και την απαιτούμενη ανοχή. Για δύσκολα υλικά όπως το τιτάνιο ή ο σκληρυμένος χάλυβας, το κόστος εργαλείων ανά εξάρτημα μπορεί να είναι σημαντικό και πρέπει να λαμβάνεται υπόψη στην τιμή που αναγράφεται εξαρχής. [6]
Απαιτήσεις εργασίας
Η κατεργασία CNC είναι σε μεγάλο βαθμό αυτοματοποιημένη, αλλά δεν είναι χωρίς εργασία. Τρεις κατηγορίες εργασίας συμβάλλουν στο κόστος του εξαρτήματος:
- Προγραμματιστές CNC: Υπεύθυνος για τη μετατροπή των μηχανολογικών σχεδίων σε επαληθευμένα προγράμματα μηχανημάτων. Η ικανότητα προγραμματισμού επηρεάζει άμεσα την αποδοτικότητα του κύκλου ζωής, καθώς ένα καλά βελτιστοποιημένο πρόγραμμα μπορεί να μειώσει τον κύκλο ζωής κατά 20 έως 30 τοις εκατό σε σύγκριση με ένα βασικό.
- Χειριστές μηχανών: Φόρτωση και εκφόρτωση τεμαχίων εργασίας, παρακολούθηση της διαδικασίας, εκτέλεση μετρήσεων κατά τη διάρκεια της διαδικασίας, διαχείριση αλλαγών εργαλείων και ανταπόκριση σε συναγερμούς. Σε παραγωγή μεγάλου όγκου με καθιερωμένες διαδικασίες, ένας χειριστής μπορεί να διαχειρίζεται πολλά μηχανήματα ταυτόχρονα, μειώνοντας το κόστος εργασίας ανά εξάρτημα. Σε εργασίες χαμηλού όγκου ή σύνθετες εργασίες, η αναλογία χειριστή προς μηχανή είναι υψηλότερη.
- Επιθεωρητές ποιότητας: Μετρήστε τα τελικά εξαρτήματα σε σχέση με τις απαιτήσεις σχεδίασης, χειριστείτε τον εξοπλισμό CMM και δημιουργήστε αρχεία επιθεώρησης όπου απαιτείται. Η εργασία επιθεώρησης συχνά παραβλέπεται στις εκτιμήσεις κόστους, αλλά αποκτά σημασία για εξαρτήματα με πολλές κρίσιμες διαστάσεις ή για εξαρτήματα που απαιτούν τεκμηριωμένη πιστοποίηση.
Παράδειγμα
Η σχέση μεταξύ του κόστους εγκατάστασης και του όγκου παραγωγής απεικονίζεται πιο καθαρά συγκρίνοντας ένα μοναδικό πρωτότυπο με μια παρτίδα παραγωγής. Θεωρήστε ένα μηχανικά κατεργασμένο εξάρτημα αλουμινίου που απαιτεί δύο ώρες προγραμματισμού, μία ώρα μηχανικής εγκατάστασης και 20 λεπτά κύκλου ζωής ανά εξάρτημα. Για ένα μόνο πρωτότυπο, ο συνολικός χρόνος που χρεώνεται είναι περίπου τρεις ώρες και είκοσι λεπτά, εκ των οποίων μόνο τα είκοσι λεπτά είναι ο πραγματικός χρόνος κοπής. Το κόστος εγκατάστασης και προγραμματισμού αντιπροσωπεύει το 83% του συνόλου. Για μια παρτίδα 50 πανομοιότυπων εξαρτημάτων, το ίδιο κόστος εγκατάστασης και προγραμματισμού κατανέμεται σε όλη την παρτίδα, μειώνοντας τα μη έξοδα κοπής ανά εξάρτημα σε λιγότερο από πέντε λεπτά, και ο χρόνος κύκλου κυριαρχεί στο κόστος όπως θα έπρεπε.
Συμβουλές μείωσης κόστους
- Τυποποιήστε τα σχέδια των εξαρτημάτων: Η χρήση σταθερών μεγεθών χαρακτηριστικών, μοτίβων οπών και προδιαγραφών υλικών σε μια οικογένεια προϊόντων επιτρέπει την επαναχρησιμοποίηση εξαρτημάτων, προγραμμάτων και εργαλείων σε πολλαπλές εργασίες, μειώνοντας την επένδυση εγκατάστασης σε μεγαλύτερο αριθμό εξαρτημάτων.
- Επαναχρησιμοποίηση υφιστάμενων εξαρτημάτων και εργαλείων: Πριν σχεδιάσετε ένα εξάρτημα κατά παραγγελία, αξιολογήστε εάν ένα υπάρχον σύστημα αρθρωτών στηρίξεων ή μια απλή τροποποίηση με μαλακή σιαγόνα μπορεί να τοποθετήσει επαρκώς το εξάρτημα. Η αποφυγή της κατασκευής εξατομικευμένων στηρίξεων εξοικονομεί τόσο κόστος όσο και χρόνο παράδοσης.
- Συνδυασμός λειτουργιών: Ο σχεδιασμός εξαρτημάτων έτσι ώστε όλα τα χαρακτηριστικά να είναι προσβάσιμα σε μία μόνο εγκατάσταση εξαλείφει εντελώς το πρόσθετο κόστος εγκατάστασης. Ακόμη και μια μέτρια μείωση από τρεις εγκαταστάσεις σε δύο μπορεί να μειώσει σημαντικά το συνολικό κόστος των εξαρτημάτων σε παραγωγή χαμηλού όγκου. [6]
Επιδράσεις στον Όγκο Παραγωγής και το Μέγεθος Παρτίδας
Ο όγκος παραγωγής είναι ένας από τους πιο ισχυρούς διαθέσιμους μοχλούς για τον έλεγχο του κόστους κατεργασίας CNC ανά εξάρτημα. Τα πάγια κόστη που σχετίζονται με τον προγραμματισμό, την εγκατάσταση και την τοποθέτηση παραμένουν σε μεγάλο βαθμό σταθερά ανεξάρτητα από το πόσα εξαρτήματα παράγονται σε μια σειρά. Καθώς αυξάνεται το μέγεθος της παρτίδας, αυτά τα πάγια κόστη κατανέμονται σε περισσότερα εξαρτήματα, μειώνοντας προοδευτικά τη συνεισφορά κόστους ανά μονάδα. Η κατανόηση αυτής της σχέσης επιτρέπει στους κατασκευαστές και τους σχεδιαστές να λαμβάνουν τεκμηριωμένες αποφάσεις σχετικά με τις ποσότητες παραγγελιών, τον προγραμματισμό παραγωγής και τα οικονομικά της πρωτοτυποποίησης έναντι της παραγωγής.
Μηχανική κατεργασία CNC για παραγωγή μικρής παρτίδας
Γιατί η ποσότητα επηρεάζει το κόστος μονάδας
Το κόστος μονάδας ενός εξαρτήματος που έχει υποστεί κατεργασία CNC αποτελείται από δύο διακριτά στοιχεία: τα σταθερά κόστη που δεν αλλάζουν με την ποσότητα και τα μεταβλητά κόστη που κλιμακώνονται άμεσα με τον αριθμό των παραγόμενων εξαρτημάτων. Τα σταθερά κόστη περιλαμβάνουν τον προγραμματισμό, την προετοιμασία CAM, την εγκατάσταση εξαρτημάτων και την απόδειξη της μηχανής. Τα μεταβλητά κόστη περιλαμβάνουν τον χρόνο κύκλου ανά εξάρτημα, την κατανάλωση εργαλείων, το υλικό και τον χρόνο επιθεώρησης ανά εξάρτημα. Σε χαμηλούς όγκους, τα σταθερά κόστη κυριαρχούν και το κόστος μονάδας είναι υψηλό. Καθώς αυξάνεται ο όγκος, τα σταθερά κόστη ανά μονάδα μειώνονται και τα μεταβλητά κόστη γίνονται ο κύριος παράγοντας που καθορίζει την τιμή μονάδας. Αυτή είναι η θεμελιώδης οικονομική δομή της κατεργασίας CNC και ο λόγος για τον οποίο τα πρωτότυπα εξαρτήματα κοστίζουν πάντα περισσότερο ανά μονάδα από τα εξαρτήματα παραγωγής πανομοιότυπης γεωμετρίας. [7]
Διαφορές κόστους μεταξύ των όγκων παραγωγής
Το προφίλ κόστους μεταβάλλεται σημαντικά μεταξύ των διαφόρων επιπέδων όγκου:
- Παραγωγή ενός τεμαχίου: Το κόστος μονάδας βρίσκεται στο μέγιστο. Το πλήρες βάρος του προγραμματισμού, της εγκατάστασης και της απόδειξης βαρύνει ένα μέρος. Απαιτείται επιθεώρηση πρώτου αντικειμένου και δεν υπάρχει δυνατότητα βελτιστοποίησης της διαδικασίας μέσω επαναλαμβανόμενων κύκλων. Η τιμολόγηση πρωτοτύπων αντικατοπτρίζει αυτήν την πραγματικότητα και θα πρέπει να προϋπολογίζεται ανάλογα.
- Παραγωγή χαμηλού όγκου (10 έως 50 τεμάχια): Το κόστος εγκατάστασης αρχίζει να κατανέμεται σε όλη την παρτίδα, μειώνοντας αισθητά το κόστος μονάδας σε σύγκριση με την παραγωγή ενός τεμαχίου. Ωστόσο, τα γενικά έξοδα ανά τεμάχιο παραμένουν σημαντικά και οποιαδήποτε επανεπεξεργασία ή απόρριψη έχει αναλογικά μεγάλο αντίκτυπο στα οικονομικά της παρτίδας.
- Μεσαίου όγκου παραγωγή (50 έως 500 τεμάχια): Το κόστος εγκατάστασης και προγραμματισμού αποτελεί ένα μικρό κλάσμα του συνολικού κόστους παρτίδας. Ο χρόνος κύκλου και το υλικό κυριαρχούν στο κόστος μονάδας, ενώ οι προσπάθειες βελτιστοποίησης της διαδικασίας, όπως η βελτίωση της διαδρομής εργαλείων και η ρύθμιση των παραμέτρων κοπής, αποφέρουν μετρήσιμα κέρδη. Η κατανάλωση εργαλείων γίνεται ένα πιο ορατό στοιχείο κόστους σε αυτό το επίπεδο όγκου.
- Παραγωγή μεγάλου όγκου (500 τεμάχια και άνω): Το κόστος μονάδας καθορίζεται σχεδόν εξ ολοκλήρου από τον χρόνο κύκλου, τα υλικά και τα εργαλεία. Τα πάγια κόστη είναι αμελητέα ανά τεμάχιο. Σε αυτόν τον όγκο, οι επενδύσεις στη μείωση του χρόνου κύκλου, στον ειδικό εξοπλισμό και στην αυτοματοποιημένη φόρτωση και εκφόρτωση προσφέρουν ισχυρές αποδόσεις της επένδυσης. [8]
Οικονομίες κλίμακας στην κατεργασία CNC
Πέρα από την απλή κατανομή κόστους, οι υψηλότεροι όγκοι παραγωγής επιτρέπουν λειτουργική αποτελεσματικότητα που μειώνει περαιτέρω το κόστος μονάδας:
- Μειωμένο κόστος εργασίας ανά μονάδα: Καθώς οι χειριστές εξοικειώνονται με μια εργασία, οι χρόνοι φόρτωσης, μέτρησης και παρακολούθησης μειώνονται. Σε εργασίες μεγάλου όγκου, ένας χειριστής που διαχειρίζεται ταυτόχρονα πολλά μηχανήματα μειώνει σημαντικά το κόστος εργασίας που κατανέμεται σε κάθε εξάρτημα.
- Βελτιωμένη αξιοποίηση του μηχανήματος: Οι μεγαλύτερες παραγωγικές περίοδοι μειώνουν την αναλογία του χρόνου που αφιερώνεται στη ρύθμιση και την αλλαγή του μηχανήματος σε σχέση με τον χρόνο κοπής, βελτιώνοντας τη συνολική αποτελεσματικότητα του εξοπλισμού και μειώνοντας το πραγματικό ωριαίο κόστος που κατανέμεται σε κάθε εξάρτημα.
- Σταθεροποίηση διεργασίας: Κατά τη διάρκεια μιας μακράς παραγωγικής περιόδου, η διαδικασία σταθεροποιείται σε μια σταθερή κατάσταση όπου τα πρότυπα φθοράς των εργαλείων είναι προβλέψιμα, τα διαστήματα επιθεώρησης μπορούν να βελτιστοποιηθούν και τα ποσοστά απόρριψης μειώνονται καθώς οι χειριστές εντοπίζουν και διορθώνουν τυχόν συστηματικές παραλλαγές.
Παράδειγμα
Ένα συγκεκριμένο παράδειγμα της οικονομίας του όγκου είναι η σύγκριση του μοναδιαίου κόστους παραγωγής 10, 100 και 1,000 πανομοιότυπων περιβλημάτων αλουμινίου, καθένα με χρόνο κύκλου 25 λεπτών και συνδυασμένο κόστος εγκατάστασης και προγραμματισμού 300 δολάρια. Στα 10 μέρη, το κόστος εγκατάστασης από μόνο του συνεισφέρει 30 δολάρια ανά εξάρτημα πριν ληφθεί υπόψη ο χρόνος κατεργασίας. Στα 100 μέρη, η συνεισφορά αυτή μειώνεται στα 3 δολάρια ανά εξάρτημα. Στα 1,000 μέρη, είναι ουσιαστικά αμελητέο στα 0.30 δολάρια ανά εξάρτημα. Το κόστος κύκλου παραμένει σταθερό και στα τρία σενάρια, αλλά το μερίδιό του στο συνολικό μοναδιαίο κόστος αυξάνεται καθώς αυξάνεται ο όγκος, μετατοπίζοντας την εστίαση της μείωσης του κόστους από τη βελτιστοποίηση εγκατάστασης στη μείωση του κύκλου χρόνου καθώς αυξάνονται οι ποσότητες.
Συμβουλές μείωσης κόστους
- Συγκεντρώστε παραγγελίες σε μεγαλύτερες παρτίδες: Όπου το επιτρέπουν η αποθήκευση και η ταμειακή ροή, ο συνδυασμός πολλαπλών μικρότερων παραγγελιών σε μία μεγαλύτερη παραγωγή μειώνει τη συχνότητα των ρυθμίσεων και κατανέμει τα πάγια κόστη πιο αποτελεσματικά. Ακόμα και ο διπλασιασμός του μεγέθους μιας παρτίδας από 25 σε 50 τεμάχια μπορεί να οδηγήσει σε σημαντική μείωση του μοναδιαίου κόστους.
- Σχεδιάστε αποτελεσματικά τα χρονοδιαγράμματα παραγωγής: Η ομαδοποίηση παρόμοιων εξαρτημάτων που χρησιμοποιούν το ίδιο υλικό, εξαρτήματα ή εργαλεία σε διαδοχικές σειρές παραγωγής μειώνει τον χρόνο εναλλαγής μεταξύ των εργασιών και βελτιώνει τη συνολική αποδοτικότητα του χώρου παραγωγής.
- Υπολογίστε τις ελάχιστες οικονομικές ποσότητες παραγγελίας: Για τα εξαρτήματα που καταναλώνονται τακτικά, ο υπολογισμός του μεγέθους παρτίδας στο οποίο το κόστος εγκατάστασης ανά μονάδα μειώνεται κάτω από ένα καθορισμένο όριο βοηθά στον καθορισμό μιας ορθολογικής ελάχιστης ποσότητας παραγγελίας που εξισορροπεί το κόστος αποθέματος με τα οικονομικά της κατεργασίας.
Συμπέρασμα
Το κόστος κατεργασίας CNC σπάνια είναι αποτέλεσμα μίας μόνο μεταβλητής. Όπως καταδεικνύουν οι παραπάνω ενότητες, η επιλογή υλικού, η πολυπλοκότητα σχεδιασμού του εξαρτήματος, η επένδυση σε εγκατάσταση και εργαλεία, καθώς και ο όγκος παραγωγής συμβάλλουν ανεξάρτητα στο τελικό κόστος ενός κατεργασμένου εξαρτήματος και οι αλληλεπιδράσεις τους επιδεινώνονται γρήγορα όταν υπάρχουν ταυτόχρονα πολλαπλοί παράγοντες κόστους. Η πιο σημαντική παρατήρηση και στους τέσσερις τομείς είναι συνεπής: οι αποφάσεις που λαμβάνονται στο στάδιο του σχεδιασμού έχουν τη μεγαλύτερη επιρροή στο συνολικό κόστος παραγωγής, συχνά περισσότερο από οποιαδήποτε διαπραγμάτευση με έναν προμηθευτή μετά την ολοκλήρωση του σχεδιασμού.
Οι μηχανικοί και οι σχεδιαστές προϊόντων που κατανοούν αυτούς τους παράγοντες κόστους βρίσκονται σε καλύτερη θέση να κάνουν ενημερωμένες συμβιβασμούς νωρίς, όταν οι αλλαγές είναι φθηνές, παρά αργά, όταν δεν είναι. Η επιλογή ενός υλικού με επαρκή και όχι υπερβολική απόδοση, η απλοποίηση της γεωμετρίας όπου η λειτουργία το επιτρέπει, ο σχεδιασμός για κατεργασία μίας εγκατάστασης και ο έξυπνος προγραμματισμός των όγκων παραγωγής δεν αποτελούν συμβιβασμούς στην ποιότητα. Είναι ο κλάδος της καλής μηχανικής. Ο σχεδιασμός με γνώμονα το κόστος και η κατασκευή ακριβείας δεν αποτελούν ανταγωνιστικές προτεραιότητες. Εφαρμογές που γίνονται σωστά, αλληλοενισχύονται σε κάθε στάδιο της παραγωγικής διαδικασίας.
Αναφορές
Frank, M., Petrick, IJ, El-Amine Lehtihet, & Voigt, RC (2002). Επίδραση του σχεδιασμού και της ρύθμισης εργαλείων στη μεταβλητότητα των εξαρτημάτων παραγωγής P/M . ResearchGate· άγνωστο. https://www.researchgate.net/publication/242161361_IMPACT_OF_TOOLING_DESIGN_AND_SET-UP_ON_THE_VARIABILITY_OF_PRODUCTION_PM_COMPONENTS
García-Martínez, E., Miguel, V., Mancebo, Á., & Martínez-Martínez, A. (2023). Προσδιορισμός οικονομικά αποδοτικών στρατηγικών κατεργασίας για ακατέργαστη άλεση αλουμινίου σε θύλακες μέσω κατασκευής με τη βοήθεια υπολογιστή. Advances in Science and Technology , 132 , 176–183. https://doi.org/10.4028/p-2kdotw
Πώς καθορίζεται το κόστος της κατεργασίας CNC . (2025). Jlccnc.com. https://jlccnc.com/blog/cnc-machining-cost
Jung, J.-Y. (2002). Περιοδικό Ευφυούς Κατασκευής , 13 (4), 227–238. https://doi.org/10.1023/a:1016092808320
Minguella-Canela, J., Planas, SM, Ayats, JRG, & López, MA de los S. (2019). Μελέτη και σύγκριση των διαφορετικών σχημάτων κόστους που σχετίζονται με τη γεωμετρία, το υλικό και την επεξεργασία μεταξύ των τεχνολογιών τρισδιάστατης εκτύπωσης, χύτευσης με έγχυση και κατεργασίας. Procedia Manufacturing , 41 , 280–287. https://doi.org/10.1016/j.promfg.2019.09.010
Nizami Yusubov, Dmitriy Ardashev, Heyran Abbasova, & Ramil Dadashov. (2025). Η επίδραση των συνθηκών κοπής και της φθοράς του εργαλείου στην απόδοση κατεργασίας σε εργαλειομηχανές CNC . 1 , 4–19. https://doi.org/10.61413/IYJP4291
Santiago, AM, António José Festas και João Paulo Davim. (2026). Φρέζα πολλαπλών αξόνων CNC σύνθετων επιφανειών από αλουμίνιο 7075 για αεροδιαστημικές εφαρμογές. The International Journal of Advanced Manufacturing Technology , 142 (7-8), 3967–3978. https://doi.org/10.1007/s00170-025-17209-9
Soori, M., Arezoo, B., & Dastres, R. (2024). Βιώσιμες Λειτουργίες Κατεργασίας CNC, Μια Ανασκόπηση. Βιώσιμες Λειτουργίες και Υπολογιστές , 5 , 73–87. https://doi.org/10.1016/j.susoc.2024.01.001




