

Οι τόρνοι CNC είναι από τις πιο ευρέως χρησιμοποιούμενες εργαλειομηχανές στη σύγχρονη μεταποίηση, αποτελώντας τη ραχοκοκαλιά της παραγωγής κυλινδρικών εξαρτημάτων σε διάφορους κλάδους, από την αυτοκινητοβιομηχανία έως την αεροδιαστημική. Περιστρέφοντας το τεμάχιο εργασίας έναντι ενός σταθερού εργαλείου κοπής, ένας τόρνος CNC αφαιρεί υλικό με υψηλή ακρίβεια για να παράγει άξονες, εξαρτήματα, συνδετήρες και ένα ευρύ φάσμα περιστροφικών εξαρτημάτων.
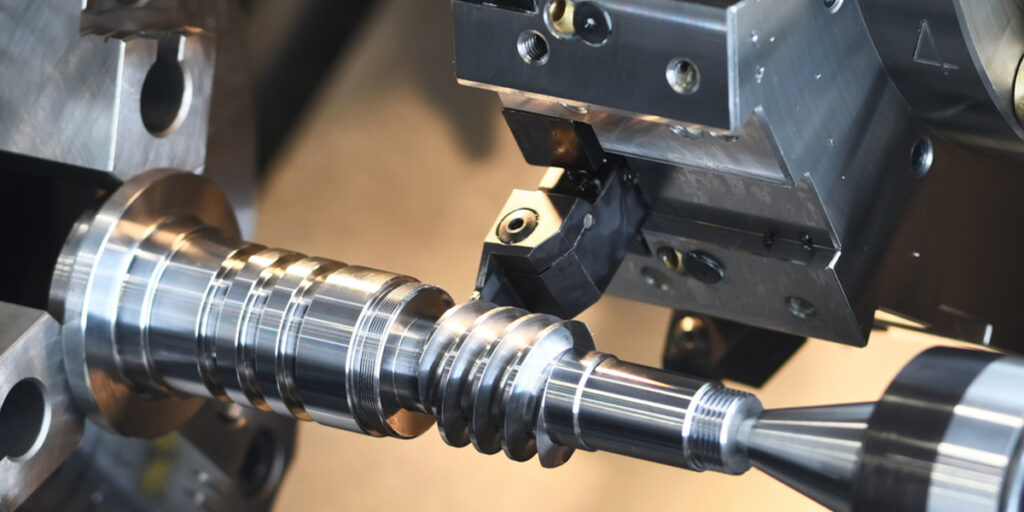
Τέσσερις λειτουργίες καθορίζουν τις βασικές δυνατότητες ενός τόρνου CNC: η επένδυση, η τόρνευση, η σπειροτόμηση και η αυλάκωση. Καθεμία εξυπηρετεί έναν ξεχωριστό σκοπό, ωστόσο στην πράξη, σπάνια εκτελούνται μεμονωμένα. Ένα μόνο εξάρτημα, όπως ένας υδραυλικός σύνδεσμος ή ένας άξονας κινητήρα, συνήθως απαιτεί και τις τέσσερις λειτουργίες να εκτελούνται σε μια προγραμματισμένη ακολουθία εντός μίας ρύθμισης. Η κατανόηση κάθε λειτουργίας ξεχωριστά και του τρόπου με τον οποίο συνεργάζονται είναι θεμελιώδης για τον αποτελεσματικό σχεδιασμό της διαδικασίας τόρνου CNC και την ποιότητα του εξαρτήματος.
Κατανόηση των βασικών αρχών κατεργασίας τόρνου CNC
Η κατεργασία με τόρνο CNC είναι το σημείο εκκίνησης για την κατανόηση του τρόπου με τον οποίο παράγονται τα κυλινδρικά εξαρτήματα με αυστηρές διαστατικές προδιαγραφές. Πριν εξετάσουμε τις επιμέρους λειτουργίες, αξίζει να προσδιορίσουμε τι είναι ένας τόρνος CNC, πώς λειτουργεί μηχανικά και γιατί οι λειτουργίες τόρνου παραμένουν κεντρικής σημασίας για την κατασκευή ακριβείας, παρά τη διαθεσιμότητα πιο σύνθετων τεχνολογιών κατεργασίας πολλαπλών αξόνων.
Τι είναι η κατεργασία τόρνου CNC;
Ένας τόρνος CNC είναι μια εργαλειομηχανή ελεγχόμενη από υπολογιστή που περιστρέφει ένα τεμάχιο εργασίας γύρω από τον κεντρικό του άξονα, ενώ ένα εργαλείο κοπής κινείται κατά μήκος προγραμματισμένων διαδρομών για να αφαιρέσει υλικό και να δημιουργήσει την επιθυμητή γεωμετρία. Η θεμελιώδης αρχή διακρίνει τους τόρνους από τις φρέζες: σε έναν τόρνο, το τεμάχιο εργασίας περιστρέφεται και το εργαλείο είναι ονομαστικά ακίνητο κατά την περιστροφή, ενώ σε μια φρέζα, το εργαλείο περιστρέφεται και το τεμάχιο εργασίας παραμένει σταθερό. Αυτή η διάκριση καθιστά τους τόρνους εγγενώς κατάλληλους για την παραγωγή κυλινδρικών, κωνικών και περιστροφικά συμμετρικών γεωμετριών με υψηλή ακρίβεια και ποιότητα επιφάνειας.
Ο ελεγκτής CNC ερμηνεύει ένα πρόγραμμα εξαρτήματος, συνήθως γραμμένο σε κώδικα G, και το μετατρέπει σε συντονισμένη κίνηση των αξόνων της μηχανής, ταχύτητα ατράκτου και επιλογή εργαλείου. Αυτό εξαλείφει τις χειροκίνητες ρυθμίσεις που απαιτούνται σε συμβατικούς τόρνους και παρέχει επαναλήψιμα αποτελέσματα σε όλες τις παρτίδες παραγωγής χωρίς διακυμάνσεις από χειριστή σε χειριστή. [1]
Κύρια εξαρτήματα ενός τόρνου CNC
Η κατανόηση του λειτουργικού ρόλου κάθε εξαρτήματος της μηχανής διευκρινίζει τον τρόπο με τον οποίο εκτελούνται φυσικά οι λειτουργίες που συζητούνται στις επόμενες ενότητες:
- Χαϊδεύω: Συσφίγγει και περιστρέφει το τεμάχιο εργασίας. Τα τσοκ τριών σιαγόνων είναι στάνταρ για στρογγυλό υλικό, ενώ τα τσοκ τεσσάρων σιαγόνων επιτρέπουν το ακριβές κεντράρισμα ακανόνιστων τεμαχίων εργασίας.
- Ατρακτος: Το περιστρεφόμενο συγκρότημα που κινεί το τσοκ και το τεμάχιο εργασίας. Η ταχύτητα του άξονα είναι προγραμματιζόμενη και προσαρμόζεται αυτόματα καθώς αλλάζουν οι συνθήκες κοπής.
- Πύργος εργαλείων: Συγκρατεί πολλαπλά εργαλεία κοπής ταυτόχρονα και το οδηγεί στη σωστή θέση του εργαλείου υπό τον έλεγχο του προγράμματος, εξαλείφοντας τις χειροκίνητες αλλαγές εργαλείων και μειώνοντας τον χρόνο κύκλου.
- Tailstock: Παρέχει αξονική στήριξη στο ελεύθερο άκρο μακριών τεμαχίων χρησιμοποιώντας ένα ενεργό ή νεκρό κέντρο, αποτρέποντας την παραμόρφωση υπό τις δυνάμεις κοπής.
- Ελεγκτής CNC: Η υπολογιστική μονάδα του μηχανήματος που εκτελεί το πρόγραμμα εξαρτήματος, διαχειρίζεται την κίνηση του άξονα, παρακολουθεί τις συνθήκες κοπής και χειρίζεται την αντιστάθμιση μετατόπισης εργαλείου.
Γιατί έχουν σημασία οι εργασίες τόρνου
Οι εργασίες τόρνου CNC προσφέρουν τρία πλεονεκτήματα κατασκευής που είναι δύσκολο να αναπαραχθούν μέσω εναλλακτικών διαδικασιών:
- Ακρίβεια και επαναληψιμότητα: Οι σύγχρονοι τόρνοι CNC έχουν ανοχές διαμέτρου ±0.005 mm ή καλύτερες σε συνθήκες παραγωγής, με επαναληψιμότητα θέσης που διασφαλίζει ότι κάθε εξάρτημα σε μια παρτίδα πληροί τις ίδιες προδιαγραφές.
- Ταχύτερη παραγωγή: Οι αυτοματοποιημένες αλλαγές εργαλείων, ο σταθερός έλεγχος της ταχύτητας επιφάνειας και οι προγραμματισμένοι κύκλοι πολλαπλών περασμάτων μειώνουν σημαντικά τους χρόνους κύκλου σε σύγκριση με τη χειροκίνητη τόρνευση.
- Μειωμένη χειροκίνητη παρέμβαση: Μόλις επικυρωθεί ένα πρόγραμμα, η συμμετοχή του χειριστή περιορίζεται στη φόρτωση του τεμαχίου εργασίας, στις περιοδικές μετρήσεις και στην παρακολούθηση της φθοράς των εργαλείων, μειώνοντας τον κίνδυνο ανθρώπινου σφάλματος σε παραγωγή μεγάλου όγκου.
Ένα πρακτικό παράδειγμα αυτών των πλεονεκτημάτων είναι η παραγωγή ενός υδραυλικού άξονα που απαιτεί επένδυση, τόρνευση, σπειρώματα και αυλακώσεις. Και οι τέσσερις εργασίες ολοκληρώνονται σε μία μόνο εγκατάσταση σε τόρνο CNC, διατηρώντας ένα κοινό σημείο αναφοράς σε όλη την έκταση και εξαλείφοντας τα σφάλματα επανατοποθέτησης που θα συσσωρεύονταν εάν το εξάρτημα μετακινούνταν μεταξύ μηχανών. [2]
Λειτουργία αντιμετώπισης CNC
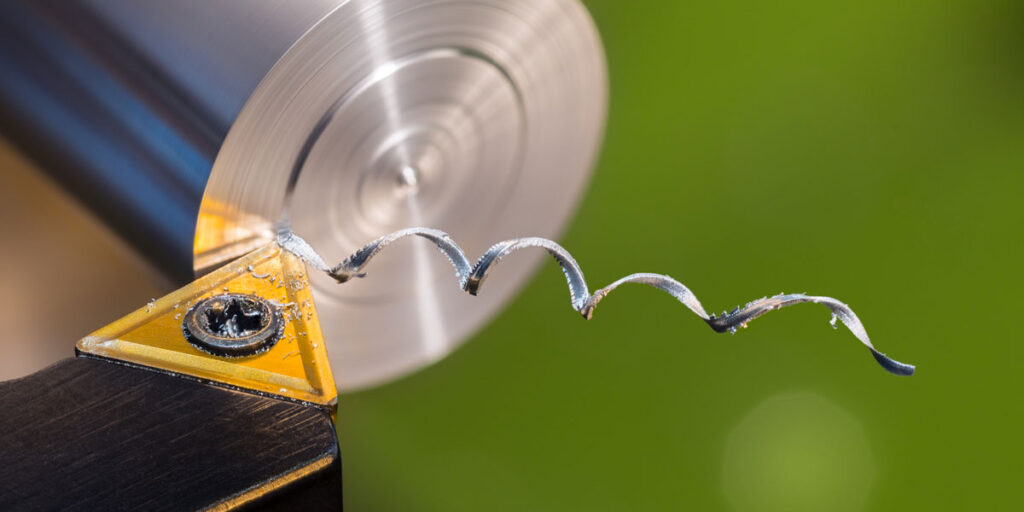
Η επένδυση είναι συνήθως η πρώτη εργασία που εκτελείται σε έναν τόρνο CNC και θέτει τη διαστατική και γεωμετρική βάση για κάθε επόμενη εργασία. Ένα τεμάχιο εργασίας που δεν έχει υποστεί σωστή επένδυση θα φέρει ανακρίβειες μήκους και επιφανειακές ανωμαλίες που διαδίδονται σε ολόκληρη την ακολουθία κατεργασίας. Παρά το γεγονός ότι είναι μια από τις απλούστερες εργασίες τόρνου στην πράξη, η επένδυση έχει άμεση επίδραση στην ακρίβεια του τελικού εξαρτήματος.
Η λειτουργία αντιμετώπισης στην κατεργασία
Τι αντιμετωπίζει;
Η επένδυση είναι μια λειτουργία τόρνου κατά την οποία το εργαλείο κοπής κινείται ακτινικά κατά μήκος της ακραίας επιφάνειας ενός περιστρεφόμενου τεμαχίου εργασίας, αφαιρώντας υλικό για να παράγει μια επίπεδη, λεία επιφάνεια κάθετη στον άξονα της ατράκτου. Ο πρωταρχικός σκοπός είναι να δημιουργηθεί μια καθαρή, ακριβής επιφάνεια αναφοράς στο άκρο του τεμαχίου εργασίας από την οποία μπορούν να μετρηθούν και να ελεγχθούν οι αξονικές διαστάσεις σε όλες τις επόμενες εργασίες. Σε ακατέργαστο υλικό, οι ακραίες επιφάνειες σπάνια είναι επίπεδες ή τετράγωνες. Η επένδυση διορθώνει αυτό πριν επιχειρηθεί οποιαδήποτε περαιτέρω κατεργασία.
Πώς λειτουργεί η αντιμετώπιση
Το τεμάχιο εργασίας στερεώνεται στο τσοκ και περιστρέφεται με προγραμματισμένη ταχύτητα ατράκτου. Το εργαλείο κοπής τοποθετείται στην εξωτερική διάμετρο του τεμαχίου εργασίας και τροφοδοτείται ακτινικά προς τα μέσα, προς το κέντρο, με ελεγχόμενη ταχύτητα τροφοδοσίας. Το εργαλείο αφαιρεί ένα λεπτό στρώμα υλικού σε ολόκληρη την επιφάνεια με ένα μόνο πέρασμα ή πολλαπλά περάσματα, ανάλογα με την κατάσταση του υλικού και το απαιτούμενο φινίρισμα της επιφάνειας. Κατά την επεξεργασία με επίστρωση εφαρμόζεται συνήθως σταθερός έλεγχος ταχύτητας επιφάνειας, καθώς διαφορετικά η ταχύτητα κοπής θα μειωνόταν καθώς το εργαλείο πλησιάζει το κέντρο του τεμαχίου εργασίας, όπου η ταχύτητα επιφάνειας είναι χαμηλότερη. [3]
Η επιλογή εργαλείου για την επένδυση γενικά ευνοεί τα ένθετα διαμαντιού ή τριγώνου 80 μοιρών που είναι τοποθετημένα σε μια δεξιά θήκη εργαλείων, παρέχοντας επαρκή απόσταση για την ακτινική κατεύθυνση τροφοδοσίας διατηρώντας παράλληλα την αντοχή της ακμής.
Οφέλη της αντιμετώπισης
- Δημιουργεί επίπεδες και λείες επιφάνειες: Ένα άκρο με την κατάλληλη επιφάνεια παρέχει μια γεωμετρικά αξιόπιστη επιφάνεια για επόμενες μετρήσεις, τοποθέτηση εξαρτημάτων ή διάτρηση στο κέντρο του κοντράμαντου.
- Προσδιορίζει το ακριβές μήκος του τεμαχίου εργασίας: Η επένδυση αφαιρεί την περίσσεια υλικού από το άκρο του τεμαχίου εργασίας για να το φέρει στο σωστό αρχικό μήκος πριν ξεκινήσει η διαμετρική τόρνευση.
- Βελτιώνει τη διαστατική συνοχή: Στην παραγωγή σε παρτίδες, η συνεπής επένδυση διασφαλίζει ότι όλα τα τεμάχια εργασίας ξεκινούν από την ίδια αξονική αναφορά, μειώνοντας τη διακύμανση μήκους κατά μήκος της παρτίδας.
Κοινές εφαρμογές
Η επένδυση εφαρμόζεται σε ένα ευρύ φάσμα σεναρίων παραγωγής:
- Προετοιμασία ακατέργαστου ζωμού: Η ράβδος που κόβεται από πριόνι συνήθως έχει τραχιές, ελαφρώς γωνιακές άκρες. Καλύψτε τις με τετράγωνα και λειάνετε αυτές τις επιφάνειες πριν από περαιτέρω κατεργασία.
- Δημιουργία επιφανειών αναφοράς: Τα άκρα με όψη χρησιμεύουν ως επιφάνειες αναφοράς για αξονικές μετρήσεις κατά τη διάρκεια εργασιών τόρνευσης, σπειρώματος και αυλάκωσης.
- Φινίρισμα άκρων άξονα: Σε ολοκληρωμένους άξονες, η επένδυση παράγει τις καθαρές ακραίες επιφάνειες που απαιτούνται για τη σωστή έδραση των εξαρτημάτων και την εφαρμογή της συναρμολόγησης.
Βέλτιστες Πρακτικές
- Επιλογή ρυθμού τροφοδοσίας: Οι ρυθμοί τροφοδοσίας για την επένδυση κυμαίνονται συνήθως από 0.05 έως 0.2 mm/περιστροφή, ανάλογα με το απαιτούμενο φινίρισμα επιφάνειας. Οι πιο χονδρές τροφοδοσίες είναι αποδεκτές για τα περάσματα χοντροκομμένης κατεργασίας. Τα περάσματα φινιρίσματος απαιτούν χαμηλότερες τροφοδοσίες για την επίτευξη τιμών Ra κάτω των 1.6 µm.
- Αποφυγή του κροτάλισμα των εργαλείων: Το κροτάλισμα κατά την επικάλυψη είναι πιο συνηθισμένο όταν η προεξοχή του εργαλείου είναι υπερβολική ή η σύσφιξη του τεμαχίου εργασίας είναι ανεπαρκής. Η ελαχιστοποίηση της προεξοχής του εργαλείου και η διασφάλιση της ασφαλούς σύσφιξης του τσοκ μειώνει σημαντικά την τάση κροτάλισμα.
- Σωστή ευθυγράμμιση εργαλείων: Το εργαλείο κοπής πρέπει να ρυθμιστεί ακριβώς στο ύψος της κεντρικής γραμμής. Ένα εργαλείο που έχει ρυθμιστεί πάνω ή κάτω από το κέντρο αφήνει μια οπή μη κατεργασμένου υλικού στο κέντρο του τεμαχίου εργασίας και παράγει μια κυρτή και όχι επίπεδη επιφάνεια. [4]
Ένα αντιπροσωπευτικό παράδειγμα επένδυσης στην πράξη είναι η προετοιμασία μιας χαλύβδινης ράβδου πριν από την μετατροπή της σε άξονα κινητήρα. Το ακατέργαστο άκρο της ράβδου επενδύεται για να δημιουργηθεί ένα καθαρό αξονικό σημείο αναφοράς, μετά το οποίο εφαρμόζεται ένα κεντρικό τρυπάνι στην επιφάνεια επένδυσης για να παρέχει στήριξη στο κοντράμαντο για τις εργασίες τόρνευσης που ακολουθούν.
Λειτουργία τόρνευσης CNC
Η τόρνευση είναι η καθοριστική λειτουργία ενός τόρνου CNC και η διαδικασία από την οποία πήρε το όνομά της η μηχανή. Ενώ η επένδυση αντιμετωπίζει την τελική γεωμετρία ενός τεμαχίου εργασίας, η τόρνευση διαμορφώνει το κυλινδρικό σώμα, μειώνοντας τις διαμέτρους, δημιουργώντας σκαλοπάτια, δημιουργώντας κωνικά σημεία και παράγοντας σύνθετα προφίλ. Στην κατασκευή αξόνων συγκεκριμένα, η τόρνευση ευθύνεται για το μεγαλύτερο μέρος της αφαίρεσης υλικού και καθορίζει άμεσα την ακρίβεια των διαστάσεων και την ποιότητα της επιφάνειας του τελικού εξαρτήματος.
Τι είναι η στροφή;
Η τόρνευση είναι μια διαδικασία αφαίρεσης υλικού κατά την οποία το εργαλείο κοπής κινείται αξονικά κατά μήκος ενός περιστρεφόμενου τεμαχίου εργασίας, μειώνοντας την εξωτερική του διάμετρο σε μια προγραμματισμένη διάσταση-στόχο. Το εργαλείο εμπλέκεται συνεχώς με την επιφάνεια του τεμαχίου εργασίας καθώς διασχίζει το μήκος της κοπής, δημιουργώντας μια κυλινδρική επιφάνεια της οποίας η διάμετρος καθορίζεται από το ακτινικό βάθος κοπής και το μήκος της καθορίζεται από την αξονική διαδρομή του εργαλείου. Η ακρίβεια της προκύπτουσας διαμέτρου εξαρτάται από τη γεωμετρία της μηχανής, την κατάσταση του εργαλείου, τις παραμέτρους κοπής και την ακαμψία του τεμαχίου εργασίας, τα οποία πρέπει να ελέγχονται εντός κατάλληλων ορίων για να πληρούνται οι καθορισμένες ανοχές. [5]
Τύποι λειτουργιών στροφής
Η τόρνευση CNC περιλαμβάνει διάφορους τύπους εργασιών, ο καθένας από τους οποίους ταιριάζει σε μια συγκεκριμένη γεωμετρική απαίτηση:
- Ευθεία στροφή: Το εργαλείο κινείται παράλληλα με τον άξονα της ατράκτου σε σταθερό ακτινικό βάθος, παράγοντας ομοιόμορφη κυλινδρική διάμετρο σε όλο το μήκος της κοπής. Αυτή είναι η πιο συνηθισμένη λειτουργία τόρνευσης και αποτελεί τη βάση των εδρών των ρουλεμάν, των επιφανειών των στροφέων και των γενικών κυλινδρικών χαρακτηριστικών.
- Βηματική στροφή: Το εργαλείο επεξεργάζεται μια σειρά από διαφορετικές διαμέτρους σε διαδοχικές αξονικές θέσεις, παράγοντας ένα βαθμιδωτό προφίλ όπως συζητείται σε βάθος στο πλαίσιο της παραγωγής άξονα πολλαπλών διαμέτρων. Κάθε βήμα απαιτεί από το εργαλείο να μεταβαίνει μεταξύ ενός κυλινδρικού περάσματος και μιας επιφάνειας ώμου, απαιτώντας ακριβή τοποθέτηση στον άξονα Ζ σε κάθε μετάβαση.
- Κωνική τόρνευση: Το εργαλείο κινείται ταυτόχρονα και στους δύο άξονες X και Z με προγραμματισμένη αναλογία, δημιουργώντας μια κωνική επιφάνεια. Οι κωνικές επιφάνειες είναι συνηθισμένες σε στελέχη εργαλείων, μύτες ατράκτου και εξαρτήματα σωληνώσεων όπου απαιτούνται αυτοασφαλιζόμενες ή σφραγιζόμενες κωνικές διεπαφές.
- Προφίλ περιστροφής: Το εργαλείο ακολουθεί ένα πολύπλοκο προγραμματισμένο περίγραμμα, παράγοντας καμπύλα ή ακανόνιστα αξονικά προφίλ. Αυτό χρησιμοποιείται για εξαρτήματα όπως εκκεντροφόροι άξονες, κύλινδροι διαμόρφωσης και οποιοδήποτε εξάρτημα όπου η διάμετρος μεταβάλλεται συνεχώς και όχι σε διακριτά βήματα.
Παράγοντες που επηρεάζουν την ποιότητα της τόρνευσης
Τέσσερις κύριες παράμετροι της διαδικασίας διέπουν το αποτέλεσμα μιας λειτουργίας τόρνευσης:
- Ταχύτητα κοπής: Εκφρασμένη σε μέτρα επιφάνειας ανά λεπτό, η ταχύτητα κοπής καθορίζει τον ρυθμό με τον οποίο η ακμή του ενθέματος εμπλέκεται με το υλικό του τεμαχίου εργασίας. Μια πολύ χαμηλή ταχύτητα προκαλεί συσσώρευση ακμών και κακή τελική επεξεργασία της επιφάνειας. Μια πολύ υψηλή ταχύτητα επιταχύνει τη φθορά του εργαλείου και ενέχει τον κίνδυνο θερμικής βλάβης στην επιφάνεια του τεμαχίου εργασίας. Για τον χάλυβα μεσαίου άνθρακα, οι ταχύτητες κοπής 200 έως 300 m/min με επικαλυμμένα ένθετα καρβιδίου είναι αντιπροσωπευτικές συνθήκες εκκίνησης.
- Ρυθμός τροφοδοσίας: Ελέγχει την αξονική προώθηση του εργαλείου ανά περιστροφή του άξονα. Ο ρυθμός τροφοδοσίας επηρεάζει άμεσα την τραχύτητα της επιφάνειας. Οι χαμηλότερες τροφοδοσίες παράγουν λεπτότερες επιφάνειες αλλά αυξάνουν τον χρόνο κύκλου. Για τα περάσματα φινιρίσματος σε έδρες ρουλεμάν, οι τυπικοί ρυθμοί τροφοδοσίας είναι 0.05 έως 0.1 mm/περιστροφή.
- Βάθος κοπής: Προσδιορίζει το ακτινικό υλικό που αφαιρείται ανά πέρασμα. Τα περάσματα χοντροκομμένης κατεργασίας χρησιμοποιούν βάθη από 2 έως 5 mm για μεγιστοποίηση του ρυθμού αφαίρεσης υλικού, ενώ τα περάσματα φινιρίσματος χρησιμοποιούν βάθη από 0.1 έως 0.3 mm για να επιτευχθεί ακρίβεια διαστάσεων χωρίς την εισαγωγή υπερβολικών δυνάμεων κοπής.
- Υλικό εργαλείου: Το επικαλυμμένο καρβίδιο είναι η τυπική επιλογή για τόρνευση χάλυβα σε εφαρμογές χοντροκομμένης κατεργασίας και τελικής επεξεργασίας. Τα κεραμικά ένθετα χρησιμοποιούνται για φινίρισμα υψηλής ταχύτητας σκληρυμένων υλικών, ενώ τα ένθετα CBN εφαρμόζονται σε σκληρή τόρνευση εξαρτημάτων άνω των 45 HRC.
Πλεονεκτήματα της στροφής CNC
- Υψηλή διαστατική ακρίβεια: Η τόρνευση με CNC διατηρεί σταθερά ανοχές διαμέτρου IT6 έως IT8 σε συνθήκες παραγωγής, με εργασίες φινιρίσματος ικανές να επιτύχουν IT5 σε σταθερές διατάξεις με καλά συντηρημένα εργαλεία.
- Άριστη τελική επιφάνεια: Οι βελτιστοποιημένες παράμετροι φινιρίσματος παράγουν τιμές Ra από 0.4 έως 1.6 µm σε τορνευμένες επιφάνειες, ικανοποιώντας τις απαιτήσεις των εδρών ρουλεμάν, των επιφανειών στεγανοποίησης και των ρουλεμάν στροφέα χωρίς δευτερογενή λείανση σε πολλές εφαρμογές.
- Αποτελεσματική αφαίρεση υλικού: Οι κύκλοι χοντροκομίας που έχουν προγραμματιστεί με κύκλους προγραμματισμένης κατεργασίας, όπως ο G71, αυτοματοποιούν την αφαίρεση υλικού πολλαπλών περασμάτων σε ένα καθορισμένο προφίλ, μεγιστοποιώντας τον ρυθμό αφαίρεσης μετάλλου διατηρώντας παράλληλα ένα σταθερό περιθώριο φινιρίσματος για το επόμενο πέρασμα φινιρίσματος.
Ένα πρακτικό παράδειγμα είναι η κατεργασία ενός βαθμιδωτού άξονα μετάδοσης κίνησης με πολλαπλές διαμέτρους. Το πρόγραμμα CNC ακολουθεί την αλληλουχία των περασμάτων χοντροκομμένης κατεργασίας σε όλο το μήκος του άξονα, ακολουθούμενη από περάσματα φινιρίσματος σε κάθε ζώνη διαμέτρου κατά σειρά λειτουργικής προτεραιότητας, πρώτα στις έδρες των ρουλεμάν, έπειτα στις επιφάνειες στεγανοποίησης και στη συνέχεια στις διαμέτρους των ανοχών, διασφαλίζοντας ότι οι πιο κρίσιμες επιφάνειες λαμβάνουν την λιγότερο διαταραγμένη τελική κοπή. [6]
Λειτουργία σπειρώματος CNC
Η κοπή σπειρωμάτων είναι μια από τις πιο τεχνικά απαιτητικές εργασίες που εκτελούνται σε έναν τόρνο CNC, η οποία απαιτεί ακριβή συγχρονισμό μεταξύ της περιστροφής του άξονα και της κίνησης του εργαλείου για τη δημιουργία μιας ελικοειδούς μορφής σπειρώματος που πληροί τα διαστατικά και λειτουργικά πρότυπα. Τα σπειρώματα είναι από τα πιο συνηθισμένα μηχανικά χαρακτηριστικά στη μηχανική και η ικανότητα παραγωγής τους με ακρίβεια και συνέπεια σε έναν τόρνο CNC αποτελεί βασική ικανότητα στην κατασκευή εξαρτημάτων ακριβείας.
Τι είναι η χρήση νημάτων;
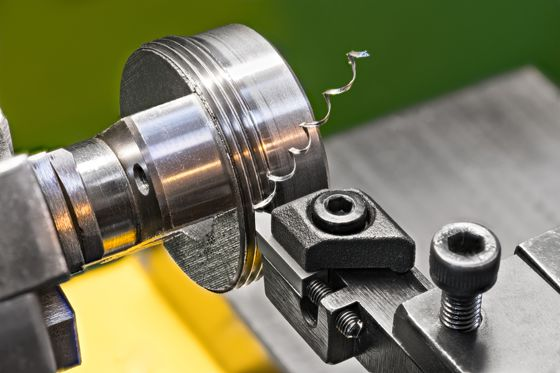
Η σπειροτόμηση είναι μια λειτουργία τόρνου που κόβει μια ελικοειδή αυλάκωση καθορισμένου σχήματος και βήματος στην κυλινδρική επιφάνεια ενός τεμαχίου εργασίας. Το προκύπτον προφίλ σπειρώματος επιτρέπει τη μηχανική εμπλοκή με ένα αντίστοιχο σπειροειδές εξάρτημα, επιτρέποντας τη στερέωση, τη ρύθμιση, τη σφράγιση ή τη μετάδοση ισχύος ανάλογα με την εφαρμογή. Σε αντίθεση με την επένδυση ή την τόρνευση, όπου η τροφοδοσία του εργαλείου είναι ανεξάρτητη από την περιστροφή του άξονα, η σπειροτόμηση απαιτεί από το εργαλείο να προωθήσει ακριβώς ένα μήκος βήματος ανά περιστροφή του άξονα. Οποιαδήποτε απόκλιση σε αυτόν τον συγχρονισμό παράγει ένα σπείρωμα που είναι διαστασιακά λανθασμένο και λειτουργικά άχρηστο. [7]
Πώς λειτουργεί η κοπή με σπείρωμα CNC
Σε έναν τόρνο CNC, η σπειροποίηση επιτυγχάνεται μέσω άκαμπτης σύζευξης μεταξύ του κωδικοποιητή ατράκτου και της σερβοκίνησης άξονα Z. Ο ελεγκτής CNC διαβάζει τη θέση του άξονα σε πραγματικό χρόνο και οδηγεί το φορείο εργαλείων με ρυθμό τροφοδοσίας ακριβώς ίσο με το προγραμματισμένο βήμα σπειρώματος. Αυτός ο συγχρονισμός διατηρείται σε πολλαπλά περάσματα, με κάθε διαδοχικό πέρασμα να ακολουθεί την ίδια ελικοειδή διαδρομή με το προηγούμενο, εμβαθύνοντας σταδιακά το προφίλ σπειρώματος μέχρι να επιτευχθεί το πλήρες βάθος σπειρώματος.
Βασικές πτυχές της διαδικασίας σπειρώματος περιλαμβάνουν:
- Ακρίβεια βήματος: Το βήμα του σπειρώματος πρέπει να διατηρείται στην τυπική ανοχή για το καθορισμένο σχήμα του σπειρώματος. Τα σφάλματα βήματος συσσωρεύονται κατά μήκος του σπειρώματος και μπορούν να εμποδίσουν τη σωστή εμπλοκή με το εξάρτημα σύνδεσης.
- Έλεγχος βάθους νήματος: Η κοπή σπειρώματος εκτελείται σε πολλαπλά περάσματα, με κάθε πέρασμα να αφαιρεί ένα προοδευτικά μικρότερο θραύσμα καθώς το σχήμα του σπειρώματος βαθαίνει. Αυτή η προσέγγιση διαχειρίζεται τις δυνάμεις κοπής και αποτρέπει την παραμόρφωση του προφίλ του σπειρώματος από την εκτροπή του εργαλείου.
- Μέθοδος τροφοδοσίας: Η ακτινική εισαγωγή κόβει συμμετρικά και στις δύο πλευρές της μορφής του σπειρώματος, ενώ η εισαγωγή πλευρών κόβει κυρίως στη μία πλευρά, μειώνοντας τις δυνάμεις κοπής και βελτιώνοντας τον έλεγχο των θραυσμάτων. Η εισαγωγή πλευρών προτιμάται για σπειρώματα μεγαλύτερου βήματος και πιο σκληρά υλικά. [8]
Τύποι παραγόμενων νημάτων
Οι τόρνοι CNC παράγουν τόσο εξωτερικές όσο και εσωτερικές μορφές σπειρώματος σε ένα ευρύ φάσμα προτύπων και εφαρμογών:
- Εξωτερικά νήματα: Κόψτε την εξωτερική διάμετρο των αξόνων, των βιδών και των συνδετήρων. Συνήθεις εφαρμογές περιλαμβάνουν τα άκρα των αξόνων με σπείρωμα, τα υδραυλικά εξαρτήματα και την παραγωγή συνδετήρων. Η εξωτερική σπειροτόμηση είναι η πιο απλή από τις δύο, καθώς η πρόσβαση στο εργαλείο και η απομάκρυνση των θραυσμάτων είναι ανεμπόδιστες.
- Εσωτερικά νήματα: Κόψτε μέσα στις τρύπες χρησιμοποιώντας μια ράβδο διάτρησης με σπείρωμα. Η εσωτερική διάτρηση είναι πιο απαιτητική από την εξωτερική διάτρηση λόγω περιορισμένης πρόσβασης στο εργαλείο, μειωμένης ακαμψίας της ράβδου διάτρησης και δυσκολίας παρατήρησης και μέτρησης του σπειρώματος κατά την κοπή. Η ελάχιστη διάμετρος της οπής και το βάθος του σπειρώματος καθορίζουν το μέγεθος και την προεξοχή της ράβδου διάτρησης, τα οποία επηρεάζουν την επιτεύξιμη ακρίβεια.
Μέθοδοι σπειρώματος σε τόρνους CNC
Τρεις μέθοδοι σπειρώματος είναι διαθέσιμες σε τόρνους CNC, καθεμία κατάλληλη για διαφορετικές εφαρμογές:
- Μονό σημείο σπειρώματος: Ένα μόνο ένθετο διαγράφει την ελικοειδή διαδρομή του σπειρώματος σε πολλαπλά περάσματα. Αυτή η μέθοδος είναι ευέλικτη, εφαρμόζεται σε οποιοδήποτε σχήμα και βήμα σπειρώματος και παράγει ακριβή σπειρώματα σε ένα ευρύ φάσμα υλικών. Είναι η τυπική μέθοδος για την κοπή σπειρωμάτων άξονα στην κατασκευή ακριβείας.
- Φρεζάρισμα νημάτων: Ενώ τεχνικά πρόκειται για μια λειτουργία φρεζαρίσματος, η φρεζάρισμα με σπείρωμα εκτελείται σε κέντρα τόρνου και παράγει σπειρώματα παρεμβάλλοντας ελικοειδή μια φρέζα πολλαπλών δοντιών. Προτιμάται για σπειρώματα μεγάλης διαμέτρου, σκληρά υλικά και τυφλές οπές όπου ο κίνδυνος θραύσης της βρύσης είναι απαράδεκτος.
- Τρύπημα: Μια σπείρα εισάγεται σε μια προ-τρυπημένη οπή υπό έλεγχο CNC για την ταχεία παραγωγή εσωτερικών σπειρωμάτων. Η σπείρα είναι αποτελεσματική για εσωτερικά σπειρώματα μικρής διαμέτρου σε όγκους παραγωγής, αλλά περιορίζεται σε τυπικές μορφές σπειρωμάτων και είναι ευαίσθητη στο σπάσιμο του εργαλείου σε σκληρές ή διακοπτόμενες κοπές.
Βασικές εκτιμήσεις
- Πρότυπα νημάτων: Τα σπειρώματα πρέπει να παράγονται σύμφωνα με το σωστό πρότυπο για την εφαρμογή. Τα μετρικά σπειρώματα (ISO), τα πρότυπα για το Unified National Coarse (UNC), το Unified National Fine (UNF) και τα πρότυπα για σπειρώματα σωλήνων (NPT, BSPT) έχουν το καθένα συγκεκριμένες απαιτήσεις βήματος, γωνίας και ανοχής που πρέπει να προγραμματιστούν και να επαληθευτούν σωστά.
- Διαχείριση φθοράς εργαλείων: Τα ένθετα σπειρώματος φθείρονται προοδευτικά με κάθε παραγόμενο εξάρτημα. Καθώς φθείρεται το ένθετο, η ακρίβεια της διαμόρφωσης του σπειρώματος υποβαθμίζεται, ιδιαίτερα στις γωνίες των πλευρών και στην ακτίνα της κορυφής. Η τακτική ευρετηρίαση του ενθέματος και η περιοδική επαλήθευση του πάχους του σπειρώματος είναι απαραίτητες στις εργασίες σπειρώματος στην παραγωγή.
- Ακρίβεια προγραμματισμού: Οι κύκλοι σπειρώματος όπως ο G76 σε ελέγχους που βασίζονται σε FANUC απαιτούν τη σωστή εισαγωγή του βήματος, του βάθους σπειρώματος, της γωνίας τροφοδοσίας και του αριθμού των περασμάτων. Τα σφάλματα προγραμματισμού σε αυτές τις παραμέτρους παράγουν σπειρώματα που φαίνονται οπτικά αποδεκτά, αλλά αποτυγχάνουν στον έλεγχο του μετρητή. [9]
Ένα αντιπροσωπευτικό παράδειγμα είναι η παραγωγή εξαρτημάτων σωληνώσεων με σπείρωμα για βιομηχανικά συστήματα ρευστών. Κάθε εξάρτημα απαιτεί εξωτερικά σπειρώματα κατεργασμένα σύμφωνα με τα πρότυπα NPT ή BSPT, όπου η κωνική μορφή σπειρώματος παρέχει τόσο μηχανική εμπλοκή όσο και στεγανοποίηση υπό πίεση χωρίς πρόσθετα εξαρτήματα στεγανοποίησης. Η ακρίβεια του βήματος και η σταθερότητα της γωνίας της πλευράς είναι κρίσιμες για την επίτευξη στεγανής σύνδεσης κατά τη λειτουργία.
Συμπέρασμα
Η κατεργασία με τόρνο CNC βασίζεται σε τέσσερις αλληλεξαρτώμενες λειτουργίες: επένδυση, τόρνευση, σπειροτόμηση και αυλάκωση. Καθεμία εξυπηρετεί έναν ξεχωριστό γεωμετρικό και λειτουργικό σκοπό, ωστόσο καμία δεν λειτουργεί μεμονωμένα. Η επένδυση καθορίζει την αξονική αναφορά, η τόρνευση ορίζει την κυλινδρική μορφή και η σπειροτόμηση δημιουργεί τα μηχανικά χαρακτηριστικά εμπλοκής που συγκρατούν τα συγκροτήματα μεταξύ τους. Εκτελούμενες σε μια προγραμματισμένη ακολουθία μέσα σε μία μόνο διάταξη, αυτές οι λειτουργίες παρέχουν την ακρίβεια διαστάσεων, την ποιότητα επιφάνειας και τη λειτουργική αξιοπιστία που απαιτεί η κατασκευή εξαρτημάτων ακριβείας.
Η αξία της κατανόησης κάθε λειτουργίας ξεχωριστά έγκειται στην ικανότητα σχεδιασμού και βελτιστοποίησης ολόκληρης της ακολουθίας κατεργασίας. Η σωστή επιλογή παραμέτρων, τα κατάλληλα εργαλεία και ο πειθαρχημένος έλεγχος της διαδικασίας σε κάθε στάδιο είναι αυτά που καθορίζουν εάν το τελικό εξάρτημα πληροί τις προδιαγραφές του ή απαιτεί επανεπεξεργασία. Σε ένα περιβάλλον παραγωγής όπου η συνέπεια και η αποτελεσματικότητα είναι εξίσου σημαντικές, η τελειοποίηση αυτών των τεσσάρων βασικών λειτουργιών τόρνου παραμένει εξίσου επίκαιρη σήμερα όσο ήταν ποτέ.
Αναφορές
Aresco, R. (23 Φεβρουαρίου 2024). Ινστιτούτο Τεχνολογίας Erie . Ινστιτούτο Τεχνολογίας Erie. https://erieit.edu/introduction-to-cnc-turning/
Αριθμητικός Έλεγχος Υπολογιστών - μια επισκόπηση | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11 Ιανουαρίου 2025). Πλήρης οδηγός για το σπείρωμα σε τόρνο - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6 Ιανουαρίου 2026). Πώς η μετωπική άλεση προσφέρει πραγματικά επίπεδες επιφάνειες CNC; - WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming, & Naveed Raheel. (2025). Βελτιστοποίηση της ακεραιότητας του υποστρώματος και της ποιότητας της επιφάνειας στην τόρνευση μαλακού χάλυβα: Μια πολυστόχικη προσέγγιση στις παραμέτρους φθοράς των εργαλείων και κατεργασίας. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S., & Kappmeyer, G. (2025). Εξαρτήματα και συστήματα σύσφιξης τεμαχίου στην κατεργασία. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Ομήρου, Σ., Χαραλαμπίδης, Μ., & Χάσος, Κ. (2024). Προηγμένη φρεζάρισμα σπειρωμάτων CNC: ένας ολοκληρωμένος κύκλος προγραμματισμένης επεξεργασίας για αποτελεσματική κοπή σπειρωμάτων με σταθερό ή μεταβλητό βήμα και ακτίνα. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
SINHA, SK (2010). ΑΥΤΟΜΑΤΟΠΟΙΗΣΗ ΛΕΙΤΟΥΡΓΙΑΣ ΕΠΕΝΔΥΣΕΩΝ ΣΕ ΚΕΝΤΡΟ ΚΑΤΕΡΓΑΣΙΑΣ CNC. Διεθνές Περιοδικό Μηχανικής Επιστήμης και Τεχνολογίας , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Μηχανική και δυναμική της διαδικασίας φρεζαρίσματος με σπειρώματα. Διεθνές Περιοδικό Εργαλειομηχανών και Κατασκευής , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




