

Ο ποιοτικός έλεγχος στην κατεργασία CNC δεν τελειώνει όταν ολοκληρωθεί και το τελευταίο πέρασμα κοπής. Ένα εξάρτημα μπορεί να υποβληθεί σε κατεργασία με μια τέλεια προγραμματισμένη διαδρομή εργαλείου και παρόλα αυτά να μην πληροί τις προδιαγραφές του λόγω φθοράς του εργαλείου, παραμόρφωσης του εξαρτήματος ή θερμικής διακύμανσης κατά τη διάρκεια της διαδικασίας κοπής. Η ακρίβεια των διαστάσεων είναι το κλειδί στην κατεργασία CNC και η επαλήθευση αυτής της ακρίβειας πριν ένα εξάρτημα φύγει από το εργαστήριο είναι αυτό που διαχωρίζει έναν αξιόπιστο προμηθευτή από έναν αναξιόπιστο.
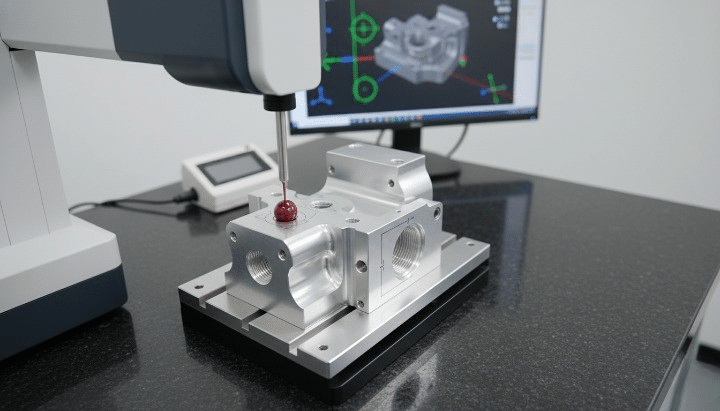
Διαδικασία Επιθεώρησης CMM για Ανταλλακτικά CNC
Οι Μηχανές Μέτρησης Συντεταγμένων, κοινώς γνωστές ως CMM, αποτελούν το βιομηχανικό πρότυπο εργαλείο για την επαλήθευση ότι τα κατεργασμένα εξαρτήματα πληρούν τις διαστατικές και γεωμετρικές απαιτήσεις τους. Μετρώντας τα φυσικά χαρακτηριστικά σε σχέση με το αρχικό μοντέλο CAD με ακρίβεια υπομικρού, η επιθεώρηση CMM παρέχει στους κατασκευαστές μια αντικειμενική, τεκμηριωμένη βάση για την επιβεβαίωση της ποιότητας του εξαρτήματος πριν από την παράδοση.
Τι είναι η επιθεώρηση CMM;
Η επιθεώρηση CMM είναι η διαδικασία χρήσης μιας μηχανής μέτρησης συντεταγμένων για την επαλήθευση ότι ένα κατασκευασμένο εξάρτημα συμμορφώνεται με τις προδιαγραφές σχεδιασμού του. Η κατανόηση του τρόπου λειτουργίας της ίδιας της μηχανής αποτελεί τη βάση για την κατανόηση του γιατί αυτή η μέθοδος επιθεώρησης έχει γίνει απαραίτητη στην κατασκευή ακριβείας.
Τι είναι μια μηχανή μέτρησης συντεταγμένων (CMM);
Μια μηχανή μέτρησης συντεταγμένων είναι ένα όργανο ακριβείας που μετρά τη φυσική γεωμετρία ενός αντικειμένου καταγράφοντας τη θέση σημείων στην επιφάνειά του στον τρισδιάστατο χώρο. Ένας αισθητήρας έρχεται σε επαφή με το εξάρτημα σε καθορισμένες θέσεις και το μηχάνημα καταγράφει τις συντεταγμένες X, Y και Z κάθε σημείου επαφής σε σχέση με ένα σταθερό πλαίσιο αναφοράς. Στη συνέχεια, το λογισμικό συγκρίνει αυτά τα μετρούμενα σημεία με τις ονομαστικές διαστάσεις που ορίζονται στο μοντέλο CAD του εξαρτήματος, υπολογίζοντας τις αποκλίσεις για κάθε επιθεωρούμενο χαρακτηριστικό [1].
Τα βασικά στοιχεία ενός CMM περιλαμβάνουν:
- Καθετήρας: Η συσκευή ανίχνευσης που έρχεται σε επαφή ή σαρώνει την επιφάνεια του εξαρτήματος. Οι αισθητήρες αφής καταγράφουν ένα μόνο σημείο επαφής, ενώ οι αισθητήρες σάρωσης συλλέγουν συνεχή δεδομένα κατά μήκος μιας επιφάνειας.
- Πίνακας μέτρησης: Μια επιφάνεια ακριβείας από γρανίτη ή κεραμικό που παρέχει ένα σταθερό, επίπεδο επίπεδο αναφοράς στο οποίο τοποθετείται το εξάρτημα κατά την επιθεώρηση.
- Λογισμικό: Ελέγχει την κίνηση του αισθητήρα, καταγράφει δεδομένα μετρήσεων, συγκρίνει τα αποτελέσματα με τις ονομαστικές τιμές CAD και δημιουργεί αναφορές επιθεώρησης.
- Άξονες X, Y και Z: Οι τρεις γραμμικοί άξονες κατά μήκος των οποίων κινείται ο αισθητήρας για να φτάσει σε οποιοδήποτε σημείο του όγκου μέτρησης, ο καθένας εξοπλισμένος με γραμμικούς κωδικοποιητές υψηλής ανάλυσης που παρακολουθούν τη θέση με ακρίβεια επιπέδου micron.
Γιατί η επιθεώρηση CMM είναι σημαντική στην κατεργασία CNC
Η επιθεώρηση CMM εξυπηρετεί διάφορες λειτουργίες που είναι δύσκολο να αναπαραχθούν μέσω χειροκίνητων μεθόδων μέτρησης:
- Διασφαλίζει ότι τα εξαρτήματα ταιριάζουν με τα σχέδια CAD: Η άμεση σύγκριση με το ψηφιακό μοντέλο επιβεβαιώνει ότι κάθε μετρούμενο χαρακτηριστικό εμπίπτει εντός των καθορισμένων ανοχών του, όχι μόνο τα χαρακτηριστικά που είναι εύκολο να ελεγχθούν με χειροκίνητα εργαλεία.
- Επαληθεύει ανοχές και γεωμετρικά χαρακτηριστικά: Οι σύνθετες γεωμετρικές ανοχές όπως η θέση, η επιπεδότητα και η καθετότητα είναι δύσκολο ή αδύνατο να επαληθευτούν με ακρίβεια με παχύμετρα ή μικρόμετρα, αλλά μετρώνται τακτικά και αντικειμενικά από ένα CMM.
- Μειώνει τα ελαττώματα και την επανεπεξεργασία: Ο εντοπισμός διαστατικών προβλημάτων πριν από την αποστολή ή τη συναρμολόγηση των εξαρτημάτων αποτρέπει βλάβες στα μεταγενέστερα στάδια, των οποίων η διόρθωση είναι πολύ πιο δαπανηρή αργότερα στην αλυσίδα παραγωγής.
- Βελτιώνει την εμπιστοσύνη των πελατών: Οι τεκμηριωμένες εκθέσεις επιθεώρησης παρέχουν αντικειμενικά στοιχεία συμμόρφωσης, υποστηρίζοντας τις συμφωνίες ποιότητας και τις κανονιστικές απαιτήσεις σε κλάδους όπως η αεροδιαστημική και οι ιατρικές συσκευές. [2].
Ένα βραχίονα αεροδιαστημικής κατεργασμένο με CNC που έχει καθοριστεί για ανοχή θέσης ±0.01 mm στις οπές στερέωσής του καταδεικνύει γιατί η επιθεώρηση CMM είναι απαραίτητη και όχι προαιρετική. Σε αυτό το επίπεδο ανοχής, τα χειροκίνητα εργαλεία μέτρησης δεν μπορούν να επιβεβαιώσουν αξιόπιστα τη συμμόρφωση και πρέπει να επαληθευτεί η γεωμετρική σχέση μεταξύ πολλαπλών οπών, όχι μόνο οι μεμονωμένες διαμέτρους τους. Ένα CMM μετρά την πραγματική θέση κάθε οπής σε σχέση με τα χαρακτηριστικά αναφοράς του εξαρτήματος και επιβεβαιώνει εάν το βραχίονα πληροί την ανοχή θέσης πριν εγκριθεί για συναρμολόγηση στη δομή του αεροσκάφους.
Πώς λειτουργεί η επιθεώρηση CMM για εξαρτήματα CNC
Η επιθεώρηση CMM ακολουθεί μια δομημένη ακολουθία από την προετοιμασία του εξαρτήματος έως την τελική αναφορά. Κάθε βήμα συμβάλλει στη συνολική ακρίβεια και αξιοπιστία του αποτελέσματος της επιθεώρησης και η παράλειψη ή η βιαστική εκτέλεση οποιουδήποτε σταδίου εισάγει τον κίνδυνο σφάλματος μέτρησης.
Βήμα 1: Προετοιμασία του εξαρτήματος CNC
- Καθαρισμός του εξαρτήματος: Τα θραύσματα, τα υπολείμματα ψυκτικού και το υγρό κοπής πρέπει να αφαιρούνται από την επιφάνεια του εξαρτήματος πριν από τη μέτρηση, καθώς οποιαδήποτε μόλυνση σε ένα μετρούμενο χαρακτηριστικό εισάγει σφάλμα στο σημείο επαφής του αισθητήρα.
- Σταθεροποίηση θερμοκρασίας: Οι μετρήσεις CMM είναι ιδιαίτερα ευαίσθητες στη θερμική διαστολή. Τα εξαρτήματα που κατεργάζονται υπό ροή ψυκτικού μέσου ή σε ζεστό περιβάλλον εργαστηρίου συνήθως αφήνονται να σταθεροποιηθούν στην ελεγχόμενη θερμοκρασία του δωματίου CMM, συχνά 20°C, πριν από την έναρξη της μέτρησης, ιδιαίτερα για εξαρτήματα με περιορισμένη ανοχή. [3].
- Τοποθέτηση και στερέωση: Το εξάρτημα τοποθετείται στο τραπέζι μέτρησης και ασφαλίζεται, είτε ακουμπώντας ελεύθερα για απλές γεωμετρίες είτε συγκρατούμενο σε ειδικό εξάρτημα για εξαρτήματα που απαιτούν συνεπή προσανατολισμό ή έχουν χαρακτηριστικά που διαφορετικά θα ήταν απρόσιτα για τον αισθητήρα.
Βήμα 2: Φόρτωση δεδομένων CAD και πρόγραμμα επιθεώρησης
- Προδιαγραφές σχεδιασμού εισαγωγής: Το μοντέλο CAD του εξαρτήματος, συμπεριλαμβανομένων των ονομαστικών διαστάσεων και των ανοχών, εισάγεται στο λογισμικό CMM, καθορίζοντας τη γεωμετρία αναφοράς με την οποία θα συγκριθούν οι μετρήσεις.
- Ορισμός σημείων μέτρησης: Δημιουργείται ένα πρόγραμμα επιθεώρησης, είτε χειροκίνητα είτε μέσω προγραμματισμού που βασίζεται σε CAD, καθορίζοντας ποια χαρακτηριστικά θα μετρηθούν, την ακολουθία των κινήσεων του αισθητήρα και τα συγκεκριμένα σημεία ή διαδρομές σάρωσης σε κάθε χαρακτηριστικό.
Βήμα 3: Μέτρηση του εξαρτήματος
- Ο αισθητήρας έρχεται σε επαφή με επιλεγμένες επιφάνειες: Το CMM εκτελεί την προγραμματισμένη ρουτίνα, μετακινώντας τον αισθητήρα σε κάθε καθορισμένη θέση και καταγράφοντας σημεία επαφής στην επιφάνεια του εξαρτήματος.
- Σημεία δεδομένων που συλλέγονται αυτόματα: Για κάθε χαρακτηριστικό, συνήθως συλλέγονται πολλά σημεία για να οριστεί με ακρίβεια η γεωμετρία του, όπως πολλά σημεία γύρω από την περιφέρεια μιας οπής για τον υπολογισμό της διαμέτρου και της στρογγυλότητας.
- Σύγκριση με τις διαστάσεις σχεδιασμού: Το λογισμικό υπολογίζει την πραγματική διάσταση ή το γεωμετρικό χαρακτηριστικό κάθε χαρακτηριστικού από τα σημεία που συλλέχθηκαν και το συγκρίνει με την ονομαστική τιμή και το εύρος ανοχής που ορίζονται στα δεδομένα CAD.
Βήμα 4: Δημιουργία Αναφορών Επιθεώρησης
- Αποτελέσματα επιτυχίας/αποτυχίας: Κάθε μετρούμενο χαρακτηριστικό επισημαίνεται ως εντός ανοχής ή εκτός ανοχής, παρέχοντας μια άμεση σύνοψη της συμμόρφωσης του εξαρτήματος.
- Ανάλυση διαστατικής απόκλισης: Οι λεπτομερείς αναφορές δείχνουν την πραγματική μετρούμενη τιμή, την ονομαστική τιμή και την απόκλιση για κάθε επιθεωρούμενο χαρακτηριστικό, υποστηρίζοντας την ανάλυση της βασικής αιτίας όταν εντοπίζονται αποκλίσεις.
- Τεκμηρίωση για τα αρχεία ποιότητας: Οι αναφορές αρχειοθετούνται ως μέρος του αρχείου ποιότητας κατασκευής, υποστηρίζοντας τις απαιτήσεις ιχνηλασιμότητας και τις συμφωνίες ποιότητας με τους πελάτες.
Η επιθεώρηση ενός περιβλήματος αλουμινίου κατεργασμένου με CNC με πολλαπλές οπές, σχισμές και επιφάνειες στήριξης καταδεικνύει την αξία μιας δομημένης ρουτίνας CMM. Αντί να ελέγχεται χειροκίνητα κάθε χαρακτηριστικό με δαγκάνες και μετρητή ύψους, ένα μόνο πρόγραμμα CMM μετρά κάθε διάμετρο και θέση οπής, πλάτος και θέση σχισμής και επιπεδότητα επιφάνειας σε μία αυτοματοποιημένη ακολουθία, παράγοντας μια πλήρη αναφορά διαστάσεων σε ένα κλάσμα του χρόνου που θα απαιτούσε η χειροκίνητη επιθεώρηση, με σημαντικά μεγαλύτερη ακρίβεια στις γεωμετρικές σχέσεις μεταξύ των χαρακτηριστικών.
Τύποι μετρήσεων που εκτελούνται κατά την επιθεώρηση CMM
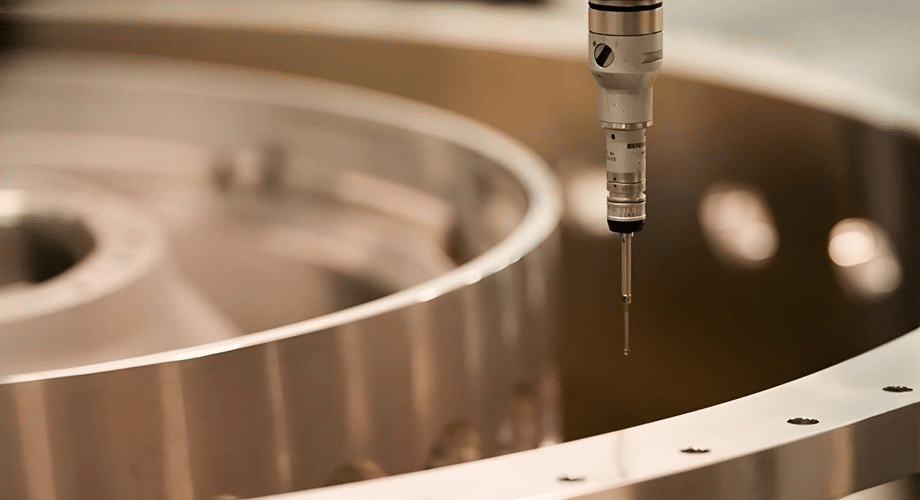
Τα CMM είναι ικανά να μετρήσουν ένα ευρύ φάσμα διαστατικών και γεωμετρικών χαρακτηριστικών, πολλά από τα οποία θα ήταν ανέφικτο ή αδύνατο να επαληθευτούν χρησιμοποιώντας συμβατικά εργαλεία χειρός.
Γραμμικές Διαστάσεις
Οι βασικές γραμμικές μετρήσεις, όπως το μήκος, το πλάτος και το ύψος, επαληθεύονται καταγράφοντας τα σημεία επαφής του αισθητήρα στα σχετικά όρια των χαρακτηριστικών και υπολογίζοντας την απόσταση μεταξύ τους. Ενώ αυτές οι διαστάσεις μπορούν μερικές φορές να ελεγχθούν χειροκίνητα, η μέτρηση CMM παρέχει μεγαλύτερη ακρίβεια και εξαλείφει τις παραλλαγές που εξαρτώνται από τον χειριστή, ιδιαίτερα για χαρακτηριστικά που είναι δύσκολο να προσπελαστούν με παχύμετρα.
Επιθεώρηση οπών και οπών
Οι οπές και οι οπές απαιτούν κάτι περισσότερο από έναν απλό έλεγχο διαμέτρου για να επιβεβαιωθεί η πλήρης συμμόρφωση:
- Διάμετρος: Υπολογίζεται από πολλαπλά σημεία γύρω από την περιφέρεια της οπής, παρέχοντας ένα πιο αξιόπιστο αποτέλεσμα από μια μέτρηση δύο σημείων με παχύμετρο, η οποία μπορεί να παραβλέψει συνθήκες εκτός κυκλικής διατομής.
- Θέση: Η πραγματική κεντρική θέση της οπής συγκρίνεται με την ονομαστική της θέση σε σχέση με τα σημεία αναφοράς των μερών, επαληθεύοντας τη συμμόρφωση με την ανοχή θέσης.
- Στρογγυλότητα: Η απόκλιση από έναν τέλειο κύκλο υπολογίζεται από τα σημεία που συλλέγονται, εντοπίζοντας προβλήματα όπως η εκτροπή του εργαλείου ή ο κυματισμός που ένας απλός έλεγχος διαμέτρου δεν θα αποκάλυπτε. [4].
Γεωμετρικές διαστάσεις και ανοχή (GD&T)
Τα CMM είναι μοναδικά κατάλληλα για την επαλήθευση επεξηγήσεων GD&T που καθορίζουν τις γεωμετρικές σχέσεις μεταξύ των χαρακτηριστικών αντί για απλό μέγεθος:
- Ομαλότητα: Μετρά την απόκλιση μιας επιφάνειας από ένα τέλειο επίπεδο, που σχετίζεται με τη σφράγιση επιφανειών και επιφανειών τοποθέτησης.
- Παραλληλισμός: Επαληθεύει ότι δύο επιφάνειες ή χαρακτηριστικά διατηρούν μια συνεπή σχέση μεταξύ τους εντός της καθορισμένης ανοχής.
- Κάθετο: Επιβεβαιώνει ότι ένα χαρακτηριστικό είναι προσανατολισμένο σε πραγματική ορθή γωνία ως προς ένα αναφερόμενο σημείο αναφοράς, κάτι που είναι κρίσιμο για τις όψεις των ώμων και τις διεπαφές στήριξης.
- Ανοχή θέσης: Ορίζει μια επιτρεπόμενη ζώνη εντός της οποίας η πραγματική θέση ενός χαρακτηριστικού μπορεί να διαφέρει σε σχέση με καθορισμένα σημεία αναφοράς, που εφαρμόζεται συνήθως σε μοτίβα οπών και άλλα εντοπισμένα χαρακτηριστικά.
Ανάλυση Επιφανειών και Χαρακτηριστικών
Πέρα από τις βασικές διαστάσεις και τις επεξηγήσεις GD&T, τα CMM μετρούν πιο σύνθετα χαρακτηριστικά, όπως γωνίες μεταξύ επιφανειών, πλάτος και θέση σχισμών, και σύνθετα περιγράμματα όπου η γεωμετρία του εξαρτήματος συγκρίνεται σημείο προς σημείο με ένα μοντέλο επιφάνειας CAD και όχι με απλά γεωμετρικά πρωτόγονα.
Παράδειγμα
Η μέτρηση της θέσης και της διαμέτρου των οπών των βιδών σε ένα αυτοκινητιστικό εξάρτημα που έχει υποστεί κατεργασία CNC δείχνει ότι αυτοί οι τύποι μέτρησης συνεργάζονται. Το CMM επαληθεύει τη διάμετρο κάθε οπής για να επιβεβαιώσει ότι αποδέχεται το καθορισμένο συνδετικό στοιχείο, ελέγχει τη θέση κάθε οπής σε σχέση με τα σημεία αναφοράς στερέωσης του εξαρτήματος για να διασφαλίσει τη σωστή ευθυγράμμιση με το συγκρότημα σύνδεσης και μπορεί επίσης να επαληθεύσει την κάθετοτητα του άξονα της οπής στην επιφάνεια στερέωσης για να διασφαλίσει ότι το συνδετικό στοιχείο εφαρμόζει σωστά χωρίς να προκαλεί τάση κάμψης.
Τύποι CMM που χρησιμοποιούνται στην κατασκευή CNC
Διαφορετικές αρχιτεκτονικές CMM είναι κατάλληλες για διαφορετικά μεγέθη εξαρτημάτων, γεωμετρίες και περιβάλλοντα επιθεώρησης. Η επιλογή του κατάλληλου τύπου μηχανής εξαρτάται από τα εξαρτήματα που παράγονται και τη ροή εργασίας επιθεώρησης που απαιτείται.
Γέφυρα CMM
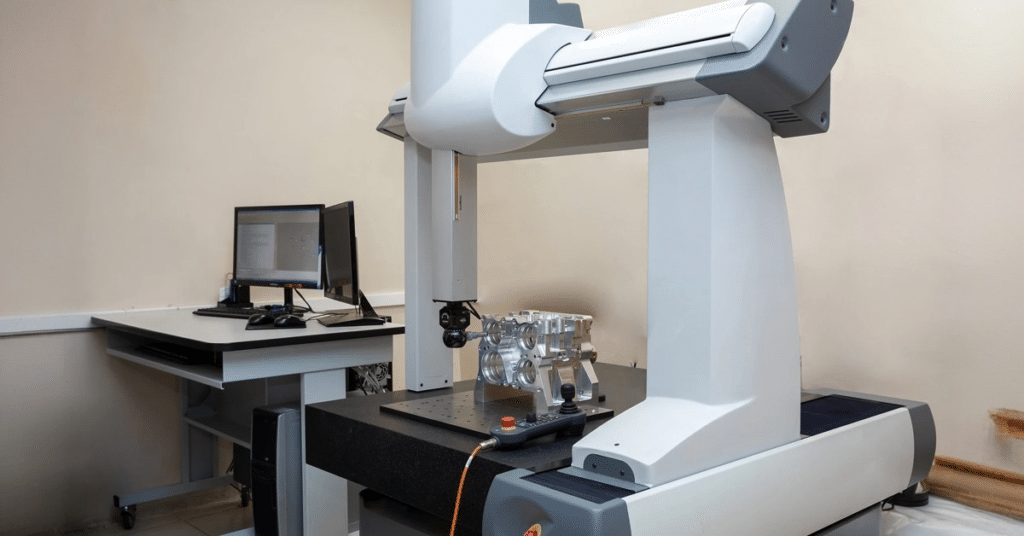
Η γέφυρα CMM είναι η πιο κοινή διαμόρφωση στην κατασκευή ακριβείας, με μια κινούμενη δομή γέφυρας που εκτείνεται γύρω από το τραπέζι μέτρησης και φέρει το κατακόρυφο συγκρότημα άξονα Z. Αυτός ο σχεδιασμός προσφέρει εξαιρετική ακαμψία και ακρίβεια, καθιστώντας την την τυπική επιλογή για εξαρτήματα ακριβείας κατεργασμένα στις περισσότερες βιομηχανίες [5].
Cantilever CMM
Τα CMM με πρόβολο υποστηρίζουν τον βραχίονα μέτρησης μόνο από τη μία πλευρά, αφήνοντας το μπροστινό και τα πλαϊνά του τραπεζιού μέτρησης ανοιχτά για εύκολη φόρτωση και πρόσβαση σε εξαρτήματα. Αυτή η διαμόρφωση είναι ιδανική για μικρότερα τεμάχια εργασίας και εφαρμογές όπου οι συχνές αλλαγές εξαρτημάτων καθιστούν την εύκολη πρόσβαση προτεραιότητα, αν και η δομή με πρόβολο προσφέρει κάπως λιγότερη ακαμψία από έναν σχεδιασμό γέφυρας σε μεγαλύτερα μεγέθη.
Gantry CMM
Τα Gantry CMM είναι μηχανήματα μεγάλης κλίμακας που στηρίζονται σε κολώνες τοποθετημένες στο δάπεδο, σχεδιασμένα για τη μέτρηση μεγάλων εξαρτημάτων που έχουν υποστεί κατεργασία CNC, όπως δομές αμαξώματος αυτοκινήτων, μεγάλα χυτά εξαρτήματα ή δομικά στοιχεία αεροδιαστημικής, τα οποία δεν θα χωρούσαν στον όγκο μέτρησης μιας τυπικής γέφυρας ή μηχανής προβόλου.
Φορητά συστήματα CMM και αρθρωτών βραχιόνων
Τα φορητά CMM, συμπεριλαμβανομένων των συστημάτων μέτρησης με αρθρωτό βραχίονα, επιτρέπουν την εκτέλεση επιθεώρησης απευθείας στην εργαλειομηχανή ή στο χώρο του εργοστασίου, αντί να απαιτείται η μεταφορά του εξαρτήματος σε ειδικό χώρο μετρολογίας. Αυτά τα συστήματα προσφέρουν ευελιξία για μεγάλα ή ακίνητα εξαρτήματα και υποστηρίζουν την επιθεώρηση κατά τη διάρκεια της διαδικασίας, αν και συνήθως με κάπως χαμηλότερη ακρίβεια από μια σταθερή γέφυρα CMM σε ελεγχόμενο περιβάλλον [6].
Παράδειγμα εφαρμογών
- Ιατρικές συσκευές: Τα CMM γέφυρας επαληθεύουν τις αυστηρές ανοχές που απαιτούνται σε χειρουργικά εργαλεία και εξαρτήματα εμφυτεύσιμων συσκευών.
- Στοιχεία αεροδιαστημικής: Τόσο τα CMM γεφυρών όσο και γερανογεφυρών επιθεωρούν τα πάντα, από μικρά στηρίγματα ακριβείας έως μεγάλα δομικά συγκροτήματα.
- Εξαρτήματα αυτοκινήτων: Οι γεφυρωτές CMM είναι στάνταρ για τα εξαρτήματα κινητήρα και κιβωτίου ταχυτήτων, ενώ τα συστήματα gantry χειρίζονται τα πάνελ του αμαξώματος και τα μεγάλα δομικά μέρη.
- Εξαρτήματα βιομηχανικών μηχανημάτων: Τα CMM με πρόβολο και γέφυρα επαληθεύουν τα περιβλήματα των κιβωτίων ταχυτήτων, τους άξονες και τις δομές στήριξης σε όλη τη γενική βιομηχανική κατασκευή.
Οφέλη της επιθεώρησης CMM για εξαρτήματα CNC
Η υιοθέτηση της επιθεώρησης CMM σε όλη την κατασκευή ακριβείας αντικατοπτρίζει μετρήσιμα πλεονεκτήματα σε σχέση με τις μεθόδους χειροκίνητης επιθεώρησης, τόσο όσον αφορά την ποιότητα των εξαρτημάτων όσο και τη συνολική αποδοτικότητα της παραγωγής.
Βελτιωμένη ακρίβεια και συνέπεια
Η μέτρηση CMM εξαλείφει την εξαρτώμενη από τον χειριστή διακύμανση που είναι εγγενής στις χειροκίνητες μετρήσεις με παχύμετρα, μικρόμετρα και μετρητές. Το ίδιο πρόγραμμα επιθεώρησης παράγει συνεπή αποτελέσματα ανεξάρτητα από το ποιος χειριστής το εκτελεί, εξαλείφοντας μια σημαντική πηγή αβεβαιότητας μέτρησης από τη διαδικασία ποιοτικού ελέγχου [7].
Ταχύτερος έλεγχος ποιότητας
Οι αυτοματοποιημένες ρουτίνες επιθεώρησης μετρούν δεκάδες ή εκατοντάδες χαρακτηριστικά σε μία μόνο εκτέλεση προγράμματος, πολύ πιο γρήγορα από τον χειροκίνητο έλεγχο κάθε διάστασης με εργαλεία χειρός. Αυτό το πλεονέκτημα ταχύτητας καθίσταται ιδιαίτερα σημαντικό για εξαρτήματα με σύνθετη γεωμετρία ή πολλά κρίσιμα χαρακτηριστικά.
Μειωμένο σκραπ και επανεπεξεργασία
Η έγκαιρη ανίχνευση διαστατικών προβλημάτων μέσω της επιθεώρησης CMM, ιδιαίτερα όταν ενσωματώνεται σε ρουτίνες επιθεώρησης κατά τη διάρκεια της διαδικασίας ή του πρώτου αντικειμένου, επιτρέπει στους κατασκευαστές να εντοπίζουν και να διορθώνουν προβλήματα κατεργασίας πριν από την παραγωγή ολόκληρης της παρτίδας εκτός ανοχής, μειώνοντας σημαντικά τα ποσοστά απόρριψης και το κόστος επανεπεξεργασίας.
Καλύτερη βελτιστοποίηση διαδικασιών
Τα δεδομένα CMM που συλλέγονται σε μια παραγωγική περίοδο αποκαλύπτουν τάσεις που υποδεικνύουν υποκείμενα προβλήματα διεργασίας, όπως η σταδιακή μετατόπιση των διαστάσεων που υποδηλώνει φθορά του εργαλείου ή οι επαναλαμβανόμενες αποκλίσεις που υποδεικνύουν σφάλμα εξαρτήματος ή προγραμματισμού. Αυτά τα δεδομένα υποστηρίζουν τη συνεχή βελτίωση της διεργασίας πέρα από τον απλό έλεγχο επιτυχίας/αποτυχίας.
Ιχνηλασιμότητα και Τεκμηρίωση
Οι αναφορές επιθεώρησης που δημιουργούνται από το λογισμικό CMM παρέχουν ένα τεκμηριωμένο αρχείο ποιότητας για κάθε εξάρτημα ή παρτίδα, υποστηρίζοντας τις συμφωνίες ποιότητας των πελατών, τη συμμόρφωση με τους κανονισμούς και τις απαιτήσεις ελέγχου σε ρυθμιζόμενους κλάδους όπως η αεροδιαστημική και η κατασκευή ιατρικών συσκευών.
Παράδειγμα
Η χρήση αναφορών CMM για τον εντοπισμό φθοράς εργαλείων που προκαλεί υπερμεγέθεις οπές κατά την παραγωγή CNC καταδεικνύει με σαφήνεια το όφελος βελτιστοποίησης της διαδικασίας. Εάν μια σειρά αναφορών επιθεώρησης δείχνει ότι οι διάμετροι των οπών τείνουν σταδιακά προς το ανώτερο όριο ανοχής σε διαδοχικά εξαρτήματα, αυτό το μοτίβο υποδεικνύει άμεσα τη φθορά του παρεμβλήματος κατά τη λειτουργία διάτρησης ή γεώτρησης, επιτρέποντας στην ομάδα παραγωγής να προγραμματίσει μια αλλαγή εργαλείου πριν οποιαδήποτε εξαρτήματα υπερβούν την ανοχή, αντί να ανακαλύπτει το πρόβλημα μόνο αφού έχουν ήδη παραχθεί ελαττωματικά εξαρτήματα.
Κοινές προκλήσεις και βέλτιστες πρακτικές στην επιθεώρηση CMM
Παρά την ακρίβειά της, η επιθεώρηση CMM δεν είναι άτρωτη σε σφάλματα. Η κατανόηση κοινών πηγών αβεβαιότητας μέτρησης και των πρακτικών που τις μετριάζουν είναι απαραίτητη για την απόκτηση αξιόπιστων αποτελεσμάτων επιθεώρησης.
Κοινές Προκλήσεις
- Ακατάλληλη τοποθέτηση: Ένα εξάρτημα που δεν είναι επαρκώς στερεωμένο ή παραμορφώνεται από δυνάμεις σύσφιξης κατά τη μέτρηση θα παράγει ανακριβή αποτελέσματα που δεν αντικατοπτρίζουν την πραγματική γεωμετρία του σε ελεύθερη κατάσταση.
- Διακύμανση θερμοκρασίας: Η μέτρηση ενός εξαρτήματος πριν σταθεροποιηθεί στη θερμοκρασία του δωματίου επιθεώρησης εισάγει σφάλμα θερμικής διαστολής, ιδιαίτερα σημαντικό για μεγαλύτερα εξαρτήματα ή μικρές ανοχές.
- Προβλήματα προσβασιμότητας ανιχνευτή: Οι βαθιές τσέπες, τα εσωτερικά χαρακτηριστικά ή οι σύνθετες γεωμετρίες μπορεί να είναι δύσκολο ή αδύνατο να προσεγγιστούν από έναν τυπικό αισθητήρα, απαιτώντας εξειδικευμένες διαμορφώσεις ανιχνευτών ή εναλλακτικές στρατηγικές μέτρησης.
- Σύνθετες γεωμετρίες: Οι γλυπτές επιφάνειες και τα ελεύθερα περιγράμματα απαιτούν τεχνικές σάρωσης σημειακών νεφών και σύγκρισης επιφανειών που είναι πιο περίπλοκες από την απλή μέτρηση που βασίζεται σε χαρακτηριστικά. [8].
Βέλτιστες Πρακτικές
- Κανονική βαθμονόμηση CMM: Τα μηχανήματα πρέπει να βαθμονομούνται βάσει καθορισμένου χρονοδιαγράμματος, χρησιμοποιώντας πιστοποιημένα τεχνουργήματα αναφοράς, για να διασφαλιστεί ότι η ακρίβεια των μετρήσεων παραμένει εντός της καθορισμένης απόδοσης του μηχανήματος με την πάροδο του χρόνου.
- Η σωστή προετοιμασία των εξαρτημάτων: Θα πρέπει να εφαρμόζονται συνεπείς διαδικασίες καθαρισμού και σταθεροποίησης θερμοκρασίας πριν από κάθε κύκλο επιθεώρησης, ιδιαίτερα για εξαρτήματα με περιορισμένη ανοχή.
- Συνεπείς διαδικασίες επιθεώρησης: Η χρήση τεκμηριωμένων, επαναλήψιμων προγραμμάτων επιθεώρησης αντί για ad hoc χειροκίνητες μετρήσεις διασφαλίζει ότι τα αποτελέσματα είναι συγκρίσιμα μεταξύ χειριστών, βάρδιων και χρονικών περιόδων.
- Εκπαίδευση χειριστή: Η σωστή τεχνική στερέωσης, η επιλογή ανιχνευτή και η ανάπτυξη προγράμματος απαιτούν εκπαιδευμένο προσωπικό που κατανοεί τόσο το λογισμικό CMM όσο και τις αρχές μετρολογίας πίσω από την ακριβή μέτρηση.
- Ενσωμάτωση με ροές εργασίας CAD/CAM: Η απευθείας σύνδεση των προγραμμάτων επιθεώρησης CMM με το μοντέλο CAD του εξαρτήματος βελτιστοποιεί τη δημιουργία προγραμμάτων και διασφαλίζει ότι τα κριτήρια επιθεώρησης παραμένουν συγχρονισμένα με τις αλλαγές σχεδιασμού.
Συμπέρασμα
Η επιθεώρηση CMM έχει γίνει η τυπική μέθοδος για την επαλήθευση της διαστατικής και γεωμετρικής συμμόρφωσης σε εξαρτήματα που έχουν υποστεί κατεργασία CNC, παρέχοντας ένα επίπεδο ακρίβειας και τεκμηρίωσης που οι μέθοδοι χειροκίνητης επιθεώρησης δεν μπορούν να φτάσουν. Από βασικές γραμμικές διαστάσεις έως σύνθετες επεξηγήσεις GD&T και συγκρίσεις επιφανειών ελεύθερης μορφής, τα CMM παρέχουν στους κατασκευαστές έναν αντικειμενικό, επαναλήψιμο τρόπο για να επιβεβαιώσουν ότι ένα εξάρτημα ταιριάζει με τον σκοπό σχεδιασμού του πριν φτάσει στον πελάτη.
Τα οφέλη εκτείνονται πέρα από την απλή επαλήθευση επιτυχίας/αποτυχίας. Η βελτιωμένη ακρίβεια, οι ταχύτεροι κύκλοι επιθεώρησης, η μειωμένη σπατάλη και η γνώση της διαδικασίας που αποκτάται από την ανάλυση τάσεων συμβάλλουν σε καλύτερα αποτελέσματα κατασκευής με την πάροδο του χρόνου. Για κάθε οργανισμό που παράγει εξαρτήματα CNC ακριβείας, ιδίως σε ρυθμιζόμενους κλάδους όπως η αεροδιαστημική και οι ιατρικές συσκευές, η επιθεώρηση CMM δεν είναι ένα προαιρετικό βήμα ποιότητας, αλλά ένα κρίσιμο μέρος της παράδοσης εξαρτημάτων που λειτουργούν αξιόπιστα στην προβλεπόμενη εφαρμογή τους.
Αναφορές
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H., & Alqurashi, HF (2025). Ακρίβεια διαστάσεων και μεταβλητότητα μέτρησης σε εξαρτήματα τόρνευσης CNC χρησιμοποιώντας ψηφιακά παχύμετρα βερνιέρου και μηχανές μέτρησης συντεταγμένων σε πέντε υλικά. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Μοντελοποίηση στρογγυλότητας κατεργασμένων εξαρτημάτων για ανάλυση ανοχής. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (nd). Μηχανές μέτρησης συντεταγμένων: ένα σύγχρονο εργαλείο επιθεώρησης στη μεταποίηση . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, NS, Fletcher, S., & Longstaff, A. (2018). Μείωση της καθυστέρησης μεταξύ κατεργασίας και μέτρησης χρησιμοποιώντας FEA για την πρόβλεψη θερμικών μεταβατικών επιδράσεων στη μέτρηση CMM. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K., & Holub, M. (2024). Μελέτη περίπτωσης για την αξιολόγηση της ικανότητας και της εφαρμοσιμότητας μιας μηχανής μέτρησης συντεταγμένων με αρθρωτό βραχίονα και ενός αισθητήρα Touch-Trigger για μέτρηση σε μηχανή. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23 Φεβρουαρίου 2026). Εξήγηση Μηχανής Μέτρησης Συντεταγμένων (CMM): τύποι, αρχές λειτουργίας, ακρίβεια και εφαρμογές . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z., & Xiong, Y. (2012). Μια νέα προσέγγιση στο σχεδιασμό εξαρτημάτων για την καταστολή των κραδασμών κατεργασίας εύκαμπτου τεμαχίου. Διεθνές Περιοδικό Εργαλειομηχανών και Κατασκευής , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




