Γιατί η κατεύθυνση της δύναμης κοπής έχει μεγαλύτερη σημασία από την προτίμηση φρεζαρίσματος
Η επιλογή της κοπτικής φρέζας με ανοδική πορεία έναντι της συμβατικής φρέζας θα πρέπει να γίνεται με βάση τον έλεγχο της δύναμης κοπής και όχι με βάση τη συνήθεια. Η σωστή επιλογή εξαρτάται από την ακαμψία της μηχανής, την αντίστροφη κίνηση, την αντοχή του εξαρτήματος, την εμπλοκή του εργαλείου, τη συμπεριφορά του υλικού, τις απαιτήσεις φινιρίσματος της επιφάνειας και τον κίνδυνο επιθεώρησης.
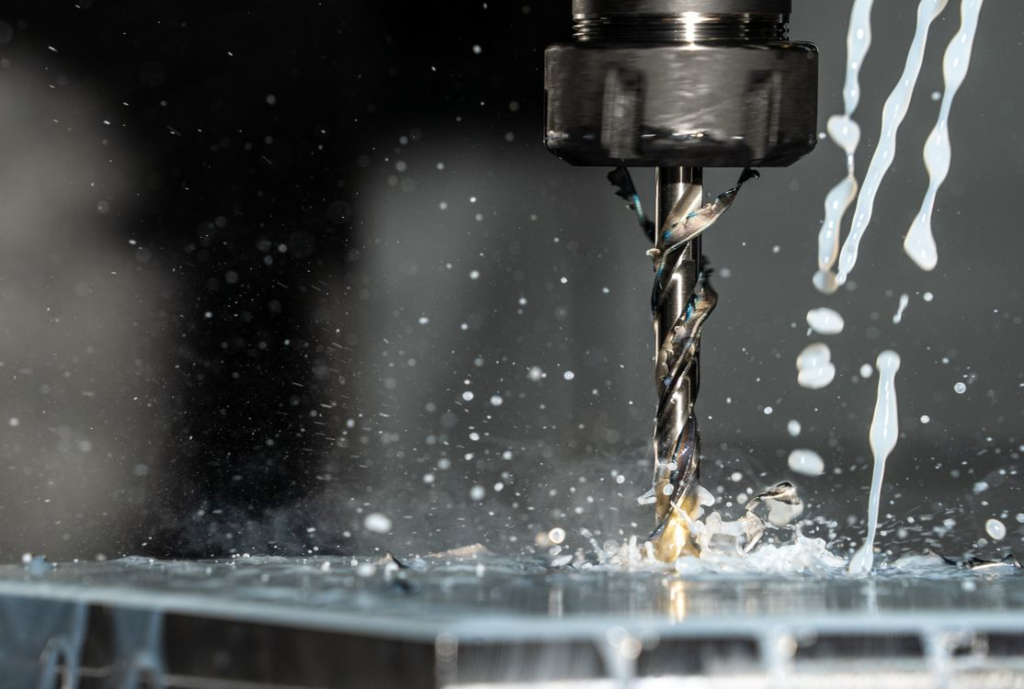
Στην ανοδική άλεση, ο κόφτης περιστρέφεται στην ίδια γενική κατεύθυνση με την τροφοδοσία στη ζώνη κοπής. Στην συμβατική άλεση, ο κόφτης περιστρέφεται αντίθετα από την κατεύθυνση τροφοδοσίας. Αυτή η διαφορά αλλάζει το πάχος των θραυσμάτων, την κατεύθυνση της δύναμης κοπής, την παραγωγή θερμότητας, τη φθορά του εργαλείου, τον σχηματισμό γρεζιών και τη σταθερότητα του εξαρτήματος. [ 2 ]
Για την BaiChuan Precision Manufacturing, το κεντρικό ερώτημα μηχανικής δεν είναι «Ποια μέθοδος είναι καλύτερη;» Το καλύτερο ερώτημα είναι: ποια κατεύθυνση φρεζαρίσματος ελέγχει καλύτερα τη δύναμη, την ακαμψία, την ποιότητα της επιφάνειας και τον κίνδυνο διαστάσεων για αυτό το συγκεκριμένο εξάρτημα;
Η ισχυρότερη στρατηγική φρεζαρίσματος είναι αυτή που διατηρεί τον κόπτη, το εξάρτημα, τη μηχανή και το τεμάχιο εργασίας σταθερά υπό πραγματικές δυνάμεις κοπής.
Πώς ο σχηματισμός τσιπ αλλάζει το φινίρισμα της επιφάνειας, τη διάρκεια ζωής του εργαλείου και τη σταθερότητα της κοπής
Ο σχηματισμός θραυσμάτων αλλάζει το φινίρισμα της επιφάνειας, τη διάρκεια ζωής του εργαλείου και τη σταθερότητα της κοπής, επειδή η ανύψωση και η συμβατική άλεση φορτίζουν διαφορετικά την κοπτική ακμή. Τα εγχειρίδια κοπής μετάλλου εξηγούν ότι το πάχος των θραυσμάτων, η δύναμη κοπής, η θερμότητα και η εμπλοκή του εργαλείου ελέγχουν την απόδοση της κατεργασίας. [ 1 ]
Η φρεζάρισμα με ανοδική κίνηση ξεκινά με ένα παχύτερο τσιπ και τελειώνει με ένα λεπτότερο τσιπ. Η συμβατική φρεζάρισμα ξεκινά με ένα πολύ λεπτό τσιπ και τελειώνει με ένα παχύτερο τσιπ. Αυτή η διαφορά επηρεάζει την τριβή, τη θερμότητα, τη φθορά των ακμών και την ακεραιότητα της επιφάνειας.
Γιατί η άλεση με ανύψωση ξεκινά με μέγιστο πάχος τσιπ
Η φρεζάρισμα με ανοδική κίνηση ξεκινά με το μέγιστο πάχος των θραυσμάτων, επειδή ο κόφτης εμπλέκεται με το υλικό πιο δυναμικά κατά την είσοδο και την έξοδο με μειωμένο πάχος θραυσμάτων. Αυτό συχνά μειώνει την τριβή και βελτιώνει την απομάκρυνση των θραυσμάτων όταν η μηχανή και το εξάρτημα είναι άκαμπτα.
Στις σύγχρονες μηχανές CNC, η φρεζάρισμα με ανοδική κλίση προτιμάται συνήθως για την τελική επεξεργασία των περασμάτων, επειδή μπορεί να παράγει καθαρότερες επιφάνειες και λιγότερη τριβή στην κοπτική άκρη. Μπορεί επίσης να βοηθήσει στη μείωση της συσσώρευσης θερμότητας στο σημείο εισόδου σε σύγκριση με τη συμβατική φρεζάρισμα.
Ωστόσο, η φρεζάρισμα με ανοδική κίνηση μπορεί να τραβήξει τον κόφτη ή το τεμάχιο εργασίας μέσα στην κοπή. Εάν υπάρχει αντίστροφη κίνηση, αδύναμη στερέωση ή υπερβολική εμπλοκή του εργαλείου, η φρεζάρισμα με ανοδική κίνηση μπορεί να δημιουργήσει σφάλματα διαστάσεων ή ζημιά στο εργαλείο.
Γιατί η συμβατική άλεση ξεκινά με ελάχιστο πάχος τσιπ
Η συμβατική φρεζάρισμα ξεκινά με ένα ελάχιστο πάχος κοπής, επειδή η άκρη του κοπτικού αρχίζει να τρίβεται πριν σχηματίσει ένα πλήρες κοπτικό. Αυτό δημιουργεί περισσότερη τριβή και θερμότητα στην αρχή της κοπής.
Αυτή η τριβή μπορεί να αυξήσει τη συσσώρευση ακμών σε όλκιμα υλικά όπως το αλουμίνιο. Μπορεί επίσης να επιδεινώσει τη φθορά του εργαλείου και το φινίρισμα της επιφάνειας εάν η κοπή είναι πολύ ελαφριά ή η απομάκρυνση των θραυσμάτων είναι κακή.
Η συμβατική άλεση μπορεί να είναι χρήσιμη όταν υπάρχει κίνδυνος οπισθοδρόμησης, όταν η επιφάνεια του κοντακιού είναι ακανόνιστη ή όταν η διάταξη δεν είναι αρκετά σταθερή για άλεση σε ανοδική πορεία. Μπορεί να παρέχει καλύτερο έλεγχο σε ορισμένες εργασίες χοντροκομμένης κατεργασίας.
Ποια μέθοδος παράγει καλύτερο φινίρισμα επιφάνειας υπό ελεγχόμενες συνθήκες;
Η φρεζάρισμα με ανοδική πορεία συνήθως παράγει καλύτερο φινίρισμα επιφάνειας υπό ελεγχόμενες συνθήκες CNC, επειδή μειώνει την τριβή και βελτιώνει την αφαίρεση τσιπ. Αυτός είναι ο λόγος για τον οποίο χρησιμοποιείται συχνά για τελικά περάσματα σε αλουμίνιο, επιφάνειες ακριβείας, αισθητικές επιφάνειες και προφίλ με στενή ανοχή. [ 6 ]
Η συμβατική φρεζάρισμα μπορεί να παράγει πιο ορατά σημάδια από το εργαλείο επειδή η κοπτική άκρη τρίβεται πριν από την κοπή. Μπορεί επίσης να ωθήσει τα θραύσματα μπροστά από τον κόφτη, αυξάνοντας την επανακοπή των θραυσμάτων και τη φθορά της επιφάνειας.
| Συντελεστής άλεσης | Αναρρίχηση φρεζαρίσματος | Συμβατική άλεση |
| Πάχος τσιπ | Χοντρό έως λεπτό | Λεπτό έως παχύ |
| Τάση τριβής | Χαμηλότερο όταν είναι σταθερό | Υψηλότερα στην είσοδο |
| Η επιφάνεια τελειώνει | Συχνά καλύτερα σε άκαμπτες μηχανές CNC | Συχνά πιο τραχύ εάν εμφανιστεί τριβή |
| Κίνδυνος αντίδρασης | Υψηλότερο σε χύμα μηχανήματα | Χαμηλότερο κόστος σε μηχανήματα επιρρεπή σε οπισθοδρομήσεις |
| Φόρτωση εργαλείου | Μπορεί να τραβηχτεί στην κοπή | Περισσότερη δύναμη αντίστασης |
| Καλύτερη χρήση | Σταθερό φινίρισμα και ελεγχόμενες ρυθμίσεις CNC | Χονδρόχρωση, χειροκίνητες μηχανές, ασταθές υλικό |
Όταν η ακαμψία της μηχανής καθορίζει τη σωστή στρατηγική φρεζαρίσματος
Η ακαμψία της μηχανής καθορίζει τη σωστή στρατηγική φρεζαρίσματος, επειδή η δύναμη κοπής πρέπει να ελέγχεται από τη δομή της μηχανής, την κίνηση του άξονα, τον άξονα, τη βάση εργαλείων και το εξάρτημα. Μια μέθοδος που λειτουργεί καλά σε ένα άκαμπτο κέντρο κατεργασίας CNC μπορεί να είναι επικίνδυνη σε μια φθαρμένη ή επιρρεπή σε οπισθοδρομήσεις μηχανή.
Η φρεζάρισμα με ανοδική κίνηση εξαρτάται σε μεγάλο βαθμό από τον έλεγχο. Εάν το τραπέζι, ο άξονας ή το εργαλείο κινηθούν απροσδόκητα, ο κόφτης μπορεί να πιάσει το εξάρτημα. Η συμβατική φρεζάρισμα είναι συχνά ασφαλέστερη όπου υπάρχει αντίστροφη κίνηση ή ενδοτικότητα.
Γιατί η οπισθοδρόμηση μπορεί να μετατρέψει την αναρρίχηση σε πρόβλημα ποιότητας
Η αντίστροφη κίνηση μπορεί να μετατρέψει το φρεζάρισμα με ανοδική κίνηση σε πρόβλημα ποιότητας, επειδή η δύναμη φρεζαρίσματος με ανοδική κίνηση μπορεί να τραβήξει το τραπέζι ή το τεμάχιο εργασίας προς την κατεύθυνση τροφοδοσίας. Εάν το μηχάνημα έχει μηχανικό τζόγο, ο κόφτης μπορεί να προχωρήσει πιο γρήγορα από το προβλεπόμενο.
Αυτό δημιουργεί εμπλοκή εργαλείων, κακή επιφάνεια, σφάλμα διαστάσεων και πιθανή ζημιά στα εξαρτήματα. Οι χειροκίνητες φρέζες είναι ιδιαίτερα ευάλωτες επειδή η αντίστροφη κίνηση δεν ελέγχεται από την ανάδραση του σερβομηχανισμού CNC με τον ίδιο τρόπο.
Οι αναφορές ασφαλείας των πανεπιστημιακών εργαστηρίων συχνά προειδοποιούν για την αποφυγή της φρεζαρίσματος σε χειροκίνητες μηχανές, εκτός εάν οι συνθήκες ελέγχονται. Το πρόβλημα δεν είναι ότι η φρεζαρίσματος σε ανάβαση είναι κακή. Το πρόβλημα είναι ότι η φρεζαρίσματος σε ανάβαση απαιτεί έλεγχο της μηχανής. [ 4 ]
Πώς οι σύγχρονες μηχανές CNC άλλαξαν την απόφαση ανάβασης έναντι της συμβατικής
Οι σύγχρονες μηχανές CNC άλλαξαν την απόφαση για την ανάβαση σε σχέση με τις συμβατικές, επειδή οι σφαιρικές βίδες, ο σερβοέλεγχος, η ακαμψία του άξονα και η τοποθέτηση κλειστού βρόχου μειώνουν τον κίνδυνο αντίστροφης κίνησης. Αυτό καθιστά την ανάβαση με φρεζάρισμα πρακτική για πολλές εργασίες φινιρίσματος και παραγωγής. [ 3 ]
Τα μηχανήματα CNC μπορούν να διατηρήσουν ομαλότερη τροφοδοσία, ελεγχόμενη εμπλοκή και επαναλήψιμες διαδρομές εργαλείων. Αυτό επιτρέπει στους προγραμματιστές να χρησιμοποιούν φρεζάρισμα με ανοδική κίνηση για βελτιωμένο φινίρισμα και διάρκεια ζωής του εργαλείου όταν η ρύθμιση είναι σταθερή.
Ωστόσο, η ηλικία και η κατάσταση του μηχανήματος έχουν σημασία. Ένας φθαρμένος άξονας, ένας χαλαρός άξονας, ένα αδύναμο κράτημα του τεμαχίου ή ένα υπερβολικό προεξέχον εργαλείο μπορούν να κάνουν την φρεζάρισμα σε ανοδική πορεία ασταθή ακόμη και σε εξοπλισμό CNC.
Ποιες συνθήκες του μηχανήματος πρέπει να αξιολογηθούν πριν από την επιλογή κατεύθυνσης διαδρομής εργαλείου;
Οι συνθήκες του μηχανήματος που θα πρέπει να αξιολογούνται περιλαμβάνουν την αντίστροφη κίνηση, την κατάσταση του άξονα, την ακρίβεια του άξονα, τη φθορά του μηχανήματος, την ακαμψία της θήκης του εργαλείου και το ιστορικό κραδασμών του μηχανήματος. Η κατεύθυνση φρεζαρίσματος δεν θα πρέπει να επιλέγεται πριν γίνει κατανοητή η κατάσταση του μηχανήματος.
| Κατάσταση μηχανήματος | Γιατί έχει σημασία | Κίνδυνος κατεύθυνσης φρεζαρίσματος |
| Αντίδραση άξονα | Επιτρέπει την ανεξέλεγκτη κίνηση | Τράβηγμα με άλεση αναρρίχησης |
| Φθαρμένη άτρακτος | Αυξάνει τους κραδασμούς | Κακή φινίρισμα και φθορά εργαλείων |
| Αδύναμη εργαλειοθήκη | Μειώνει την ακαμψία | Εκτροπή και φλυαρία |
| Κακή ακρίβεια άξονα | Μετατοπίζει τη θέση της διαδρομής εργαλείων | Σφάλμα διαστάσεων |
| Δόνηση μηχανής | Επηρεάζει το φινίρισμα της επιφάνειας | Σημάδια κυματισμού |
| Παλιό/χειροκίνητο μηχάνημα | Λιγότερος έλεγχος τροφοδοσίας | Κίνδυνος ασφαλείας για αναρρίχηση σε φρεζάρισμα |
Πώς η αντοχή στη συγκράτηση του τεμαχίου αλλάζει την απόδοση φρεζαρίσματος
Η αντοχή στη συγκράτηση του τεμαχίου αλλάζει την απόδοση φρεζαρίσματος επειδή το εξάρτημα πρέπει να αντιστέκεται στις δυνάμεις κοπής από την επιλεγμένη κατεύθυνση. Ένα αδύναμο εξάρτημα μπορεί να επιτρέψει την κίνηση του εξαρτήματος, τους κραδασμούς, την ανύψωση ή την παραμόρφωση.
Μια διαδρομή εργαλείου που είναι σωστή στο CAM μπορεί να αποτύχει εάν το εξάρτημα δεν είναι στερεωμένο κατά μήκος της σωστής διαδρομής φορτίου. Το εξάρτημα πρέπει να στηρίζει το τεμάχιο εργασίας αντίθετα προς την κατεύθυνση της δύναμης κοπής.
Γιατί η ασθενής στερέωση μπορεί να προκαλέσει κίνηση εξαρτήματος κατά την ανοδική άλεση
Η αδύναμη στερέωση μπορεί να προκαλέσει κίνηση του εξαρτήματος κατά την ανοδική άλεση, επειδή ο κόφτης μπορεί να τραβήξει το τεμάχιο εργασίας μέσα στην κοπή. Εάν η κατεύθυνση της σφιγκτήρα, η επιφάνεια στήριξης ή το σύστημα τοποθέτησης είναι αδύναμα, το εξάρτημα μπορεί να μετακινηθεί κατά την κατεργασία.
Αυτό είναι συνηθισμένο σε λεπτές πλάκες, μικρά εξαρτήματα, ψηλά εξαρτήματα, χυτά εξαρτήματα και εξαρτήματα με περιορισμένη περιοχή σύσφιξης. Η κίνηση μπορεί να είναι αρκετά μικρή ώστε να αποφεύγονται εμφανείς ζημιές, αλλά αρκετά μεγάλη ώστε να υπάρχει ανοχή αστοχίας.
Οι διορθωτικές ενέργειες περιλαμβάνουν ισχυρότερη σύσφιξη, βελτιωμένη στήριξη, μειωμένη ακτινική εμπλοκή, χαμηλότερη δύναμη κοπής και αλλαγή της κατεύθυνσης της διαδρομής του εργαλείου.
Όταν η συμβατική άλεση παρέχει καλύτερη σταθερότητα διεργασίας
Η συμβατική φρεζάρισμα μπορεί να προσφέρει καλύτερη σταθερότητα διεργασίας όταν υπάρχει τραχύ υλικό, περιορισμένη στήριξη, κλίμακα, δέρμα χύτευσης ή αβεβαιότητα ως προς την τοποθέτηση. Μπορεί να μειώσει την τάση του κοπτικού να τραβάει μέσα στο εξάρτημα.
Αυτό μπορεί να είναι χρήσιμο κατά την τραχύτητα, ειδικά πριν το εξάρτημα αποκτήσει σταθερές επιφάνειες αναφοράς. Αφού βελτιωθεί η τραχύτητα και η στερέωση, μπορεί να χρησιμοποιηθεί φρεζάρισμα με ανοδική κλίση για την τελική επεξεργασία των περασμάτων.
Η ισχυρότερη διαδικασία χρησιμοποιεί συχνά και τις δύο μεθόδους: τη συμβατική άλεση, όπου απαιτείται έλεγχος κατά την τραχύτητα, και την άλεση με ανοδική πορεία, όπου απαιτείται ποιότητα επιφάνειας κατά το φινίρισμα.
Πώς ο σχεδιασμός του εξαρτήματος επηρεάζει τον έλεγχο της δύναμης κοπής
Ο σχεδιασμός των εξαρτημάτων επηρεάζει τον έλεγχο της δύναμης κοπής καθορίζοντας πώς το εξάρτημα αντιστέκεται στο φορτίο του κοπτικού. Ο προσανατολισμός του σφιγκτήρα, τα σημεία στήριξης, τα στηρίγματα, οι πείροι τοποθέτησης και η πίεση της μέγγενης επηρεάζουν όλα τη σταθερότητα.
Ένα εξάρτημα θα πρέπει να στηρίζει το εξάρτημα κοντά στη ζώνη κοπής, όταν είναι δυνατόν. Οι περιοχές που δεν υποστηρίζονται ενδέχεται να δονούνται, να λυγίζουν ή να μετακινούνται. Αυτό είναι ιδιαίτερα σημαντικό για λεπτά τοιχώματα, τσέπες και μακριά εξαρτήματα.
| Πρόβλημα με το εξάρτημα | Λειτουργία αποτυχίας | Διόρθωση |
| Το φορτίο σφιγκτήρα δεν είναι ευθυγραμμισμένο με τη δύναμη | Μερική βάρδια | Επαναπροσανατολισμός σφιγκτήρων ή διαδρομής εργαλείων |
| Μη υποστηριζόμενη λειτουργία λεπτού | Τρομοκρατική κίνηση ή εκτροπή | Προσθέστε υποστήριξη για ένα μηχάνημα σταδιακά |
| Αδύναμη επιφάνεια εντοπισμού | Κίνηση δεδομένων | Βελτίωση της γεωμετρίας εντοπισμού |
| Υπερβολική πίεση μέγγενης | Παραμόρφωση μέρους | Χρησιμοποιήστε ισορροπημένη σύσφιξη |
| Κακή πρόσβαση | Μεγάλη απαίτηση εργαλείου | Επανασχεδιασμός του εξαρτήματος ή της ακολουθίας λειτουργίας |
Γιατί οι λεπτοί τοίχοι και τα ελαφριά χαρακτηριστικά αντιδρούν διαφορετικά στην κατεύθυνση φρεζαρίσματος
Τα λεπτά τοιχώματα και τα ελαφριά στοιχεία αντιδρούν διαφορετικά στην κατεύθυνση φρεζαρίσματος, επειδή οι δυνάμεις κοπής μπορούν να κάμψουν το μη υποστηριζόμενο υλικό. Η μέθοδος φρεζαρίσματος αλλάζει εάν ο τοίχος ωθείται προς το στήριγμα, τραβιέται μακριά από το στήριγμα ή διεγείρεται σε δόνηση.
Αυτό είναι ένα σημαντικό πρόβλημα σε βάσεις αεροδιαστημικής, περιβλήματα ηλεκτρονικών, ψύκτρες και ελαφριά εξαρτήματα αλουμινίου. Ένας τοίχος μπορεί να περάσει τον έλεγχο CAD αλλά να αποτύχει κατά την κατεργασία λόγω της κατεύθυνσης της δύναμης.
Πώς οι δυνάμεις κοπής επηρεάζουν την παραμόρφωση λεπτού τοιχώματος
Οι δυνάμεις κοπής επηρεάζουν την παραμόρφωση των λεπτών τοιχωμάτων πιέζοντας ή τραβώντας το υλικό κατά την εμπλοκή. Τα λεπτά τοιχώματα έχουν χαμηλή ακαμψία, επομένως ενδέχεται να κάμπτονται μακριά από τον κόφτη και να επανέρχονται στη συνέχεια.
Αυτό δημιουργεί διακύμανση στο πάχος του τοιχώματος, κακή ευθύτητα, κωνικότητα, σημάδια κυματισμού και προβλήματα στο φινίρισμα της επιφάνειας. Σε σοβαρές περιπτώσεις, το εξάρτημα μπορεί να περάσει με επιτυχία τη μέτρηση κατά τη διάρκεια της διαδικασίας ενώ είναι στερεωμένο, αλλά να μην περάσει τον τελικό έλεγχο μετά την αποσφίγγιση.
Η κατεύθυνση φρεζαρίσματος θα πρέπει να επιλέγεται με βάση την υποστήριξη του τοίχου. Στόχος είναι να φορτιστεί ο τοίχος προς την κατεύθυνση που ελαχιστοποιεί την κίνηση.
Ποια κατεύθυνση φρεζαρίσματος υποστηρίζει καλύτερα τη σταθερότητα του τοίχου;
Η κατεύθυνση φρεζαρίσματος που υποστηρίζει καλύτερα τη σταθερότητα του τοίχου εξαρτάται από την εμπλοκή του εργαλείου, τη γεωμετρία του τοίχου και τη στήριξη του εξαρτήματος. Δεν υπάρχει καθολική απάντηση για κάθε λεπτό τοίχωμα.
Η φρεζάρισμα με ανοδική κίνηση μπορεί να βελτιώσει το φινίρισμα εάν ο τοίχος υποστηρίζεται και η εμπλοκή του εργαλείου είναι ελεγχόμενη. Η συμβατική φρεζάρισμα μπορεί να είναι ασφαλέστερη εάν οι δυνάμεις ανοδικής κίνησης τραβούν τον τοίχο ή το εξάρτημα μέσα στον κόφτη.
Για κρίσιμα λεπτά τοιχώματα, οι προγραμματιστές συχνά αφήνουν το τελικό υλικό, τραχύνουν ομοιόμορφα και τις δύο πλευρές, μειώνουν την ακτινική εμπλοκή, χρησιμοποιούν αιχμηρά εργαλεία και τελειώνουν με την κατεύθυνση που παράγει τη λιγότερο μετρούμενη παραμόρφωση.
Παράδειγμα αεροδιαστημικής: Βάση αλουμινίου με τσέπες με απαιτήσεις ανοχής σφιχτού τοίχου
Οι βάσεις αλουμινίου με θήκες αεροδιαστημικής συχνά περιλαμβάνουν λεπτές νευρώσεις και θήκες μείωσης βάρους. Αυτά τα σχέδια μειώνουν τη μάζα αλλά καθιστούν την κατεύθυνση κατεργασίας πιο σημαντική.
Εάν η φρεζάρισμα με ανοδική κίνηση τραβήξει έναν λεπτό τοίχο μακριά από τη στήριξη, το πάχος του τοίχου ενδέχεται να αποτύχει. Εάν η συμβατική φρεζάρισμα τρίβει και θερμαίνει τον τοίχο, το φινίρισμα και ο έλεγχος των διαστάσεων ενδέχεται να επηρεαστούν. Η σωστή διαδικασία πρέπει να ελέγχει τη δύναμη κοπής, την ακολουθία τραχύτητας, τη στήριξη και την επιθεώρηση.
Για ελαφριά αεροδιαστημικά εξαρτήματα, η κατεύθυνση φρεζαρίσματος δεν αποτελεί προτίμηση προγραμματισμού. Είναι μέρος της στρατηγικής ελέγχου διαστάσεων.
Πώς οι ιδιότητες των υλικών επηρεάζουν την ανάβαση έναντι της συμβατικής απόφασης
Οι ιδιότητες των υλικών επηρεάζουν την απόφαση για ανάβαση σε σχέση με τις συμβατικές, επειδή τα υλικά από αλουμίνιο, ανοξείδωτο χάλυβα, τιτάνιο και χυτά συμπεριφέρονται διαφορετικά υπό τις δυνάμεις κοπής. Ο σχηματισμός θραυσμάτων, η παραγωγή θερμότητας, η φθορά των εργαλείων και το σχίσιμο της επιφάνειας εξαρτώνται όλα από την απόκριση του υλικού.
Μια στρατηγική που παράγει εξαιρετικά αποτελέσματα σε αλουμίνιο 6061 μπορεί να μην συμπεριφέρεται το ίδιο σε τιτάνιο ή χυτοσίδηρο.
Γιατί το αλουμίνιο, το ανοξείδωτο ατσάλι, το τιτάνιο και τα χυτά υλικά συμπεριφέρονται διαφορετικά
Το αλουμίνιο είναι όλκιμο και μπορεί να σχηματίσει συσσωρευμένες ακμές όταν η τριβή και η θερμότητα δεν ελέγχονται. Η άλεση με ανοδική κλίση συχνά βοηθά στην επίτευξη καθαρότερων φινιρισμάτων στο αλουμίνιο όταν η διάταξη είναι άκαμπτη.
Ο ανοξείδωτος χάλυβας παράγει περισσότερη θερμότητα και μπορεί να σκληρύνει εάν οι συνθήκες κοπής είναι κακές. Το τιτάνιο διατηρεί τη θερμότητα κοντά στη ζώνη κοπής και απαιτεί προσεκτική χρήση του εργαλείου. Τα χυτά υλικά μπορεί να περιλαμβάνουν σκληρά εξωτερικά στρώματα, άλατα ή διακοπτόμενες συνθήκες κοπής.
Η συμπεριφορά του υλικού θα πρέπει να εξεταστεί πριν από την επιλογή της κατεύθυνσης φρεζαρίσματος, της γεωμετρίας του κοπτικού, της τροφοδοσίας ανά δόντι, του ψυκτικού μέσου και της στρατηγικής εμπλοκής.
Όταν οι συσσωρευμένες άκρες και οι μουτζούρες υλικού γίνονται σημαντικοί κίνδυνοι
Οι συσσωρευμένες άκρες και το μουτζούρωμα του υλικού αποτελούν σημαντικούς κινδύνους όταν το όλκιμο υλικό τρίβεται αντί να κόβει καθαρά. Η συμβατική φρεζάρισμα μπορεί να αυξήσει αυτόν τον κίνδυνο κατά την είσοδο, επειδή το πάχος των θραυσμάτων ξεκινά σχεδόν από το μηδέν.
Αυτό μπορεί να προκαλέσει σχίσιμο στην επιφάνεια, κακό φινίρισμα, συσσώρευση άκρων εργαλείου και διαφοροποίηση στις διαστάσεις. Τα εξαρτήματα αλουμινίου με αισθητικές ή στεγανοποιητικές επιφάνειες είναι ιδιαίτερα ευαίσθητα.
Η φρεζάρισμα με ανοδική κίνηση μπορεί να μειώσει την τριβή σε σταθερές μηχανές, αλλά το εργαλείο πρέπει να παραμένει αιχμηρό και το φορτίο θραυσμάτων πρέπει να είναι αρκετά υψηλό για να κόβει αντί να γυαλίζει.
Γιατί τα σκληρά επιφανειακά στρώματα και η κλίμακα μερικές φορές ευνοούν τη συμβατική άλεση
Τα σκληρά επιφανειακά στρώματα και η κλίμακα μερικές φορές ευνοούν τη συμβατική άλεση κατά την αδροποίηση, επειδή η άλεση με ανοδική κλίση μπορεί να επηρεάσει άμεσα την κοπτική ακμή στο μέγιστο πάχος του θραύσματος. Αυτό μπορεί να είναι δύσκολο για τα εργαλεία κατά την κοπή χυτευμένου δέρματος, οξειδωμένου υλικού ή ακανόνιστου σφυρήλατου υλικού.
Η συμβατική φρεζάρισμα μπορεί να επιτρέψει μια πιο σταδιακή είσοδο στην κοπή. Αφού αφαιρεθεί η τραχιά επιφάνεια, μπορεί να χρησιμοποιηθεί φρεζάρισμα με ανοδική κλίση για φινίρισμα.
Αυτή η προσέγγιση είναι συνηθισμένη όταν η κατάσταση του αποθέματος είναι αβέβαιη ή όταν η πρώτη λειτουργία πρέπει να δημιουργήσει σταθερές επιφάνειες αναφοράς.
Πώς αλλάζουν η φθορά του εργαλείου και η διάρκεια ζωής του κοπτικού με την κατεύθυνση φρεζαρίσματος
Η φθορά του εργαλείου και η διάρκεια ζωής του κοπτικού αλλάζουν με την κατεύθυνση φρεζαρίσματος, επειδή το πάχος των θραυσμάτων, η τριβή, η θερμότητα και η φόρτιση της ακμής διαφέρουν. Η θεωρία κοπής μετάλλου συνδέει τη φθορά του εργαλείου με τη θερμοκρασία κοπής, την επαφή με την ακμή, το φορτίο και τη συμπεριφορά του υλικού.
Ένας φθαρμένος κόφτης αλλάζει επίσης τον τρόπο με τον οποίο αποδίδουν η ανοδική κίνηση και η συμβατική φρεζάρισμα. Μια διαδρομή εργαλείου που λειτουργεί με έναν κοφτερό κόφτη μπορεί να έχει κακά αποτελέσματα μετά την εμφάνιση φθοράς στις άκρες.
Ποια στρατηγική κοπής μειώνει την τριβή και το σπάσιμο των άκρων;
Η φρεζάρισμα με ανοδική κίνηση συχνά μειώνει την τριβή και το σπάσιμο των άκρων σε άκαμπτες μηχανές CNC, επειδή ο κόφτης ξεκινά με ένα πραγματικό τσιπ και εξέρχεται με ένα λεπτότερο τσιπ. Αυτό μπορεί να μειώσει τη θερμότητα στην είσοδο και να βελτιώσει το φινίρισμα της επιφάνειας.
Η συμβατική φρεζάρισμα μπορεί να αυξήσει την τριβή στην αρχή της κοπής. Εάν το φορτίο θραυσμάτων είναι πολύ χαμηλό, ο κόφτης μπορεί να γλιστρήσει πριν από την κοπή, αυξάνοντας τη θερμότητα και τη φθορά.
Ωστόσο, η ασταθής ανοδική άλεση μπορεί να προκαλέσει θραύση στα εργαλεία εάν η εμπλοκή είναι πολύ έντονη. Η διάρκεια ζωής του εργαλείου εξαρτάται από ολόκληρο το σύστημα και όχι μόνο από την κατεύθυνση άλεσης.
Πώς συμπεριφέρονται διαφορετικά τα φθαρμένα εργαλεία κατά την ανάβαση και τη συμβατική άλεση
Τα φθαρμένα εργαλεία συμπεριφέρονται διαφορετικά επειδή οι ακμές κοπής γίνονται λιγότερο αιχμηρές και απαιτούν περισσότερη δύναμη. Η συμβατική φρεζάρισμα μπορεί να τρίβεται πιο έντονα με μια αμβλεία άκρη. Η φρεζάρισμα με ανοδική κίνηση μπορεί να γίνει πιο ασταθής εάν το εργαλείο τραβάει υπό υψηλότερο φορτίο κοπής. [ 5 ]
Ένα φθαρμένο εργαλείο μπορεί να προκαλέσει κροταλίσματα, γρέζια, κακό φινίρισμα και διαστατική μετατόπιση. Η επιθεώρηση μπορεί να αποκαλύψει επιφανειακά ελαττώματα πριν εμφανιστεί η διαστατική αστοχία.
Τα αρχεία φθοράς των εργαλείων θα πρέπει να εξετάζονται παράλληλα με τα δεδομένα τραχύτητας επιφάνειας και τις αναφορές διαστάσεων. Αυτό βοηθά στη σύνδεση των αλλαγών στη διαδικασία με την ποιότητα του εξαρτήματος.
Γιατί οι βαθιές τσέπες και τα μακριά εργαλεία δημιουργούν πρόσθετους κινδύνους φρεζαρίσματος
Οι βαθιές τσέπες και τα μακριά εργαλεία δημιουργούν πρόσθετους κινδύνους φρεζαρίσματος, επειδή η προεξοχή του εργαλείου αυξάνει την παραμόρφωση. Η κατεύθυνση φρεζαρίσματος αλλάζει τον τρόπο με τον οποίο εμφανίζεται αυτή η παραμόρφωση στους τοίχους, το δάπεδο και τις γωνιακές επιφάνειες. [ 7 ]
Ένα μακρύ εργαλείο μπορεί να λυγίσει υπό την επίδραση της δύναμης κοπής, προκαλώντας κωνικότητα, κυματισμό, κακό φινίρισμα και αστοχία ανοχής. Αυτό είναι συνηθισμένο σε καλούπια, περιβλήματα, τσέπες, περιβλήματα και σώματα βαλβίδων.
Πώς αλλάζει η κάμψη του εργαλείου κατά την κατεργασία με βαθιά τσέπη
Η παραμόρφωση του εργαλείου αυξάνεται καθώς αυξάνεται η προεξοχή του εργαλείου. Ένας μακρύς κόφτης συμπεριφέρεται λιγότερο άκαμπτα από έναν κοντό κόφτη, ειδικά υπό υψηλή ακτινική εμπλοκή.
Στην ανοδική άλεση, η έλξη του κοπτικού μπορεί να επηρεάσει την ακρίβεια του τοίχου εάν το εργαλείο και το εξάρτημα δεν είναι σταθερά. Στη συμβατική άλεση, η τριβή και η θερμότητα μπορούν να επιδεινώσουν το φινίρισμα και τη φθορά του εργαλείου.
Η κατεργασία με βαθύ τσέπη θα πρέπει να χρησιμοποιεί μειωμένη ακτινική εμπλοκή, σταδιακή εκχόνδριση, επαρκή εκκένωση των ροκανιδιών και φινιρίσματα που ελαχιστοποιούν τη δύναμη.
Ποια στρατηγική φρεζαρίσματος ελέγχει καλύτερα τις λειτουργίες κοπής σε μεγάλη απόσταση;
Η καλύτερη στρατηγική φρεζαρίσματος για κοπή σε μεγάλη απόσταση εξαρτάται από την ακαμψία του εργαλείου, την υποστήριξη του τοίχου, την εμπλοκή και τις απαιτήσεις της επιφάνειας. Η φρεζάρισμα με ανοδική πορεία προτιμάται συχνά για το τελικό φινίρισμα όταν η ακαμψία είναι επαρκής. Η συμβατική φρεζάρισμα μπορεί να είναι χρήσιμη κατά την τραχύτητα ή όταν ο κίνδυνος τραβήγματος είναι υψηλός.
Οι προγραμματιστές θα πρέπει να αποφεύγουν την εφαρμογή μίας μεθόδου σε κάθε τοίχωμα μιας βαθιάς θήκης. Τα απέναντι τοιχώματα μπορεί να αντιδρούν διαφορετικά επειδή αλλάζει η κατεύθυνση της δύναμης κοπής.
Πώς τα αποτελέσματα των επιθεωρήσεων αποκαλύπτουν προβλήματα στη διαδικασία άλεσης
Τα αποτελέσματα της επιθεώρησης αποκαλύπτουν προβλήματα κατά τη διαδικασία φρεζαρίσματος, επειδή τα ελαττώματα συχνά εμφανίζονται ως σημάδια στην επιφάνεια, κατεύθυνση γρεζιών, κωνικότητα, διακύμανση τοιχώματος, κυματισμός ή ασυνεπής τραχύτητα. Η επιθεώρηση διαστάσεων από μόνη της μπορεί να μην εξηγήσει γιατί το εξάρτημα παρουσιάζει βλάβη.
Οι μηχανικοί ποιότητας θα πρέπει να συνδέουν τα ευρήματα της επιθεώρησης με την κατεύθυνση της διαδρομής του εργαλείου, την κατάσταση του κοπτικού, τη συγκράτηση του τεμαχίου εργασίας και τη συμπεριφορά του υλικού.
Ποια επιφανειακά ελαττώματα υποδεικνύουν λανθασμένη κατεύθυνση φρεζαρίσματος;
Τα επιφανειακά ελαττώματα που μπορεί να υποδηλώνουν λανθασμένη κατεύθυνση φρεζαρίσματος περιλαμβάνουν σημάδια τριξίματος, σχίσιμο, σημάδια τροφοδοσίας, γρέζια σε κρίσιμες άκρες, κωνικότητα τοίχου και ασυνεπές φινίρισμα.
Το κροτάλισμα μπορεί να υποδηλώνει αδύναμη στήριξη, υπερβολική προεξοχή του εργαλείου ή ασταθή φόρτωση του κοπτικού. Η κατεύθυνση του γρεζιού μπορεί να δείχνει πού εξέρχεται το κοπτικό από το υλικό. Το σχίσιμο της επιφάνειας μπορεί να υποδηλώνει τριβή, συσσωρευμένη άκρη ή κακή απομάκρυνση των θραυσμάτων.
Αυτά τα ευρήματα βοηθούν τους προγραμματιστές να προσαρμόσουν την κατεύθυνση φρεζαρίσματος, την εμπλοκή, την ταχύτητα κοπής, την τροφοδοσία και την επιλογή εργαλείου.
Γιατί η διαστατική ακρίβεια από μόνη της δεν λέει την πλήρη ιστορία
Η ακρίβεια των διαστάσεων από μόνη της δεν λέει την πλήρη αλήθεια, επειδή ένα εξάρτημα μπορεί να πληροί τις διαστάσεις αλλά να μην ανταποκρίνεται στις απαιτήσεις ακεραιότητας της επιφάνειας, ποιότητας ακμών, απόδοσης στεγανοποίησης ή αισθητικής.
Μια επιφάνεια στεγανοποίησης με κυματισμούς μπορεί να παρουσιάσει διαρροή ακόμη και αν οι διαστάσεις της είναι αποδεκτές. Ένα εξάρτημα ιατρικής συσκευής με γρέζια ενδέχεται να μην περάσει τον έλεγχο ασφαλείας. Ένα περίβλημα ηλεκτρονικών συσκευών με ορατό σχίσιμο ενδέχεται να μην περάσει τον αισθητικό έλεγχο.
Η επιθεώρηση θα πρέπει να περιλαμβάνει την τραχύτητα της επιφάνειας, τον έλεγχο των γρεζιών, την ποιότητα του τοίχου και την αξιολόγηση της λειτουργικής επιφάνειας, όπου απαιτείται.
Δεδομένα κατασκευής προς εξέταση πριν από την έγκριση της διαδικασίας
Τα δεδομένα κατασκευής θα πρέπει να εξετάζονται πριν από την έγκριση της διαδικασίας, επειδή η κατεύθυνση άλεσης επηρεάζει πολλά μετρήσιμα αποτελέσματα. Οι αναφορές τραχύτητας επιφάνειας, τα αρχεία φθοράς των εργαλείων, το ιστορικό κυματισμών, τα δεδομένα CMM και η επιθεώρηση γρεζιών βοηθούν στην επικύρωση της διαδικασίας.
| Δεδομένα Παραγωγής | Τι δείχνει | Υποστηριζόμενη Απόφαση Διαδικασίας |
| Αναφορά τραχύτητας επιφάνειας | Ποιότητα φινιρίσματος | Επιλογή κατεύθυνσης φινιρίσματος |
| Αρχείο φθοράς εργαλείων | Ανάλυση ακμών | Ρύθμιση διαδρομής εργαλείου και κοπτικού |
| Ανάλυση συνομιλίας | Ζήτημα σταθερότητας | Αλλαγή στην απασχόληση ή στην απασχόληση |
| Δεδομένα πάχους τοιχώματος | Κίνδυνος εκτροπής | Στρατηγική λεπτού τοιχώματος |
| Επιθεώρηση γρεζιών | Συμπεριφορά διάσπασης άκρων | Κατεύθυνση και σχέδιο αφαίρεσης γρεζιών |
| Επιθεώρηση διαστάσεων | Τάση ακρίβειας | Έγκριση διαδικασίας |
Παραδείγματα Βιομηχανίας όπου η Κατεύθυνση Άλεσης Καθορίζει την Επιτυχία της Παραγωγής
Η κατεύθυνση φρεζαρίσματος καθορίζει την επιτυχία της παραγωγής στην αυτοκινητοβιομηχανία, την αεροδιαστημική, την ιατρική, την ηλεκτρονική και τη βιομηχανική κατασκευή, επειδή κάθε τομέας ενέχει διαφορετικούς κινδύνους. Κάποιοι δίνουν προτεραιότητα στον χρόνο κύκλου. Άλλοι δίνουν προτεραιότητα στην ακεραιότητα της επιφάνειας, στον έλεγχο των γρεζιών, στη σταθερότητα των λεπτών τοιχωμάτων ή στη διάρκεια ζωής του εργαλείου.
Εξαρτήματα Αυτοκινήτων: Ισορροπία Ποιότητας Επιφάνειας και Ταχύτητας Παραγωγής
Τα εξαρτήματα αυτοκινήτων, όπως τα περιβλήματα κιβωτίου ταχυτήτων, τα εξαρτήματα μπαταριών EV και οι δομικές βάσεις, απαιτούν επαναλαμβανόμενη κατεργασία με ελεγχόμενο κόστος. Η κατεύθυνση φρεζαρίσματος επηρεάζει τη φθορά του εργαλείου, το φινίρισμα της επιφάνειας και τη συνέπεια της παραγωγής.
Η φρεζάρισμα με ανοδική πορεία μπορεί να χρησιμοποιηθεί για τελικές επιφάνειες και προφίλ σε άκαμπτο εξοπλισμό παραγωγής. Η συμβατική φρεζάρισμα μπορεί να χρησιμοποιηθεί κατά την χοντρή κατεργασία όταν η κατάσταση του αποθέματος ή ο κίνδυνος στερέωσης απαιτεί ασφαλέστερη εμπλοκή.
Αεροδιαστημικά Στοιχεία: Έλεγχος της Σταθερότητας Λεπτών Τοιχωμάτων και της Ακεραιότητας της Επιφάνειας
Τα εξαρτήματα αεροδιαστημικής, όπως οι ελαφριές βάσεις στήριξης, τα δομικά εξαρτήματα και τα εξαρτήματα αλουμινίου με θήκες, συχνά περιλαμβάνουν λεπτά τοιχώματα και υψηλές αναλογίες αφαίρεσης υλικού. Η κατεύθυνση φρεζαρίσματος επηρεάζει την παραμόρφωση του τοιχώματος και την ακεραιότητα της επιφάνειας.
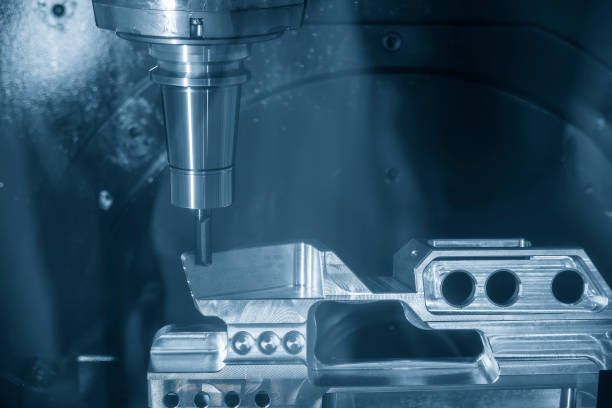
Η αεροδιαστημική κατεργασία δεν πρέπει να επιλέγει την ανοδική άλεση μόνο και μόνο επειδή βελτιώνει το φινίρισμα. Η απόφαση πρέπει να καθορίζεται από την ακαμψία, την υποστήριξη, την εμπλοκή του εργαλείου και τις απαιτήσεις επιθεώρησης του εξαρτήματος.
Εξαρτήματα Ιατρικών Συσκευών: Επίτευξη Ελέγχου Γρεζιών και Επιφανειών Ακριβείας
Τα εξαρτήματα ιατρικών συσκευών, όπως οι λαβές εργαλείων, τα χειρουργικά εργαλεία, τα διαγνωστικά περιβλήματα και τα εξαρτήματα ακριβείας, απαιτούν έλεγχο των γρεζιών και καθαρές επιφάνειες. Η κατεύθυνση φρεζαρίσματος μπορεί να αλλάξει τη θέση των γρεζιών και το σχίσιμο της επιφάνειας.
Για τα ιατρικά εξαρτήματα, η καλύτερη διαδικασία είναι αυτή που δημιουργεί αξιόπιστες επιφάνειες και προσβάσιμη αφαίρεση γρεζιών. Μια οπτικά καθαρή επιφάνεια δεν είναι αρκετή εάν οι άκρες παραμένουν επικίνδυνες ή δύσκολες στην επιθεώρηση.
Ηλεκτρονικά εξαρτήματα: Διαχείριση ψυκτικών συσκευών, περιβλημάτων και λεπτών χαρακτηριστικών
Τα ηλεκτρονικά μέρη, όπως τα περιβλήματα CNC, τα περιβλήματα RF, οι ψύκτρες και τα πτερύγια ψύξης, συχνά περιλαμβάνουν λεπτά χαρακτηριστικά και αισθητικές επιφάνειες. Η κατεύθυνση φρεζαρίσματος επηρεάζει τα σημάδια του εργαλείου, την παραμόρφωση του λεπτού πτερυγίου και την τελική εμφάνιση.
Η φρεζάρισμα με ανύψωση είναι συχνά χρήσιμη για το φινίρισμα ορατών επιφανειών αλουμινίου, αλλά τα πτερύγια ψύκτρας και τα λεπτά τοιχώματα χρειάζονται προσεκτική στήριξη. Η στρατηγική πρέπει να προστατεύει την επιπεδότητα, την ποιότητα της επιφάνειας και την εφαρμογή συναρμολόγησης.
Εξαρτήματα Βιομηχανικού Εξοπλισμού: Μείωση της Φθοράς των Εργαλείων Διατηρώντας παράλληλα την Ακρίβεια
Τα βιομηχανικά εξαρτήματα, όπως τα μπλοκ βαλβίδων, οι πλάκες εργαλείων, τα ρομποτικά εξαρτήματα, οι πολλαπλές εξαγωγής και οι βάσεις στήριξης, συχνά απαιτούν ανθεκτικές επιφάνειες και ακριβείς σχέσεις οπών. Η κατεύθυνση φρεζαρίσματος επηρεάζει τη διάρκεια ζωής του εργαλείου και τη διαστατική συνέπεια.
Τα μπλοκ βαλβίδων ενδέχεται να χρειάζονται σταθερή χοντροκομμένη κατεργασία και ακριβές φινίρισμα. Οι πλάκες εργαλείων ενδέχεται να χρειάζονται καθαρές επιφάνειες και επιπεδότητα. Οι ρομποτικές λαβίδες μπορεί να περιλαμβάνουν λεπτά τμήματα όπου η κατεύθυνση της δύναμης κοπής επηρεάζει την ακρίβεια.
Ποια μηχανολογικά αρχεία πρέπει να εξεταστούν πριν από την επιλογή κατεύθυνσης φρεζαρίσματος;
Τα μηχανολογικά αρχεία θα πρέπει να ελέγχονται πριν από την επιλογή της κατεύθυνσης φρεζαρίσματος, επειδή η κατεύθυνση της διαδρομής του εργαλείου πρέπει να υποστηρίζει τη λειτουργία, το υλικό, την ανοχή και τις ανάγκες επιθεώρησης του εξαρτήματος. Η απόφαση θα πρέπει να λαμβάνεται πριν από τον τελικό προγραμματισμό και όχι να διορθώνεται μετά την εμφάνιση των απορριμμάτων.
Αρχεία Μηχανικών προς Αναθεώρηση
| Αρχείο Μηχανικής | Γιατί έχει σημασία |
| μοντέλο CAD | Δείχνει τοίχους, τσέπες, πρόσβαση και κατεύθυνση κοπής |
| Σχέδιο ανοχής | Προσδιορίζει κρίσιμες επιφάνειες και διαστάσεις |
| Προδιαγραφές υλικού | Προβλέπει τη θερμότητα, τη συμπεριφορά θραύσης και τον κίνδυνο συσσώρευσης άκρων |
| Απαιτήσεις φινιρίσματος επιφάνειας | Καθορίζει τη στρατηγική τερματισμού |
| Σχέδιο αγώνων | Επιβεβαιώνει την αντίσταση και την υποστήριξη δύναμης |
| Σχέδιο επιθεώρησης | Δείχνει πώς θα επαληθευτεί η επιτυχία της διαδικασίας |
Δεδομένα κατασκευής προς ανασκόπηση
| Δεδομένα Παραγωγής | Γιατί έχει σημασία |
| Αναφορά ικανότητας μηχανήματος | Επιβεβαιώνει την ακαμψία και την κατάσταση του άξονα |
| Μέτρηση οπισθοδρόμησης | Προσδιορίζει τον κίνδυνο ανάβασης και έλξης κατά την άλεση |
| Ιστορικό φθοράς εργαλείων | Δείχνει τη διάρκεια ζωής και το μοτίβο αστοχίας της άκρης |
| Επικύρωση συγκράτησης τεμαχίου εργασίας | Επιβεβαιώνει τη σταθερότητα του εξαρτήματος |
| Δεδομένα τραχύτητας επιφάνειας | Επιβεβαιώνει την ποιότητα του φινιρίσματος |
| Αναφορές επιθεώρησης | Δείχνει τις διαστατικές και επιφανειακές τάσεις |
Πλαίσιο Αποφάσεων: Πώς να Επιλέξετε Μεταξύ Αναρρίχησης και Συμβατικής Φρεζαρίσματος
Η επιλογή μεταξύ ανοδικής και συμβατικής φρεζαρίσματος θα πρέπει να βασίζεται στον έλεγχο της δύναμης, την ακαμψία της μηχανής, την αντοχή στη συγκράτηση του τεμαχίου, την κατάσταση του υλικού, το φινίρισμα της επιφάνειας και τα αποτελέσματα της επιθεώρησης. Η καλύτερη επιλογή δεν είναι καθολική. [ 8 ]
Χρησιμοποιήστε το Climb Milling όταν:
Χρησιμοποιήστε φρεζάρισμα με ανοδική κίνηση όταν η ακαμψία του μηχανήματος είναι υψηλή, η συγκράτηση του τεμαχίου είναι σταθερή, το φινίρισμα της επιφάνειας είναι κρίσιμο, η απομάκρυνση των θραυσμάτων είναι σημαντική και ο κίνδυνος αντίστροφης κίνησης είναι χαμηλός.
Χρησιμοποιείται συνήθως για φινίρισμα περασμάτων, προφίλ αλουμινίου, καθαρές αισθητικές επιφάνειες και ελεγχόμενη παραγωγή CNC. Λειτουργεί καλύτερα όταν η εμπλοκή του εργαλείου είναι σταθερή και το εξάρτημα δεν μπορεί να κινηθεί υπό την έλξη του κόπτη.
Χρησιμοποιήστε συμβατική άλεση όταν:
Χρησιμοποιήστε συμβατική φρεζάρισμα όταν υπάρχει κίνδυνος οπισθοδρόμησης, υπάρχουν τραχιές επιφάνειες υλικού, η σταθερότητα εγκατάστασης είναι περιορισμένη ή ο έλεγχος της διαδικασίας ευνοεί την ασφαλέστερη εμπλοκή του κοπτικού.
Μπορεί να είναι χρήσιμο για την εκχόνδριση χυτευμένων επιφανειών, οξειδωμένου υλικού, ασταθών τεμαχίων εργασίας ή χειροκίνητων μηχανημάτων. Μπορεί επίσης να βοηθήσει όταν η φρεζάρισμα με ανοδική κλίση δημιουργεί προβλήματα τραβήγματος ή κυματισμού.
Ερωτήσεις που πρέπει να απαντήσουν οι μηχανικοί πριν οριστικοποιήσουν τις διαδρομές εργαλείων
Πριν οριστικοποιήσουν τις διαδρομές εργαλείων, οι μηχανικοί θα πρέπει να απαντήσουν στις ακόλουθες ερωτήσεις:
| Ερώτηση | Γιατί έχει σημασία |
| Πόσο άκαμπτη είναι η μηχανή; | Καθορίζει τη σταθερότητα της άλεσης σε ανάβαση |
| Πόσο σταθερό είναι το εξάρτημα; | Αποτρέπει την κίνηση των εξαρτημάτων |
| Ποια είναι η υλική κατάσταση; | Ελέγχει την τριβή, τα άλατα, τη θερμότητα και τη φθορά των εργαλείων |
| Τι φινίρισμα απαιτείται; | Καθορίζει την κατεύθυνση τερματισμού |
| Υπάρχουν λεπτοί τοίχοι; | Στρατηγική εκτροπής ελέγχων |
| Πώς θα ελεγχθεί το χαρακτηριστικό; | Επικυρώνει την επιλογή της διαδικασίας |
| Προεξέχει το εργαλείο μακρύ; | Αυξάνει τον κίνδυνο εκτροπής |
Συχνές ερωτήσεις
Είναι η φρεζάρισμα με ανοδική κίνηση καλύτερη από την συμβατική φρεζάρισμα;
Η φρεζάρισμα με ανοδική κίνηση είναι συχνά καλύτερη σε άκαμπτες μηχανές CNC όταν έχουν σημασία η τελική επεξεργασία της επιφάνειας και η απομάκρυνση των θραυσμάτων. Δεν είναι πάντα καλύτερη εάν η αντίστροφη κίνηση, η αδύναμη στερέωση ή το ασταθές υλικό δημιουργούν κίνδυνο έλξης.
Πότε πρέπει να χρησιμοποιείται η συμβατική άλεση;
Η συμβατική φρεζάρισμα θα πρέπει να χρησιμοποιείται όταν υπάρχει κίνδυνος οπισθοδρόμησης, υπάρχουν τραχιές επιφάνειες υλικού, η σταθερότητα εγκατάστασης είναι περιορισμένη ή η φρεζάρισμα σε ανάβαση προκαλεί κίνηση ή κυματισμό του εξαρτήματος.
Γιατί η φρεζάρισμα με αναρρίχηση βελτιώνει το φινίρισμα της επιφάνειας;
Η φρεζάρισμα με ανοδική κίνηση συχνά βελτιώνει το φινίρισμα της επιφάνειας επειδή μειώνει την τριβή και ξεκινά με ένα πραγματικό τσιπ αντί να ολισθαίνει στην κοπή. Αυτό λειτουργεί καλύτερα σε σταθερές διατάξεις CNC.
Γιατί είναι επικίνδυνο το φρεζάρισμα με αναρρίχηση σε χειροκίνητες μηχανές;
Η φρεζάρισμα με ανοδική κίνηση είναι επικίνδυνη σε χειροκίνητες μηχανές, επειδή η αντίστροφη κίνηση μπορεί να επιτρέψει στον κόφτη να τραβήξει το τραπέζι ή το τεμάχιο εργασίας μέσα στην κοπή, προκαλώντας πιάσιμο του εργαλείου, ζημιά στο εξάρτημα ή μη ασφαλή κίνηση.
Επηρεάζει το υλικό την ανάβαση σε σχέση με το συμβατικό φρεζάρισμα;
Ναι. Το αλουμίνιο, ο ανοξείδωτος χάλυβας, το τιτάνιο και τα χυτά υλικά αντιδρούν διαφορετικά στη θερμότητα, τον σχηματισμό θραυσμάτων, τη συσσώρευση ακμών, την κλίμακα και τη φθορά του εργαλείου. Η κατεύθυνση φρεζαρίσματος πρέπει να ταιριάζει με τη συμπεριφορά του υλικού.
Ποια μέθοδος είναι καλύτερη για λεπτούς τοίχους;
Η καλύτερη μέθοδος εξαρτάται από την υποστήριξη του τοίχου και την κατεύθυνση της δύναμης. Η σωστή στρατηγική είναι αυτή που ελαχιστοποιεί την παραμόρφωση του τοίχου, το κραδασμό και την επιφανειακή ζημιά.
Μπορούν να χρησιμοποιηθούν και οι δύο μέθοδοι φρεζαρίσματος σε ένα εξάρτημα;
Ναι. Η συμβατική φρεζάρισμα μπορεί να χρησιμοποιηθεί για την κατεργασία ασταθούς υλικού με χοντρό χοντρό φινίρισμα, ενώ η φρεζάρισμα με ανοδική κλίση μπορεί να χρησιμοποιηθεί για το τελικό φινίρισμα σε σταθερές επιφάνειες.
Πώς βοηθούν τα αποτελέσματα της επιθεώρησης στην επιλογή της κατεύθυνσης άλεσης;
Τα αποτελέσματα των επιθεωρήσεων δείχνουν κυματισμούς, γρέζια, τραχύτητα επιφάνειας, κωνικότητα τοίχου, σημάδια εργαλείων και μετατόπιση διαστάσεων. Αυτά τα αποτελέσματα βοηθούν τους μηχανικούς να προσαρμόσουν την κατεύθυνση της διαδρομής του εργαλείου και τις συνθήκες κοπής.
Η καλύτερη στρατηγική φρεζαρίσματος καθορίζεται από τον έλεγχο της δύναμης, όχι από τη συνήθεια
Η καλύτερη στρατηγική φρεζαρίσματος καθορίζεται από τον έλεγχο της δύναμης, όχι από τη συνήθεια. Η φρεζάρισμα με ανοδική κίνηση και η συμβατική φρεζάρισμα είναι και οι δύο χρήσιμες όταν εφαρμόζονται στο σωστό μηχάνημα, υλικό, ρύθμιση και χαρακτηριστικό.
Η φρεζάρισμα με ανοδική κλίση προτιμάται συχνά σε άκαμπτες μηχανές CNC, επειδή μπορεί να βελτιώσει το φινίρισμα της επιφάνειας και να μειώσει την τριβή. Η συμβατική φρεζάρισμα παραμένει χρήσιμη όταν πρέπει να ελεγχθεί η αντίστροφη κίνηση, το τραχύ υλικό, η περιορισμένη στήριξη ή ο κίνδυνος τραβήγματος.
Η ποιότητα της επιφάνειας, η διάρκεια ζωής του εργαλείου, η ακρίβεια των διαστάσεων, ο έλεγχος των γρεζιών και η απόδοση της επιθεώρησης εξαρτώνται όλα από την κατάλληλη διαχείριση της δύναμης. Για την BaiChuan Precision Manufacturing, η σωστή στρατηγική είναι αυτή που μειώνει τον κίνδυνο κατασκευής και ποιότητας για το συγκεκριμένο εξάρτημα, όχι αυτή που επιλέγεται εξ ορισμού.
Αναφορές
- Stephenson, DA, & Agapiou, JS Θεωρία και Πρακτική Κοπής Μετάλλου. CRC Press, 2016.
https://www.routledge.com/Metal-Cutting-Theory-and-Practice/Stephenson-Agapiou/p/book/9781466587540 - Kalpakjian, S., & Schmid, SR Μηχανική και Τεχνολογία Παραγωγής. Pearson.
https://www.pearson.com/en-us/subject-catalog/p/manufacturing-engineering-and-technology/P200000003224 - Autodesk / TITANS της Ακαδημίας CNC. Βασικές Αρχές Μηχανουργικής CNC.
https://academy.titansofcnc.com/files/Fundamentals_of_CNC_Machining.pdf - Πανεπιστήμιο της Καλιφόρνια Riverside. Για χειροκίνητες φρέζες. Εγχειρίδιο SOP Μηχανολόγων Μηχανικών.
https://me.ucr.edu/sites/default/files/2019-05/UCR-ME-SOP-Manual%20Milling%20Machines-v5.pdf - Reddy, DRGS, & Narayan, A. Μελέτη της διαδικασίας κατεργασίας φθαρμένων εργαλείων σε φρεζάρισμα με ανοδική κίνηση και συμβατικό φρεζάρισμα.
https://publications.anveshanaindia.com/wp-content/uploads/2021/03/STUDY-OF-WORN-TOOL-MACHINING-PROCESS-IN-CLIMB-AND-CONVENTIONAL-MILLING-.pdf - Zubir, B. Συγκριτική Ανάλυση της Ανοδικής και Καθοδικής Φρεζαρίσματος σε Επιφανειακό Φινίρισμα. Journal of Tribology, 2025.
https://jurnaltribologi.mytribos.org/v47/JTRIB-47-154-170.pdf - Metcut Research Associates. Εγχειρίδιο Δεδομένων Μηχανικής.
https://archive.org/details/MachiningDataHandbook3rdEditionVol1 - Fictiv Engineering. Ανοδική έναντι Συμβατικής Φρεζαρίσματος: Ποιες είναι οι διαφορές;
https://www.fictiv.com/articles/climb-vs-conventional-milling-what-are-the-differences