

CNC-Fräsen zählt zu den vielseitigsten Verfahren der modernen Fertigung und ermöglicht die Herstellung von einfachen, ebenen Flächen bis hin zu komplexen dreidimensionalen Konturen auf einer einzigen Maschine. Hinter jedem erfolgreichen Fräsvorgang steht jedoch ein speziell für die jeweilige Aufgabe ausgewähltes Schneidwerkzeug. Die Wahl des Werkzeugs, seines Materials, seiner Geometrie und seiner Beschichtung bestimmt maßgeblich die Teilequalität, die Bearbeitungseffizienz, die Werkzeugstandzeit und letztendlich die Kosten der Fertigung des fertigen Bauteils.
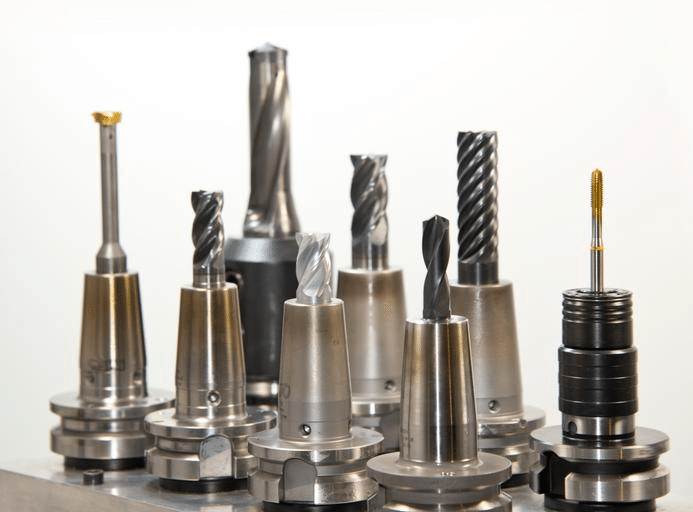
Schneidwerkzeuge für die CNC-Bearbeitung
Eine gut ausgestattete Fräsanlage nutzt eine breite Palette an Schneidwerkzeugen, die jeweils für eine bestimmte Aufgabe konzipiert sind. Schaftfräser übernehmen den Großteil der Profil-, Nut- und Konturbearbeitung, Planfräser bearbeiten große, ebene Flächen effizient, und eine Reihe von Spezialwerkzeugen dient dem Gewindeschneiden, Anfasen und der Nutbearbeitung.
CNC-Fräswerkzeuge verstehen
Bevor man spezifische Werkzeugtypen vergleicht, ist es hilfreich, festzulegen, was Fräswerkzeuge sind, wie sie Material abtragen und welche Faktoren den Auswahlprozess in verschiedenen Bearbeitungsszenarien bestimmen.
Was sind CNC-Fräswerkzeuge?
CNC-Fräswerkzeuge sind rotierende Werkzeuge mit einer oder mehreren Schneidkanten, die Material von einem Werkstück abtragen, während sich das Werkzeug dreht und einer programmierten Bahn folgt. Im Gegensatz zum Drehen, bei dem sich das Werkstück gegen ein stationäres Werkzeug dreht, ist dieses Verhältnis beim Fräsen umgekehrt: Das Werkzeug rotiert mit hoher Geschwindigkeit, während das Werkstück, das entweder stationär gehalten oder entlang kontrollierter Achsen bewegt wird, mit den Schneidkanten in Kontakt gebracht wird. Das Material wird in Form von Spänen abgetragen, wenn jede Schneidkante während der Rotation nacheinander in das Werkstück eingreift [1].
Hauptkomponenten eines Fräswerkzeugs
- Schneiden: Die geschärften Flächen greifen in das Werkstück ein und tragen Material ab. Anzahl und Geometrie der Schneidkanten beeinflussen direkt die Abtragsrate und die Oberflächengüte.
- Flöten: Die spiralförmigen oder geraden Nuten zwischen den Schneidkanten sorgen für den Spanabtransport. Die Nutform beeinflusst den Spanfluss, die Schnittkräfte und die Oberflächengüte.
- Schaft: Der zylindrische Teil des Werkzeugs wird im Werkzeughalter der Maschine gehalten. Schaftdurchmesser und -länge beeinflussen die Werkzeugsteifigkeit und die maximal erreichbare Schnitttiefe ohne übermäßige Durchbiegung.
- Werkzeugbeschichtungen: Dünne, harte Oberflächenschichten werden aufgebracht, um die Verschleißfestigkeit zu verbessern, die Reibung zu verringern und die Werkzeugstandzeit unter anspruchsvollen Schnittbedingungen zu verlängern.
Faktoren, die die Werkzeugauswahl beeinflussen
- Werkstückmaterial: Unterschiedliche Werkstoffe erfordern unterschiedliche Werkzeuggeometrien, Schneidkantenanzahlen und Beschichtungen, um einen effizienten Materialabtrag ohne übermäßigen Werkzeugverschleiß zu erreichen.
- Anforderungen an die Oberflächenbeschaffenheit: Für Feinbearbeitungen werden andere Werkzeuge benötigt, oft mit mehr Schneidkanten und spezifischen Geometrien, als für grobe Schruppbearbeitungen.
- Teilegeometrie: Innenecken, tiefe Taschen und komplexe Konturen erfordern jeweils spezifische Werkzeugdurchmesser und -profile, um die erforderlichen Merkmale zu erreichen und präzise wiederzugeben.
- Maschinenfunktionen: Spindeldrehzahlbereich, verfügbare Motorleistung und Maschinensteifigkeit beeinflussen, welche Werkzeuge effektiv eingesetzt werden können und mit welchen Schnittparametern. [2]..
Die Bearbeitung einer Aluminiumhalterung für die Luft- und Raumfahrt und eines Formhohlraums aus gehärtetem Stahl verdeutlicht, wie stark sich die Werkzeugwahl je nach Material ändert. Für das Aluminiumteil eignet sich ein Hartmetall-Schaftfräser mit hoher Spirale und scharfer Schneide, der mit hoher Spindeldrehzahl betrieben wird, um einen schnellen und effizienten Spanabtransport sowie eine exzellente Oberflächengüte zu gewährleisten. Der Formhohlraum aus gehärtetem Stahl hingegen erfordert ein beschichtetes Hartmetall- oder Keramikwerkzeug mit robusterer Schneidengeometrie, das mit deutlich geringeren Schnittgeschwindigkeiten und Vorschüben betrieben wird, um die Schnittkräfte und die beim Bearbeiten des wesentlich härteren Materials entstehende Wärme zu beherrschen.
Schaftfräser: Die vielseitigsten CNC-Fräswerkzeuge
Schaftfräser sind die Arbeitspferde der CNC-Frästechnik und können ein breiteres Spektrum an Bearbeitungen durchführen als jede andere Werkzeugkategorie. Das Verständnis der Unterschiede zwischen den Schaftfräsertypen ist unerlässlich, um das richtige Werkzeug für ein bestimmtes Merkmal oder eine bestimmte Bearbeitungsaufgabe auszuwählen.
Was ist ein Schaftfräser?
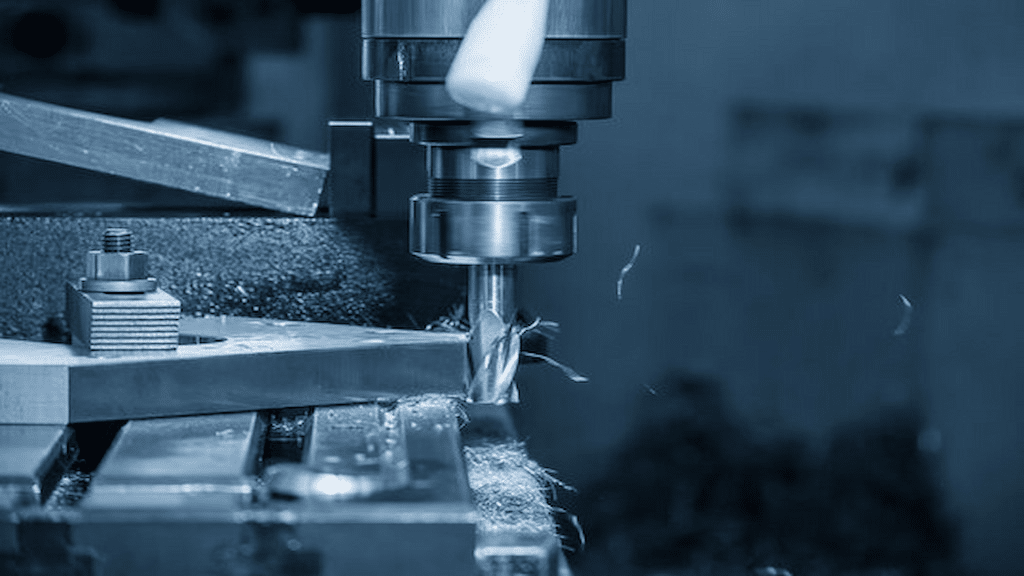
Ein Schaftfräser ist ein rotierendes Schneidwerkzeug mit Schneidkanten sowohl an der Stirnfläche als auch an der Umfangsfläche, wodurch er in mehreren Richtungen gleichzeitig schneiden kann. Dies unterscheidet Schaftfräser von Bohrern, die primär für die axiale Bearbeitung zur Herstellung runder Löcher konzipiert sind und nicht die für Nuten-, Profil- oder Konturbearbeitungen erforderliche Umfangsbearbeitungsfähigkeit besitzen. Ein Schaftfräser kann in das Material eintauchen, entlang eines Profils schneiden und Taschen und Konturen bearbeiten, wodurch er für allgemeine Fräsarbeiten wesentlich vielseitiger einsetzbar ist als ein Bohrer [3].
Gängige Arten von Schaftfräsern
- Vierkantfräser: Sie zeichnen sich durch flache Schneidkanten mit scharfen 90-Grad-Ecken aus und sind daher die Standardwahl für Nuten, Taschen mit rechtwinkligen Schultern und allgemeine Profilierungsarbeiten, bei denen scharfe Innenecken erforderlich sind.
- Kugelkopffräser: Sie besitzen eine halbkugelförmige Schneidspitze, die die Herstellung glatter, kontinuierlich gekrümmter Oberflächen ermöglicht. Diese Werkzeuge sind Standard für die 3D-Konturbearbeitung, den Formen- und Werkzeugbau sowie für alle Anwendungen, die sanft übergehende Oberflächen erfordern.
- Eckradiusfräser: Die Kombination des flachen Schneidprofils eines Schaftfräsers mit einem kleinen Radius an der Ecke erhöht die Schneidkantenfestigkeit und reduziert die Spannungskonzentration, die zu Ausbrüchen führt. Diese Geometrie verbessert die Werkzeugstandzeit bei Schrupp- und Vorschlichtbearbeitungen deutlich.
- Schruppfräser: Sie verfügen über ein gezahntes oder wellenförmiges Schneidkantenprofil, das die Späne in kleinere Segmente zerteilt, wodurch die Schnittkräfte reduziert und höhere Materialabtragsraten auf Kosten der Oberflächengüte ermöglicht werden. Dadurch eignen sie sich ideal für die erste Materialabtragsphase vor den Schlichtbearbeitungen. [4]..
Typische Anwendungen
Schaftfräser unterstützen ein breites Spektrum an Fräsvorgängen:
- Schlitzen: Beim Einfräsen gerader Kanäle in ein Werkstück werden typischerweise quadratische Schaftfräser verwendet, deren Größe der Nutbreite entspricht.
- Profilerstellung: Die äußere oder innere Begrenzung eines Werkstücks wird entlang einer definierten Kontur bearbeitet, wobei ein programmierter Werkzeugweg um den Werkstückumfang folgt.
- Taschenfräsen: Das Entfernen von Material innerhalb einer geschlossenen Begrenzung zur Erzeugung einer Vertiefung, üblicherweise durch eine Kombination aus Schrupp- und Schlichtfräsgängen.
- Konturbearbeitung: Herstellung komplexer, oft nicht planarer Oberflächen mit Hilfe von Kugelkopffräsern entlang eines dreidimensionalen Werkzeugwegs, der aus dem CAD-Oberflächenmodell des Bauteils abgeleitet wurde.
Planfräser und ihre Rolle bei der Oberflächenbearbeitung
Während Schaftfräser den Großteil der Kontur- und Taschenbearbeitung übernehmen, erfüllen Planfräser einen anderen Zweck: die effiziente und gleichmäßige Herstellung großer, ebener Flächen. Zu wissen, wann man einen Planfräser anstelle eines Schaftfräsers einsetzen sollte, ist ein wichtiger Bestandteil einer effizienten Prozessplanung.
Was ist ein Planfräser?
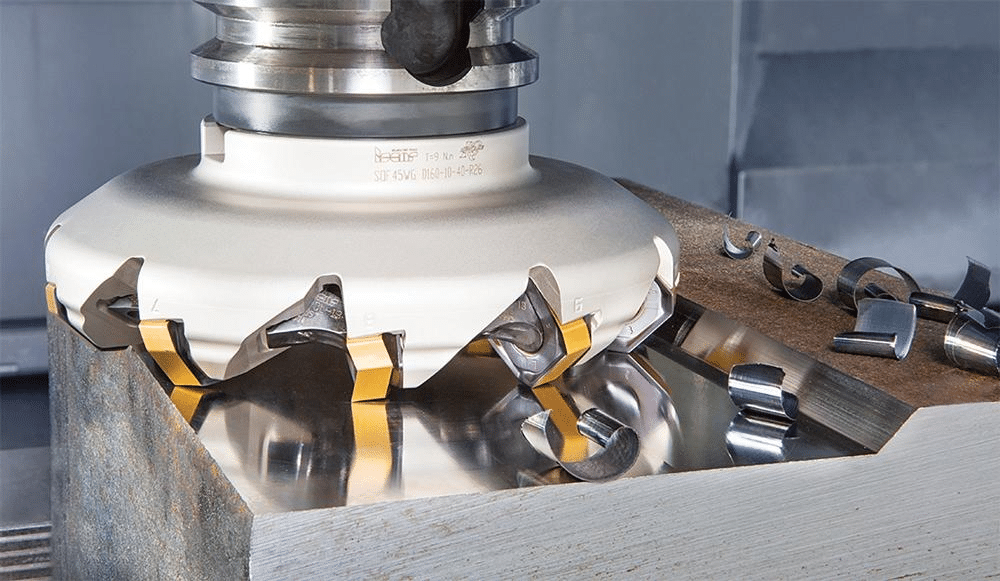
Ein Planfräser ist ein Fräswerkzeug, typischerweise mit größerem Durchmesser als ein Standard-Schaftfräser, das mit mehreren austauschbaren Schneidplatten ausgestattet ist, die an seinem Umfang angeordnet sind. Anstelle einer einzelnen, integrierten Schneide ermöglicht die Mehrplattenkonstruktion des Planfräsers, dass jede Schneidplatte während der Rotation kurzzeitig mit dem Werkstück in Eingriff kommt. Dadurch wird die Schnittkraft auf mehrere Schneiden verteilt, was deutlich größere Schnittbreiten in einem Arbeitsgang ermöglicht als mit einem vergleichbaren Schaftfräser [5].
Vorteile des Planfräsens
- Schnellerer Materialabtrag: Die große Schnittbreite eines Planfräsers ermöglicht in Kombination mit mehreren gleichzeitig im Eingriff befindlichen Wendeschneidplatten die Bearbeitung großer ebener Flächen in deutlich kürzerer Zeit als mit einem Schaftfräser mit kleinerem Durchmesser, der mehrere Durchgänge erfordert.
- Bessere Oberflächengüte auf großen, flachen Flächen: Planfräser, insbesondere solche mit Abstreifeinsätzen, erzeugen in einem einzigen Arbeitsgang eine ausgezeichnete Planheit und Oberflächengüte über große Flächen, was mit überlappenden Schaftfräsvorgängen nur schwer zu erreichen ist.
- Verbesserte Produktivität: Durch die Kombination aus schnellerem Materialabtrag und überlegener Oberflächengüte verkürzt sich die Gesamtzykluszeit für Teile mit großen, flachen Merkmalen.
Allgemeine Anwendungen
- Quadratisches Zuschneiden von Lagermaterial: Das Planfräsen ist oft der erste Bearbeitungsschritt an Rohstangen oder -platten, um eine ebene, präzise Referenzfläche zu schaffen, bevor die weitere Bearbeitung beginnt.
- Vorbereiten von Referenzflächen: Bezugsflächen, die für nachfolgende Vorrichtungen oder Messungen verwendet werden, werden üblicherweise plangefräst, um Ebenheit und Rechtwinkligkeit im Verhältnis zum Rest des Bauteils zu gewährleisten.
- Bearbeitung großer Werkstückflächen: Die abschließenden Bearbeitungsgänge großer, ebener Flächen, wie z. B. Maschinengestelle oder Montageplatten, werden typischerweise mit einem Planfräser durchgeführt, um die erforderliche Ebenheit und Oberflächengüte effizient zu erreichen. [6]..
Das Planfräsen eines Stahlblocks vor der Präzisionsbearbeitung ist ein standardmäßiger erster Schritt in vielen Bearbeitungsabläufen. Der Rohblock, der oft leicht verzogen ist und durch das Sägen oder die Vorbearbeitung eine unebene Oberfläche aufweist, wird an seinen primären Bezugsflächen plangefräst, um präzise, ebene Bezugsflächen zu erzeugen. Diese Bezugsflächen dienen dann als zuverlässige Referenzpunkte für alle nachfolgenden Spann- und Bearbeitungsvorgänge am Werkstück.
Weitere wichtige CNC-Fräswerkzeuge
Neben Schaftfräsern und Planfräsern gibt es eine Reihe spezialisierter Schneidwerkzeuge, die auf spezifische Bearbeitungsanforderungen eingehen, die mit Allzweckwerkzeugen nicht effizient bewältigt werden können.
Muschelmühlen
Schalenfräser sind Stirnfräswerkzeuge mit großem Durchmesser, die auf einem separaten Dorn montiert werden und keinen integrierten Schaft besitzen. Dadurch sind sie wirtschaftlich für Stirn- und Flächenbearbeitungen mit großem Durchmesser, bei denen ein Vollwerkzeug mit gleichem Durchmesser teuer und schwer wäre.
Fliegenschneider
Planfräser verwenden einen einzelnen Schneidkopf in einem rotierenden Halter und erzeugen so eine sehr feine Oberflächengüte zu geringen Kosten. Sie eignen sich besonders für die Bearbeitung großer, ebener Flächen, bei denen die Oberflächenqualität wichtiger ist als die Abtragsrate und die Kosten eines Planfräsers mit mehreren Schneidplatten für das jeweilige Produktionsvolumen nicht gerechtfertigt sind.
T-Nutenfräser
T-Nutfräser sind Spezialwerkzeuge zur Herstellung der charakteristischen T-förmigen Nut, die in Maschinentischen, Spannplatten und Werkzeugsystemen verwendet wird. Der Fräser benötigt in der Regel eine vorgefräste gerade Nut. Anschließend erweitert der T-Nutfräser den Nutgrund, um das Hinterschnittprofil zu erzeugen, das das Einschieben und Verriegeln von T-Muttern oder -Schrauben ermöglicht.
Fasenfräser
Fasenfräser sind abgewinkelte Schneidwerkzeuge, die zum Brechen scharfer Kanten, zum Entfernen von Graten und zum Erzeugen gleichmäßiger Winkelübergänge an Werkstückkanten eingesetzt werden. Das Anfasen verbessert die Sicherheit beim Handling, bereitet die Kanten für die Montage vor und kann Spannungsspitzen an scharfen Ecken reduzieren.
Gewindemühlen
Gewindefräsmaschinen erzeugen sowohl Innen- als auch Außengewinde durch spiralförmige Interpolation eines speziell profilierten Schneidwerkzeugs und bieten damit eine Alternative zum Einpunkt-Gewindeschneiden oder Gewindebohren. Das Gewindefräsen ist besonders vorteilhaft für Gewinde mit großem Durchmesser, harte Werkstoffe und Anwendungen, bei denen ein Gewindebohrerbruch an einem hochwertigen Bauteil inakzeptabel wäre [7].
Keyseat- und Woodruff-Fräser
Keilnutfräser fertigen die geraden Nuten, in die Keile eingesetzt werden, die das Drehmoment zwischen Wellen und montierten Bauteilen wie Zahnrädern und Riemenscheiben übertragen. Woodruff-Fräser erzeugen das gekrümmte Keilnutprofil, das für Woodruff-Keile verwendet wird – eine gängige Konstruktion bei Wellenanwendungen, die einen selbstausrichtenden Keilsitz erfordern.
Beispiel
Die Verwendung von Gewindefräsern zur Herstellung von Gewinden in hochwertigen Bauteilen der Luft- und Raumfahrtindustrie verdeutlicht die Notwendigkeit dieser Werkzeugkategorie neben dem konventionellen Gewindeschneiden. Bei einer Titan- oder hochfesten Stahlverschraubung kann ein abgebrochener Gewindebohrer in einem teuren, fast fertigen Bauteil den Ausschuss des gesamten Bauteils bedeuten. Gewindefräsen umgeht dieses Risiko vollständig, da die spiralförmige Interpolationsbahn eines Gewindefräsers das Werkzeug nicht dem gleichen Bruchrisiko aussetzt wie ein Gewindebohrer, der axial in ein Sackloch vorgeschoben wird, und gleichzeitig eine präzise und reproduzierbare Gewindegeometrie erzeugt.
Schneidstoff und Beschichtungen
Das Grundmaterial eines Schneidwerkzeugs bestimmt zusammen mit einer eventuell aufgebrachten Beschichtung, wie das Werkzeug unter bestimmten Schnittbedingungen funktioniert, wie lange es hält und welche Materialien es effektiv bearbeiten kann.
Schnellarbeitsstahl (HSS)
Werkzeuge aus Schnellarbeitsstahl bieten eine gute Zähigkeit und sind relativ kostengünstig, wodurch sie sich für die allgemeine Zerspanung eignen, insbesondere in Kleinserien oder Lohnfertigungsbetrieben. Ihre Hauptnachteil ist die im Vergleich zu Hartmetall geringere Hitzebeständigkeit, die die maximal möglichen Schnittgeschwindigkeiten ohne schnellen Verschleiß oder Schneidkantenbruch begrenzt [8].
Vollhartmetallwerkzeuge
Hartmetallwerkzeuge bieten eine deutlich höhere Härte und Hitzebeständigkeit als HSS-Werkzeuge und ermöglichen dadurch wesentlich höhere Schnittgeschwindigkeiten und längere Standzeiten, insbesondere in Produktionsumgebungen, in denen es auf effiziente Zykluszeiten ankommt. Der Nachteil ist die höhere Sprödigkeit im Vergleich zu HSS, wodurch Hartmetallwerkzeuge bei unterbrochenen Schnitten oder unzureichender Steifigkeit anfälliger für Ausbrüche sind.
Keramik- und CBN-Werkzeuge
Keramische und kubische Bornitrid-Werkzeuge (CBN) werden für die Hochtemperatur- und Hochgeschwindigkeitsbearbeitung von gehärteten Stählen und Superlegierungen eingesetzt. Ihre außergewöhnliche Warmhärte ermöglicht Schnittgeschwindigkeiten, die weit über die von Hartmetallwerkzeugen hinausgehen. Diese Werkstoffe sind spröde und erfordern stabile, starre Aufspannungen, bieten aber erhebliche Produktivitätssteigerungen in den spezifischen Anwendungen, für die sie entwickelt wurden.
Gängige Werkzeugbeschichtungen
- TiN (Titannitrid): Eine universell einsetzbare Beschichtung, die im Vergleich zu unbeschichteten Werkzeugen eine verbesserte Härte und geringere Reibung bietet und sich für ein breites Spektrum allgemeiner Bearbeitungsanwendungen eignet.
- TiAlN (Titanaluminiumnitrid): Bietet eine ausgezeichnete Hitzebeständigkeit und eignet sich hervorragend für die Trocken- oder Hochgeschwindigkeitsbearbeitung von Stahl und Edelstahl.
- AlTiN (Aluminiumtitannitrid): Bietet eine noch höhere Hochtemperaturleistung als TiAlN, das üblicherweise für Werkzeuge zur Bearbeitung gehärteter und schwer zu bearbeitender Werkstoffe verwendet wird.
- DLC (diamantähnlicher Kohlenstoff): Es bietet eine sehr geringe Reibung und eignet sich daher hervorragend für die Bearbeitung von Nichteisenmetallen und abrasiven Werkstoffen wie Aluminium und Verbundwerkstoffen, bei denen Aufbauschneidenbildung und Spanhaftung problematisch sind. [9]..
Wie Beschichtungen die Leistung verbessern
- Reduzierter Verschleiß: Harte Beschichtungen widerstehen abrasivem Verschleiß an der Schneide und verlängern so die Nutzungsdauer des Werkzeugs.
- Bessere Hitzebeständigkeit: Beschichtungen reduzieren den Wärmeeintrag in das Werkzeugsubstrat und erhalten so die Härte der Schneidkante bei den beim Schneiden entstehenden hohen Temperaturen.
- Längere Standzeit: Durch die kombinierte Verschleiß- und Hitzebeständigkeit behalten beschichtete Werkzeuge ihre Schneidleistung bei deutlich mehr Werkstücken als ein gleichwertiges unbeschichtetes Werkzeug.
Beispiel
Der Einsatz von TiAlN-beschichteten Hartmetall-Schaftfräsern zur Bearbeitung gehärteter Stahlbauteile zeigt, dass die Beschichtung optimal auf die jeweiligen Anwendungsanforderungen abgestimmt ist. Die Kombination aus der Grundhärte des Hartmetalls und der Hitzebeständigkeit von TiAlN ermöglicht es dem Werkzeug, seine Schneide auch bei den hohen Temperaturen, die bei der Bearbeitung von gehärtetem Werkzeugstahl entstehen, beizubehalten. Ein unbeschichtetes oder TiN-beschichtetes Werkzeug würde hingegen schnell verschleißen und deutlich häufiger ausgetauscht werden müssen.
Bewährte Verfahren zur Auswahl von CNC-Fräswerkzeugen
Die Auswahl des richtigen Werkzeugs erfordert stets die gemeinsame Betrachtung von Material, Geometrie und Schnittparametern, anstatt die Werkzeugwahl als isolierte Entscheidung zu behandeln.
Passen Sie das Werkzeug dem Material an
- Aluminium: Bevorzugt werden Hartmetallwerkzeuge mit hoher Spirale und scharfer Schneide, die mit hoher Drehzahl betrieben werden, wobei eine effiziente Spanabfuhr und eine ausgezeichnete Oberflächengüte Priorität haben.
- Stahl: Erfordert Werkzeuge mit robuster Schneidengeometrie und geeigneten Beschichtungen, die ein Gleichgewicht zwischen Verschleißfestigkeit und der für die Bewältigung mäßiger Schnittkräfte erforderlichen Zähigkeit herstellen.
- Edelstahl: Erfordert scharfe Schneidkanten und eine sorgfältige Parameterkontrolle, um Kaltverfestigung und Wärmeentwicklung zu beherrschen, weshalb oft beschichtete Hartmetallwerkzeuge mit positiver Geometrie bevorzugt werden.
- Titan: Erfordert Werkzeuge, die für niedrige Schnittgeschwindigkeiten und hohe Vorschubgeschwindigkeiten ausgelegt sind, mit Beschichtungen und Geometrien, die speziell auf die Beherrschung der für die Titanbearbeitung charakteristischen Wärmekonzentration abgestimmt sind.
Werkzeuggeometrie berücksichtigen
- Anzahl Flöten: Weniger Schneiden sorgen für mehr Spanabfuhr und eignen sich daher für weichere Werkstoffe und einen aggressiven Materialabtrag, während mehr Schneiden die Oberflächengüte bei härteren Werkstoffen verbessern, wo das Spanvolumen geringer ist.
- Helixwinkel: Größere Steigungswinkel verbessern die Scherwirkung und den Spanabtransport, was insbesondere bei Aluminium und anderen weicheren Werkstoffen von Vorteil ist.
- Werkzeugdurchmesser: Größere Durchmesser verbessern die Steifigkeit und die Materialabtragsrate, während kleinere Durchmesser für den Zugang zu engen inneren Strukturen und feinen Details erforderlich sind.
Schnittparameter optimieren
- Spulengeschwindigkeit: Die Schnittgeschwindigkeit muss auf Werkzeugmaterial, Beschichtung und Werkstückmaterial abgestimmt sein, um eine geeignete Schnittgeschwindigkeit zu erzielen.
- Vorschubgeschwindigkeit: Regelt die Spandicke und beeinflusst direkt sowohl die Schnittkräfte als auch die Oberflächengüte; muss gegen Spindeldrehzahl und Schnitttiefe abgestimmt werden.
- Schnitttiefe: Bei Schruppbearbeitungen werden größere Schnitttiefen bevorzugt, um den Materialabtrag zu maximieren, während bei Schlichtbearbeitungen geringe Schnitttiefen eingesetzt werden, um Maßgenauigkeit und Oberflächenqualität zu erzielen.
Überwachen Sie den Werkzeugverschleiß
Durch das Erkennen von Anzeichen für Werkzeugverschleiß, wie erhöhte Schnittkräfte, verschlechterte Oberflächengüte, Maßabweichungen und hörbare Veränderungen des Schnittgeräusches, können Werkzeuge zum richtigen Zeitpunkt ausgetauscht werden, bevor sie zu Problemen mit der Teilequalität oder zu einem katastrophalen Werkzeugausfall führen.
Reduzierung der Bearbeitungskosten
Ein effektives Werkzeuglebensdauermanagement, einschließlich der Auswahl geeigneter Parameter und des rechtzeitigen Austauschs, kombiniert mit einer ordnungsgemäßen Werkzeugwartung und -lagerung, reduziert den gesamten Werkzeugaufwand und gewährleistet gleichzeitig eine gleichbleibende Teilequalität über alle Produktionsläufe hinweg [10].
Fazit
Die Wahl des richtigen CNC-Fräswerkzeugs ist entscheidend für Präzision, Effizienz und eine kostengünstige Fertigung. Schaftfräser eignen sich hervorragend für die meisten Profil-, Nut- und Konturbearbeitungen und zeichnen sich durch ihre Vielseitigkeit aus, während Planfräser besonders gut für die Herstellung ebener, präzise bearbeiteter Oberflächen über große Flächen geeignet sind. Spezialwerkzeuge wie Gewindefräser, Fasenfräser und Keilnutfräser schließen die Lücken, die Universalwerkzeuge nicht effizient füllen können.
Neben der Werkzeuggeometrie bestimmen die Wahl des Grundmaterials und der Beschichtung maßgeblich die Leistung eines Werkzeugs unter spezifischen Schnittbedingungen und seine Standzeit in der Produktion. Die Abstimmung von Werkzeugmaterial, Geometrie und Schnittparametern auf das Werkstückmaterial und die Teileanforderungen ist entscheidend, um einen effizienten und kostengünstigen Bearbeitungsprozess von einem Prozess mit übermäßigem Werkzeugverschleiß, mangelhafter Oberflächengüte und inkonsistenter Teilequalität zu unterscheiden. Eine durchdachte Werkzeugauswahl, konsequent angewendet in der gesamten Produktion, zahlt sich bei jedem einzelnen gefertigten Teil aus.
Referenzen
Bag, R., Panda, A., Sahoo, A.K. & Kumar, R. (2022). Nachhaltiges Hochgeschwindigkeits-Hartbearbeiten von AISI 4340-Stahl unter trockenen Bedingungen. Arabian Journal for Science and Engineering , 48 (3), 3073–3096. https://doi.org/10.1007/s13369-022-07094-9
Bermanschläger, SC, Baumann, C., Brünner, J., Kolozsvari, S., Mayrhofer, PH & Bleicher, F. (2026). Leistungsfähigkeit von TiN-, (Ti,Al)N- und (Ti,Al,Ta,Ce)N-beschichteten Werkzeugen bei der Trockenbearbeitung von C45E-Stahl. CIRP Journal of Manufacturing Science and Technology , 66 , 31–40. https://doi.org/10.1016/j.cirpj.2026.01.013
Dhobale, N., Mulik, S., Jegadeeshwaran, R. & Patange, A. (2021). Überwachung von Fräswerkzeugeinsätzen mittels konventioneller und künstlicher Intelligenz: Ein Überblick. Sound&Vibration , 55 (2), 87–116. https://doi.org/10.32604/sv.2021.014224
Fan, M., Bi, C., Liu, X., Ding, M. & Song, H. (2023). Untersuchung des Designs und der Schneidleistung eines rotierenden Lemniskatenfräsers. Research Square . https://doi.org/10.21203/rs.3.rs-3578726/v1
Globisch, S., Friedrich, M., Heidemann, N. & Döpper, F. (2024). Werkzeugkonzept für einen Vollhartmetall-Schaftfräser zum Schruppen und Schlichten des Werkzeugstahls Toolox 44. Journal of Manufacturing and Materials Processing , 8 (4), 170. https://doi.org/10.3390/jmmp8040170
Khattab, A., Sztankovics, I. & Felhő, C. (2025). Vorläufiger experimenteller Vergleich von Einstechfräsen und Stirnfräsen: Einfluss der Schnittparameter auf Schnittkraft und Oberflächenrauheit. Eng—Advances in Engineering , 6 (6), 128. https://doi.org/10.3390/eng6060128
Laghari, R. A. & Mekid, S. (2023). Umfassender Ansatz zur IIoT-basierten Zustandsüberwachung von Bearbeitungsprozessen. Measurement , 217 , 113004. https://doi.org/10.1016/j.measurement.2023.113004
Pajaziti, A., Tafilaj, O., Gjelaj, A. & Berisha, B. (2025). Optimierung der Werkzeugwegplanung und der CNC-Maschinenleistung bei der zeiteffizienten Bearbeitung. Machines , 13 (1), 65. https://doi.org/10.3390/machines13010065
Silva, FJG, Martinho, RP, Magalhães, LL, Fernandes, F, Sales-Contini, RCM, Durão, LM, Casais, RCB & Sousa, VFC (2024). Eine vergleichende Studie verschiedener Frässtrategien hinsichtlich Produktivität, Werkzeugverschleiß, Oberflächenrauheit und Vibration. Journal of Manufacturing and Materials Processing , 8 (3), 115. https://doi.org/10.3390/jmmp8030115
Stankov, N., & Ivanov, A. (2025). Analytische und grafische Profilierung von Gewindefräsern zur Herstellung von Innengewinden. Applied Sciences , 15 (13), 7308. https://doi.org/10.3390/app15137308




