

CNC-Drehmaschinen zählen zu den am weitesten verbreiteten Werkzeugmaschinen in der modernen Fertigung und bilden das Rückgrat der Produktion zylindrischer Bauteile in Branchen von der Automobil- bis zur Luft- und Raumfahrtindustrie. Durch die Rotation des Werkstücks gegen ein stationäres Schneidwerkzeug trägt eine CNC-Drehmaschine Material mit hoher Präzision ab und fertigt so Wellen, Armaturen, Verbinder und eine breite Palette an Rotationsteilen.
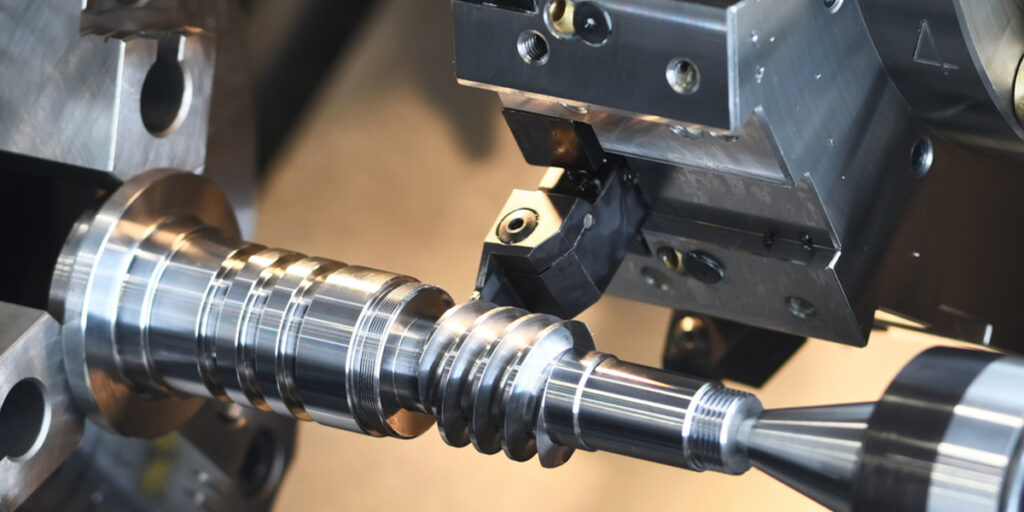
Vier Bearbeitungsvorgänge definieren die Kernkompetenz einer CNC-Drehmaschine: Plandrehen, Drehen, Gewindeschneiden und Einstechen. Jeder dieser Vorgänge erfüllt einen bestimmten Zweck, wird aber in der Praxis selten isoliert durchgeführt. Ein einzelnes Werkstück, wie beispielsweise ein Hydraulikverbinder oder eine Motorwelle, erfordert typischerweise die Ausführung aller vier Bearbeitungsvorgänge in einer geplanten Reihenfolge innerhalb einer Aufspannung. Das Verständnis jedes einzelnen Bearbeitungsvorgangs und seines Zusammenspiels ist grundlegend für eine effektive Prozessplanung auf der CNC-Drehmaschine und für die Werkstückqualität.
Grundlagen der CNC-Drehbearbeitung verstehen
Die CNC-Drehbearbeitung ist der Ausgangspunkt, um zu verstehen, wie zylindrische Bauteile mit engen Maßvorgaben gefertigt werden. Bevor wir uns mit den einzelnen Bearbeitungsschritten befassen, ist es wichtig zu klären, was eine CNC-Drehmaschine ist, wie sie mechanisch funktioniert und warum Drehbearbeitungen trotz komplexerer Mehrachsen-Bearbeitungstechnologien weiterhin eine zentrale Rolle in der Präzisionsfertigung spielen.
Was ist CNC-Drehbearbeitung?
Eine CNC-Drehmaschine ist eine computergesteuerte Werkzeugmaschine, die ein Werkstück um seine Mittelachse dreht, während ein Schneidwerkzeug entlang programmierter Bahnen Material abträgt und die gewünschte Geometrie erzeugt. Das grundlegende Prinzip unterscheidet Drehmaschinen von Fräsmaschinen: Auf einer Drehmaschine rotiert das Werkstück, während das Werkzeug im Prinzip stationär ist. Bei einer Fräsmaschine hingegen rotiert das Werkzeug, während das Werkstück fixiert bleibt. Aufgrund dieses Unterschieds eignen sich Drehmaschinen hervorragend zur Herstellung zylindrischer, konischer und rotationssymmetrischer Geometrien mit hoher Genauigkeit und Oberflächenqualität.
Die CNC-Steuerung interpretiert ein Teileprogramm, typischerweise in G-Code geschrieben, und setzt es in koordinierte Bewegungen der Maschinenachsen, Spindeldrehzahl und Werkzeugauswahl um. Dadurch entfallen die bei herkömmlichen Drehmaschinen erforderlichen manuellen Einstellungen, und es werden reproduzierbare Ergebnisse über verschiedene Produktionschargen hinweg ohne Bedienerabweichungen erzielt. [1]
Hauptkomponenten einer CNC-Drehmaschine
Das Verständnis der funktionalen Rolle jeder Maschinenkomponente verdeutlicht, wie die in den nachfolgenden Abschnitten beschriebenen Vorgänge physisch ausgeführt werden:
- Futter: Klemmt und dreht das Werkstück. Dreibackenfutter sind Standard für Rundmaterial, während Vierbackenfutter die präzise Zentrierung unregelmäßiger Werkstücke ermöglichen.
- Spindel: Die rotierende Baugruppe treibt das Spannfutter und das Werkstück an. Die Spindeldrehzahl ist programmierbar und passt sich automatisch an veränderte Schnittbedingungen an.
- Werkzeugrevolver: Hält mehrere Schneidwerkzeuge gleichzeitig und fährt programmgesteuert in die richtige Werkzeugposition, wodurch manuelle Werkzeugwechsel entfallen und die Zykluszeit verkürzt wird.
- Reitstock: Bietet axiale Unterstützung am freien Ende langer Werkstücke mittels einer mitlaufenden oder festen Spitze und verhindert so ein Durchbiegen unter Schnittkräften.
- CNC-Steuerung: Die Recheneinheit der Maschine, die das Teileprogramm ausführt, die Achsenbewegung steuert, die Schnittbedingungen überwacht und die Werkzeugversatzkompensation übernimmt.
Warum Drehbearbeitungen wichtig sind
Die Bearbeitung von CNC-Drehmaschinen bietet drei Fertigungsvorteile, die durch alternative Verfahren nur schwer zu erreichen sind:
- Genauigkeit und Wiederholbarkeit: Moderne CNC-Drehmaschinen erreichen unter Produktionsbedingungen Durchmessertoleranzen von ±0.005 mm oder besser und bieten eine Positionswiederholgenauigkeit, die sicherstellt, dass jedes Teil einer Charge die gleiche Spezifikation erfüllt.
- Schnellere Produktion: Automatisierte Werkzeugwechsel, konstante Schnittgeschwindigkeit und programmierte Mehrfachdurchgänge reduzieren die Zykluszeiten im Vergleich zum manuellen Drehen erheblich.
- Reduzierte manuelle Eingriffe: Sobald ein Programm validiert ist, beschränkt sich die Beteiligung des Bedieners auf das Einlegen des Werkstücks, regelmäßige Messungen und die Überwachung des Werkzeugverschleißes, wodurch das Risiko menschlicher Fehler in der Serienfertigung reduziert wird.
Ein praktisches Beispiel für diese Vorteile ist die Fertigung einer Hydraulikwelle, die Plandrehen, Drehen, Gewindeschneiden und Einstechen erfordert. Alle vier Bearbeitungsschritte werden in einer einzigen Aufspannung auf einer CNC-Drehmaschine durchgeführt, wodurch ein gemeinsamer Bezugspunkt beibehalten und die Positionierungsfehler vermieden werden, die sich beim Transport des Werkstücks zwischen verschiedenen Maschinen ansammeln würden. [2]
CNC-Planbearbeitung
Das Plandrehen ist typischerweise der erste Bearbeitungsschritt auf einer CNC-Drehmaschine und legt die maßliche und geometrische Grundlage für alle nachfolgenden Bearbeitungsschritte. Ein nicht fachgerecht geplantes Werkstück weist Längenungenauigkeiten und Oberflächenunebenheiten auf, die sich durch den gesamten Bearbeitungsprozess fortsetzen. Obwohl das Plandrehen konzeptionell zu den einfacheren Drehbearbeitungen zählt, hat es einen direkten Einfluss auf die Genauigkeit des fertigen Teils.
Die Planbearbeitung in der Zerspanung
Was bedeutet „sich stellen“?
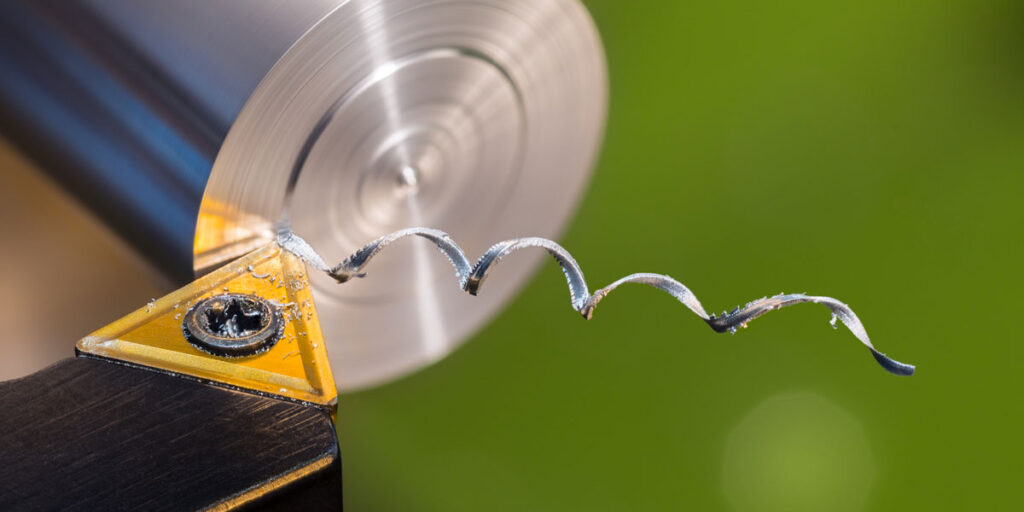
Plandrehen ist ein Drehvorgang, bei dem das Schneidwerkzeug radial über die Stirnfläche eines rotierenden Werkstücks fährt und Material abträgt, um eine ebene, glatte Oberfläche senkrecht zur Spindelachse zu erzeugen. Hauptziel ist die Schaffung einer sauberen, präzisen Referenzfläche am Werkstückende, von der aus axiale Maße bei nachfolgenden Bearbeitungsschritten gemessen und kontrolliert werden können. Bei Rohmaterial sind Stirnflächen selten eben oder rechtwinklig; das Plandrehen korrigiert dies vor der weiteren Bearbeitung.
Wie das Facing funktioniert
Das Werkstück wird im Spannfutter eingespannt und mit einer programmierten Spindeldrehzahl rotiert. Das Schneidwerkzeug wird am Außendurchmesser des Werkstücks positioniert und mit kontrollierter Vorschubgeschwindigkeit radial nach innen zur Werkstückmitte geführt. Je nach Materialbeschaffenheit und gewünschter Oberflächengüte trägt das Werkzeug in einem oder mehreren Durchgängen eine dünne Materialschicht über die gesamte Fläche ab. Beim Plandrehen wird üblicherweise eine konstante Schnittgeschwindigkeit angewendet, da diese sonst mit Annäherung des Werkzeugs an die Werkstückmitte, wo die Schnittgeschwindigkeit geringer ist, abnehmen würde. [3]
Bei der Werkzeugauswahl für das Plandrehen werden im Allgemeinen 80-Grad-Diamant- oder Trigon-Wendeschneidplatten bevorzugt, die in einem rechtsdrehenden Werkzeughalter montiert sind. Dies bietet ausreichend Freiraum für die radiale Vorschubrichtung und gewährleistet gleichzeitig die Schneidkantenfestigkeit.
Vorteile der Konfrontation
- Erzeugt ebene und glatte Oberflächen: Ein ordnungsgemäß geplantes Ende bietet eine geometrisch zuverlässige Oberfläche für nachfolgende Messungen, die Montage von Bauteilen oder das Zentrieren im Reitstock.
- Ermittelt die genaue Werkstücklänge: Beim Plandrehen wird überschüssiges Material vom Werkstückende entfernt, um es auf die richtige Ausgangslänge zu bringen, bevor mit dem Durchmesserdrehen begonnen wird.
- Verbessert die Maßhaltigkeit: Bei der Serienfertigung wird durch das gleichmäßige Plandrehen sichergestellt, dass alle Werkstücke vom gleichen axialen Bezugspunkt ausgehen, wodurch Längenabweichungen innerhalb der Serie reduziert werden.
Allgemeine Anwendungen
Die Facing-Technologie findet in einer Vielzahl von Produktionsszenarien Anwendung:
- Vorbereitung des Rohmaterials: Aus der Säge geschnittenes Stangenmaterial weist typischerweise raue, leicht abgeschrägte Stirnflächen auf. Diese Flächen werden vor der weiteren Bearbeitung plangefräst und geglättet.
- Referenzflächen erstellen: Die plangedrehten Enden dienen als Bezugsflächen für axiale Messungen bei Dreh-, Gewindeschneid- und Nutbearbeitungen.
- Fertigstellung der Wellenenden: Bei fertigen Wellen erzeugt das Plandrehen die sauberen Endflächen, die für den korrekten Sitz der Komponenten und die Passung der Montage erforderlich sind.
Praxisbeispiele
- Auswahl der Vorschubgeschwindigkeit: Die Vorschubgeschwindigkeiten beim Plandrehen liegen typischerweise zwischen 0.05 und 0.2 mm/U, abhängig von der geforderten Oberflächengüte. Für das Schruppen sind gröbere Vorschübe zulässig; für das Schlichten sind geringere Vorschübe erforderlich, um Ra-Werte unter 1.6 µm zu erzielen.
- Werkzeugklappern vermeiden: Rattern beim Plandrehen tritt am häufigsten auf, wenn der Werkzeugüberstand zu groß oder die Werkstückspannung unzureichend ist. Durch Minimierung des Werkzeugüberstands und Sicherstellung einer sicheren Spannvorrichtung wird die Ratterneigung deutlich reduziert.
- Korrekte Werkzeugausrichtung: Das Schneidwerkzeug muss exakt auf der Mittellinie eingestellt werden. Ist das Werkzeug ober- oder unterhalb der Mitte eingestellt, bleibt ein kleiner Bereich unbearbeiteten Materials in der Werkstückmitte zurück, und es entsteht eine konvexe statt einer ebenen Fläche. [4].
Ein typisches Beispiel für das Plandrehen in der Praxis ist die Vorbereitung einer Stahlstange vor dem Drehen zu einer Motorwelle. Das rohe Stangenende wird plangedreht, um eine saubere axiale Bezugsfläche zu schaffen. Anschließend wird ein Zentrierbohrer auf die geplante Fläche aufgesetzt, um die Reitstockauflage für die nachfolgenden Drehbearbeitungen zu gewährleisten.
CNC-Drehbearbeitung
Drehen ist die zentrale Bearbeitungsfunktion einer CNC-Drehmaschine und Namensgeber für die Maschine. Während beim Plandrehen die Endgeometrie eines Werkstücks bearbeitet wird, formt das Drehen den zylindrischen Körper, verringert Durchmesser, erzeugt Stufen, Kegel und fertigt komplexe Profile. Insbesondere in der Wellenfertigung macht das Drehen den größten Teil des Materialabtrags aus und bestimmt maßgeblich die Maßgenauigkeit und Oberflächenqualität des fertigen Bauteils.
Was dreht sich?
Drehen ist ein Materialabtragsverfahren, bei dem sich das Schneidwerkzeug axial entlang eines rotierenden Werkstücks bewegt und dessen Außendurchmesser auf ein programmiertes Zielmaß reduziert. Das Werkzeug greift während des gesamten Schnittvorgangs kontinuierlich in die Werkstückoberfläche ein und erzeugt so eine zylindrische Fläche. Der Durchmesser des Werkzeugs wird durch die radiale Schnitttiefe, die Länge durch den axialen Vorschub bestimmt. Die Genauigkeit des resultierenden Durchmessers hängt von der Maschinengeometrie, dem Werkzeugzustand, den Schnittparametern und der Werkstücksteifigkeit ab. Alle diese Faktoren müssen innerhalb geeigneter Grenzen kontrolliert werden, um die vorgegebene Toleranz einzuhalten. [5]
Arten von Drehoperationen
Das CNC-Drehen umfasst mehrere unterschiedliche Bearbeitungsarten, die jeweils für eine bestimmte geometrische Anforderung geeignet sind:
- Geradeausdrehen: Das Werkzeug bewegt sich parallel zur Spindelachse mit einer festen radialen Tiefe und erzeugt so einen gleichmäßigen Zylinderdurchmesser über die gesamte Schnittlänge. Dies ist das gebräuchlichste Drehverfahren und bildet die Grundlage für Lagersitze, Zapfenflächen und allgemeine zylindrische Bauteile.
- Stufendrehen: Das Werkzeug bearbeitet an aufeinanderfolgenden axialen Positionen verschiedene Durchmesser und erzeugt so ein Stufenprofil, wie im Zusammenhang mit der Fertigung von Wellen mit mehreren Durchmessern ausführlich beschrieben. Jeder Bearbeitungsschritt erfordert einen Übergang zwischen einer zylindrischen Bearbeitung und einer Schulterbearbeitung, was eine präzise Positionierung entlang der Z-Achse bei jedem Übergang notwendig macht.
- Kegeldrehen: Das Werkzeug bewegt sich gleichzeitig in der X- und Z-Achse mit einem programmierten Verhältnis und erzeugt so eine Kegelfläche. Kegelformen sind gängig bei Werkzeugschäften, Spindelnasen und Rohrverbindungsstücken, wo selbstsichernde oder abdichtende Kegelverbindungen erforderlich sind.
- Profildrehen: Das Werkzeug folgt einer komplexen, programmierten Kontur und erzeugt so gekrümmte oder unregelmäßige axiale Profile. Es wird für Bauteile wie Nockenwellen, Formwalzen und alle Teile eingesetzt, bei denen sich der Durchmesser kontinuierlich und nicht in diskreten Schritten ändert.
Faktoren, die die Drehqualität beeinflussen
Vier primäre Prozessparameter bestimmen das Ergebnis eines Drehvorgangs:
- Schneidgeschwindigkeit: Die Schnittgeschwindigkeit, angegeben in Metern pro Minute, bestimmt, wie schnell die Schneide des Schneideinsatzes in das Werkstückmaterial eingreift. Eine zu geringe Geschwindigkeit führt zu Aufbauschneidenbildung und schlechter Oberflächengüte; eine zu hohe Geschwindigkeit beschleunigt den Werkzeugverschleiß und birgt das Risiko thermischer Schäden an der Werkstückoberfläche. Für mittelgekohlten Stahl sind Schnittgeschwindigkeiten von 200 bis 300 m/min mit beschichteten Hartmetall-Wendeschneidplatten typische Ausgangsbedingungen.
- Vorschubgeschwindigkeit: Steuert den axialen Vorschub des Werkzeugs pro Spindelumdrehung. Die Vorschubgeschwindigkeit beeinflusst direkt die Oberflächenrauheit; geringere Vorschübe führen zu feineren Oberflächen, erhöhen aber die Zykluszeit. Für Schlichtbearbeitungen an Lagersitzen sind Vorschubgeschwindigkeiten von 0.05 bis 0.1 mm/U typisch.
- Schnitttiefe: Bestimmt die radiale Materialabtragsmenge pro Durchgang. Schruppdurchgänge nutzen Schnitttiefen von 2 bis 5 mm, um die Abtragsrate zu maximieren, während Schlichtdurchgänge mit 0.1 bis 0.3 mm arbeiten, um Maßgenauigkeit ohne übermäßige Schnittkräfte zu erreichen.
- Werkzeugmaterial: Beschichtete Hartmetall-Wendeschneidplatten sind die Standardwahl für die Stahlbearbeitung, sowohl für Schrupp- als auch für Schlichtbearbeitungen. Keramik-Wendeschneidplatten werden für die Hochgeschwindigkeitsbearbeitung gehärteter Werkstoffe eingesetzt, während CBN-Wendeschneidplatten für die Hartbearbeitung von Bauteilen mit einer Härte über 45 HRC verwendet werden.
Vorteile des CNC-Drehens
- Hohe Maßgenauigkeit: Beim CNC-Drehen werden unter Produktionsbedingungen konstant Durchmessertoleranzen von IT6 bis IT8 eingehalten, wobei bei stabilen Aufspannungen und gut gewarteten Werkzeugen durch Schlichtbearbeitungen IT5 erreicht werden kann.
- Hervorragende Oberflächengüte: Durch optimierte Bearbeitungsparameter werden Ra-Werte von 0.4 bis 1.6 µm auf gedrehten Oberflächen erzielt, wodurch die Anforderungen an Lagersitze, Dichtflächen und Gleitlager in vielen Anwendungen ohne Nachschleifen erfüllt werden.
- Effizienter Materialabtrag: Schruppzyklen, die mit vordefinierten Zyklen wie G71 programmiert sind, automatisieren den mehrfachen Materialabtrag bis zu einem definierten Profil und maximieren so die Abtragsrate bei gleichzeitig gleichbleibender Zuschlagsmenge für den nachfolgenden Schlichtgang.
Ein praktisches Beispiel ist die Bearbeitung einer gestuften Getriebewelle mit mehreren Durchmessern. Das CNC-Programm führt Schruppbearbeitungen über die gesamte Wellenlänge durch, gefolgt von Schlichtbearbeitungen in jeder Durchmesserzone in der Reihenfolge ihrer funktionalen Priorität: zuerst die Lagersitze, dann die Dichtflächen und schließlich die Spieldurchmesser. Dadurch wird sichergestellt, dass die kritischsten Flächen den schonendsten Endschnitt erhalten. [6]
CNC-Gewindebearbeitung
Das Gewindeschneiden zählt zu den technisch anspruchsvollsten Bearbeitungsvorgängen an einer CNC-Drehmaschine. Es erfordert eine präzise Synchronisierung von Spindeldrehung und Werkzeugbewegung, um ein spiralförmiges Gewinde zu erzeugen, das den Maß- und Funktionsstandards entspricht. Gewinde gehören zu den häufigsten mechanischen Bauteilen im Maschinenbau, und die Fähigkeit, sie präzise und reproduzierbar auf einer CNC-Drehmaschine herzustellen, ist eine Kernkompetenz in der Präzisionsfertigung von Bauteilen.
Was ist Threading?
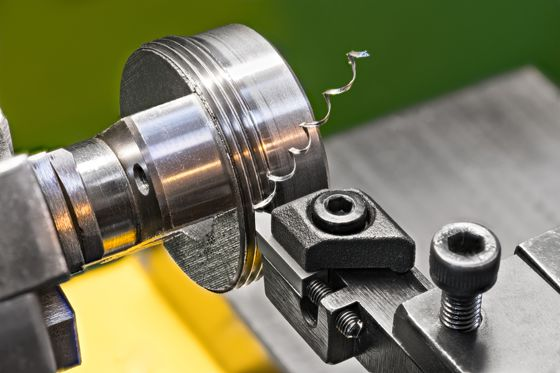
Gewindeschneiden ist ein Drehvorgang, bei dem eine spiralförmige Nut mit definierter Form und Steigung in die zylindrische Oberfläche eines Werkstücks geschnitten wird. Das so entstehende Gewindeprofil ermöglicht den mechanischen Eingriff mit einem Gegenstück mit Gewinde und somit – je nach Anwendung – das Befestigen, Einstellen, Abdichten oder die Kraftübertragung. Im Gegensatz zum Plandrehen oder Drehen, bei denen der Werkzeugvorschub unabhängig von der Spindeldrehung ist, muss beim Gewindeschneiden das Werkzeug pro Spindelumdrehung exakt eine Gewindesteigung vorgeschoben werden. Jede Abweichung von dieser Synchronisation führt zu einem maßlich falschen und funktionsunbrauchbaren Gewinde. [7]
Wie CNC-Gewindeschneiden funktioniert
Auf einer CNC-Drehmaschine erfolgt das Gewindeschneiden durch eine starre Kopplung zwischen Spindelencoder und Z-Achsen-Servoantrieb. Die CNC-Steuerung erfasst die Spindelposition in Echtzeit und steuert den Werkzeugwagen mit einer Vorschubgeschwindigkeit, die exakt der programmierten Gewindesteigung entspricht. Diese Synchronisation bleibt über mehrere Durchgänge erhalten, wobei jeder nachfolgende Durchgang der gleichen spiralförmigen Bahn wie der vorherige folgt und das Gewindeprofil schrittweise vertieft, bis die volle Gewindetiefe erreicht ist.
Zu den wichtigsten Aspekten des Einfädelprozesses gehören:
- Pitchgenauigkeit: Die Gewindesteigung muss innerhalb der für die jeweilige Gewindeform vorgegebenen Toleranz liegen. Steigungsfehler summieren sich über die Gewindelänge und können einen ordnungsgemäßen Eingriff mit dem Gegenstück verhindern.
- Gewindetiefenkontrolle: Das Gewindeschneiden erfolgt in mehreren Durchgängen, wobei mit jedem Durchgang ein immer kleinerer Span abgetragen wird, während sich das Gewinde vertieft. Dieses Verfahren kontrolliert die Schnittkräfte und verhindert, dass eine Werkzeugdurchbiegung das Gewindeprofil verzerrt.
- Zuführungsmethode: Beim radialen Vorschub werden die Gewindeflanken symmetrisch bearbeitet, während beim Flankenvorschub hauptsächlich eine Flanke bearbeitet wird. Dadurch werden die Schnittkräfte reduziert und die Spankontrolle verbessert. Flankenvorschub ist für Gewinde mit größerer Steigung und zähere Werkstoffe vorzuziehen. [8].
Arten von hergestellten Garnen
CNC-Drehmaschinen fertigen sowohl Außen- als auch Innengewinde für eine Vielzahl von Normen und Anwendungen:
- Außengewinde: Das Schneiden erfolgt am Außendurchmesser von Wellen, Bolzen und Verbindungsstücken. Typische Anwendungsbereiche sind Gewindewellenenden, Hydraulikarmaturen und die Herstellung von Befestigungselementen. Das Außengewindeschneiden ist die einfachere der beiden Methoden, da der Werkzeugzugang und die Späneabfuhr uneingeschränkt möglich sind.
- Innengewinde: Mit einem Gewindebohrer werden Innengewinde geschnitten. Innengewindeschneiden ist anspruchsvoller als Außengewindeschneiden, da der Werkzeugzugang eingeschränkt ist, der Bohrer weniger steif ist und das Gewinde während des Schneidens schwerer zu beobachten und zu messen ist. Der minimale Bohrungsdurchmesser und die Gewindetiefe bestimmen die Größe und den Überstand des Bohrers, was wiederum die erreichbare Genauigkeit beeinflusst.
Gewindeschneidverfahren in CNC-Drehmaschinen
Für CNC-Drehmaschinen stehen drei Gewindeschneidverfahren zur Verfügung, die jeweils für unterschiedliche Anwendungen geeignet sind:
- Einzelpunkt-Einfädeln: Ein einzelner Einsatz schneidet die spiralförmige Gewindeform in mehreren Durchgängen. Dieses Verfahren ist vielseitig, für jede Gewindeform und -steigung geeignet und erzeugt präzise Gewinde in einer Vielzahl von Werkstoffen. Es ist das Standardverfahren für das Gewindeschneiden an Wellen in der Präzisionsfertigung.
- Gewindefräsen: Obwohl es sich technisch gesehen um einen Fräsvorgang handelt, wird das Gewindefräsen auf Dreh-Fräs-Zentren durchgeführt und erzeugt Gewinde durch spiralförmige Interpolation eines Mehrzahnfräsers. Es eignet sich besonders für Gewinde mit großem Durchmesser, harte Werkstoffe und Sacklöcher, bei denen das Risiko eines Gewindebohrerbruchs nicht akzeptabel ist.
- Tippen: Ein Gewindebohrer wird unter CNC-Steuerung in ein vorgebohrtes Loch getrieben, um schnell Innengewinde herzustellen. Das Gewindeschneiden ist effizient für Innengewinde mit kleinem Durchmesser in der Serienfertigung, jedoch auf Standardgewindeformen beschränkt und anfällig für Werkzeugbruch bei harten oder unterbrochenen Schnitten.
Wichtige Überlegungen
- Gewindenormen: Gewinde müssen gemäß der für die jeweilige Anwendung geltenden Norm gefertigt werden. Metrische Gewinde (ISO), Unified National Coarse (UNC), Unified National Fine (UNF) und Rohrgewindenormen (NPT, BSPT) haben jeweils spezifische Anforderungen an Steigung, Winkel und Toleranz, die korrekt programmiert und überprüft werden müssen.
- Werkzeugverschleißmanagement: Gewindeeinsätze verschleißen mit jedem gefertigten Teil. Mit zunehmendem Verschleiß verschlechtert sich die Gewindeformgenauigkeit, insbesondere an den Flankenwinkeln und am Gewindescheitelradius. Regelmäßiges Indexieren der Einsätze und periodische Überprüfungen der Gewindelehre sind daher bei der Gewindefertigung unerlässlich.
- Programmiergenauigkeit: Gewindeschneidzyklen wie G76 in FANUC-basierten Steuerungen erfordern die korrekte Eingabe von Steigung, Gewindetiefe, Vorschubwinkel und Anzahl der Durchgänge. Programmierfehler dieser Parameter führen zu Gewinden, die zwar optisch akzeptabel erscheinen, aber bei der Lehrenprüfung durchfallen. [9].
Ein typisches Beispiel ist die Herstellung von Gewinderohrverschraubungen für industrielle Fluidsysteme. Jede Verschraubung benötigt ein nach NPT- oder BSPT-Norm gefertigtes Außengewinde. Die konische Gewindeform gewährleistet dabei sowohl mechanischen Halt als auch Druckabdichtung ohne zusätzliche Dichtungselemente. Steigungsgenauigkeit und gleichbleibender Flankenwinkel sind entscheidend für eine leckagefreie Verbindung im Betrieb.
Fazit
Die CNC-Drehbearbeitung basiert auf vier voneinander abhängigen Arbeitsgängen: Plandrehen, Drehen, Gewindeschneiden und Einstechen. Jeder dieser Arbeitsgänge erfüllt einen spezifischen geometrischen und funktionalen Zweck, doch keiner arbeitet isoliert. Beim Plandrehen wird die axiale Bezugsebene festgelegt, beim Drehen die zylindrische Form definiert und beim Gewindeschneiden die mechanischen Eingriffspunkte geschaffen, die die Baugruppen zusammenhalten. In einer geplanten Abfolge innerhalb einer einzigen Aufspannung ausgeführt, gewährleisten diese Arbeitsgänge die Maßgenauigkeit, Oberflächenqualität und Funktionssicherheit, die für die Fertigung von Präzisionsbauteilen erforderlich sind.
Der Wert des Verständnisses jedes einzelnen Bearbeitungsschritts liegt in der Fähigkeit, die gesamte Bearbeitungssequenz zu planen und zu optimieren. Die korrekte Parameterwahl, das geeignete Werkzeug und eine disziplinierte Prozesssteuerung in jeder Phase entscheiden darüber, ob das fertige Teil den Spezifikationen entspricht oder Nacharbeit erfordert. In einer Produktionsumgebung, in der Konsistenz und Effizienz gleichermaßen wichtig sind, ist die Beherrschung dieser vier Kernbearbeitungsschritte an der Drehmaschine heute so relevant wie eh und je.
Referenzen
Aresco, R. (23. Februar 2024). Erie Institute of Technology . https://erieit.edu/introduction-to-cnc-turning/
Computergesteuerte numerische Steuerung – ein Überblick | ScienceDirect Topics . (2014). Sciencedirect.com. https://www.sciencedirect.com/topics/engineering/computer-numerical-control
Gui, G. (11. Januar 2025). Umfassender Leitfaden zum Gewindeschneiden auf einer Drehmaschine – WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/comprehensive-guide-to-threading-on-a-lathe-methods-techniques-and-step-by-step-processes/
Gui, G. (6. Januar 2026). Wie erzeugt das Planfräsen wirklich ebene CNC-Oberflächen? – WMT CNC Industrial Co. WMT CNC Industrial Co. https://cncwmt.com/qa/how-does-face-milling-deliver-truly-flat-cnc-surfaces/
Imran, M., Suo Shuangfu, Bai Yuzhu, Wang Yuming & Naveed Raheel. (2025). Optimierung der Oberflächenintegrität und -qualität beim Drehen von Baustahl: Ein multikriterieller Ansatz zur Berücksichtigung von Werkzeugverschleiß und Bearbeitungsparametern. Journal of Materials Research and Technology , 35 , 3440–3462. https://doi.org/10.1016/j.jmrt.2025.01.246
Möhring, H.-C., Biermann, D., Bleicher, F., Melkote, S. & Kappmeyer, G. (2025). Vorrichtungen und Werkstückspannsysteme in der Zerspanung. CIRP Annals , 74 (2), 945–969. https://doi.org/10.1016/j.cirp.2025.04.096
Omirou, S., Charalambides, M. & Chasos, C. (2024). Fortschrittliches CNC-Gewindefräsen: Ein umfassender, standardisierter Zyklus für effizientes Schneiden von Gewinden mit fester oder variabler Steigung und Radius. The International Journal of Advanced Manufacturing Technology , 133 (5-6), 2219–2233. https://doi.org/10.1007/s00170-024-13970-5
Sinha, S.K. (2010). Automatisierung des Plandrehens auf einem CNC-Bearbeitungszentrum. International Journal of Engineering Science and Technology , 2 (12). https://www.researchgate.net/publication/50384400_AUTOMATING_FACING_OPERATION_ON_A_CNC_MACHINING_CENTRE
Wan, M., & Yusuf Altintas. (2014). Mechanik und Dynamik des Gewindefräsprozesses. International Journal of Machine Tools and Manufacture , 87 , 16–26. https://doi.org/10.1016/j.ijmachtools.2014.07.006




