

Die Qualitätskontrolle in der CNC-Bearbeitung endet nicht mit dem letzten Bearbeitungsgang. Selbst bei perfekt programmierter Werkzeugbahn kann ein Werkstück aufgrund von Werkzeugverschleiß, Vorrichtungsverformung oder thermischen Schwankungen während des Bearbeitungsprozesses die Spezifikationen nicht erfüllen. Maßgenauigkeit ist das A und O der CNC-Bearbeitung, und die Überprüfung dieser Genauigkeit vor Auslieferung unterscheidet einen zuverlässigen von einem unzuverlässigen Lieferanten.
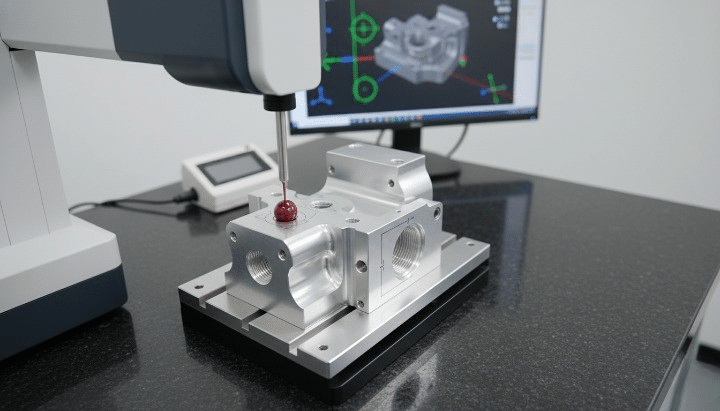
CMM-Prüfverfahren für CNC-Teile
Koordinatenmessgeräte (KMG) sind der Industriestandard zur Überprüfung der Maß- und Geometrieanforderungen bearbeiteter Teile. Durch die Messung physikalischer Merkmale im Vergleich zum ursprünglichen CAD-Modell mit submikrometergenauer Präzision liefert die KMG-Prüfung Herstellern eine objektive, dokumentierte Grundlage zur Bestätigung der Teilequalität vor der Auslieferung.
Was ist eine KMG-Inspektion?
Die CMM-Prüfung ist ein Verfahren, bei dem mithilfe einer Koordinatenmessmaschine überprüft wird, ob ein gefertigtes Teil den Konstruktionsvorgaben entspricht. Das Verständnis der Funktionsweise der Maschine selbst ist die Grundlage dafür, warum diese Prüfmethode in der Präzisionsfertigung unverzichtbar geworden ist.
Was ist eine Koordinatenmessmaschine (KMG)?
Eine Koordinatenmessmaschine ist ein Präzisionsinstrument, das die Geometrie eines Objekts durch Erfassung der Position von Punkten auf seiner Oberfläche im dreidimensionalen Raum misst. Ein Messtaster berührt das Werkstück an definierten Stellen, und die Maschine erfasst die X-, Y- und Z-Koordinaten jedes Kontaktpunkts relativ zu einem festen Bezugssystem. Anschließend vergleicht eine Software diese Messwerte mit den im CAD-Modell des Werkstücks definierten Sollmaßen und berechnet die Abweichungen für jedes geprüfte Merkmal [1].
Zu den wichtigsten Komponenten eines Koordinatenmessgeräts gehören:
- Sonde: Das Sensorelement berührt oder tastet die Oberfläche des Werkstücks ab. Berührungssensoren erfassen bei Berührung einen einzelnen Punkt, während Abtastsensoren kontinuierlich Daten entlang einer Oberfläche sammeln.
- Messtabelle: Eine präzise Granit- oder Keramikoberfläche, die eine stabile, ebene Bezugsebene bietet, auf der das Teil während der Inspektion positioniert wird.
- Software: Steuert die Sondenbewegung, erfasst Messdaten, vergleicht die Ergebnisse mit den CAD-Nominalwerten und erstellt Inspektionsberichte.
- X-, Y- und Z-Achse: Die drei linearen Achsen, entlang derer sich die Sonde bewegt, um jeden Punkt im Messvolumen zu erreichen, sind jeweils mit hochauflösenden linearen Encodern ausgestattet, die die Position mit mikrometergenauer Präzision erfassen.
Warum die CMM-Prüfung bei der CNC-Bearbeitung wichtig ist
Die CMM-Prüfung erfüllt mehrere Funktionen, die mit manuellen Messmethoden nur schwer nachzubilden sind:
- Stellt sicher, dass die Teile den CAD-Zeichnungen entsprechen: Der direkte Vergleich mit dem digitalen Modell bestätigt, dass jedes gemessene Merkmal innerhalb der vorgegebenen Toleranz liegt, und zwar nicht nur die Merkmale, die sich leicht mit Handwerkzeugen überprüfen lassen.
- Überprüft Toleranzen und geometrische Merkmale: Komplexe geometrische Toleranzen wie Position, Ebenheit und Rechtwinkligkeit lassen sich mit Messschiebern oder Mikrometern nur schwer oder gar nicht genau überprüfen, werden aber mit einem Koordinatenmessgerät routinemäßig und objektiv gemessen.
- Reduziert Fehler und Nacharbeiten: Durch die Identifizierung von Maßabweichungen vor dem Versand oder der Montage der Teile lassen sich Folgefehler vermeiden, deren Behebung später in der Produktionskette weitaus kostspieliger ist.
- Stärkt das Kundenvertrauen: Dokumentierte Inspektionsberichte liefern objektive Nachweise der Konformität und unterstützen Qualitätsvereinbarungen sowie regulatorische Anforderungen in Branchen wie der Luft- und Raumfahrt sowie der Medizintechnik. [2]..
Eine CNC-gefräste Halterung für die Luft- und Raumfahrt mit einer Positionstoleranz von ±0.01 mm an den Befestigungslöchern verdeutlicht, warum die Prüfung mittels Koordinatenmessgerät (KMG) unerlässlich ist. Bei dieser Toleranz können manuelle Messgeräte die Konformität nicht zuverlässig bestätigen; daher muss nicht nur der Durchmesser, sondern auch die geometrische Beziehung zwischen den einzelnen Löchern überprüft werden. Ein KMG misst die tatsächliche Position jedes Lochs relativ zu den Bezugspunkten des Bauteils und bestätigt, ob die Halterung die Positionstoleranz einhält, bevor sie für den Einbau in die Flugzeugstruktur freigegeben wird.
Wie die CMM-Prüfung für CNC-Teile funktioniert
Die CMM-Prüfung folgt einem strukturierten Ablauf von der Teilevorbereitung bis zur finalen Berichterstattung. Jeder Schritt trägt zur Gesamtgenauigkeit und Zuverlässigkeit des Prüfergebnisses bei, und das Auslassen oder Übereilen eines Schrittes birgt das Risiko von Messfehlern.
Schritt 1: Vorbereitung des CNC-Teils
- Reinigung des Teils: Vor der Messung müssen Späne, Kühlmittelreste und Schneidflüssigkeit von der Werkstückoberfläche entfernt werden, da jede Verunreinigung eines Messmerkmals zu Fehlern am Messpunkt der Sonde führt.
- Temperaturstabilisierung: CMM-Messungen reagieren sehr empfindlich auf Wärmeausdehnung. Teile, die unter Kühlkreislauf oder in einer warmen Werkstattumgebung bearbeitet werden, müssen sich in der Regel vor Messbeginn auf die kontrollierte Temperatur des CMM-Raums (oft 20 °C) stabilisieren, insbesondere bei Bauteilen mit engen Toleranzen. [3]..
- Positionierung und Befestigung: Das Teil wird auf dem Messtisch platziert und fixiert, entweder frei liegend bei einfachen Geometrien oder in einer speziellen Vorrichtung gehalten bei Teilen, die eine gleichbleibende Ausrichtung erfordern oder Merkmale aufweisen, die für den Tastkopf sonst nicht zugänglich wären.
Schritt 2: Laden der CAD-Daten und des Inspektionsprogramms
- Importieren von Konstruktionsspezifikationen: Das CAD-Modell des Bauteils, einschließlich der Nennmaße und Toleranzangaben, wird in die CMM-Software importiert. Dadurch wird die Referenzgeometrie erstellt, mit der die Messungen verglichen werden.
- Definition von Messpunkten: Es wird ein Inspektionsprogramm erstellt, entweder manuell oder mittels CAD-basierter Programmierung, das festlegt, welche Merkmale gemessen werden sollen, die Abfolge der Tastbewegungen und die spezifischen Punkte oder Scanpfade auf jedem Merkmal.
Schritt 3: Das Teil vermessen
- Sondenkontakte ausgewählte Oberflächen: Die Koordinatenmessmaschine führt die programmierte Routine aus, indem sie den Messtaster zu jeder definierten Position bewegt und die Kontaktpunkte auf der Werkstückoberfläche registriert.
- Automatisch erfasste Datenpunkte: Für jedes Merkmal werden typischerweise mehrere Punkte erfasst, um seine Geometrie genau zu definieren, beispielsweise mehrere Punkte entlang des Umfangs einer Bohrung, um Durchmesser und Rundheit zu berechnen.
- Vergleich mit den Konstruktionsabmessungen: Die Software berechnet aus den erfassten Punkten die tatsächliche Abmessung oder geometrische Eigenschaft jedes Merkmals und vergleicht sie mit dem in den CAD-Daten definierten Nennwert und Toleranzbereich.
Schritt 4: Erstellung von Inspektionsberichten
- Ergebnis (bestanden/nicht bestanden): Jedes gemessene Merkmal wird als innerhalb der Toleranz oder außerhalb der Toleranz gekennzeichnet, wodurch eine sofortige Zusammenfassung der Teilekonformität bereitgestellt wird.
- Dimensionsabweichungsanalyse: Detaillierte Berichte zeigen den tatsächlichen Messwert, den Sollwert und die Abweichung für jedes geprüfte Merkmal und unterstützen so die Ursachenanalyse, wenn Abweichungen festgestellt werden.
- Dokumentation für Qualitätsaufzeichnungen: Die Berichte werden als Teil der Fertigungsqualitätsdokumentation archiviert und unterstützen so die Rückverfolgbarkeitsanforderungen und die Qualitätsvereinbarungen mit den Kunden.
Die Prüfung eines CNC-gefrästen Aluminiumgehäuses mit zahlreichen Bohrungen, Schlitzen und Montageflächen verdeutlicht den Nutzen eines strukturierten Koordinatenmessgeräts (KMG). Anstatt jedes Merkmal manuell mit Messschieber und Höhenmessgerät zu prüfen, misst ein einziges KMG-Programm in einem automatisierten Ablauf alle Bohrungsdurchmesser und -positionen, Schlitzbreiten und -positionen sowie die Oberflächenebenheit. So entsteht ein vollständiger Maßbericht in einem Bruchteil der Zeit, die eine manuelle Prüfung benötigen würde – und mit wesentlich höherer Genauigkeit hinsichtlich der geometrischen Beziehungen zwischen den Merkmalen.
Arten von Messungen, die bei der CMM-Prüfung durchgeführt werden
Koordinatenmessgeräte (KMG) sind in der Lage, eine breite Palette von dimensionalen und geometrischen Merkmalen zu messen, von denen viele mit herkömmlichen Handwerkzeugen unpraktisch oder unmöglich zu überprüfen wären.
Lineare Abmessungen
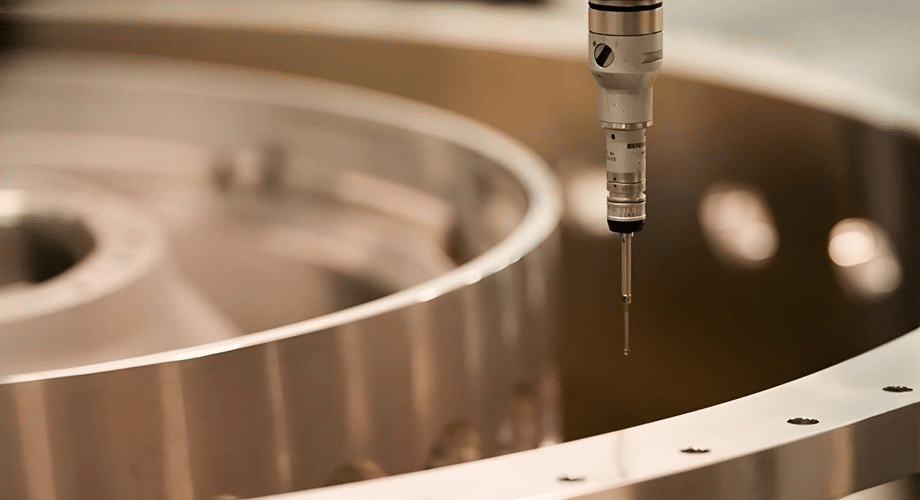
Grundlegende lineare Messungen wie Länge, Breite und Höhe werden überprüft, indem die Kontaktpunkte des Tastkopfs an den entsprechenden Merkmalsgrenzen erfasst und der Abstand zwischen ihnen berechnet wird. Obwohl diese Maße mitunter auch manuell überprüft werden können, bietet die Messung mit einem Koordinatenmessgerät (KMG) eine höhere Genauigkeit und eliminiert bedienerabhängige Abweichungen, insbesondere bei Merkmalen, die mit einem Messschieber schwer zugänglich sind.
Bohrloch- und Bohrungsinspektion
Bei Bohrungen und Löchern reicht eine einfache Durchmesserprüfung nicht aus, um die vollständige Konformität zu bestätigen:
- Durchmesser: Die Berechnung erfolgt an mehreren Punkten entlang des Bohrungsumfangs und liefert somit ein zuverlässigeres Ergebnis als eine Zweipunktmessung mit einem Messschieber, bei der Unrundheiten übersehen werden können.
- Position: Die tatsächliche Mittelpunktsposition des Lochs wird mit seiner Sollposition relativ zu den Bezugspunkten des Bauteils verglichen, um die Einhaltung der Positionstoleranzen zu überprüfen.
- Rundheit: Die Abweichung von einem perfekten Kreis wird anhand der erfassten Punkte berechnet, wodurch Probleme wie Werkzeugdurchbiegung oder Rattern identifiziert werden, die bei einer einfachen Durchmesserprüfung nicht erkennbar wären. [4]..
Geometrische Bemaßung und Toleranzen (GD&T)
Koordinatenmessgeräte (KMG) eignen sich besonders gut zur Überprüfung von GD&T-Angaben, die die geometrischen Beziehungen zwischen Merkmalen und nicht nur deren Größe definieren:
- Ebenheit: Misst die Abweichung einer Oberfläche von einer perfekten Ebene, relevant für Dichtflächen und Montageflächen.
- Parallelität: Überprüft, ob zwei Oberflächen oder Merkmale innerhalb der vorgegebenen Toleranz ein konsistentes Verhältnis zueinander aufweisen.
- Rechtwinkligkeit: Bestätigt, dass ein Merkmal in einem exakten rechten Winkel zu einem Bezugspunkt ausgerichtet ist, was für Schulterflächen und Montageflächen von entscheidender Bedeutung ist.
- Positionstoleranz: Definiert eine zulässige Zone, innerhalb derer die tatsächliche Position eines Merkmals relativ zu festgelegten Bezugspunkten variieren kann; üblicherweise angewendet auf Lochmuster und andere positionierte Merkmale.
Oberflächen- und Merkmalsanalyse
Über die grundlegenden Abmessungen und GD&T-Angaben hinaus messen Koordinatenmessgeräte komplexere Merkmale, darunter Winkel zwischen Oberflächen, Schlitzbreite und -position sowie komplexe Konturen, bei denen die Teilegeometrie Punkt für Punkt mit einem CAD-Oberflächenmodell verglichen wird, anstatt mit einfachen geometrischen Grundformen.
Beispiel
Die Messung von Position und Durchmesser der Schraubenlöcher an einem CNC-gefrästen Automobilbauteil verdeutlicht das Zusammenspiel dieser Messmethoden. Das Koordinatenmessgerät (KMG) überprüft den Durchmesser jedes Lochs, um sicherzustellen, dass es das vorgesehene Befestigungselement aufnimmt, prüft die Position jedes Lochs relativ zu den Befestigungspunkten des Bauteils, um die korrekte Ausrichtung mit der Gegenbaugruppe zu gewährleisten, und kann auch die Rechtwinkligkeit der Lochachse zur Montagefläche überprüfen, um sicherzustellen, dass das Befestigungselement korrekt sitzt und keine Biegespannungen entstehen.
Arten von Koordinatenmessgeräten, die in der CNC-Fertigung eingesetzt werden
Unterschiedliche CMM-Architekturen eignen sich für verschiedene Teilegrößen, Geometrien und Prüfumgebungen. Die Auswahl des geeigneten Maschinentyps hängt von den zu fertigenden Teilen und dem erforderlichen Prüfablauf ab.
Brücken-CMM
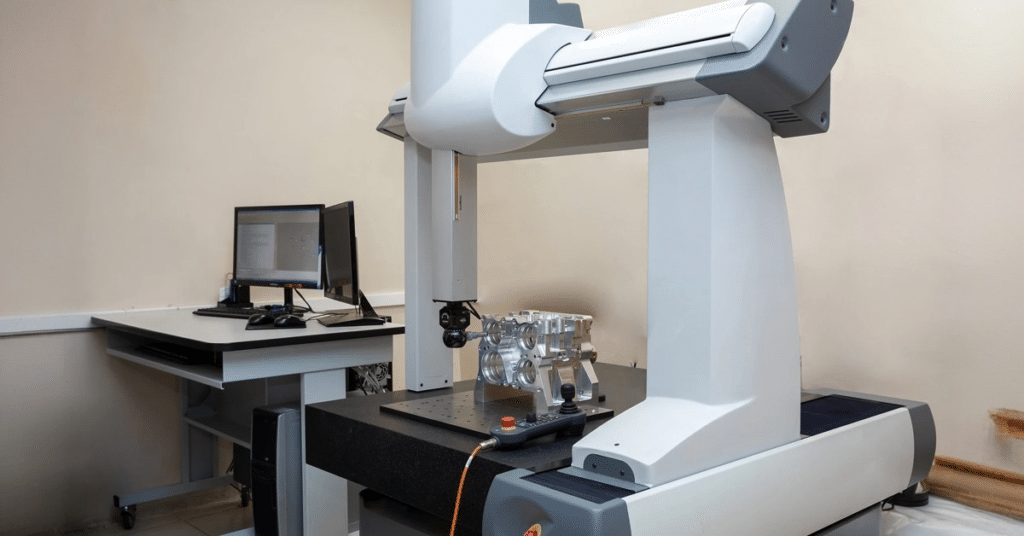
Die Brücken-Koordinatenmessmaschine (KMM) ist die gängigste Bauart in der Präzisionsfertigung. Sie zeichnet sich durch eine bewegliche Brückenkonstruktion aus, die den Messtisch überspannt und die vertikale Z-Achsen-Baugruppe trägt. Diese Konstruktion bietet hervorragende Steifigkeit und Genauigkeit und ist daher in den meisten Branchen die Standardwahl für präzisionsgefertigte Bauteile [5].
Ausleger-KMG
Kragarm-Koordinatenmessgeräte stützen den Messarm nur einseitig ab, wodurch die Vorder- und Seitenflächen des Messtisches für einfaches Beladen und den Zugang zum Werkstück frei bleiben. Diese Bauweise eignet sich gut für kleinere Werkstücke und Anwendungen, bei denen ein häufiger Werkstückwechsel und somit ein einfacher Zugang wichtig sind. Allerdings bietet die Kragarmkonstruktion bei größeren Abmessungen eine etwas geringere Steifigkeit als eine Brückenkonstruktion.
Portal CMM
Portal-Koordinatenmessgeräte sind großformatige Maschinen, die auf bodenmontierten Säulen ruhen und zur Messung großer CNC-bearbeiteter Teile wie Karosseriestrukturen für Automobile, großer Gussteile oder Strukturbauteile für die Luft- und Raumfahrt entwickelt wurden, die nicht in den Messraum einer Standard-Brücken- oder Kragarmmessmaschine passen würden.
Tragbare Koordinatenmessgeräte und Gelenkarmsysteme
Mobile Koordinatenmessgeräte (KMG), einschließlich Knickarmmesssysteme, ermöglichen die Prüfung direkt an der Werkzeugmaschine oder in der Fertigungshalle, ohne dass das Werkstück in einen separaten Messraum transportiert werden muss. Diese Systeme bieten Flexibilität für große oder unbewegliche Werkstücke und unterstützen die prozessbegleitende Prüfung, allerdings typischerweise mit einer etwas geringeren Genauigkeit als ein stationäres Brücken-KMG in einer kontrollierten Umgebung [6].
Beispielanwendungen
- Medizinische Geräte: Brücken-Koordinatenmessgeräte überprüfen die Einhaltung der engen Toleranzen, die bei chirurgischen Instrumenten und Komponenten implantierbarer Geräte erforderlich sind.
- Luft- und Raumfahrtkomponenten: Sowohl Brücken- als auch Portal-Koordinatenmessgeräte prüfen alles von kleinen Präzisionshalterungen bis hin zu großen Bauteilen.
- Autoteile: Brücken-Koordinatenmessgeräte sind Standard für Motor- und Getriebekomponenten, während Portalsysteme Karosserieteile und große Strukturbauteile handhaben.
- Komponenten für Industriemaschinen: Ausleger- und Brücken-Koordinatenmessgeräte prüfen Getriebegehäuse, Wellen und Montagekonstruktionen in der allgemeinen industriellen Fertigung.
Vorteile der CMM-Prüfung für CNC-Teile
Die zunehmende Verbreitung der CMM-Inspektion in der Präzisionsfertigung spiegelt messbare Vorteile gegenüber manuellen Inspektionsmethoden wider, sowohl hinsichtlich der Teilequalität als auch der Gesamteffizienz der Produktion.
Verbesserte Genauigkeit und Konsistenz
Die CMM-Messung eliminiert die bedienerabhängige Variabilität, die bei manuellen Messungen mit Messschiebern, Mikrometern und Lehren auftritt. Dasselbe Prüfprogramm liefert unabhängig vom ausführenden Bediener konsistente Ergebnisse und beseitigt somit eine wesentliche Quelle der Messunsicherheit im Qualitätskontrollprozess [7].
Schnellere Qualitätskontrolle
Automatisierte Prüfroutinen messen Dutzende oder Hunderte von Merkmalen in einem einzigen Programmdurchlauf – deutlich schneller als die manuelle Überprüfung jeder einzelnen Dimension mit Handwerkzeugen. Dieser Geschwindigkeitsvorteil ist besonders bei Bauteilen mit komplexer Geometrie oder zahlreichen kritischen Merkmalen von Bedeutung.
Reduzierter Ausschuss und Nacharbeit
Die frühzeitige Erkennung von Maßabweichungen durch CMM-Inspektion, insbesondere wenn sie in die prozessbegleitende oder Erstmusterprüfung integriert wird, ermöglicht es den Herstellern, Bearbeitungsprobleme zu erkennen und zu beheben, bevor eine ganze Charge außerhalb der Toleranz produziert wird, wodurch Ausschussquoten und Nacharbeitskosten erheblich reduziert werden.
Verbesserte Prozessoptimierung
Die während einer Produktionsserie erfassten CMM-Daten zeigen Trends auf, die auf zugrundeliegende Prozessprobleme hinweisen, wie beispielsweise eine allmähliche Maßabweichung, die auf Werkzeugverschleiß hindeutet, oder wiederkehrende Abweichungen, die auf einen Vorrichtungs- oder Programmierfehler schließen lassen. Diese Daten unterstützen die kontinuierliche Prozessverbesserung, die über eine einfache Gut/Schlecht-Prüfung hinausgeht.
Rückverfolgbarkeit und Dokumentation
Die von der CMM-Software erstellten Inspektionsberichte liefern eine dokumentierte Qualitätsaufzeichnung für jedes Teil oder jede Charge und unterstützen so Kundenqualitätsvereinbarungen, die Einhaltung gesetzlicher Vorschriften und die Auditanforderungen in regulierten Branchen wie der Luft- und Raumfahrt sowie der Medizintechnik.
Beispiel
Die Verwendung von CMM-Berichten zur Identifizierung von Werkzeugverschleiß, der zu übergroßen Bohrungen in der CNC-Fertigung führt, verdeutlicht den Nutzen der Prozessoptimierung. Zeigt eine Reihe von Inspektionsberichten, dass sich die Bohrungsdurchmesser bei aufeinanderfolgenden Teilen allmählich der oberen Toleranzgrenze annähern, deutet dies direkt auf Verschleiß beim Bohren oder Ausdrehen hin. So kann das Produktionsteam einen Werkzeugwechsel einplanen, bevor Teile die Toleranz überschreiten, anstatt das Problem erst nach der Produktion fehlerhafter Teile zu entdecken.
Häufige Herausforderungen und bewährte Verfahren bei der CMM-Inspektion
Trotz ihrer Präzision ist die CMM-Prüfung nicht fehlerfrei. Das Verständnis gängiger Messunsicherheiten und der Verfahren zu deren Minderung ist unerlässlich für zuverlässige Prüfergebnisse.
Gemeinsame Herausforderungen
- Unsachgemäße Befestigung: Ein Bauteil, das nicht ausreichend gesichert ist oder während der Messung durch Klemmkräfte verformt wird, liefert ungenaue Ergebnisse, die seine wahre Geometrie im freien Zustand nicht widerspiegeln.
- Temperaturschwankung: Die Messung eines Bauteils, bevor es sich auf die Temperatur im Prüfraum stabilisiert hat, führt zu Fehlern bei der Wärmeausdehnung, die insbesondere bei größeren Bauteilen oder engen Toleranzen relevant sind.
- Probleme mit der Zugänglichkeit der Sonde: Tiefe Taschen, innere Strukturen oder komplexe Geometrien können für eine Standardsonde schwer oder gar unmöglich zu erreichen sein, sodass spezielle Sondenkonfigurationen oder alternative Messstrategien erforderlich sind.
- Komplexe Geometrien: Skulptierte Oberflächen und Freiformkonturen erfordern Punktwolken-Scanning und Oberflächenvergleichstechniken, die aufwändiger sind als einfache merkmalsbasierte Messungen. [8]..
Praxisbeispiele
- Regelmäßige CMM-Kalibrierung: Um sicherzustellen, dass die Messgenauigkeit über die Zeit innerhalb der spezifizierten Leistungsmerkmale der Maschine bleibt, müssen die Maschinen nach einem festgelegten Zeitplan unter Verwendung zertifizierter Referenzartefakte kalibriert werden.
- Korrekte Teilevorbereitung: Vor jedem Inspektionszyklus sollten einheitliche Reinigungs- und Temperaturstabilisierungsverfahren angewendet werden, insbesondere bei Bauteilen mit engen Toleranzen.
- Einheitliche Inspektionsverfahren: Die Verwendung dokumentierter, wiederholbarer Inspektionsprogramme anstelle von ad-hoc-manuellen Messungen gewährleistet, dass die Ergebnisse über verschiedene Bediener, Schichten und Zeiträume hinweg vergleichbar sind.
- Bedienerschulung: Für die korrekte Vorrichtungstechnik, die Auswahl der Messtaster und die Programmentwicklung sind geschulte Mitarbeiter erforderlich, die sowohl die CMM-Software als auch die messtechnischen Prinzipien hinter einer genauen Messung verstehen.
- Integration in CAD/CAM-Workflows: Die direkte Verknüpfung von CMM-Prüfprogrammen mit dem CAD-Modell des Bauteils vereinfacht die Programmerstellung und gewährleistet, dass die Prüfkriterien mit den Konstruktionsänderungen synchronisiert bleiben.
Fazit
Die Koordinatenmesstechnik (KMG) hat sich als Standardmethode zur Überprüfung der Maß- und Geometriekonformität von CNC-gefertigten Teilen etabliert und bietet eine Genauigkeit und Dokumentation, die mit manuellen Prüfmethoden nicht erreicht werden kann. Von einfachen linearen Maßen über komplexe GD&T-Angaben bis hin zu Freiformflächenvergleichen bieten KMGs Herstellern eine objektive und reproduzierbare Möglichkeit, die Übereinstimmung eines Teils mit den Konstruktionsvorgaben zu bestätigen, bevor es den Kunden erreicht.
Die Vorteile gehen weit über die einfache Gut/Schlecht-Prüfung hinaus. Höhere Genauigkeit, schnellere Prüfzyklen, weniger Ausschuss und die aus Trendanalysen gewonnenen Prozesskenntnisse tragen langfristig zu besseren Fertigungsergebnissen bei. Für jedes Unternehmen, das CNC-Präzisionsbauteile herstellt, insbesondere in regulierten Branchen wie der Luft- und Raumfahrt sowie der Medizintechnik, ist die CMM-Prüfung kein optionaler Qualitätsschritt, sondern ein entscheidender Bestandteil der Fertigung von Bauteilen, die in ihrer vorgesehenen Anwendung zuverlässig funktionieren.
Referenzen
Alsoufi, MS, Bawazeer, SA, Alhazmi, MW, Hijji, HH, Alhazmi, H. & Alqurashi, HF (2025). Maßgenauigkeit und Messvariabilität von CNC-Drehteilen mittels digitaler Messschieber und Koordinatenmessgeräten an fünf verschiedenen Werkstoffen. Materials , 18 (12), 2728. https://doi.org/10.3390/ma18122728
Cho, N., & Tu, J. (2001). Rundheitsmodellierung bearbeiteter Teile für die Toleranzanalyse. Precision Engineering , 25 (1), 35–47. https://doi.org/10.1016/s0141-6359(00)00053-2
Mantel, MR (o. J.). Koordinatenmessgeräte: Ein modernes Prüfwerkzeug in der Fertigung . Digital Commons @ NJIT. https://digitalcommons.njit.edu/theses/1246?utm_source=digitalcommons.njit.edu%2Ftheses%2F1246&utm_medium=PDF&utm_campaign=PDFCoverPages
Mian, N. S., Fletcher, S. & Longstaff, A. (2018). Reduzierung der Latenz zwischen Bearbeitung und Messung durch FEA zur Vorhersage thermischer Transienteneffekte auf die CMM-Messung. Measurement , 135 , 260–277. https://doi.org/10.1016/j.measurement.2018.11.034
Samelova, V., Marek, T., Jelinek, A., Jankovych, R., Maradova, K. & Holub, M. (2024). Eine Fallstudie zur Bewertung der Leistungsfähigkeit und Anwendbarkeit einer Koordinatenmessmaschine mit Gelenkarm und eines taktilen Messtasters für die Messung direkt an der Maschine. Machines , 12 (12), 841. https://doi.org/10.3390/machines12120841
Xia, G. (23. Februar 2026). Koordinatenmessgeräte (KMG) erklärt: Typen, Funktionsprinzipien, Genauigkeit und Anwendungen . Rapid-Protos. https://www.rapid-protos.com/coordinate-measuring-machine/
Zeng, S., Wan, X., Li, W., Yin, Z. & Xiong, Y. (2012). Ein neuartiger Ansatz zur Vorrichtungskonstruktion zur Unterdrückung von Bearbeitungsschwingungen an flexiblen Werkstücken. International Journal of Machine Tools and Manufacture , 58 , 29–43. https://doi.org/10.1016/j.ijmachtools.2012.02.008




